🛠️ Masalah Utama Industri
Pembungkusan ban secara manual menimbulkan variabilitas operasional yang parah, meningkatkan pengeluaran tenaga kerja langsung, dan kepadatan penyimpanan yang suboptimal yang secara langsung membatasi kapasitas produksi harian sekaligus mengurangi kepuasan pelanggan akhir di fasilitas manufaktur volume menengah yang menginginkan standar pengemasan yang konsisten dan kepatuhan terhadap peraturan.
Kendala mendasar dalam pengemasan ban tradisional berasal dari keterbatasan inheren aplikasi film yang bergantung pada manusia. Pembungkus manual bergantung pada teknik operator untuk mempertahankan tegangan, yang mengakibatkan kekencangan segel yang tidak konsisten dan konsumsi material yang tidak dapat diprediksi. Tolok ukur industri menunjukkan bahwa proses manual biasanya menghasilkan limbah film 5–10% karena pembungkus yang berlebihan, robek, atau tumpang tindih yang tidak tepat. Ketidakefisienan material ini secara langsung berdampak pada biaya pemrosesan dan mengurangi margin yang tersedia untuk penjualan material, karena pasar premium membutuhkan pengemasan yang bersertifikasi dan konsisten untuk memvalidasi kualitas produk. Lebih lanjut, penumpukan manual menciptakan geometri palet yang tidak teratur, mengurangi kepadatan penyimpanan dan mempersulit sistem manajemen gudang. Ketika output harian melebihi 2,000 unit, ketidakefisienan yang saling terkait ini menyebabkan siklus pengiriman yang tertunda, peningkatan klaim kerusakan transit, dan kapasitas ekspansi yang terbatas. Gesekan operasional bukanlah masalah kemampuan tenaga kerja; ini adalah keterbatasan mekanis dan prosedural yang membutuhkan otomatisasi sistematis untuk diatasi.
🏗️ Mekanisme Solusi
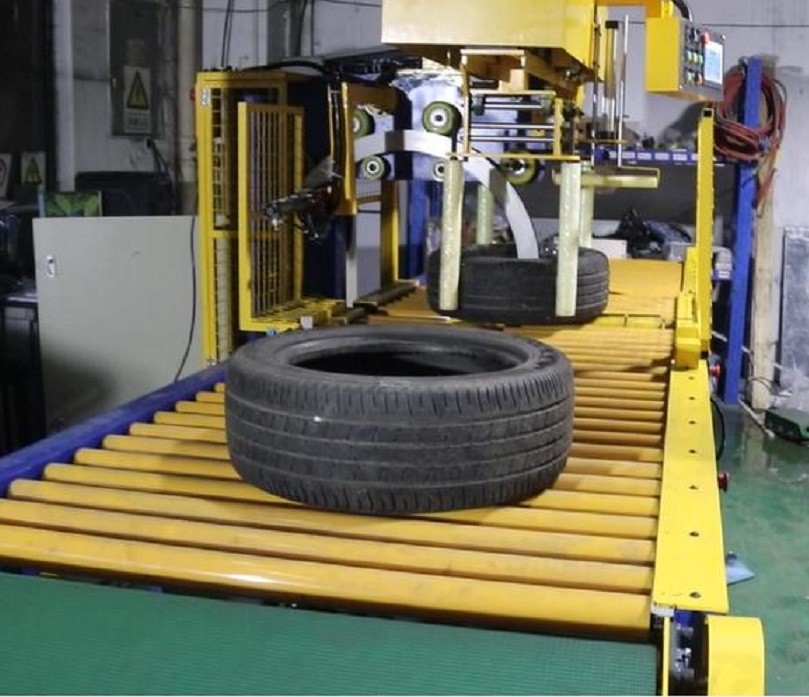
Sistem pengemasan ban otomatis menggunakan aplikasi film yang digerakkan servo terprogram dan rotasi meja putar presisi untuk menghilangkan variabilitas yang bergantung pada manusia, menstandarisasi integritas kemasan sekaligus mengurangi secara signifikan kebutuhan tenaga kerja langsung dan konsumsi material di lingkungan produksi volume tinggi.
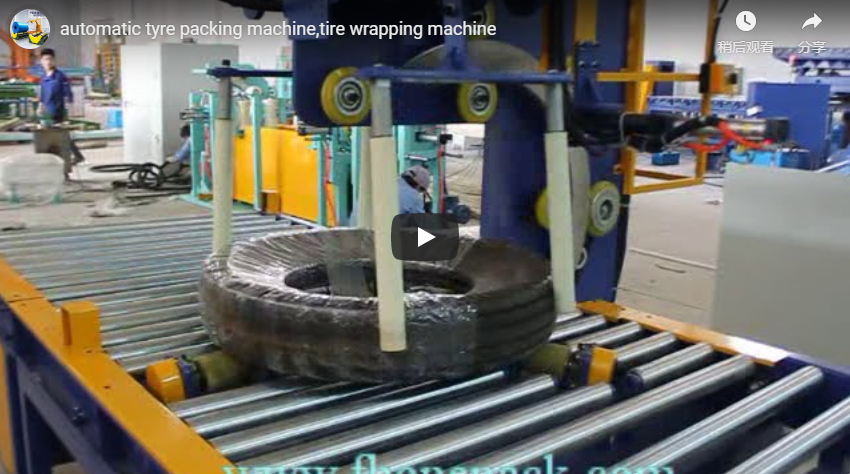
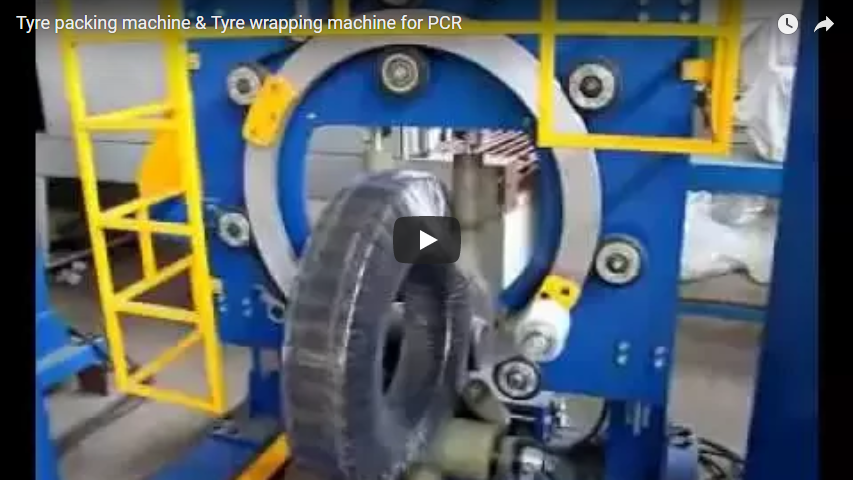
Prinsip rekayasa inti di balik pembungkus ban otomatis melibatkan pemisahan tegangan film dari gaya manual dan menggantinya dengan kontrol servo loop tertutup. Unit pembungkus industri standar menggunakan konfigurasi cincin berputar atau meja putar tetap, di mana benda kerja berputar pada RPM terkontrol sementara kereta film vertikal melintasi profil ban. Sistem modern mengintegrasikan pengontrol logika terprogram (PLC, komputer industri yang mengatur urutan gerakan motor dan input sensor) untuk mengelola siklus pembungkus dengan presisi yang berulang. Kereta film biasanya menggunakan aktuator linier untuk menyesuaikan pergerakan vertikal, memastikan tumpang tindih yang konsisten terlepas dari diameter ban. Deteksi tepi fotosel atau laser memicu pengeluaran film pada koordinat yang tepat, menghilangkan kesalahan penyelarasan manual.
Kompatibilitas jenis film merupakan pertimbangan teknik yang sangat penting. Sebagian besar sistem otomatis dikalibrasi untuk polietilen densitas rendah linier (LLDPE) yang telah diregangkan sebelumnya (resin plastik tahan lama dan fleksibel yang umum digunakan dalam kemasan industri), yang biasanya memiliki ketebalan antara 20 hingga 30 mikron. Motor servo mempertahankan tegangan konstan di seluruh lembaran film, mencegah kendur atau peregangan berlebihan yang menyebabkan sobekan. Konsistensi mekanis ini memungkinkan satu operator untuk memantau beberapa stasiun pembungkus secara bersamaan, secara efektif menggantikan 6–8 pembungkus manual sekaligus mengurangi biaya tenaga kerja langsung sebesar 35–40%. Geometri kemasan yang seragam juga memungkinkan penumpukan palet yang lebih rapat, meningkatkan kepadatan penyimpanan dan mengurangi kerusakan penanganan selama pengiriman.
🔗 Terkait : Jelajahi solusi lainnya
📈 Detail dan Parameter Implementasi
Integrasi sistem yang sukses memerlukan penyelarasan yang tepat antara spesifikasi mesin dengan dimensi benda kerja yang ada, infrastruktur konveyor, dan target kapasitas produksi, sambil memastikan semua komponen listrik dan mekanik memenuhi standar keselamatan dan operasional regional yang telah ditetapkan.
Keberhasilan implementasi bergantung pada pemetaan parameter yang cermat antara sistem pembungkus dan alur kerja produksi yang ada. Matriks teknis berikut menguraikan poin-poin penting yang perlu diselaraskan bagi perencana fasilitas:
| Parameter | Persyaratan teknis | Dampak bisnis |
|---|---|---|
| Ukuran Benda Kerja | Rentang diameter 200–1500 mm | Mencakup lini ban untuk kendaraan penumpang, truk ringan, dan kendaraan komersial. |
| Persyaratan Throughput | 80–120 ban/jam per stasiun (kisaran umum di industri) | Mampu menangani volume harian 2 shift tanpa hambatan di hilir. |
| Kompatibilitas Jenis Film | LLDPE pra-regangan 20–30 µm dengan stabilisasi UV | Mengoptimalkan biaya material sekaligus mempertahankan ketahanan terhadap sobekan. |
| Tingkat Otomasi | PLC dengan layar sentuh HMI dan diagnostik jarak jauh | Memungkinkan kualitas yang berulang, pemeliharaan prediktif, dan pencatatan data. |
| Tinggi Konveyor | 750–900 mm dari lantai (toleransi ±50 mm) | Mencegah pengerjaan ulang jalur produksi yang mahal dan ketegangan ergonomis. |
Protokol integrasi harus mempertimbangkan penanganan material hilir. Sistem penyimpanan dan pengambilan otomatis (AS/RS, sistem gudang yang dikendalikan komputer yang secara otomatis menempatkan dan mengambil muatan) yang dipasangkan dengan kendaraan berpemandu otomatis (AGV, unit transportasi tanpa pengemudi yang mengikuti jalur yang ditandai atau panduan magnetik) dapat mengurangi waktu pengambilan dari menit menjadi detik. Jika dipasangkan dengan pelacakan barcode atau RFID, akurasi inventaris biasanya melebihi 99%.
Verifikasi kepatuhan wajib dilakukan sebelum pengadaan. Meskipun sertifikasi ISO, CE, atau ASTM tertentu bervariasi menurut yurisdiksi dan produsen, semua penutup listrik, sirkuit penghenti darurat, dan mekanisme pengaman harus sesuai dengan arahan mesin regional. Fasilitas harus meminta audit keselamatan pihak ketiga dan memverifikasi bahwa panel kontrol memenuhi peringkat perlindungan masuk IP54 atau lebih tinggi untuk ketahanan terhadap debu dan kelembapan. Pemodelan anggaran harus memperhitungkan program pelatihan operator selama 2 minggu dan kontrak layanan tahun pertama, karena kru yang tidak terlatih dapat meniadakan keuntungan otomatisasi melalui pemuatan film yang tidak tepat atau ketidaksejajaran sensor.
🛡️ Hasil Terverifikasi
Fasilitas yang beralih ke pengemasan ban otomatis secara konsisten melaporkan pengurangan yang terukur dalam jam kerja langsung, persentase limbah material, dan kebutuhan ruang penyimpanan, sehingga memungkinkan akses ke saluran distribusi premium melalui konsistensi pengemasan yang bersertifikasi.
Data operasional dari pabrik manufaktur ban dengan volume produksi menengah menunjukkan bahwa otomatisasi berkorelasi langsung dengan peningkatan ekonomi unit. Ketika kapasitas pengemasan melebihi 500 unit per hari, lini yang sepenuhnya otomatis biasanya mencapai periode pengembalian modal dalam waktu 18–24 bulan, didorong oleh optimalisasi tenaga kerja dan pengurangan konsumsi film. Konfigurasi semi-otomatis (pemuatan manual dengan pengemasan otomatis) umumnya mengembalikan investasi modal dalam waktu 12 bulan, terutama di wilayah di mana upah tenaga kerja langsung melebihi $15 per jam. Hasil keuangan ini bukan teoritis; hasil ini diperoleh dari proses produksi aktual di mana kualitas pengemasan yang konsisten membuka akses pasar premium dan mengurangi klaim terkait pengiriman.
Keputusan pengadaan harus mengikuti evaluasi teknis yang terstruktur:
-
Hitung volume ban harian. Fasilitas yang memproses lebih dari 500 unit per hari paling diuntungkan dari lini yang sepenuhnya otomatis karena permintaan throughput yang berkelanjutan.
-
Periksa keragaman benda kerja. Rentang diameter yang lebar memerlukan pemandu penyesuaian samping bertenaga; produksi dengan ukuran tunggal dapat menggunakan penghenti mekanis tetap untuk mengurangi pengeluaran modal.
-
Periksa keselarasan konveyor. Pertahankan ketinggian pemasukan dalam rentang ±50 mm dari stasiun pembungkus untuk menghindari modifikasi struktural dan waktu henti produksi.
-
Alokasikan anggaran untuk pelatihan dan dukungan. Sertakan sertifikasi operator yang komprehensif dan kontrak pemeliharaan preventif selama 12 bulan untuk menjaga ROI (Return on Investment).
-
Lakukan uji validasi langsung. Jalankan ban produksi sebenarnya melalui sistem untuk memverifikasi konsistensi pembungkus, stabilitas waktu siklus, dan frekuensi kerusakan film sebelum menyelesaikan kontrak.
Otomatisasi pengemasan ban bukanlah mandat universal, tetapi prinsip mekanis dan ekonominya telah didokumentasikan dengan baik. Dengan menyelaraskan spesifikasi mesin dengan kondisi lantai aktual, target throughput, dan persyaratan kompatibilitas film, produsen dapat mengubah pengemasan dari pusat biaya menjadi keunggulan kompetitif. Konsistensi integritas kemasan yang dihasilkan secara langsung mendukung strategi penetapan harga premium, mengurangi pemborosan material, dan menyederhanakan logistik gudang di seluruh jaringan distribusi.
🔗 Lihat Juga : Peralatan terkait