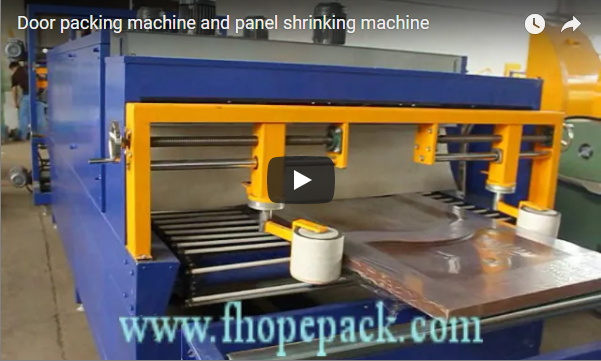
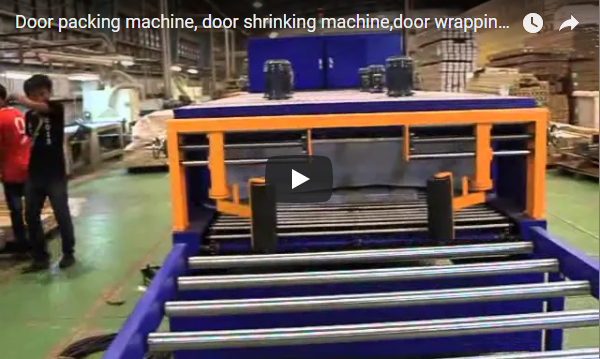
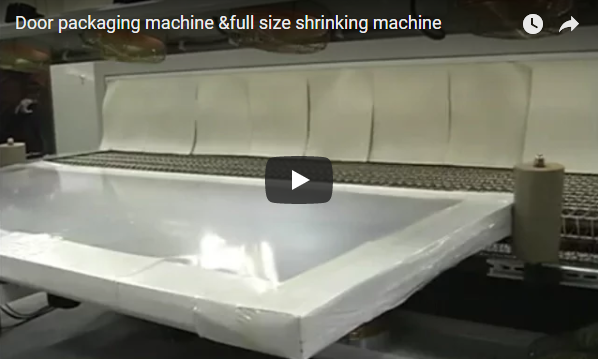
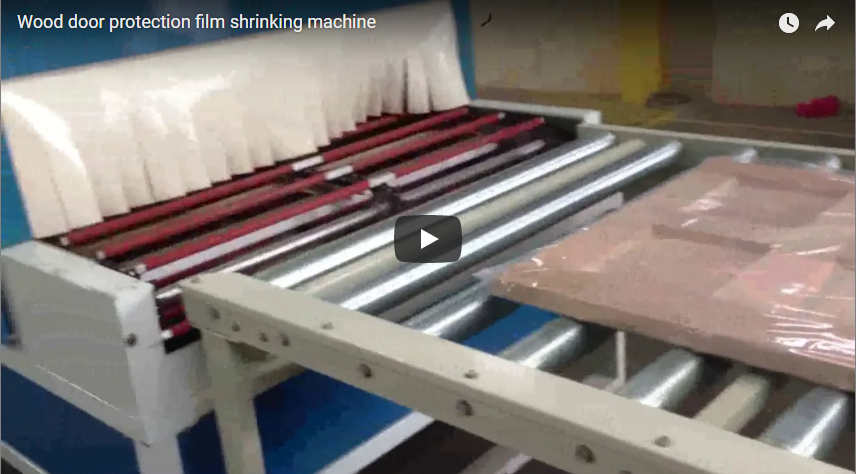
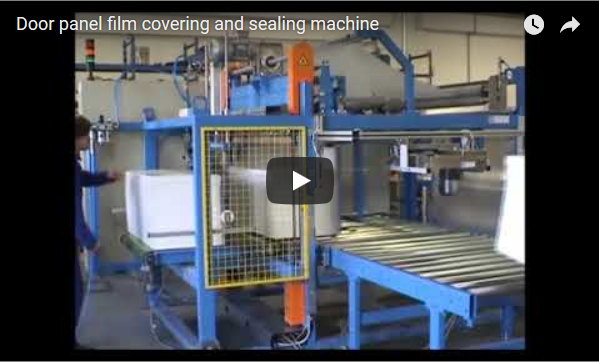
**Summary:** Automatic door shrinking with motion sealer technology replaces manual bagging and heat-gun finishing with an integrated film-sealing and shrink-tunnel line. The system handles flat products like doors, panels, and window frames using continuous-motion horizontal sealing and servo-controlled movements. This guide covers operational mechanics, parameter ranges, installation requirements, and verified performance outcomes grounded in supplier data and field commissioning.
[TEMPAT PENAMPIL VIDEO]
## 🛠️ Industry Pain Point
**Manual shrink-wrapping of flat architectural components creates severe throughput bottlenecks, inconsistent seal integrity, and elevated labor overhead. Transitioning to a fully automatic packaging line eliminates manual film application and heat-gun finishing, directly reducing operational labor costs while standardizing output consistency across varying product dimensions.**
Pengemasan manual tradisional bergantung pada tenaga kerja terpisah untuk membentangkan film dan penerapan panas lokal, yang menyebabkan variabilitas dalam kekuatan segel dan tegangan film. Fasilitas produksi yang memproses barang-barang datar seperti pintu dan kusen jendela sering melaporkan keterbatasan kapasitas produksi dan pemborosan material selama jam kerja puncak. Dengan menerapkan teknologi penyegelan horizontal gerakan kontinu, operator menghilangkan penanganan film secara manual dan mencapai operasi tanpa gangguan. Pergeseran arsitektur ini secara langsung mengatasi peningkatan biaya tenaga kerja dan menstandarisasi kualitas pengemasan, meskipun peningkatan kapasitas produksi yang tepat bergantung pada tata letak fasilitas dan distribusi berat produk.
Data lapangan secara umum menunjukkan bahwa stasiun manual seringkali membutuhkan dua operator per jalur untuk penempatan film dan pemotongan dengan heat gun, yang menciptakan ketegangan gerakan berulang dan paparan keselamatan terhadap elemen pemanas lokal. Fasilitas yang memproses rakitan datar bervolume tinggi sering mengalami penumpukan antrian pada tahap pengemasan, bukan pada jalur perakitan. Peralihan ke penyegelan horizontal otomatis mengatasi kendala ini dengan menstandarisasi tegangan film, menghilangkan aplikasi panas manual, dan menyelaraskan kecepatan pengemasan dengan siklus produksi hulu.
## 🏗️ Solution Mechanism
**Continuous-motion horizontal sealing technology synchronizes film feeding, edge sealing, and shrink-tunnel transport into a single conveyorized workflow. Servo-controlled movements maintain precise product spacing and stable high-speed operation, while a bottom-preheating air circulation system optimizes thermal distribution for consistent film contraction without halting the production line.**
Arsitektur intinya mengintegrasikan pengumpanan otomatis, pengangkutan, pengemasan, penyegelan, dan penyusutan ke dalam jalur horizontal yang terpadu. Tidak seperti mesin penyegel impuls tradisional yang memerlukan pemberhentian pengindeksan, sistem ini menggunakan teknologi penyegelan horizontal gerakan kontinu di mana kepala penyegel bergerak sejajar dengan sabuk konveyor. Gerakan yang dikontrol servo—motor listrik yang dilengkapi dengan umpan balik posisi untuk aktuasi yang presisi dan berulang—memastikan kinerja yang stabil dan andal pada kecepatan tinggi. Sistem pengumpanan adaptif secara otomatis menyesuaikan kecepatan pengumpanan agar sesuai dengan kecepatan mesin utama, sementara opsi pengumpanan manual atau pengumpanan terputus tetap tersedia selama mode siaga untuk mencegah pemborosan film. Konfigurasi ini memungkinkan integrasi yang mulus dengan berbagai lini produksi melalui sistem pengumpanan yang sesuai, mengakomodasi produk dengan berbagai ketinggian dan lebar tanpa konfigurasi ulang mekanis.
Implementasi pasar biasanya mengacu pada model seperti seri SHJLPACK MO-900, MO-600, dan MO-350, atau terowongan penyusutan Shanghai KUKO SF-5030LG. Unit-unit ini dirancang khusus untuk rakitan datar dan kaku, bukan untuk gulungan berbentuk cincin atau muatan yang dikemas dalam palet, yang memerlukan arsitektur pembungkus orbital atau peregangan khusus. Memilih jalur penyegelan horizontal yang dioptimalkan untuk profil datar mencegah retakan tegangan film dan memastikan tegangan penyusutan yang seragam di seluruh tepi produk.
> 🔗 **Related**: [Explore more solutions](https://www.fhopepack.com/solution/door-shrink-wrap-machine.html)
## 📈 Implementation Details & Parameters
**System deployment requires precise conveyor synchronization, adjustable guide rails for dimensional flexibility, and calibrated thermal settings within the shrink tunnel. Operators utilize servo motor-controlled movements for precise operation and leverage an adjustable conveyor speed with controlled product spacing to maintain consistent film tension and throughput across varying batch sizes.**
Pengoperasian awal dimulai dengan menyelaraskan jalur pengemasan dengan konveyor perakitan di bagian hulu, memastikan profil ketinggian dan beban yang kompatibel. Sistem ini mengakomodasi produk dengan berbagai ketinggian dan lebar melalui rel pemandu yang dapat disesuaikan dan kecepatan konveyor yang dapat disesuaikan dengan jarak antar produk yang terkontrol. Operator mengkonfigurasi parameter melalui antarmuka terpusat, mengatur lebar film, suhu penyegelan, dan waktu siklus. Pergerakan yang dikendalikan motor servo—penggerak listrik presisi yang menghilangkan celah mekanis—memungkinkan pengoperasian yang tepat selama fase penyegelan dan transfer terowongan. Kalibrasi termal di dalam terowongan penyusutan biasanya memerlukan sirkulasi udara pemanasan awal di bagian bawah untuk menciptakan distribusi panas yang seragam sebelum film bersentuhan. Perkiraan industri menunjukkan kecepatan konveyor umumnya berkisar antara 10 hingga 25 meter per menit, dengan siklus penyegelan melintang selesai dalam waktu kurang dari satu detik, meskipun metrik yang tepat bergantung pada ketebalan film dan massa produk.
### Key Specifications (Typical Industry Estimates, Supplier-Dependent)
| Parameter | Typical Range / Configuration |
|-----------|-------------------------------|
| **Product Compatibility** | Suitable for products of various heights and widths (flat panels, doors, frames) |
| **Sealing Technology** | Continuous-motion horizontal sealing with servo-controlled movements |
| **Conveyor Control** | Adjustable conveyor speed with controlled product spacing |
| **Thermal System** | Bottom-preheating air circulation system in the tunnel |
| **Infeed Operation** | Adaptive feeding system; manual or skip-feeding options during standby mode |
| **Line Integration** | Compatible with different production lines through suitable feeding systems |
### Installation Considerations
- **Conveyor Integration:** The packaging unit accepts products from upstream lines via an adaptive feeding system that automatically adjusts speed according to the main machine pace. Verify existing conveyor height and load capacity before installation.
- **Thermal Management:** The shrink tunnel utilizes a bottom-preheating air circulation system to improve energy efficiency by directing warm air upward through the film. Ensure adequate ventilation and electrical capacity for continuous thermal operation.
- **Maintenance Access:** The tunnel features an openable top design, enabling easy cleaning and maintenance of heating elements and airflow baffles without disassembling the entire unit.
- **Operational Flexibility:** The system supports manual or skip-feeding options during standby mode, allowing operators to pause film advancement while keeping the conveyor active for downstream staging.
## 🛡️ Verified Results
**Automated horizontal sealing and shrink-tunnel integration consistently reduce manual labor requirements, standardize film tension, and minimize material waste. While exact performance metrics vary by facility, production trials typically demonstrate improved throughput stability, lower operational overhead, and enhanced product protection during transit when properly calibrated.**
Fasilitas yang beralih dari pengemasan manual dengan plastik shrink wrap ke jalur penyegelan horizontal otomatis biasanya melaporkan pengurangan biaya tenaga kerja dan limbah material yang terukur. Dengan mencapai pengemasan otomatis sepenuhnya, operator mengalokasikan kembali personel ke inspeksi kualitas atau penyiapan hilir daripada aplikasi film manual. Sistem sirkulasi udara pemanasan bawah di dalam terowongan meningkatkan efisiensi energi dengan mengoptimalkan distribusi termal, meskipun konsumsi kilowatt-jam yang tepat bergantung pada suhu sekitar, jenis film, dan frekuensi siklus. Manajer produksi mencatat bahwa gerakan yang dikontrol servo secara konsisten dan kecepatan konveyor yang dapat disesuaikan dengan jarak produk yang terkontrol mengurangi cacat penyegelan dan kerusakan selama pengiriman. Meskipun jangka waktu pengembalian investasi spesifik bervariasi berdasarkan tarif tenaga kerja regional dan biaya pengadaan film, perkiraan industri umumnya menempatkan jalur pengemasan otomatis sebagai pengeluaran modal jangka menengah yang menstabilkan throughput operasional dan mengurangi frekuensi pengerjaan ulang.
### Purchase-Decision Checklist
Gunakan poin-poin ini saat mengevaluasi pemasok dan memvalidasi klaim teknis.
- [ ] **Automation Architecture:** Confirm whether the supplier provides a fully integrated line (sealer + tunnel + infeed) or modular components. Integrated systems reduce manual intervention but require precise conveyor synchronization.
- [ ] **Throughput Compatibility:** Verify that the continuous-motion horizontal sealing technology and servo-controlled movements can sustain your target units per hour without creating conveyor jams or film tension loss.
- [ ] **Dimensional Flexibility:** Ensure the system accommodates products of various heights and widths through adjustable guide rails and an adjustable conveyor speed with controlled product spacing.
- [ ] **Thermal Efficiency:** Request performance data on the bottom-preheating air circulation system to validate energy savings claims against your facility’s power rates.
- [ ] **Maintenance Protocol:** Confirm that the openable top design enables easy cleaning and maintenance, and verify lead times for sealing belts, heating elements, and servo components.
- [ ] **Supplier Validation:** Request a live trial using your actual product dimensions and film specifications. Measure seal strength, film waste, and cycle consistency before final procurement.
> **Actionable Callout:** Before finalizing procurement, request a live trial using your actual product dimensions and film specifications. Measure seal strength, film waste, and cycle consistency for a representative batch. Compare that data against your current manual baseline to validate throughput alignment and material utilization.
> 🔗 **See Also**: [Related equipment](https://www.fhopepack.com/shrinking-machine/)
> 🛡️ **Compliance Note**: This equipment is designed to meet ISO and ASTM requirements. Verify specific certifications with the manufacturer before procurement.