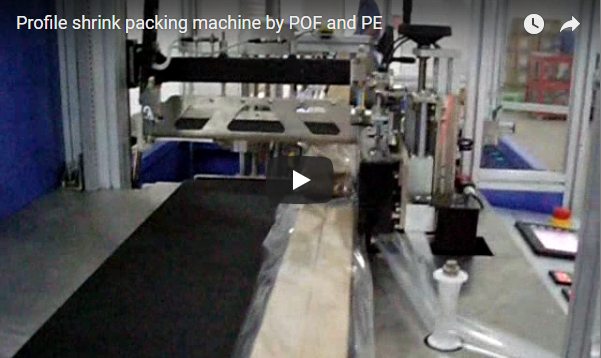
Ringkasan Eksekutif Mesin pembuatan dan penyusutan kantong otomatis membentuk kantong penyusut PE di sekitar bundel profil aluminium dan menyegelnya dengan panas dalam satu jalur produksi. Konfigurasi standar mencakup panjang profil dari 1000 hingga 8000 mm, beroperasi pada 8 hingga 15 siklus per menit, dan menyegel pada suhu 120 hingga 200°C dengan kontrol PLC + HMI. Panduan ini mencakup tahapan jalur produksi, tabel parameter, dan titik pengaturan film dan penyusutan.
Daftar Isi
- Apa yang dilakukan sistem
- Liputan profil
- Arsitektur garis
- Teknis parameter
- Pengaturan film dan penyusutan
- Aplikasi dan hasil akhir
- Daftar periksa pemilihan mesin
- Fitur keamanan
- Pemeliharaan dan pelatihan
- Pertanyaan yang Sering Diajukan (FAQ) tentang Teknik
- Langkah selanjutnya
- Bacaan terkait
- Sumber dan standar
Apa yang dilakukan sistem
Mesin ini mengubah bundel profil aluminium menjadi kemasan shrink pack yang disegel panas secara berurutan. Sebuah alat pengaplikasi film otomatis dan jalur pengemasan kantong mengumpankan film PE dari gulungan, stasiun pembentuk kantong membentuknya di sekitar bundel, dan sebuah batang penyegel menutup sambungannya. Kemasan kemudian melewati terowongan shrink yang mengencangkan film terhadap permukaan profil.
Film tersebut diaplikasikan tanpa menyentuh profil hingga menyusut di dalam terowongan, sehingga permukaan yang dianodisasi dan dicat terlepas tanpa goresan dari langkah pengemasan. Penyegelan dan pengaturan terowongan disimpan sebagai resep, yang memungkinkan lini produksi beralih antara ukuran profil tanpa perlu memprogram ulang setiap kali pergantian.
Liputan profil
Mesin standar cocok untuk panjang profil dari 1000 hingga 8000 mm, dan tata letak yang diperpanjang mencapai 12000 mm sesuai permintaan. Lebar dan tinggi bundel menyesuaikan dengan konfigurasi profil, bukan tetap, dan batas berat standar adalah 15 kg per bundel, dengan varian tugas berat yang berkapasitas 25 hingga 50 kg. Panjang terowongan dan pemilihan kelas berat dikonfirmasi per proyek, disesuaikan dengan kecepatan jalur produksi dan massa bundel Anda.
Arsitektur garis
Jalur produksi diatur menjadi empat stasiun di bawah kendali satu PLC + HMI.
| Komponen | fungsi |
|---|---|
| Film yang diputar | Mesin ini dapat memasukkan film PE dengan tegangan yang dapat disesuaikan, lebar film 300 hingga 800 mm. |
| Pembentukan tas | Membentuk lapisan film di sekitar bundel, digerakkan oleh servo, posisi ±2 mm |
| Batang penyegel | Menutup kantong, suhu 120 hingga 200°C, dikendalikan PLC. |
| Kecilkan terowongan | menerapkan panas, konveyor yang dapat disesuaikan 0 hingga 15 m/menit |
Teknis parameter
Tabel tersebut mencantumkan nilai tipikal yang dipublikasikan untuk mesin referensi. Konfirmasikan nilai pastinya dengan campuran profil dan kecepatan lini produksi per proyek Anda.
| Parameter | Spesifikasi |
|---|---|
| Panjang profil | 1000 hingga 8000 mm, dapat diperpanjang hingga 12000 mm sesuai permintaan. |
| Berat bundel | hingga 15 kg standar, 25 hingga 50 kg tugas berat. |
| Film | Selongsong penyusut PE, standar 30 hingga 80 µm, tugas berat hingga 100 µm |
| siklus | 8 hingga 15 per menit, dapat dikonfigurasi |
| Suhu penyegelan | 120 hingga 200°C, PID ±2°C |
| Konveyor terowongan | 0 hingga 15 m/menit, dapat disesuaikan |
| Panjang terowongan | Standar 2000 mm, pilihan 1500 hingga 4000 mm |
| Resep PLC | 50 orang atau lebih, waktu pergantian kurang dari 5 menit |
| Electrical | Tersedia tegangan 380 V / 50 Hz, dan 220 hingga 480 V 50/60 Hz. |
| Udara | 0.5 hingga 0.8 MPa, opsi kompresor terintegrasi |
| ukuran mesin | 6000 x 1200 x 1800 mm, tata letak dapat disesuaikan |
| Pemenuhan | Sertifikasi CE, ISO 9001; UL dan GOST tersedia berdasarkan wilayah. |
Pengaturan film dan penyusutan
Film penyusut PE digunakan bersama mesin ini setiap hari. Gunakan ketebalan standar 30 hingga 80 µm, dan tingkatkan menjadi 100 µm untuk kemasan yang lebih tebal. Gunakan PE atau POF yang terikat silang jika kemasannya tebal atau disimpan di luar ruangan, karena memiliki ketahanan terhadap tusukan dan stabilitas UV yang lebih baik.
Dua suhu diatur secara independen, dan memisahkan keduanya menghindari kesalahan proses:
| Set point | obyek | Nilai khas |
|---|---|---|
| Batang penyegel | menutup jahitan tas | 120 ke 200 ° C |
| Kecilkan terowongan | mengencangkan lapisan film pada bundel | 140 ke 180 ° C |
Untuk penampang profil yang kompleks, panaskan terowongan terlebih dahulu hingga 160 hingga 180°C sebelum lintasan pertama agar film menyusut secara merata tanpa titik tegangan. Uji dengan bundel sampel sebelum produksi penuh untuk menentukan pasangan kecepatan konveyor dan suhu yang tepat.
Aplikasi dan hasil akhir
- Aluminium arsitektur: kusen jendela, profil pintu, sistem dinding tirai.
- Ekstrusi industri: pendingin panas, sistem rel, komponen struktural.
- Profil otomotif: trim, komponen sasis, elemen dekoratif.
- Rangka panel surya: struktur pemasangan aluminium.
- Saluran udara HVAC: profil saluran aluminium berbentuk persegi panjang dan lingkaran.
Mesin ini mampu menangani permukaan anodisasi, lapisan bubuk, PVDF, dan permukaan hasil penggilingan tanpa meninggalkan bekas dari proses pengemasan. Jika pengemasan shrink wrap harus dibandingkan dengan alternatif stretch wrap, lihat mesin stretch wrap profil aluminium untuk muatan panjang.
Daftar periksa pemilihan mesin
Pertimbangkan poin-poin ini sebelum Anda meminta penawaran, dan kami akan mengkonfirmasi sisanya untuk setiap proyek.
| Barang | Apa yang perlu dikonfirmasi per proyek |
|---|---|
| Panjang | profil terpanjang dan panjang bundel dalam campuran |
| Berat bundel | bundel terberat, peringkat standar atau tugas berat |
| bioskop | PE mikron dan apakah diperlukan ikatan silang atau POF. |
| Kecepatan | siklus target per menit |
| Terowongan | panjang terowongan untuk tata letak toko Anda |
| Electrical | tegangan dan frekuensi di lokasi |
| Finish | pemeriksaan sensitivitas anodisasi, pelapisan, atau PVDF |
Fitur keamanan
Stasiun penyegelan dan terowongan merupakan titik-titik yang ramai dan bergerak, sehingga mesin dilindungi di tempat kerja berlangsung. Tirai cahaya melindungi akses melintasi jalur, tombol berhenti darurat mudah dijangkau di setiap stasiun, dan desainnya mengikuti persyaratan mesin CE.
Jaga agar pintu masuk terowongan tetap bersih selama pengoperasian terus menerus, dan biarkan batang penyegel mendingin sebelum dibersihkan.
Pemeliharaan dan pelatihan
Kami membagi perawatan menjadi rutinitas sederhana: setiap hari, membersihkan batang penyegel dan memeriksa keselarasan film; setiap minggu, memeriksa sabuk konveyor dan melumasi bagian yang bergerak; setiap bulan, mengkalibrasi sensor suhu dan memverifikasi parameter PLC. Dengan jadwal tersebut, MTBF yang diharapkan melebihi 8000 jam operasi.
Pelatihan operator memakan waktu 2 hingga 4 jam dan mencakup penggunaan HMI, perawatan rutin, dan prosedur keselamatan, sehingga operator baru dapat menangani lini produksi dalam sebagian dari shift kerjanya.
Pertanyaan yang Sering Diajukan (FAQ) tentang Teknik
T: Film penyusut jenis apa yang cocok untuk profil aluminium? J: Film penyusut PE dengan ketebalan 30 hingga 80 µm cocok untuk bundel standar. Untuk bundel yang berat atau penyimpanan di luar ruangan, gunakan PE atau POF yang terikat silang untuk ketahanan terhadap tusukan dan sinar UV.
T: Dapatkah lini produksi beralih antar panjang profil? J: Ya. PLC menyimpan 50 resep atau lebih, dan peralihan dengan parameter yang telah disimpan sebelumnya kurang dari 5 menit.
T: Bagaimana suhu terowongan memengaruhi kemasan? J: Jaga suhu terowongan antara 140 dan 180°C. Suhu terlalu rendah membuat film menjadi longgar; suhu terlalu tinggi berisiko robek atau merusak permukaan. Kontrol PID mempertahankan suhu ±2°C.
T: Berapa laju siklusnya? J: 8 hingga 15 siklus per menit, dapat dikonfigurasi sesuai dengan lini produksi.
T: Pelatihan apa yang dibutuhkan? J: Tidak diperlukan keahlian pemrograman khusus. Pelatihan standar selama 2 hingga 4 jam mencakup pemanggilan resep, pemasangan ulang rol film, dan pengaturan ulang keamanan, dengan panduan dan tutorial video yang disediakan.
T: Perawatan apa yang membuatnya tetap andal? J: Pembersihan batang penyegel dan penyelarasan film setiap hari, pemeriksaan dan pelumasan konveyor setiap minggu, kalibrasi sensor setiap bulan, dengan MTBF di atas 8000 jam.
T: Lapisan akhir apa saja yang dapat diproses oleh lini produksi tanpa tergores? J: Permukaan yang dianodisasi, dilapisi bubuk, PVDF, dan hasil akhir pabrik semuanya lolos tanpa tergores, karena lapisan film tersebut membentuk kontur di sekitar bundel tanpa menggesek profil sebelum menyusut.
T: Berapa kebutuhan udara dan daya untuk saluran ini? J: 380 V / 50 Hz, dapat dikonfigurasi dari 220 hingga 480 V 50/60 Hz, dan pasokan pneumatik 0.5 hingga 0.8 MPa.
Langkah selanjutnya
- Kirimkan email kepada kami di info@fhopepack.com dengan mencantumkan panjang profil, berat bundel, dan kecepatan target Anda.
- Kami mengirimkan gambar tata letak dan proposal jalur pengemasan dalam waktu 48 jam.
- Kami mengatur survei lokasi untuk mengkonfirmasi luas lahan dan pasokan utilitas.
Bacaan terkait
- Mesin pengikat pita otomatis untuk kotak
- Backpacking otomatis dan garis menyusut
- Mesin pengemas profil aluminium, lini pembungkus
- Mesin pembungkus stretch orbital otomatis dengan lapisan film gelembung untuk panel pintu.
- Lini produk mesin pengemasan FHOPE
Sumber dan standar
- ISO 12100:2010 — Keselamatan mesin. Prinsip umum untuk desain, penilaian risiko, dan pengurangan risiko.
- EN 415-10:2014 — Keselamatan mesin pengemas. Persyaratan umum
- EN ISO 13849-1:2023 — Keselamatan mesin. Bagian-bagian sistem kendali yang berkaitan dengan keselamatan.
- Video demonstrasi mesin pembuatan dan penyusutan tas otomatis FHOPE, YouTube.
Terakhir ditinjau: 09-10-2026