Ringkasan Eksekutif
Batang penghantar listrik dan bundel baja memerlukan kemasan pelindung yang dapat diulang, dan mesin yang melakukannya beroperasi melalui urutan tetap: pemasukan, pembungkus film, penyegelan panas, terowongan penyusutan, dan pengeluaran pendinginan. Panduan lengkap ini mencakup mesin pengemasan dan penyusutan otomatis untuk batang penghantar listrik, bundel baja, dan kemasan industri. Kami membangun lini pengemasan dan penyusutan ini untuk pabrik produk listrik dan baja. Rentang produk dan rencana film dikonfirmasi per proyek.
Daftar Isi
- Apa yang dibahas dalam panduan ini?
- Siklus lima tahap
- Pengangkutan umpan masuk
- Pembungkus film
- Penyegelan panas
- Terowongan penyusutan dan pendinginan
- Konfigurasi khas
- Apa yang ditunjukkan video tersebut
- Daftar periksa pemilihan
- Operasi dan keamanan
- Pertanyaan yang Sering Diajukan (FAQ) tentang Teknik
- Langkah selanjutnya
- Bacaan terkait
- Sumber dan standar
Apa yang dibahas dalam panduan ini?
Panduan ini membahas mesin pengemasan dan penyusutan otomatis untuk bus bar, bundel baja, dan aplikasi pengemasan industri. Produk-produk ini panjang, berat, dan seringkali konduktif atau bertepi tajam, sehingga kemasannya harus konsisten dan protektif, bukan improvisasi. Pengemasan dan penyusutan otomatis menghilangkan variabilitas dari kemasan, memberikan lapisan pelindung yang konsisten tanpa perbedaan operator seperti pada pengemasan manual. Jenis produk dan kemasan yang dibutuhkan akan dikonfirmasi per proyek.
Siklus lima tahap
Pengemasan busbar otomatis mengikuti urutan lima tahap: pengangkutan masuk, pembungkus film, penyegelan panas, melewati terowongan penyusutan, dan pengeluaran pendinginan. Setiap tahap memiliki satu tugas, dan tahap-tahap tersebut berjalan satu demi satu di bawah kendali, bukan berdasarkan perasaan operator. Siklus inilah yang membuat kemasan dapat diulang: film, segel, dan penyusutan bekerja sama pada setiap produk. Sistem kontrol yang dapat diprogram menjaga hal ini dengan intervensi operator minimal.
Jadi, pengaturan yang sama menghasilkan hasil yang sama dari satu pengujian ke pengujian berikutnya. Kelima tahapan dan pengaturannya dikonfirmasi per proyek pada rangkaian produk nyata. Kelima tahapan dan pengaturannya dikonfirmasi per proyek pada rangkaian produk nyata.
Pengangkutan umpan masuk
Produk masuk ke mesin melalui sistem sabuk atau rol yang tersinkronisasi, dan jarak antar produk diatur saat produk masuk. Sensor mendeteksi keberadaan produk dan memicu tahap selanjutnya, sehingga pembungkusan dimulai dari produk itu sendiri, bukan dari perkiraan. Jarak yang tepat pada pemasukan produk memungkinkan setiap tahap selanjutnya untuk memproses produk dengan bersih. Panjang dan antarmuka konveyor dikonfirmasi per proyek pada jalur produksi di sekitarnya.
Pembungkus film
Gulungan film penyusut diaplikasikan di atas produk, menutupinya sebelum tahap pemanasan. Film dimasukkan dan dililitkan sehingga penutup mencapai tepi yang membutuhkannya, dan jumlahnya mengikuti dimensi produk. Pelilitan harus merata, karena tahap penyusutan hanya dapat menarik apa yang diberikan oleh film. Rencana film dan pengaturan lilitan mengikuti produk dan kemasan, yang dikonfirmasi per proyek.
Penyegelan panas
Film pembungkus disegel untuk menutup kemasan sebelum memasuki terowongan. Penyegelan mengubah film yang longgar menjadi penutup tertutup, dan segel yang baik adalah yang menahan film saat menyusut. Segel dibuat pada bahan film di tepi yang disegel, mengikuti produk dan kemasan, yang dikonfirmasi per proyek. Kemasan yang disegel adalah kemasan yang menyusut rapat dan tidak terbuka di dalam terowongan.
Terowongan penyusutan dan pendinginan
Produk yang disegel melewati terowongan penyusutan yang dipanaskan, di mana film mengencang di sekitar produk, kemudian bergerak ke saluran keluar pendingin yang membentuk kemasan. Penyusutan inilah yang menarik film hingga rapat ke batang penghubung atau bundel, dan pendinginan mengunci kemasan ke dalam bentuk yang stabil. Suhu dan waktu tinggal di terowongan mengikuti film dan produk, yang dikonfirmasi per proyek, sehingga kemasan keluar dengan kencang tanpa penyusutan berlebihan.
Konfigurasi khas
Angka-angka di bawah ini mencantumkan batasan desain fungsional, bukan nilai numerik, dan dikonfirmasi per proyek.
| Parameter | Kisaran tipikal, dikonfirmasi per proyek. |
|---|---|
| Produk | bus bar, bundel baja |
| Film | rencana film penyusut |
| magang | siklus lima tahap |
| Terowongan | suhu, waktu tinggal |
| kontrol | siklus yang dapat diprogram |
| Persediaan listrik | Tegangan 380 V tiga fasa 50 Hz, atau 220 V satu fasa untuk mesin ringan, dipilih sesuai proyek. |
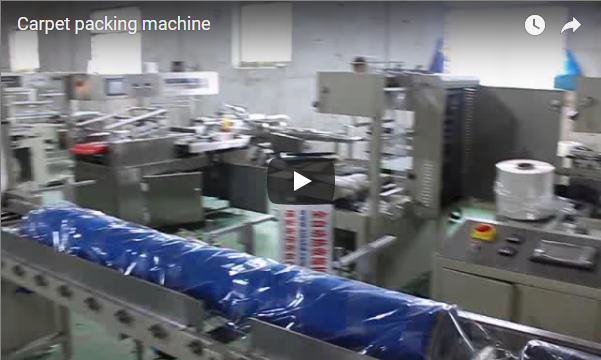
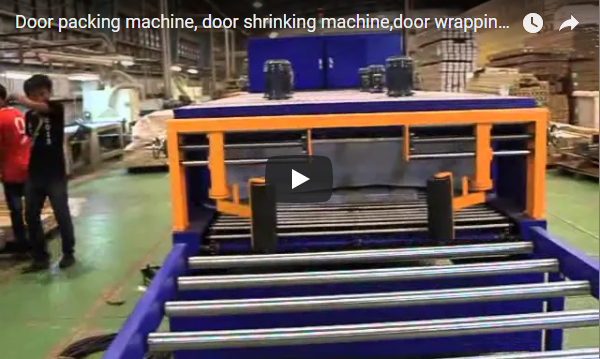
Apa yang ditunjukkan video tersebut
Rekaman kami menunjukkan jalur pengemasan dan penyusutan otomatis untuk produk memanjang. Ini adalah demonstrasi umum, jadi rentang produk dan rencana pembuatan film Anda akan dikonfirmasi dengan kami per proyek.
Daftar periksa pemilihan
| Pertanyaan | Konfirmasi per proyek |
|---|---|
| Rentang produk | bus bar, bundel |
| Film | rencana film penyusut |
| magang | set lima tahap |
| Terowongan | suhu |
| kontrol | resep |
| Persediaan listrik | tegangan, fasa, dan frekuensi di lokasi |
Operasi dan keamanan
Jalankan resep dari panel dan jalur produksi akan memasukkan, membungkus, menyegel, menyusutkan, dan mendinginkan setiap produk secara berurutan. Jauhkan diri dari area pemasukan, bagian pembungkus, kepala penyegel, dan terowongan penyusutan saat jalur produksi berjalan, dengan pengaman dan tombol berhenti darurat di posisi operator. Pemeriksaan rutin mencakup konveyor, pemasukan film, unit penyegel, terowongan, dan pendinginan, sesuai dengan manual mesin. Konfirmasikan resep dengan produk sebelum setiap proses produksi agar siklus tetap konsisten.
Pertanyaan yang Sering Diajukan (FAQ) tentang Teknik
T: Produk apa saja yang dikemas oleh peralatan ini? J: Bus bar, bundel baja, dan produk industri yang membutuhkan kemasan pelindung yang dapat digunakan berulang kali.
T: Apa itu siklus lima tahap? J: Pengangkutan masuk, pembungkus film, penyegelan panas, melewati terowongan penyusutan, dan pengeluaran pendinginan.
T: Mengapa penyegelan dilakukan sebelum penyusutan? J: Penyegelan menutup penutup film sehingga menyusut rapat dan tidak terbuka di dalam terowongan.
T: Bagaimana siklusnya dijaga agar tetap konsisten? J: Sistem kontrol yang dapat diprogram menjalankan tahapan dan menyimpan resep per produk.
T: Apa yang menentukan suhu terowongan? J: Suhu dan waktu tinggal mengikuti film dan produk, yang dikonfirmasi per proyek.
Langkah selanjutnya
- Kirimkan email kepada kami di info@fhopepack.com dengan rincian produk, film, dan volume yang Anda butuhkan.
- Kami akan mengirimkan proposal pengemasan dan pembungkusan serta gambar tata letak dalam waktu 48 jam.
- Kami mengatur survei lokasi untuk mengkonfirmasi jajaran produk dan tata letak pabrik.
Bacaan terkait
- Jalur pengemasan dan penyusutan otomatis untuk furnitur
- Mesin penyegel film otomatis pada panel dan pintu
- Mesin pengemas susut otomatis untuk piring
- Lini produk mesin pengemas FHOPE
Sumber dan standar
- ISO 12100:2010 Keselamatan mesin, prinsip umum untuk desain dan penilaian risiko
- EN 415-10:2014 Keselamatan mesin pengemas, persyaratan umum
- EN ISO 13849-1:2023 Keselamatan mesin, bagian-bagian terkait keselamatan dari sistem kendali
Video demonstrasi lini pengemasan dan penyusutan otomatis FHOPE. Ditinjau sebagai demonstrasi umum; rangkaian produk dikonfirmasi per proyek.
Terakhir ditinjau: 10-10-2026