Ringkasan Eksekutif Dirancang untuk lini pengemasan minuman berkecepatan tinggi, mesin pembungkus stretch otomatis inline ini terintegrasi langsung dengan konveyor rol pabrik untuk menghasilkan unitisasi palet ujung lini tanpa pengawasan. Sistem ini menggunakan kereta pra-peregangan rasio variabel bertenaga dengan pengaturan tegangan loop tertutup, yang sangat penting untuk menstabilkan kemasan botol yang dibungkus shrink wrap yang ringan, tidak stabil, dan mudah berubah bentuk tanpa menyebabkan kerusakan beban. Tumpang tindih diatur secara mekanis oleh kecepatan sudut meja putar dan pergerakan kereta vertikal: pada 12 RPM dan kenaikan kereta 2.9 m/menit, film bergerak maju 242 mm per putaran. Meskipun film nominal 500 mm menghasilkan tumpang tindih teoritis 51.6%, leher pra-peregangan yang dikalibrasi pabrik memberikan tumpang tindih efektif sekitar 42.4% (178 mm), memastikan integritas struktural di bawah kondisi transit dinamis yang ketat.
Mengapa Palet Botol Berbeda?
Wadah minuman yang dikemas dalam palet—khususnya botol PET dan kaleng aluminium yang dibungkus dengan plastik polietilen—menghadirkan tantangan teknik yang unik dibandingkan dengan kemasan karton bergelombang yang kaku.
Pada instalasi inline ini, mesin pembungkus meja putar otomatis berinteraksi langsung dengan jalur akumulasi hulu dan konveyor transfer palet hilir. Konveyor rol bermotor pengumpan memindahkan palet yang tidak stabil ke dek meja putar. Setelah pembungkusan selesai dan diverifikasi, meja putar sejajar dengan vektor pengeluaran dan mengangkut palet yang telah disatukan ke jalur pengeluaran.
+------------------------+      +-------------------------------+      +-------------------------+
|  Upstream Accumulation | ---> | Turntable Wrapper with Power  | ---> |   Discharge Conveyor    |
|   Roller Conveyor Line |      | Rollers (Pneumatic Lock Pin)  |      |   to Warehouse/Shipping |
+------------------------+      +-------------------------------+      +-------------------------+
Kemasan botol pada dasarnya berat di bagian atas dan menghasilkan koefisien gesekan antar lapisan yang rendah. Bundel multi-kemasan bertumpu sepenuhnya pada tutup mahkota dan profil leher bulat dari lapisan di bawahnya, sehingga menghasilkan kontak permukaan minimal. Di bawah tegangan film yang tidak tepat atau percepatan putaran yang tiba-tiba:
- Pergeseran geser sentrifugalPercepatan sudut yang berlebihan (dω/dt) menimbulkan gaya lateral yang dapat menyebabkan lapisan atas yang tidak terkendali tergelincir dari antarmuka lapisan.
- Menghancurkan kemasan vs. membuka kemasan secara longgarTegangan tinggi tanpa peregangan awal akan menghancurkan botol di sudut dan merusak kemasan shrink wrap. Gaya penahan yang tidak memadai memungkinkan muatan palet bergeser selama pengiriman.
- Terpisah dari alas kayuJika lapisan bawah tidak terpasang dengan kuat pada rel palet, seluruh muatan dapat terlepas dari alas palet saat pengereman atau belokan di gudang.
Untuk mengatasi risiko kinematik ini, penggerak meja putar dirancang dengan kontrol start dan stop lunak kurva S penggerak frekuensi variabel (VFD), mencegah lonjakan torsi mendadak sambil mempertahankan throughput tinggi.
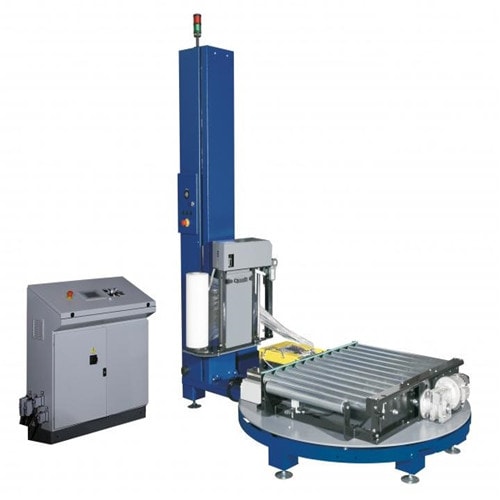
Mesin pembungkus stretch otomatis dengan meja putar. Dek rol terintegrasi memindahkan palet masuk dan keluar di dalam sirkuit konveyor sebaris.
spesifikasi
| Parameter | Spesifikasi Teknik | Dampak Praktis Kemasan |
|---|---|---|
| Kapasitas Produksi | Hingga 25–35 muatan/jam (tergantung tinggi muatan) | Sesuai dengan output jalur peng bottling kecepatan menengah standar. |
| Max Beban Berat | 1,800 kg | Menangani palet air, minuman ringan, dan bir yang padat. |
| Sistem Meja Putar | Diameter 2,200 mm; konveyor rol yang digerakkan rantai | Dapat menampung skid standar berukuran 1,000 × 1,200 mm dan 1,200 × 1,200 mm. |
| rotasi Kecepatan | 0–12 RPM (VFD dapat disesuaikan melalui PLC) | Mengoptimalkan durasi siklus terhadap batas stabilitas sentrifugal |
| Akselerasi Meja Putar | Profil kurva S yang dikontrol inverter (landai 3–6 detik) | Menghilangkan guncangan inersia pada menara botol yang rapuh. |
| Spesifikasi Film Peregang | LLDPE kelas mesin; lebar web 500 mm; 20–25 µm | Menyeimbangkan kekuatan tarik tinggi dengan ketahanan terhadap tusukan. |
| Rasio Pra-Peregangan | 250% standar (100%–300% bergir elektronik) | Mengubah 1 m film mentah menjadi 3.5 m gulungan film. |
| Kecepatan Vertikal Kereta | 1.0–2.9 m/menit (frekuensi terkontrol) | Menentukan jarak spiral vertikal dan tumpang tindih lapisan. |
| Angin Penguat | Bawah, tengah, atas: 0–99 siklus yang dapat diprogram | Mengamankan jangkar dasar ke palet dan lapisan atas yang tidak terkekang. |
| Sensor Ketinggian Palet | Sensor refleksi difus optik dengan penundaan otomatis. | Mendeteksi film PET transparan dan penutup susut dengan akurat. |
Perhitungan Tumpang Tindih: Kecepatan Meja Putar vs. Kecepatan Gerak Kereta
Selama proses pembungkusan spiral berkelanjutan, rasio tumpang tindih film menentukan ketahanan terhadap kelembapan, penahanan struktural, dan konsumsi film per muatan. Jarak antar kereta vertikal per putaran meja putar menentukan cakupan lapisan.
1. Perhitungan Gerak pada Kecepatan Operasi Penuh (12 RPM)
- Periode Rotasi per Giliran:
T = 60 s ÷ 12 RPM = 5.0 s - Kenaikan Vertikal per Putaran:
Pada kecepatan gerak kereta maksimum 2.9 m/menit (48.33 mm/detik):
Rise = 48.33 mm/s × 5.0 s = 241.7 mm (≈ 242 mm per revolution) - Tumpang Tindih Teoritis Nominal (Lebar Web Nominal 500 mm):
Nominal Overlap = 500 mm - 242 mm = 258 mm (51.6%)
2. Kompensasi Peregangan Fisik Awal pada Leher
Dimensi nominal mentah tidak mewakili realitas dinamis. Ketika film LLDPE yang dicetak atau ditiup melewati rol pra-peregangan bermotor 250%, pemanjangan longitudinal memicu kontraksi Poisson transversal (penyempitan leher). Pada saat film menjembatani celah udara bebas dan menyentuh sudut beban, lebar web efektif (W_eff) berkurang dari 500 mm menjadi sekitar 420 mm (pengurangan sebesar 16%).
- Tumpang Tindih Dinamis Sejati pada Sudut Produk:
Dynamic Overlap = 420 mm - 242 mm = 178 mmDynamic Overlap Ratio = (178 mm ÷ 420 mm) × 100% ≈ 42.4%
Nominal Film Width:   |==================== 500 mm ====================|
Dynamic Neck-in Web:  |-------------- 420 mm --------------|
Carriage Rise:                             |=== 242 mm ===|
Effective Overlap:    |---- 178 mm (42.4%) -|
3. Tabel Perbandingan Kecepatan yang Dikurangi (Ketinggian Kereta Dipertahankan pada 2.9 m/menit)
| Kecepatan Meja Putar | Periode Putaran (s) | Kenaikan Vertikal / Belokan (mm) | Tumpang tindih nominal (500 mm) | Tumpang Tindih Dinamis (Pendekatan Leher 420 mm) | Aplikasi yang Disarankan |
|---|---|---|---|---|---|
| 12 RPM | 5.0 s | 242 mm | 258 mm (51.6%) | 178 mm (42.4%) | Kemasan baki bawah yang stabil dan berkapasitas tinggi |
| 10 RPM | 6.0 s | 290 mm | 210 mm (42.0%) | 130 mm (31.0%) | Kemasan shrink wrap dengan tinggi sedang dan saling terkait. |
| 8 RPM | 7.5 s | 362 mm | 138 mm (27.6%) | 58 mm (13.8%) | Pembungkus penutup debu tegangan rendah (sekali lewat) |
Aturan Teknik : Jika pengemasan botol PET tanpa baki yang tidak stabil, kecepatan naik kereta harus diprogram turun menjadi 1.8–2.2 m/menit saat beroperasi pada kecepatan rotasi yang lebih rendah untuk mempertahankan setidaknya 40% tumpang tindih dinamis sebenarnya di seluruh tumpukan.
Optimasi Pola Angin untuk Kemasan Botol yang Tidak Stabil
Kolom botol silinder tanpa penutup memerlukan strategi tegangan dan lapisan tersegmentasi yang dieksekusi melalui HMI kontrol:
[ Top Winds: 3-4 Wraps ] ---> High containment, tension balanced (Prevents crown cap slip)
         |
[ Spiral Body: 40%+ Overlap ] ---> Elastic membrane web (Absorbs road transit vibration)
         |
[ Base Anchor: 4-5 Wraps ] ---> Ties bottom bundle to wooden pallet (Prevents deck shearing)- Penguatan Palet Dasar (Lilitan Bawah: 4–5 putaran): Kereta film tersebut berada pada batas mekanis terendahnya, membungkus lapisan botol paling bawah dan bagian atas dek palet kayu setinggi 50–75 mm secara bersamaan. Ini membentuk jangkar komposit struktural yang mencegah pergeseran beban horizontal saat pengereman darurat kendaraan (standar gaya 0.8 g).
- Pembungkus Tubuh Kolom (Lapisan Tengah): Lilitan spiral kontinu saling tumpang tindih secara seragam ke bawah dan ke atas sepanjang ketinggian beban. Rol pra-peregangan bertenaga mengisolasi lonjakan tegangan dari beban: film diregangkan hingga 250% di antara rol ganda. di dalam gerbong, memungkinkan pengiriman film yang rileks dan bertegangan rendah ke beban. Rol penari sel beban analog yang responsif terus-menerus mengukur kecepatan pengiriman untuk mempertahankan tegangan kontak dalam rentang ultra-presisi 15–25 N.
- Stabilisasi Tingkat Atas (Angin Tertinggi: 3–4 putaran)Botol-botol pada lapisan paling atas tidak memiliki beban mati ke bawah. Jika dibungkus dengan kontraksi film yang tinggi, botol-botol di sekelilingnya akan miring ke dalam. PLC (Programmable Logic Controller) menggeser pengiriman pra-peregangan ke pencocokan umpan tinggi sambil menyelesaikan pembungkus penguat tambahan yang tidak merusak untuk menyatukan bidang atas.
Penanganan Film Otomatis untuk Operasi Tanpa Awak
Integrasi konveyor inline memerlukan inisiasi, penghentian, dan pengelolaan sisa limbah yang sepenuhnya otomatis tanpa campur tangan manusia:
- Penjepit Gunting PneumatikSaat muatan tiba, penjepit pneumatik tugas berat menahan ujung depan film peregangan dengan aman di atas permukaan dek konveyor. Meja putar memulai rotasi awal yang lembut; setelah lilitan dasar awal mengunci film ke muatan, penjepit melepaskan ujung film secara otomatis.
- Pemutus Kawat Panas ImpulsSetelah proses pembungkusan selesai, meja putar berhenti tepat pada kunci penyelarasan indeks nolnya. Sebuah lengan pneumatik menggerakkan kawat nichrome impuls yang dipanaskan secara elektrik untuk memotong lembaran film dengan rapi tanpa benang yang terurai atau film yang sobek.
- Lengan Pembersih PneumatikSecara bersamaan, lengan sikat lembut dan rol pneumatik menekan ujung film yang terputus dengan kuat ke sisi palet. Sifat lengket alami film tersebut menyatukan ujung film rata dengan permukaan yang terbungkus, mencegah ujung film yang menjuntai memicu sensor foto sistem penyimpanan dan pengambilan otomatis gudang (ASRS).
Utilitas, Penyelarasan Mekanis, dan Arsitektur Keselamatan
| Kegunaan / Mekanisme | Parameter Teknik | Persyaratan Fungsional |
|---|---|---|
| Layanan Listrik | Tegangan AC 380–415 V, 3 Fase, 50/60 Hz | Terhubung langsung ke bus utama industri dengan sakelar pemutus yang dapat dikunci. |
| Daya Penggerak Terhubung | Meja putar: 0.75 kW; Rol dek: 0.75 kW; Kereta: 0.37 kW; Peregangan awal: 0.37 kW | Konsumsi daya total: ~2.5 kW dengan siklus kerja kontinu |
| Udara tekan | 0.6–0.8 MPa (6–8 bar), bersih, kering, tanpa pelumasan | Menggerakkan silinder penjepit, lengan pemotong, dan pengindeks pengunci dek. |
| Penempatan Mekanis | Pin pengunci/penentu posisi kerucut pneumatik tugas berat | Mengunci dek meja putar agar sejajar dengan rol pabrik selama pemindahan palet. |
| Tinggi Dek Konveyor | 450–650 mm (dapat disesuaikan melalui kaki penyeimbang) | Sesuai dengan jalur konveyor rol hulu/hilir yang sudah ada. |
Kepatuhan terhadap Peraturan dan Keselamatan
- Penilaian Risiko Mesin: Sesuai dengan ISO 12100: 2010 prinsip-prinsip untuk keselamatan dasar dan mitigasi risiko siklus hidup.
- Standar Keselamatan Mesin PengemasanDirancang untuk memuaskan EN 415-6: 2013 (kriteria keselamatan khusus untuk mesin pembungkus palet) dan EN 415-10: 2014 (persyaratan keselamatan umum untuk peralatan pengemasan).
- Pengendalian Bahaya: Pagar perimeter dengan pintu akses keselamatan yang saling terkunci (Kategori 4, PL d/e), tirai cahaya terintegrasi yang mampu meredam suara pada portal masuk/keluar palet, dan sirkuit penghenti darurat (E-stop) kepala jamur saluran ganda.
Daftar Periksa Seleksi Teknik Pabrik
Evaluasilah kendala teknis berikut sebelum menentukan ukuran proyek:
- Profil Palet: Dimensi muatan maksimum (Panjang × Lebar × Tinggi), massa muatan kotor, dan konfigurasi dek bawah seluncuran.
- Gaya Pengemasan KemasanHanya dibungkus plastik (bundel lepas), baki dasar bergelombang dengan lapisan film, atau kotak botol PET terbuka.
- Tingkat Siklus Jalur: Volume keluaran palet per jam puncak dari mesin pengemasan hulu (menentukan RPM dan kecepatan transfer konveyor).
- Pasukan Penahanan Target: Retensi penahanan yang diperlukan (daN) untuk memenuhi standar stabilitas transportasi EUMOS 40509 atau ASTM D4169.
- Jabat Tangan Penanganan Material: Diameter rol konveyor, jarak antar rol penggerak, daya motor rol, dan protokol penguncian PLC (Profibus, PROFINET, Ethernet/IP, atau kontak kering 24 V DC yang bersih).
- Ketersediaan Pneumatik / Elektrik: Pengiriman udara bersih melalui saluran udara dengan tekanan kontinu minimum 0.6 MPa dan toleransi tegangan pabrik.
Pertanyaan yang Sering Diajukan
T: Mengapa tumpang tindih harus dikonfirmasi pada produk sebenarnya dan bukan hanya dihitung di atas kertas?
A: Rumus di atas kertas mengasumsikan bidang film datar 500 mm yang tidak mengalami deformasi. Dalam praktiknya, rasio pra-regangan mekanis 200%–300% menyebabkan penyempitan melintang sebesar 15%–20%. Lebih lanjut, palet persegi panjang menyebabkan kecepatan linier film melonjak dan melambat empat kali per putaran di sekitar radius sudut. Uji coba di lokasi mengkonfirmasi tumpang tindih minimum yang sebenarnya di seluruh profil sudut.
T: Bagaimana sistem ini mencegah botol PET berdinding tipis agar tidak hancur?
A: Mesin pembungkus rem gesekan konvensional menarik beban untuk mengeluarkan film, yang langsung mengubah bentuk bundel botol yang longgar. Sistem kami menggunakan kereta pra-peregangan bermotor dengan lengan penari analog: film diregangkan 250% di antara rol roda gigi internal sebelum keluar dari kereta. Beban hanya mengalami tegangan pengeluaran ultra-rendah (15–25 N) yang diperlukan untuk memposisikan film terhadap kemasan.
T: Apakah kecepatan pengangkatan kereta dan kecepatan rotasi meja putar dapat disesuaikan secara independen?
A: Ya. Meja putar dan kereta vertikal digerakkan oleh motor gir SEW/Nord tugas inverter independen yang dikendalikan oleh PLC. Operator dapat menyempurnakan kedua parameter tersebut melalui HMI layar sentuh untuk mencapai konfigurasi tumpang tindih yang disesuaikan, mulai dari pembungkus debu 20% hingga penguatan kargo laut tugas berat 60%+.
Langkah Selanjutnya untuk Integrasi Proyek
Integrasikan sistem pembungkus stretch film putar otomatis ke dalam ruang pengemasan Anda:
- Pengajuan Lembar DataKirimkan gambar tata letak fasilitas Anda, batasan dimensi palet (P × L × T), format kontainer, dan target kecepatan lini produksi ke info@fhopepack.com.
- Simulasi Proposal & SiklusTim teknik pengemasan kami akan memberikan gambar tata letak formal, analisis siklus gerak, dan skema integrasi 3D dalam waktu 48 jam.
- Validasi Integrasi JalurJadwalkan tinjauan penerimaan pabrik atau pertemuan teknis virtual dengan tim teknik kami untuk memverifikasi keselarasan ketinggian konveyor, koneksi jaringan, dan logistik pengoperasian di lapangan.
Sistem & Sumber Daya Terkait
- Mesin Pembungkus Palet Otomatis Seri B100
- Video: Mesin Pembungkus Palet Putar untuk Industri Minuman
- Video: Mesin Pembungkus Palet Otomatis dengan Konveyor Sejajar
- Video: Mesin Pembungkus Palet Meja Putar Inline dengan Dispenser Lembar Atas Otomatis
- Video: Mesin Pembungkus Stretch Lengan Putar Kecepatan Tinggi A200
Standar Teknik Referensi
- ISO 12100: 2010: Keselamatan mesin — Prinsip umum desain — Penilaian risiko dan pengurangan risiko.
- EN 415-6: 2013: Keamanan mesin pengemas — Bagian 6: Mesin pembungkus palet.
- EN 415-10: 2014: Keamanan mesin pengemas — Bagian 10: Persyaratan umum.
- EUMOS 40509:2020: Metode pengujian untuk validasi kekakuan unit beban dan stabilitas transportasi.
Tinjauan teknis selesai: Oktober 2024 | Kepala Insinyur Sistem, Grup Otomasi Pengemasan