Memahami Jalur Pemadatan dan Pengikatan Kawat Baja Otomatis: Pertanyaan yang Sering Diajukan
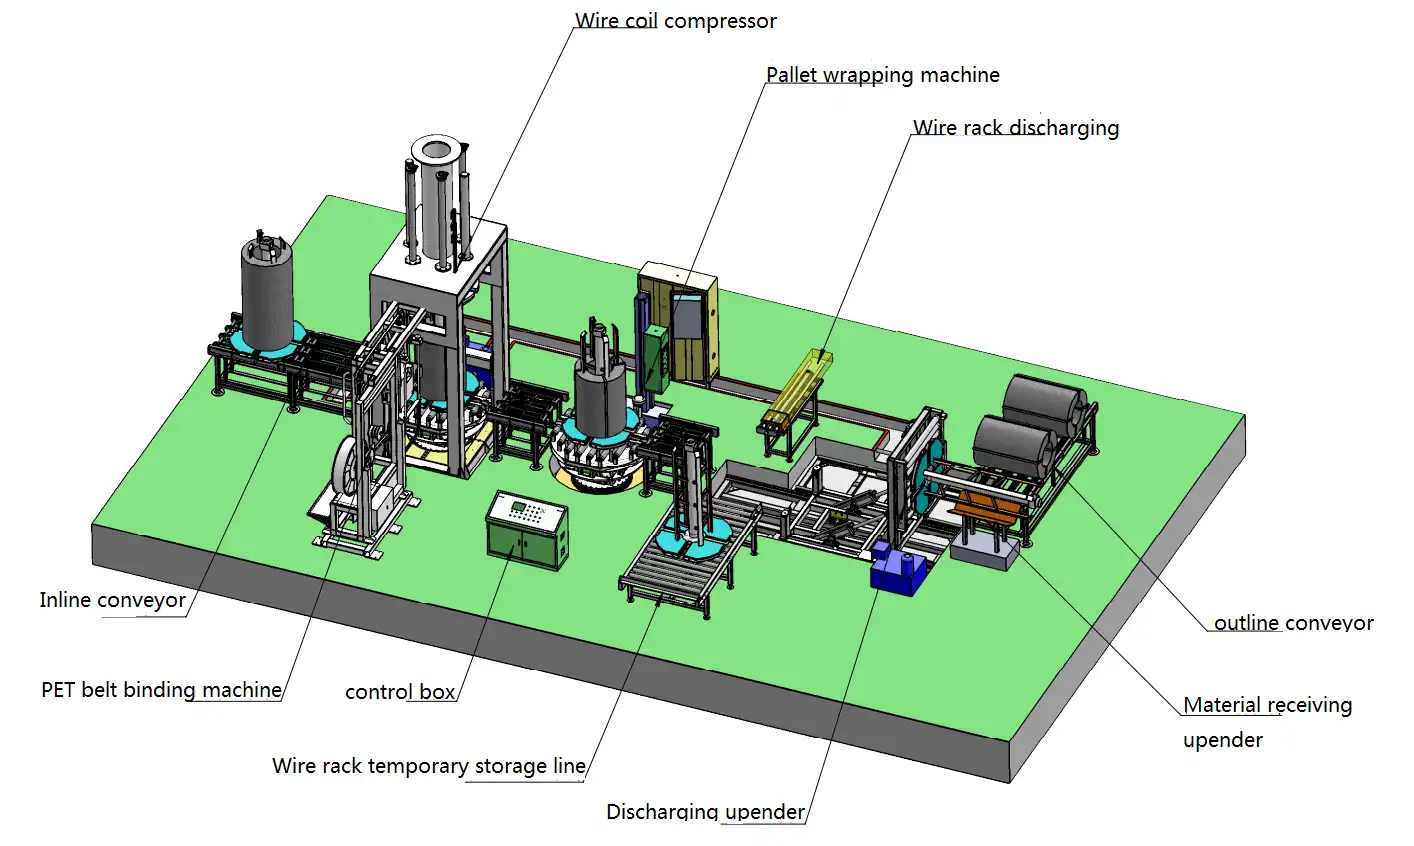
Integrasi jalur pemadatan dan pengikatan kawat baja otomatis merupakan kemajuan signifikan dalam industri manufaktur dan pengolahan kawat. Teknologi ini menyederhanakan penanganan gulungan kawat baja, meningkatkan efisiensi dan keselamatan. Untuk membantu memperjelas kemampuan dan persyaratan sistem ini, berikut adalah jawaban atas 10 pertanyaan yang sering diajukan.
1. Berapakah kisaran tinggi tipikal gulungan kawat sebelum dipadatkan?
Tinggi awal gulungan kawat baja terutama bergantung pada beratnya dan cara penggulungannya. Dimensi ini sangat penting untuk mendesain langkah vertikal dan kemampuan penanganan mesin pemadat.
- Sebuah kumparan yang beratnya 500 kg mungkin memiliki tinggi awal hingga 600 mm.
- Kumparan yang lebih berat, seperti yang beratnya... 1000 kg, bisa mencapai hingga 1220 mm di ketinggian.
Lini pemadatan dan pengikatan otomatis yang efektif harus dirancang untuk mengakomodasi seluruh rentang ketinggian gulungan yang diharapkan sesuai dengan produksi Anda.
2. Berapakah dimensi tipikal dari kumparan kawat yang dipadatkan?
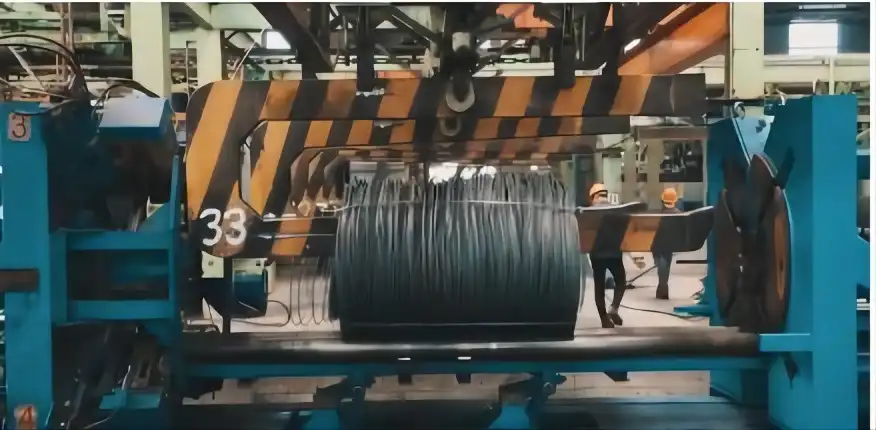
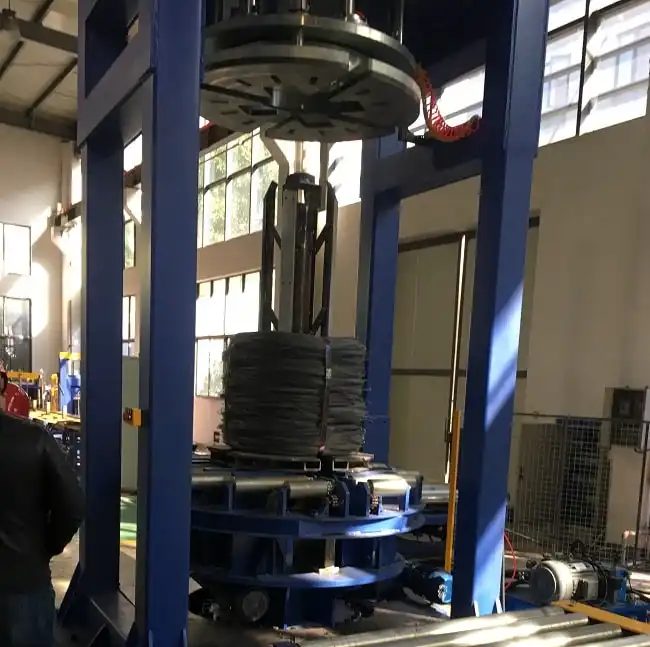
Setelah pemadatan, tinggi gulungan kawat berkurang secara signifikan, sehingga menjadi lebih padat dan lebih stabil untuk penanganan dan pengangkutan. Tinggi akhir yang dipadatkan bergantung pada faktor-faktor seperti tinggi awal, diameter kawat, gaya pemadatan, dan kepadatan yang diinginkan.
- Meskipun dimensi pastinya bervariasi tergantung pada diameter luar kumparan dan persyaratan khusus, tujuannya adalah kumparan yang terkemas rapat.
- Desain jalur pengemasan (termasuk gaya pemadatan, posisi pengikatan, dan penanganan selanjutnya seperti pelepasan keranjang) harus memastikan dimensi kemasan akhir memenuhi kebutuhan logistik dan penyimpanan.
3. Berapa banyak gulungan yang dapat diproses oleh jalur otomatis per jam?
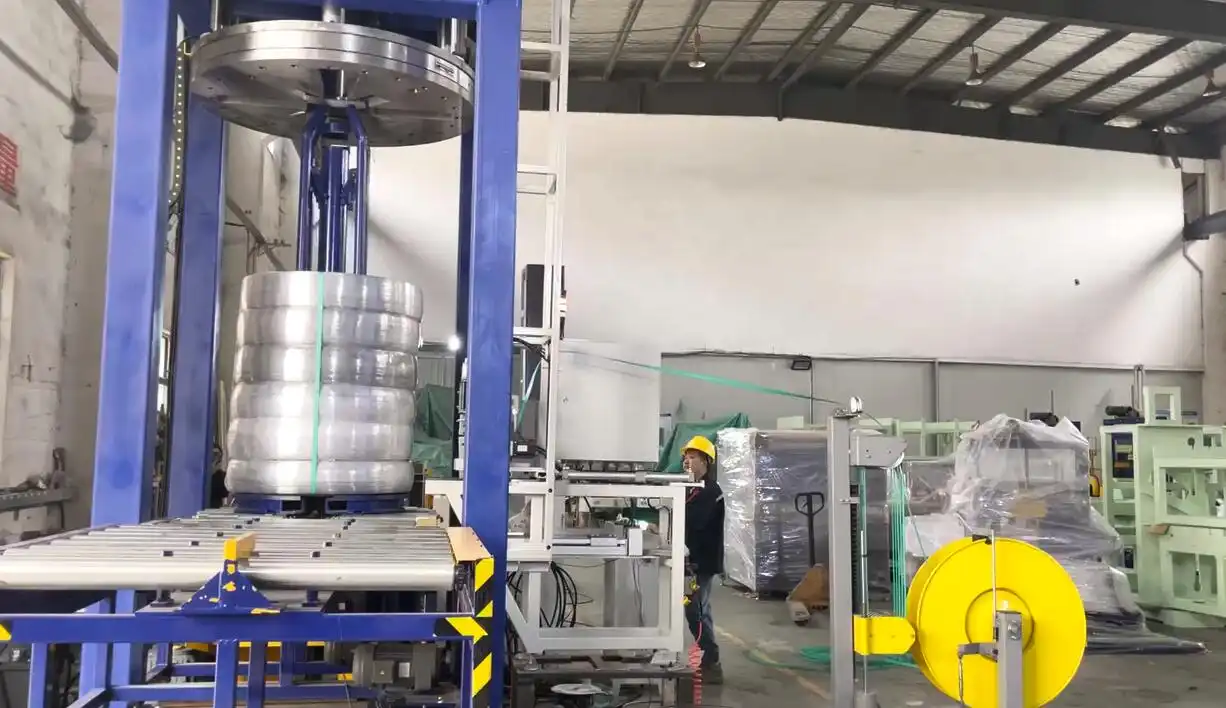
Kapasitas pemrosesan merupakan indikator kinerja utama untuk sistem ini. Kapasitas pemrosesan bergantung pada desain lini produksi, waktu siklus setiap stasiun (pemadatan, pengikatan, pengangkutan), dan ukuran gulungan.
- Sistem tipikal mungkin memproses hingga 10 kumparan per jam.
- Ini kira-kira berarti 240 gulungan dalam operasi 24 jam.
- Waktu siklus individu seringkali sekitar... 4-6 menit per gulungan, mencakup seluruh proses dari masuk hingga keluar. Faktor-faktor seperti jumlah tali pengikat yang dibutuhkan dapat memengaruhi tingkat ini.
4. Apakah diperlukan alat pengangkut atau rak kawat khusus untuk pengikatan?
Ya, seringkali diperlukan alat pengangkut kawat khusus (kadang-kadang disebut rak, keranjang, atau pembentuk). Alat pengangkut ini memiliki beberapa fungsi:
- Hal ini menjaga bentuk gulungan selama penanganan sebelum pemadatan.
- Yang terpenting, ini memberikan ruang yang diperlukan agar kepala pengikat dapat melewatinya. melalui Lubang tengah kumparan selama proses pengikatan, memastikan tali pengikat mengamankan kumparan kawat itu sendiri, terpisah dari pembawanya.
- Pembawa ini biasanya dapat diperoleh dari produsen mesin atau diproduksi berdasarkan spesifikasi yang diberikan.
5. Berapa diameter kawat maksimum yang dapat ditangani oleh sistem ini?
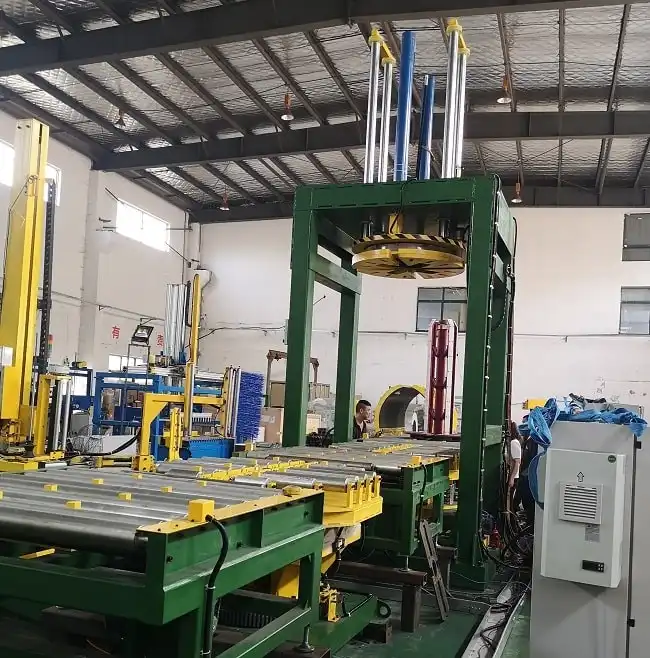
Komponen-komponen lini produksi, khususnya alat pemadat dan kepala pengikat, harus cukup kuat untuk menahan kawat yang diproses.
- Banyak sistem dirancang untuk menangani diameter kawat baja umum, berpotensi hingga 5.0 mm atau terkadang lebih besar, tergantung pada model dan konfigurasi mesin tertentu.
- Sangat penting untuk memastikan spesifikasi mesin sesuai dengan diameter kawat maksimum (dan minimum) yang digunakan dalam produksi Anda.
6. Seberapa otomatis proses pemadatan dan pengikatan?
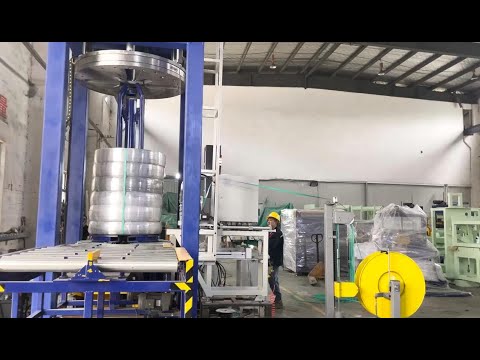
Jalur produksi ini dirancang untuk otomatisasi penuh . Setelah gulungan dimuat ke konveyor pemasukan (baik secara manual atau melalui otomatisasi di hulu), sistem biasanya menangani:
- Pengangkutan gulungan antar stasiun.
- Pemusatan dan penempatan.
- Pemadatan sesuai parameter yang telah ditentukan.
- Pengikatan di lokasi yang telah ditentukan.
- Penimbangan, pelabelan, dan pembongkaran bersifat opsional. Intervensi operator umumnya terbatas pada pemuatan pengangkut, pengisian ulang bahan pengikat, pemantauan proses, dan melakukan perawatan.
7. Jenis bahan pengikat apa yang digunakan?
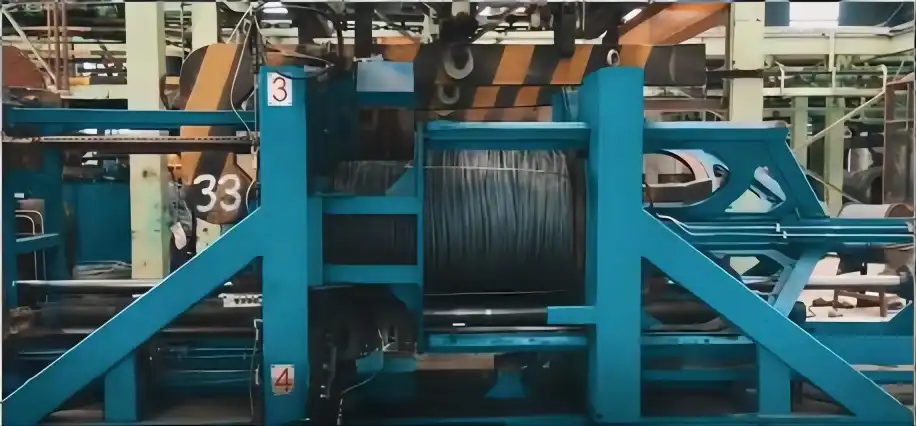
Pemilihan bahan pengikat bergantung pada berat gulungan, jenis kawat, tegangan yang dibutuhkan, dan kondisi pengangkutan/penyimpanan. Pilihan umum meliputi:
- Tali pengikat poliester (PET): Menawarkan kekuatan tinggi dan mempertahankan tegangan dengan baik. Seringkali dipilih karena efektivitas biaya dan ketahanannya terhadap faktor lingkungan.
- Pengikat baja: Memberikan kekuatan dan kekakuan maksimum, cocok untuk aplikasi yang sangat berat atau menuntut. Kepala pengikat pada mesin harus kompatibel dengan material yang dipilih (misalnya, kepala PET menggunakan pengelasan gesekan, kepala baja menggunakan segel atau lekukan). Material pengikat berkualitas tinggi sangat penting untuk pengamanan yang optimal.
8. Berapa luas lantai yang dibutuhkan jalur produksi ini?
Mesin pemadatan dan pengikat otomatis merupakan peralatan yang cukup besar. Ruang yang dibutuhkan bergantung pada:
- Konfigurasi garis secara keseluruhan (linier, bentuk L, bentuk U).
- Jumlah stasiun yang disertakan (misalnya, pemadatan, pengikatan, penimbangan, pelabelan, penanganan pengangkut).
- Dimensi kumparan dan zona penyangga yang dibutuhkan.
- Persyaratan akses untuk pengoperasian dan pemeliharaan. Gambar tata letak terperinci yang spesifik untuk sistem yang diusulkan diperlukan untuk perencanaan ruang yang akurat. Perkirakan luas area yang dibutuhkan cukup besar, seringkali puluhan meter persegi.
9. Perawatan seperti apa yang dibutuhkan untuk jalur tersebut?
Perawatan rutin sangat penting untuk memastikan umur pakai, keandalan, dan keamanan lini otomatis. Aktivitas perawatan utama meliputi:
- Pemeliharaan preventif: Tugas terjadwal seperti membersihkan sensor dan pemandu, melumasi bagian yang bergerak (rantai, bantalan, silinder), memeriksa sistem hidrolik/pneumatik untuk kebocoran, memeriksa bagian yang aus (misalnya, pemandu tali, pemotong, segel), dan memverifikasi fungsi keselamatan.
- Penggantian Barang Habis Pakai: Mengganti gulungan tali pengikat secara berkala dan mungkin juga segel jika menggunakan tali pengikat baja.
- Kalibrasi: Pemeriksaan dan penyesuaian berkala terhadap tekanan pemadatan, tegangan tali pengikat, dan sensor posisi. Kepatuhan yang ketat terhadap jadwal dan prosedur perawatan yang direkomendasikan oleh produsen sangat penting.
10. Fitur keselamatan apa yang biasanya disertakan?
Keselamatan adalah hal terpenting di lingkungan industri otomatis. Lini produksi ini menggabungkan berbagai fitur keselamatan, seperti:
- Penjagaan Fisik: Pagar atau penghalang untuk mencegah personel memasuki area berbahaya selama operasi.
- Pintu Akses dengan Pengunci Interlock: Pintu yang secara otomatis menghentikan mesin jika dibuka.
- Tirai Cahaya: Perangkat keselamatan yang mendeteksi keberadaan di zona terlarang dan memicu penghentian.
- Tombol Berhenti Darurat (E-stop): Tombol-tombol yang ditandai dengan jelas ditempatkan secara strategis untuk menghentikan seluruh jalur secara langsung dalam keadaan darurat.
- Lampu Peringatan dan Alarm: Sinyal visual dan suara yang menunjukkan status mesin atau kondisi kerusakan.
- Sistem Kontrol Aman: Dirancang untuk memastikan prosedur pengoperasian dan pematian yang aman. Pelatihan yang tepat dan kepatuhan terhadap protokol keselamatan sangat penting bagi operator.
Pertimbangan Operasional Tambahan
Di luar pertanyaan-pertanyaan inti tersebut, mengevaluasi faktor-faktor seperti efisiensi operasional dan kustomisasi juga penting:
- Faktor Efisiensi: Pertimbangkan efektivitas peralatan keseluruhan (OEE) lini produksi. Ini mencakup tidak hanya kecepatan (ketersediaan) tetapi juga kinerja (kecepatan aktual vs. kecepatan yang dirancang) dan kualitas (tingkat gulungan yang dipadatkan/diikat dengan benar). Meminimalkan waktu henti melalui desain yang kokoh dan perawatan yang efektif memberikan kontribusi signifikan terhadap efisiensi.
- Kemudahan Pengoperasian: Antarmuka Manusia-Mesin (HMI) yang dirancang dengan baik dengan kontrol intuitif, diagnostik yang jelas, dan manajemen resep yang mudah menyederhanakan pengoperasian dan mengurangi potensi kesalahan. Aksesibilitas untuk tugas-tugas rutin seperti penggantian tali juga memengaruhi kemudahan penggunaan.
- Kustomisasi dan Integrasi: Evaluasi kemampuan sistem untuk disesuaikan dengan kebutuhan spesifik. Dapatkah sistem tersebut menangani ukuran atau jenis gulungan yang unik? Dapatkah sistem tersebut terintegrasi dengan sistem manajemen pabrik yang ada (MES, ERP) untuk pertukaran data? Dapatkah fitur tambahan seperti timbangan, alat pemasang label, atau solusi pengangkutan khusus diintegrasikan?
Memahami aspek-aspek jalur pemadatan dan pengikatan kawat baja otomatis ini memungkinkan evaluasi yang lebih tepat ketika mempertimbangkan teknologi ini untuk meningkatkan operasi pengemasan kawat.