1. Pengantar
Dalam bidang pengolahan gulungan baja , protokol pengujian yang ketat sangat penting untuk memastikan bahwa setiap peralatan—mulai dari mesin pengemas gulungan utama hingga mesin pengikat gulungan dan mesin penumpuk gulungan—berkinerja sesuai atau melebihi spesifikasi yang dirancang. Mesin-mesin ini, yang digerakkan oleh kombinasi motor listrik, sistem servo, dan penggerak hidrolik, harus beroperasi dengan lancar dalam berbagai kondisi untuk mempertahankan kapasitas produksi, keselamatan, dan keandalan jangka panjang.
Fase pengujian bukan sekadar latihan mekanis; ini adalah validasi terintegrasi dari kinerja sistem, pengaman, algoritma kontrol, dan daya tahan material. Pengujian beban komprehensif sangat penting dalam memverifikasi kapasitas throughput lini pengemasan, presisi operasional, dan kesesuaian dengan standar internasional (misalnya, ISO, EN, GB/T). Dokumen ini menawarkan tinjauan mendalam tentang prosedur pengujian berlapis yang memastikan lini pengemasan koil berkinerja tinggi, mencakup segala hal mulai dari pemeriksaan subkomponen hingga pengujian penerimaan akhir.
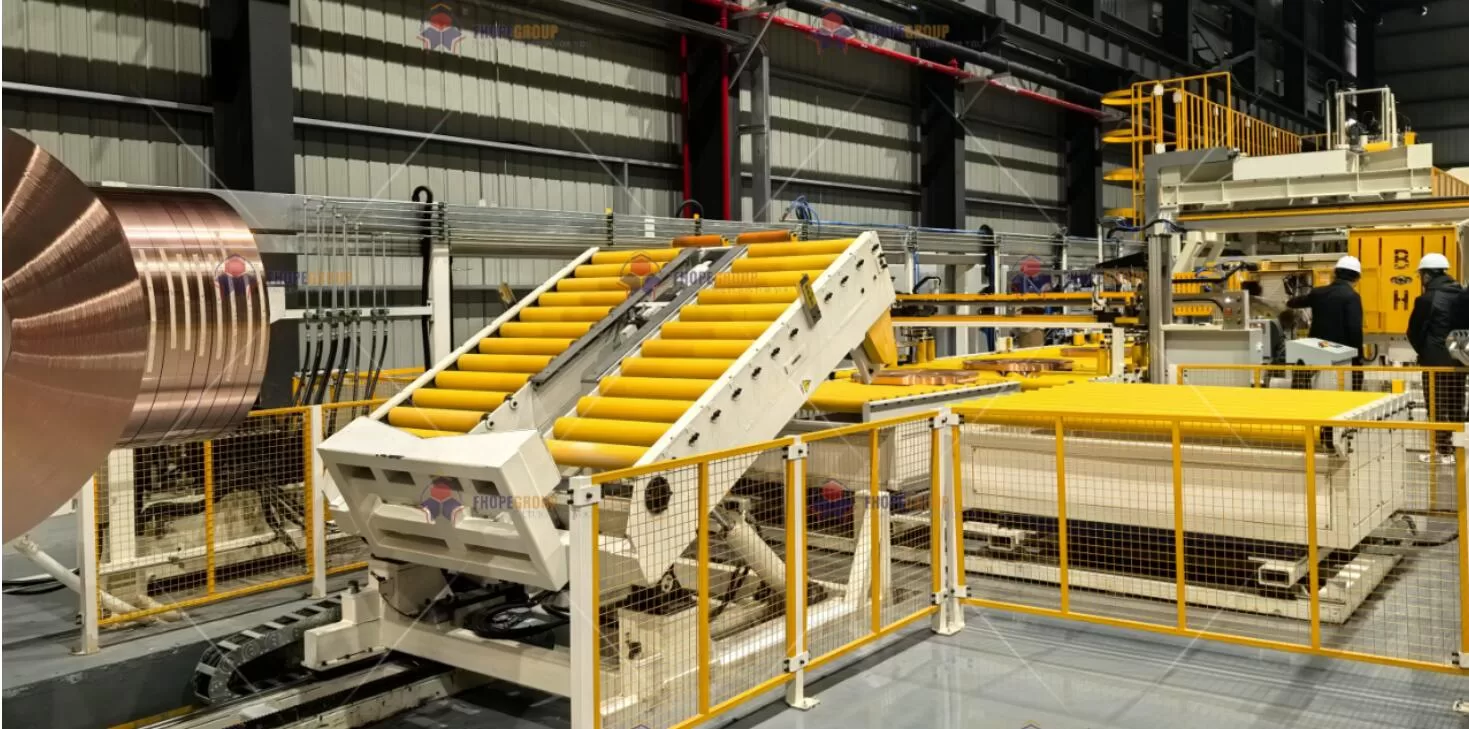
2. Gambaran Umum Tujuan Pengujian
Sebelum menjabarkan langkah-langkah pengujian spesifik, ada baiknya untuk menyatakan tujuan utamanya terlebih dahulu:
-
Validasi Ketahanan Mekanis 1
- Pastikan bahwa rangka, penyangga, dan bagian yang bergerak dapat menahan beban desain (seringkali hingga 125% dari kapasitas nominal) tanpa deformasi permanen atau penurunan kinerja.
- Evaluasi umur kelelahan dengan mensimulasikan siklus berulang yang mewakili tuntutan produksi normal.
-
Memastikan Kinerja Kelistrikan dan Kontrol 2
- Verifikasi bahwa logika PLC, penggerak frekuensi variabel (VFD), motor servo, dan loop umpan balik sensor secara konsisten menghasilkan gerakan dan kecepatan yang diinginkan.
- Lakukan simulasi kesalahan untuk memastikan urutan pematian yang aman dan pengesampingan darurat.
-
Periksa Stabilitas Hidraulik
- Pastikan silinder hidrolik dan unit daya mempertahankan gaya penjepitan, pengangkatan, atau penegangan yang dibutuhkan dalam toleransi yang ditentukan (misalnya, ±2.5%).
- Pantau potensi kebocoran, penurunan tekanan, atau lonjakan suhu selama pengoperasian yang berkepanjangan.
-
Jaminan Kepatuhan Keselamatan 3
- Validasi kepatuhan terhadap arahan mesin (misalnya, EN 415-8 untuk keselamatan mesin pengemasan), memastikan semua pelindung, interlock, dan penghentian darurat berfungsi secara instan dan andal.
- Pastikan keselamatan operator selama penanganan gulungan, terutama untuk beban berat atau elemen yang berputar.
-
Konfirmasi Kapasitas dan Kecepatan Produksi
- Lakukan uji beban dan siklus yang mereplikasi kondisi pabrik sebenarnya, untuk memastikan bahwa lini produksi dapat memenuhi atau melampaui tingkat produksi nominal (misalnya, 15 gulungan/jam).
Dengan tujuan-tujuan tersebut, tahap pengujian berlangsung melalui langkah-langkah yang dirancang dengan cermat yang memanfaatkan norma-norma teknik yang telah ditetapkan, instrumentasi, dan skenario dunia nyata.
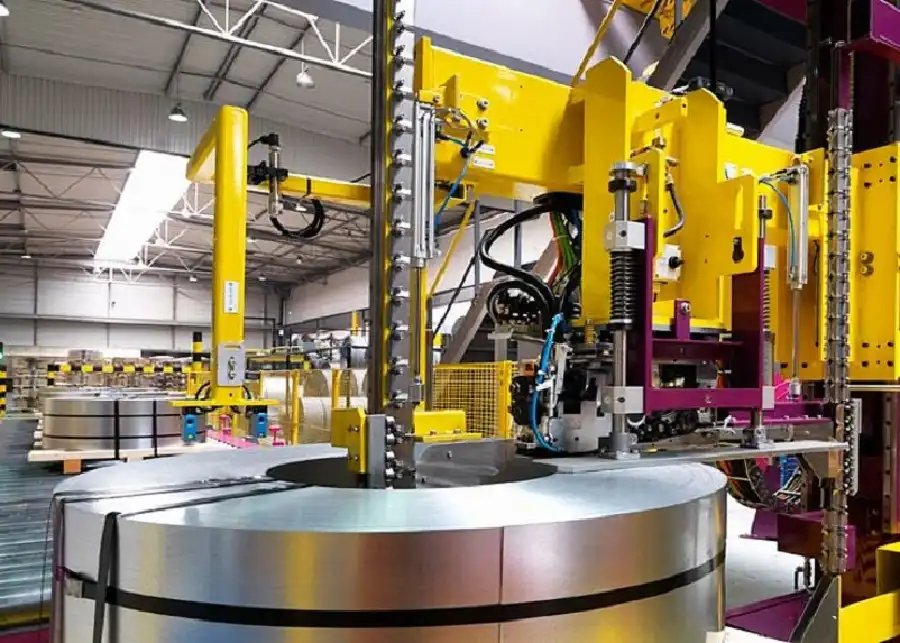
3. Persiapan Pra-Pengujian
3.1 Persyaratan Lingkungan dan Pengaturan
-
Kondisi Lingkungan Terkendali
- Suhu dan kelembapan dapat memengaruhi sifat-sifat fluida hidrolik, kinerja motor servo, dan kalibrasi sensor.
- Lingkungan target tipikal: 20–25°C dan kelembapan relatif 40–60%.
-
Pemeriksaan Pondasi dan Perataan Mesin
- Pastikan bahwa jalur pengemasan koil dipasang di atas lantai atau fondasi yang cukup kokoh.
- Periksa keselarasan rel, konveyor, dan meja penumpukan hingga ±1.0 mm di sepanjang keseluruhan panjangnya (sesuai ISO 9283), untuk memastikan pergerakan gulungan yang konsisten dan getaran minimal.
-
Protokol Keamanan
- Pastikan tirai pengaman, gerbang, dan tombol berhenti darurat telah diaktifkan dan berfungsi sebelum mengaktifkan motor atau sirkuit hidrolik.
- Prosedur Lockout-Tagout (LOTO) diberlakukan setiap kali teknisi berinteraksi dengan panel listrik atau saluran hidrolik.
3.2 Pengaturan Instrumen dan Akuisisi Data
Pengujian yang akurat bergantung pada alat yang tepat:
- Sistem Laser atau FotogrametriUntuk mengukur perubahan dimensi atau kesalahan posisi secara real-time.
- Sensor Tekanan dan AliranTerhubung ke sistem hidrolik untuk merekam kinerja di bawah beban, memverifikasi kepatuhan terhadap standar ISO 4413.
- Pengukur Torsi dan ReganganDipasang pada poros servo, titik penghubung, atau sambungan las kritis untuk mengukur tegangan di bawah beban dinamis.
- Kamera Kecepatan TinggiBerguna untuk memvalidasi tegangan tali pengikat atau keseragaman kecepatan pembungkus secara waktu nyata.
Data dikumpulkan melalui sistem terpusat seperti NI CompactDAQ atau Rockwell FactoryTalk, yang memastikan sinkronisasi input dari berbagai sensor. Log historis memungkinkan analisis tren dan deteksi anomali yang halus.
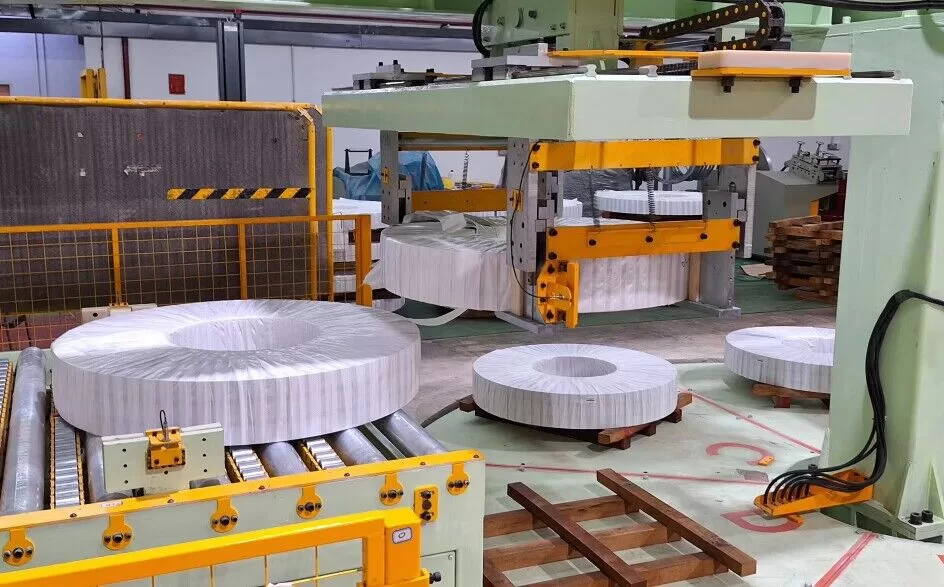
4. Tahapan dan Metodologi Pengujian
4.1 Pemeriksaan Subsistem (Pengujian Tanpa Beban)
4.1.1 Verifikasi Gerakan Mekanis
-
Konveyor Rol dan Meja Putar
- Jalankan jalur konveyor pada berbagai kecepatan (dari kecepatan rendah hingga kecepatan maksimum yang ditentukan) untuk mendeteksi ketidakberaturan seperti rol yang bergoyang atau putaran yang tidak merata.
- Amati keselarasan, dengarkan suara gesekan roda gigi atau selip sabuk.
-
Pergerakan Silinder Hidraulik
- Lakukan pengujian tekanan rendah pada semua silinder (misalnya, tindakan menjepit dan melepas penjepit) untuk memeriksa kemungkinan ketidaksejajaran atau respons yang lambat.
- Pastikan bahwa semua katup (katup arah, proporsional, atau servo) membuka dan menutup secara konsisten.
4.1.2 Validasi Kelistrikan dan Kontrol
-
Urutan Logika PLC
- Lakukan penelusuran pada setiap titik I/O, verifikasi sinyal sensor (fotosensor, sakelar batas, encoder) dan register PLC yang sesuai.
- Evaluasi fungsi yang benar dari subrutin, termasuk urutan keselamatan, pemicu alarm, dan profil gerakan untuk penggerak servo.
-
Penyetelan Motor Servo
- Jalankan rutinitas penentuan posisi awal, periksa apakah referensi posisi sesuai dengan titik nol fisik.
- Lakukan pengujian loop terbuka dan loop tertutup pada kecepatan bertahap; catat overshoot, waktu stabilisasi, dan pengulangan (target: ±0.1 mm, sesuai VDI/DGQ 3441).
Pengujian tanpa beban berfungsi sebagai dasar, memastikan bahwa setiap subsistem siap menghadapi tekanan yang lebih tinggi dari pengujian beban.
4.2 Pengujian Terpadu (Beban Sebagian dan Beban Penuh)
Setelah fungsi dasar dipastikan, teknisi secara bertahap memperkenalkan skenario beban untuk menyesuaikan dengan batasan desain mesin:
-
Simulasi Beban
- Gunakan gulungan baja dengan berbagai diameter dan berat, atau gunakan blok uji terkalibrasi yang meniru distribusi massa gulungan sebenarnya.
- Mulailah pada beban nominal sekitar 50%, tingkatkan secara bertahap hingga 100–125% untuk mengevaluasi margin mekanis dan faktor keamanan (sesuai dengan GB/T 3811-2008 untuk peralatan pengangkat).
-
Pengujian Tegangan Hidraulik
- Tingkatkan tekanan sistem hingga mencapai tingkat operasional (misalnya, 10–25 MPa).
- Periksa laju kebocoran pada sambungan, blok manifold, atau segel silinder menggunakan cairan deteksi standar atau detektor kebocoran ultrasonik.
- Validasi kapasitas penahanan tekanan untuk durasi tertentu (misalnya, 10 menit) dengan penyimpangan minimal (≤1.5% dari titik acuan).
-
Mekanika Konveyor dan Transfer
- Pantau kecepatan jalur produksi agar sesuai dengan kapasitas produksi yang dirancang (misalnya, 15 gulungan/jam).
- Gunakan sel beban atau sensor torsi in-line untuk memastikan bahwa motor penggerak dapat menangani kebutuhan torsi puncak.
- Periksa keselarasan untuk mencegah pergeseran atau penyimpangan kumparan yang dapat menyebabkan kemacetan atau tabrakan.
-
Ketegangan Pengikat dan Konsistensi Pembungkus
- Jika jalur produksi mencakup mesin pengikat, ukur variansi tegangan (target: ±2.5% sesuai EN 12079-2) menggunakan alat pengukur tegangan yang telah dikalibrasi.
- Untuk operasi pembungkus peregangan, pastikan tingkat peregangan film (misalnya, 300% ±5%), yang diverifikasi dengan ekstensometer non-kontak atau pengukur tegangan digital.
4.3 Skenario Pengujian Khusus
4.3.1 Kondisi Lingkungan Ekstrem
-
Tekanan Suhu
- Jika klien beroperasi di iklim yang sangat panas atau dingin (misalnya, -10°C hingga +40°C), tiru kondisi ini di lingkungan yang terkontrol atau lakukan uji perendaman yang diperpanjang.
- Evaluasi perubahan viskositas fluida hidrolik dan ambang batas termal penggerak servo.
-
Kelembaban dan Korosi
- Di wilayah yang rawan kelembaban tinggi atau semprotan garam (operasi pesisir), terapkan standar pengujian seperti ASTM B117 untuk semprotan garam atau ISO 9227 untuk pengujian korosi.
- Pastikan lapisan pelindung (misalnya, galvanisasi, lapisan Aluzinc) tahan terhadap paparan dalam waktu lama.
4.3.2 Uji Ketahanan Operasi Berkelanjutan
-
Lari 24 Jam
- Operasikan jalur pengemasan koil secara terus menerus di bawah beban operasi normal selama seharian penuh (atau lebih lama) untuk mendeteksi kesalahan progresif seperti panas berlebih pada motor, kalibrasi sensor yang bergeser, atau aerasi cairan hidrolik.
- Pantau tren data secara real-time untuk torsi, tekanan, suhu, dan getaran, serta tandai anomali untuk intervensi segera.
-
Penghentian Darurat dan Pemadaman Listrik
- Simulasikan pemadaman listrik mendadak untuk memastikan motor dan silinder beralih ke posisi aman tanpa kumparan tergelincir atau jatuh.
- Konfirmasikan bahwa sistem penghenti darurat (E-stop) dapat menghentikan semua gerakan dalam waktu yang dibutuhkan, biasanya ≤50 ms sejak aktivasi gerbang pengaman (sesuai dengan EN 1088:1995).
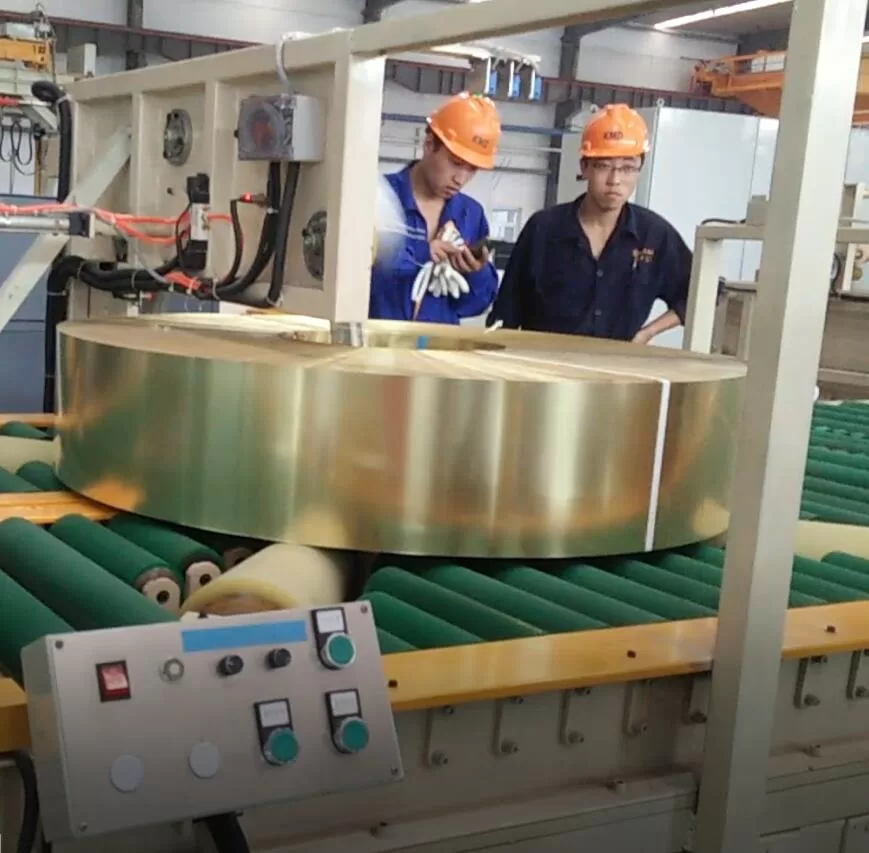
5. Parameter yang Diukur dan Kriteria Penerimaan
Agar pengujian menjadi bermakna, setiap parameter harus memiliki ambang batas penerimaan yang jelas. Berikut adalah tabel representatif dari metrik-metrik penting:
| Kategori Tes | Standar/Referensi | Kriteria Penerimaan | Metode Pengukuran |
|---|---|---|---|
| Kecepatan Pengemasan Kumparan | JB / T 10231-2016 | ≥15 gulungan/jam (gulungan baja Φ1200 mm) | Umpan balik encoder + Timer |
| Akurasi Ketegangan Pengikat | EN-12079 2 | ±2.5% dari tegangan nominal | Sensor Tegangan Digital |
| Stabilitas Tekanan Hidraulik | ISO 4413 | Penyimpangan ≤1.5% selama penahanan 10 menit | Transduser Tekanan + Pencatat Data |
| Pengulangan Posisi Servo | VDI/DGQ 3441 | ±0.1 mm atau lebih baik | Interferometer Laser / Pengukur Dial |
| Tingkat Kebisingan | ISO 4871: 1996 | ≤78 dB(A) pada jarak 1 m | Pengukur Tingkat Suara yang Terkalibrasi |
| Respons Gerbang Keamanan | EN 1088: 1995 | Penundaan Berhenti ≤50 ms | Jejak Osiloskop |
| Efisiensi energi | ISO-14955 1 | ≤0.8 kWh/ton gulungan baja | Penganalisis Daya (akurasi 0.5%) |
Jika ada parameter yang menyimpang dari ambang batas penerimaan ini, tim teknik akan menyelidiki penyebab utamanya—baik itu masalah penyelarasan, masalah penyetelan loop kontrol, atau kerusakan segel hidrolik—dan menguji ulang jalur tersebut setelah tindakan perbaikan dilakukan.
6. Analisis dan Dokumentasi Data
6.1 Pemantauan dan Penyimpanan Waktu Nyata
Lini pengemasan koil modern sering kali menggabungkan solusi IoT industri, yang memungkinkan pemantauan parameter mekanik, listrik, dan hidraulik secara real-time. Data dari sensor (tekanan, torsi, posisi encoder, suhu) dimasukkan ke dalam sistem SCADA terpusat atau platform kontrol terdistribusi (misalnya, Rockwell FactoryTalk atau Siemens WinCC).
-
Frekuensi Pencatatan Data
- Lonjakan getaran atau tekanan memerlukan perekaman frekuensi tinggi (hingga 1 kHz) untuk pengambilan data yang akurat.
- Proses yang lebih lambat (misalnya, pengangkutan kumparan) dapat melakukan pencatatan pada laju yang lebih rendah (1–10 Hz).
-
Alarm Otomatis dan Analisis Tren
- Sistem akan membunyikan alarm ketika nilai melebihi ambang batas yang telah ditetapkan (misalnya, torsi servo 110% dari kapasitas nominal).
- Data tren membantu mengidentifikasi keausan atau penyimpangan yang progresif, sehingga dapat memandu strategi perawatan pencegahan.
6.2 Protokol Uji Penerimaan Akhir (FAT)
Setelah berhasil menyelesaikan pengujian terintegrasi dan khusus, FAT ( Factory Acceptance Test) komprehensif dilakukan dengan perwakilan pelanggan. Langkah ini meliputi:
-
Demonstrasi Fungsional
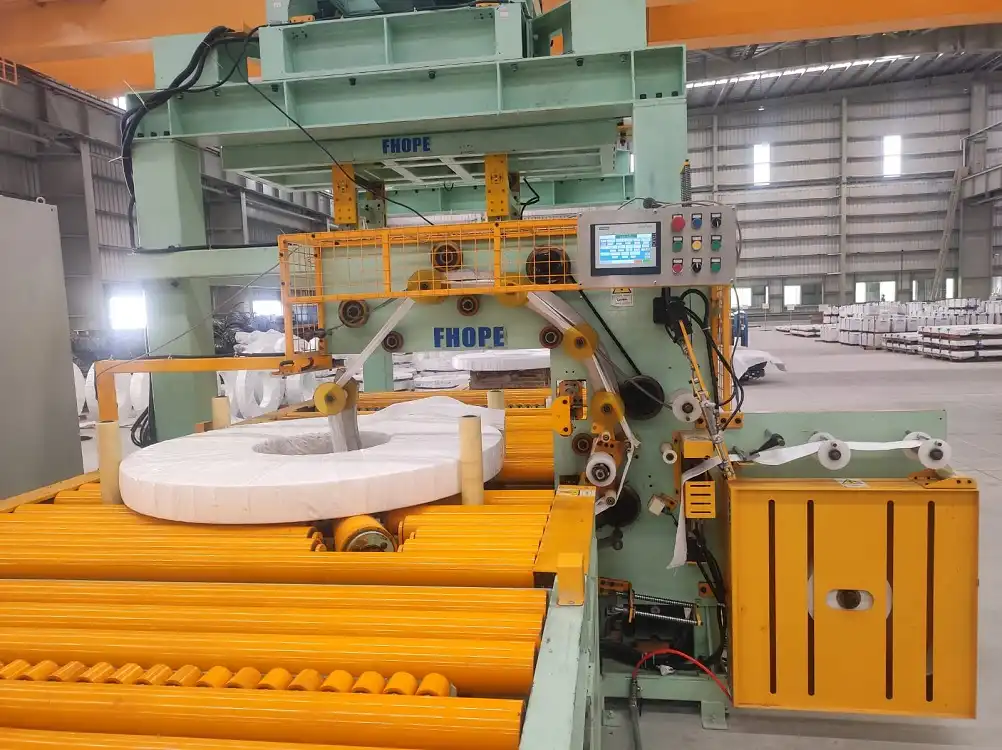
- Menjalankan seluruh rangkaian operasional lini produksi: memuat gulungan, mengangkut, mengikat, membungkus (jika diperlukan), menumpuk, dan membongkar.
- Menampilkan tampilan HMI yang benar, pesan kesalahan, dan logika keselamatan.
-
Tinjauan Indikator Kinerja Utama (KPI)
- Membandingkan kecepatan pengemasan yang terukur, konsistensi tegangan, dan frekuensi waktu henti dengan komitmen kontraktual atau desain.
- Mendokumentasikan pengoperasian yang stabil dengan beban penuh untuk shift berkelanjutan (misalnya, 8 jam).
-
Persetujuan dan Dokumentasi
- Pelanggan menerima berkas pengujian komprehensif, termasuk grafik data terukur, sertifikat kalibrasi untuk peralatan pengujian, dan manual pengguna sistem.
- Setiap poin yang belum terselesaikan atau ketidaksesuaian kecil dicatat dalam daftar periksa beserta tanggal penyelesaian yang ditargetkan.
7. Perspektif Siklus Hidup: Pasca-Pengujian dan Pemeliharaan
7.1 Transisi ke Fase Operasional
Setelah pengujian membuktikan mesin memenuhi spesifikasi, biasanya mesin tersebut dikirim ke lantai produksi. Namun, pola pikir pengujian tidak berhenti di situ. Di banyak fasilitas modern, pendekatannya adalah dengan menerapkan pemeliharaan prediktif dan verifikasi berkelanjutan:
-
Pemantauan Kondisi Online
- Sensor permanen melacak parameter penting seperti getaran bantalan, arus motor, kontaminasi oli hidrolik (pemeriksaan kelas ISO 4406), dll.
- Perangkat lunak analitik menggunakan pembelajaran mesin untuk mendeteksi kegagalan yang muncul sebelum terjadi kerusakan besar.
-
Kalibrasi Terjadwal
- Kunci momen, alat penyelarasan laser, dan sensor tegangan memerlukan kalibrasi ulang pada interval tertentu untuk menjaga integritas pengukuran.
- Pencadangan dan pembuatan versi logika PLC (sesuai dengan IEC 61131-3) memastikan bahwa setiap modifikasi kode didokumentasikan dengan benar.
7.2 Perbaikan Berkelanjutan
Umpan balik dari penggunaan di dunia nyata sangat berharga. Perbaikan umum yang diidentifikasi setelah penerapan mungkin meliputi:
- Penyempurnaan Aktuator Hidraulik
- Mengganti seal atau menggunakan oli dengan kualitas lebih tinggi untuk mengurangi keausan dan fluktuasi suhu di bawah beban ekstrem.
- Mengoptimalkan Lingkaran Kontrol
- Menyesuaikan parameter penyetelan servo untuk mengurangi overshoot atau menyempurnakan profil tegangan pengikat untuk tepi kumparan yang lebih halus.
- Meningkatkan Ergonomi dan Keselamatan
- Menambahkan desain ergonomis untuk pemuatan kumparan atau meningkatkan penempatan pelindung untuk mengurangi ketegangan dan risiko operator.
8. Menguji Inovasi dan Tren Masa Depan
8.1 Kembaran Digital dan Komisioning Virtual
Banyak perusahaan manufaktur beralih ke kembaran digital—membuat model virtual dari seluruh lini pengemasan koil menggunakan perangkat lunak seperti Siemens NX Mechatronics Concept Designer (MCD). Hal ini memungkinkan:
- Waktu Pengujian Fisik yang Dipersingkat
- Dengan melakukan debugging logika PLC, gerakan servo, dan interlock keselamatan di lingkungan virtual, Anda dapat mendeteksi kesalahan sebelum mesin dibangun.
- Integrasi Pembelajaran Mesin
- Data dunia nyata terus memperbarui kembaran digital, menyempurnakan algoritma prediktif yang memperkirakan anomali mekanis atau kontrol.
8.2 Platform Pengujian Multi-Fisika
Untuk jalur yang mengalami lingkungan operasional yang sangat beragam:
- Pemantauan Serentak
- Getaran dalam rentang 0–10 kHz, tekanan fluida hingga 35 MPa, pembacaan suhu dari -20°C hingga +150°C, dan umpan balik penggerak servo dapat dipantau secara paralel.
- Diagnostik Komprehensif
- Perangkat lunak canggih mengkorelasikan kumpulan data multi-fisika ini, mengidentifikasi interaksi halus yang mungkin memicu kegagalan mikro atau penyimpangan kinerja.

9. Ringkasan dan Poin-Poin Penting
Proses pengujian untuk lini pengemasan gulungan baja bersifat multifaset, bertujuan untuk memastikan integritas struktural mesin , konsistensi operasional, dan keamanan dalam kondisi nyata. Proses ini mencakup segala hal mulai dari pemeriksaan tanpa beban hingga uji ketahanan 24 jam, yang masing-masing diatur oleh standar internasional seperti GB/T 3811, ISO 4413, dan EN 12079-2. Dengan menetapkan kriteria penerimaan yang jelas—tingkat tegangan target, akurasi posisi, stabilitas tekanan, ambang batas kebisingan, dan lainnya—para pabrikan dapat menunjukkan bukti nyata keandalan kepada pelanggan.
Poin-poin penting :
- Persiapan yang MenyeluruhMengendalikan lingkungan pengujian dan memverifikasi instrumentasi sangat penting untuk mendapatkan hasil yang kredibel.
- Pengenalan Beban BertahapPeningkatan bertahap secara sistematis dari kondisi tanpa beban hingga kapasitas 125% memastikan validasi progresif dari setiap subsistem.
- Dokumentasi Berbasis DataPemantauan waktu nyata dan pencatatan yang andal memungkinkan ketertelusuran, mengungkap tren kinerja jangka pendek dan jangka panjang.
- Standar KepatuhanMemenuhi atau melampaui standar ISO, EN, IEC, dan GB/T akan menumbuhkan kepercayaan dan selaras dengan praktik terbaik global.
- Penekanan Siklus HidupPengujian bukanlah peristiwa yang terisolasi—pengujian meletakkan dasar bagi pemeliharaan prediktif, peningkatan di masa mendatang, dan perbaikan berkelanjutan.
Baik Anda seorang pelanggan yang mencari jaminan keamanan operasional atau seorang insinyur yang bertanggung jawab atas komisioning akhir, prosedur pengujian yang diuraikan di sini menggarisbawahi komitmen untuk memberikan solusi pengemasan koil yang mutakhir dan andal. Pada intinya, protokol ini mengedepankan sebuah filosofi: kualitas dan keandalan yang konsisten muncul dari pendekatan yang disiplin dan berbasis standar di setiap tahap—dari desain dan perakitan hingga verifikasi kinerja akhir.
Catatan akhir:
Panduan ini mencerminkan praktik terbaik yang telah terbukti untuk pengujian jalur pengemasan koil, dengan memanfaatkan kode internasional dan analisis data dunia nyata. Rencana pengujian aktual dapat disesuaikan lebih lanjut berdasarkan persyaratan spesifik lokasi, pemilihan material tingkat lanjut, atau fitur desain khusus. Selalu konsultasikan protokol pengujian resmi proyek dan dokumentasi teknik untuk mengatasi tuntutan produksi unik dan kerangka peraturan.
-
Memahami ketahanan mekanis sangat penting untuk memastikan bahwa desain Anda dapat menahan tekanan operasional tanpa mengalami kegagalan. Jelajahi sumber daya ini untuk wawasan mendalam. ↩
-
Memastikan kinerja kelistrikan dan kontrol sangat penting untuk efisiensi operasional. Sumber daya ini menyediakan panduan dan teknik penting untuk mencapai kinerja optimal. ↩
-
Kepatuhan terhadap standar keselamatan adalah hal yang mutlak dalam pengoperasian mesin. Tautan ini menawarkan informasi komprehensif tentang standar dan praktik untuk memastikan keselamatan dalam operasi Anda. ↩