Otomatisasi Pengemasan Kumparan Induk Berat: Dari Penanganan Pabrik hingga Pengemasan Akhir
Otomatisasi pengemasan gulungan baja berat merupakan tantangan sistem yang melibatkan lebih dari sekadar peralatan pembungkus. Jelajahi pertimbangan teknik di balik integrasi pabrik, penanganan gulungan baja, urutan pengemasan, ketertelusuran, pemeliharaan, dan pengoperasian yang andal di lingkungan produksi baja yang menuntut.
Bagaimana Pabrik Baja Mengemas Gulungan Induk Berat Secara Otomatis
Bagaimana Pabrik Baja Mengemas Gulungan Induk Berat Secara Otomatis
Pengemasan otomatis untuk gulungan induk berat merupakan masalah desain sistem, bukan hanya pilihan mesin pembungkus. Beban tinggi, inersia, akses terbatas, produksi hulu yang berkelanjutan, persyaratan pengemasan, dan antarmuka data/penanganan semuanya membentuk apakah suatu stasiun dapat beroperasi dengan aman dan dapat dipulihkan di lingkungan pabrik.
Artikel ini merupakan kerangka perencanaan untuk tim teknik pabrik, produksi, pemeliharaan, dan proyek. Artikel ini tidak menyebutkan peringkat beban, ketersediaan lini produksi, kepatuhan keselamatan, kinerja pengemasan, atau hasil proyek. Rentang gulungan aktual, sistem transfer, tata letak, penilaian risiko, dokumentasi mesin, target pasar, dan rencana penerimaan harus menjadi acuan desain akhir.
Mulailah dengan Konteks Produksi Pabrik
Tentukan sumber gulungan, campuran produk, kondisi suhu/permukaan, orientasi, distribusi berat dan dimensi, pola pelepasan, persyaratan pengemasan, dan konsekuensi dari gangguan di hulu. Proses gulungan induk dapat bersifat kontinu, berorientasi batch, atau dibatasi oleh jendela penyimpanan/penanganan; sistem pengemasan harus sesuai dengan perilaku nyata tersebut.
Pisahkan batasan maksimum yang ditentukan dari kombinasi yang terjadi dalam produksi. Suatu konsep yang mengklaim mampu menangani berat, lebar, dan diameter luar maksimum harus menyatakan apakah kondisi gabungan tersebut berada dalam batasan desain dan pengujian yang disetujui.
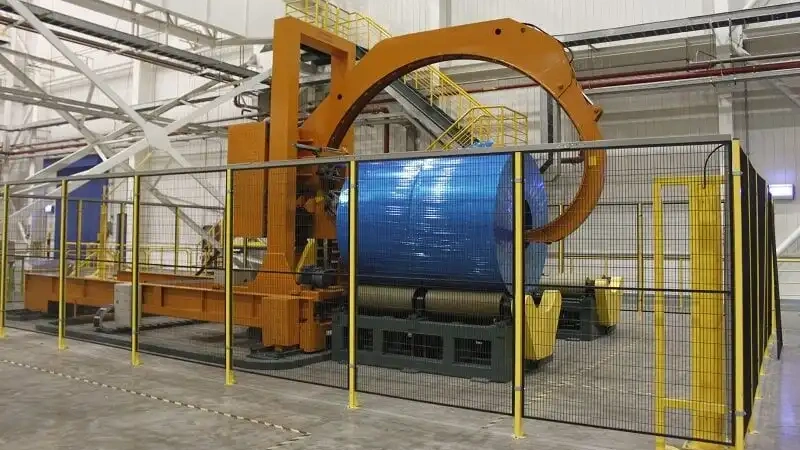
Rancang Transfer dan Buffer sebagai Antarmuka Terkendali.
Gulungan dapat tiba melalui kereta gulungan, derek, balok berjalan, konveyor, atau kombinasi sistem penanganan. Desain memerlukan serah terima yang terdefinisi: identitas gulungan, orientasi, status kepemilikan/siap, posisi yang diizinkan, konfirmasi transfer, aturan penyangga, dan rute gulungan abnormal. Produksi hulu tidak boleh diasumsikan berlanjut melalui masalah hilir kecuali kapasitas penyangga, perutean, dan pemulihan telah didefinisikan dan diuji.
Perlakukan Jalur Beban, Inersia, dan Akses sebagai Masukan Teknik.
Penopang kumparan, jalur rol/penggerak, susunan cincin atau pembungkus, fondasi, penghenti, dan antarmuka transfer harus dirancang untuk kasus beban yang disetujui dan kondisi lokasi. Kumparan yang berat dapat membuat proses mulai, berhenti, penempatan, dan pemulihan abnormal menjadi lebih sulit. Jangan melakukan ekstrapolasi dari konfigurasi beban ringan atau rangkaian produk umum.
Setiap interaksi derek atau pengangkatan memerlukan rencana yang kompeten dan spesifik lokasi yang mempertimbangkan beban yang dapat diperkirakan, peralatan, jarak pandang, lingkungan, pengamanan, kedekatan, dan orang-orang di area tersebut. Artikel ini tidak dapat menyediakan rencana tersebut atau mengizinkan operasi pengangkatan.

Definisikan Pengemasan sebagai Urutan yang Dapat Diuji
Urutan yang diperlukan mungkin meliputi penimbangan, pengikatan, perlindungan tepi/sudut atau sisi, pembungkusan, pelabelan, dan pelepasan. Elemen mana yang termasuk dalam cakupan, urutannya, dan batasan manual-material harus ditentukan oleh produk, persyaratan perlindungan, jalur logistik, tata letak, dan kriteria penerimaan. Jalur terintegrasi dapat mencakup banyak fungsi, tetapi tidak ada satu stasiun pun yang boleh diberi kredit untuk pekerjaan yang tidak tercantum.
Untuk setiap klaim kemasan, sebutkan bahan, kondisi produk, metode yang diterapkan, kriteria inspeksi, dan validasi yang dibutuhkan. Tanpa pengujian yang representatif, frasa seperti "perlindungan penuh" atau "keandalan tinggi" hanyalah bahasa pemasaran, bukan bukti teknik.
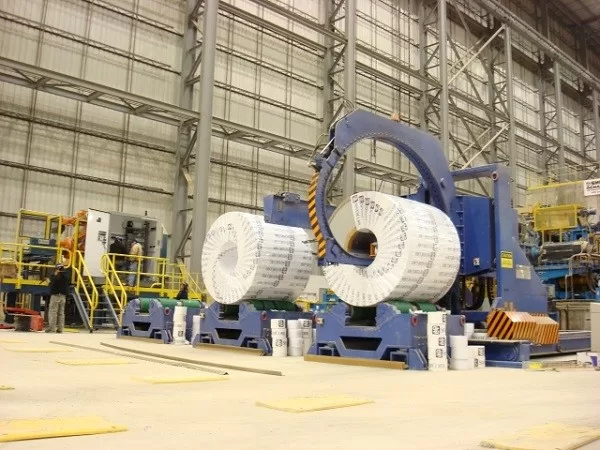
Ketersediaan Desain dengan Mempertimbangkan Pemulihan yang Aman
Pengoperasian berkelanjutan bergantung pada lebih dari sekadar pergerakan siklus. Sertakan pengisian ulang material yang disetujui, perawatan terencana, pemantauan kondisi, kebijakan suku cadang kritis, penyangga hulu/hilir, jalur pintas aman atau rute alternatif jika diperlukan, kepemilikan alarm, dan respons terdokumentasi terhadap koil yang tidak normal. Jalur pintas yang membahayakan pengamanan bukanlah strategi ketersediaan yang valid.
Ukur total waktu proses dengan batasan yang ditentukan dan catat jeda normal, pengisian ulang, pergantian, intervensi, penyebab penghentian, pemulihan, dan hasil yang diterima. Satu siklus cepat tidak menentukan throughput atau ketersediaan rata-rata.
Tetapkan Batasan Identitas, Data, dan Keamanan Secara Jelas
Petakan ID koil, data panas/batch atau pesanan jika berlaku, berat terukur, resep pengemasan, data label, status kualitas, dan catatan pengiriman di setiap batas sistem. Tentukan sumber kebenaran, siapa yang bertanggung jawab atas koreksi, dan apa yang terjadi ketika pemindaian, label, jaringan, atau umpan data hulu tidak tersedia. Integrasi harus menghormati tanggung jawab produksi dan kontrol keamanan OT situs.
Desain keselamatan harus mencakup produksi normal, transfer kumparan, pengisian ulang material, pemeliharaan terencana, respons terhadap kesalahan, kehilangan daya, dan pemulihan. Penilaian risiko, validasi pengamanan, prosedur pengendalian energi, dan persyaratan kompetensi merupakan bagian dari proyek aktual; tidak ada artikel web yang dapat mensertifikasinya.
Rencanakan Pemasangan di Sekitar Realitas Pabrik
Perencanaan instalasi harus memperhitungkan pekerjaan pondasi, akses, pengangkatan, utilitas, operasi di sekitarnya, jangka waktu pemadaman, peralihan antarmuka, komisioning, pelatihan, bukti FAT/SAT, dan peningkatan produksi. Pastikan area pabrik yang terpengaruh dan tanggung jawabnya terlihat jelas dalam jadwal.
Langkah selanjutnya adalah tinjauan desain bersama antara pabrik dan pemasok menggunakan distribusi gulungan sebenarnya, alur/tata letak, spesifikasi pengemasan, rencana pengangkatan/pemindahan, batasan integrasi, masukan risiko, dan matriks penerimaan. Itulah bukti yang dibutuhkan untuk mengubah konsep gulungan berat menjadi proyek yang terkontrol.
Detail Visual
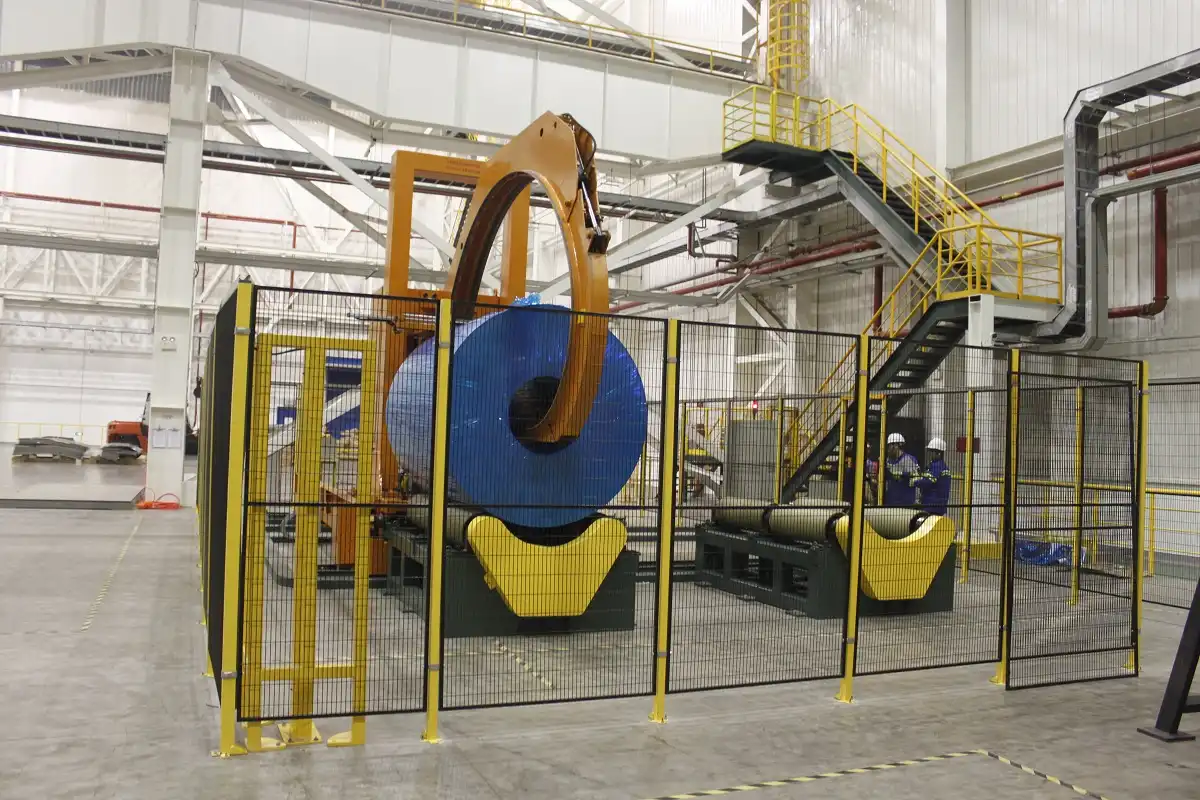
Klik untuk memperbesar
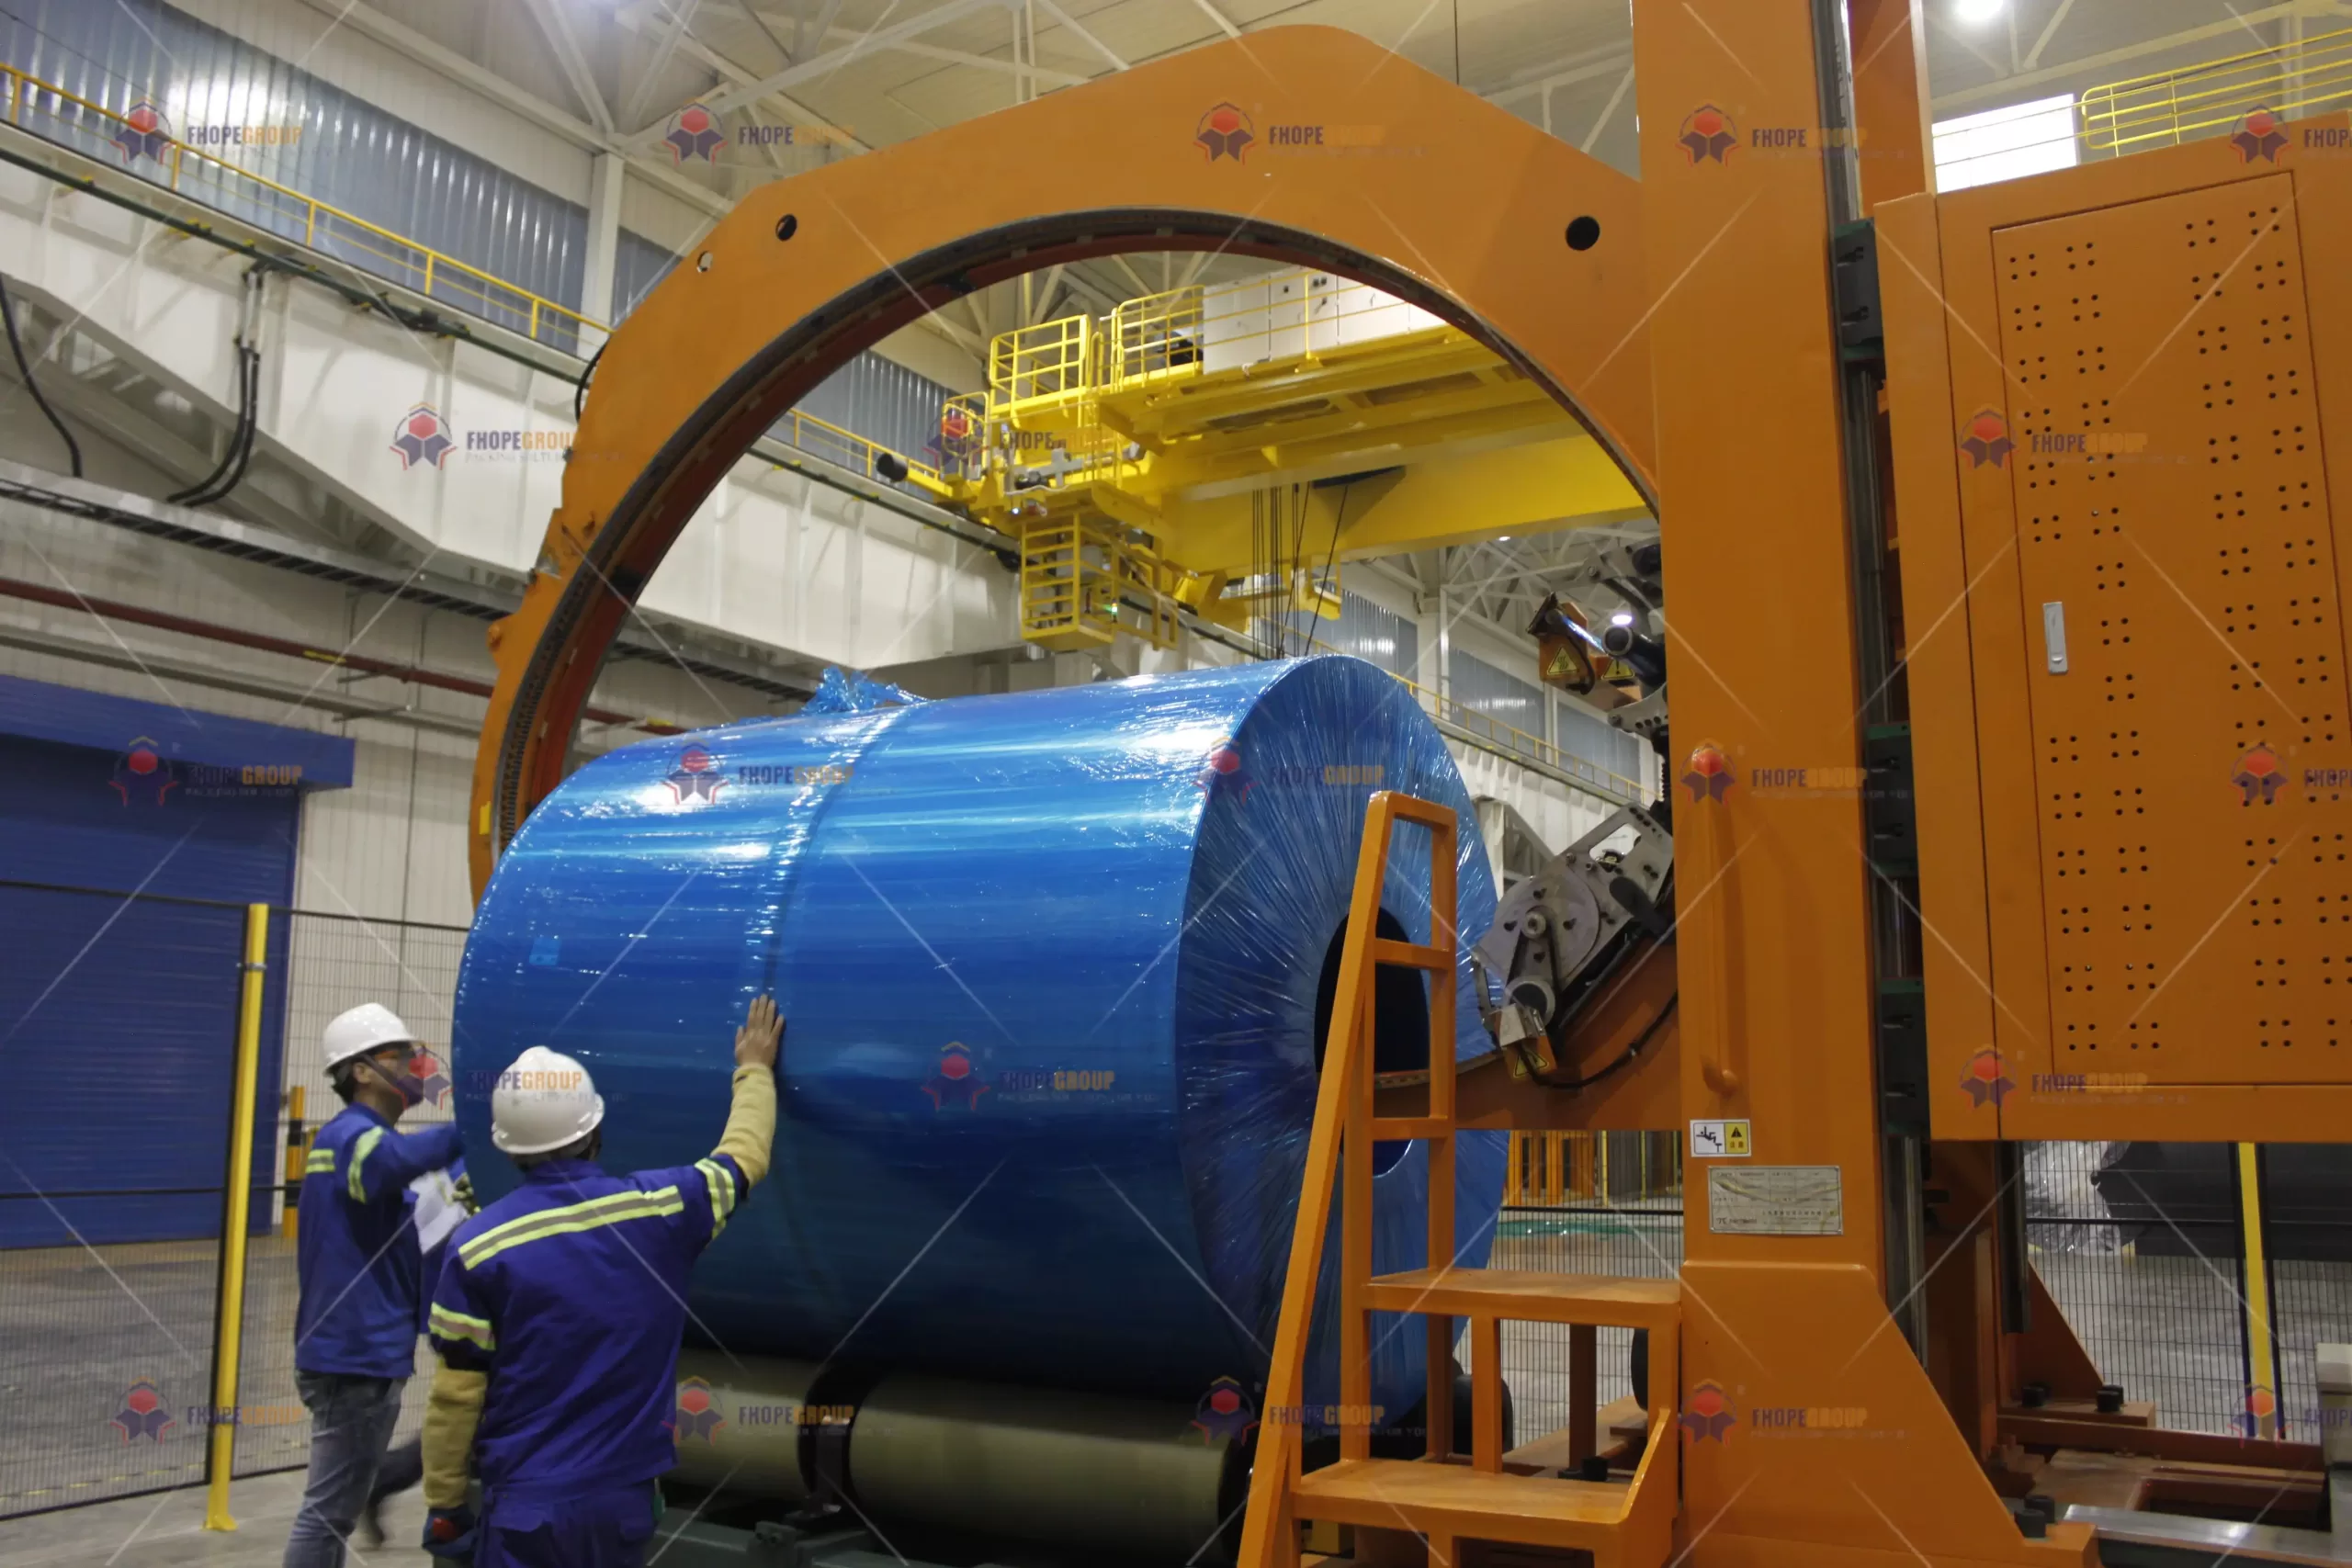
Klik untuk memperbesar

Klik untuk memperbesar

Klik untuk memperbesar
Simak Cara Kerjanya
Temukan bagaimana solusi pengemasan otomatis kami mengoptimalkan efisiensi lini produksi Anda. Video ini mendemonstrasikan pengoperasian yang lancar yang dirancang untuk perlindungan maksimal.
Dipercaya oleh Pabrik Baja & Pemimpin Industri
Produsen global mengandalkan peralatan pengemasan tugas berat FHOPE.


Siap mengoptimalkan lini pengemasan Anda?
Dapatkan penawaran khusus dengan analisis ROI. Teknisi kami akan merespon dalam waktu 24 jam.
- Desain tata letak gratis
- Dukungan instalasi global
- Garansi 2 tahun termasuk
Informasi Anda aman dan tidak akan pernah dibagikan.
Mesin Terkait
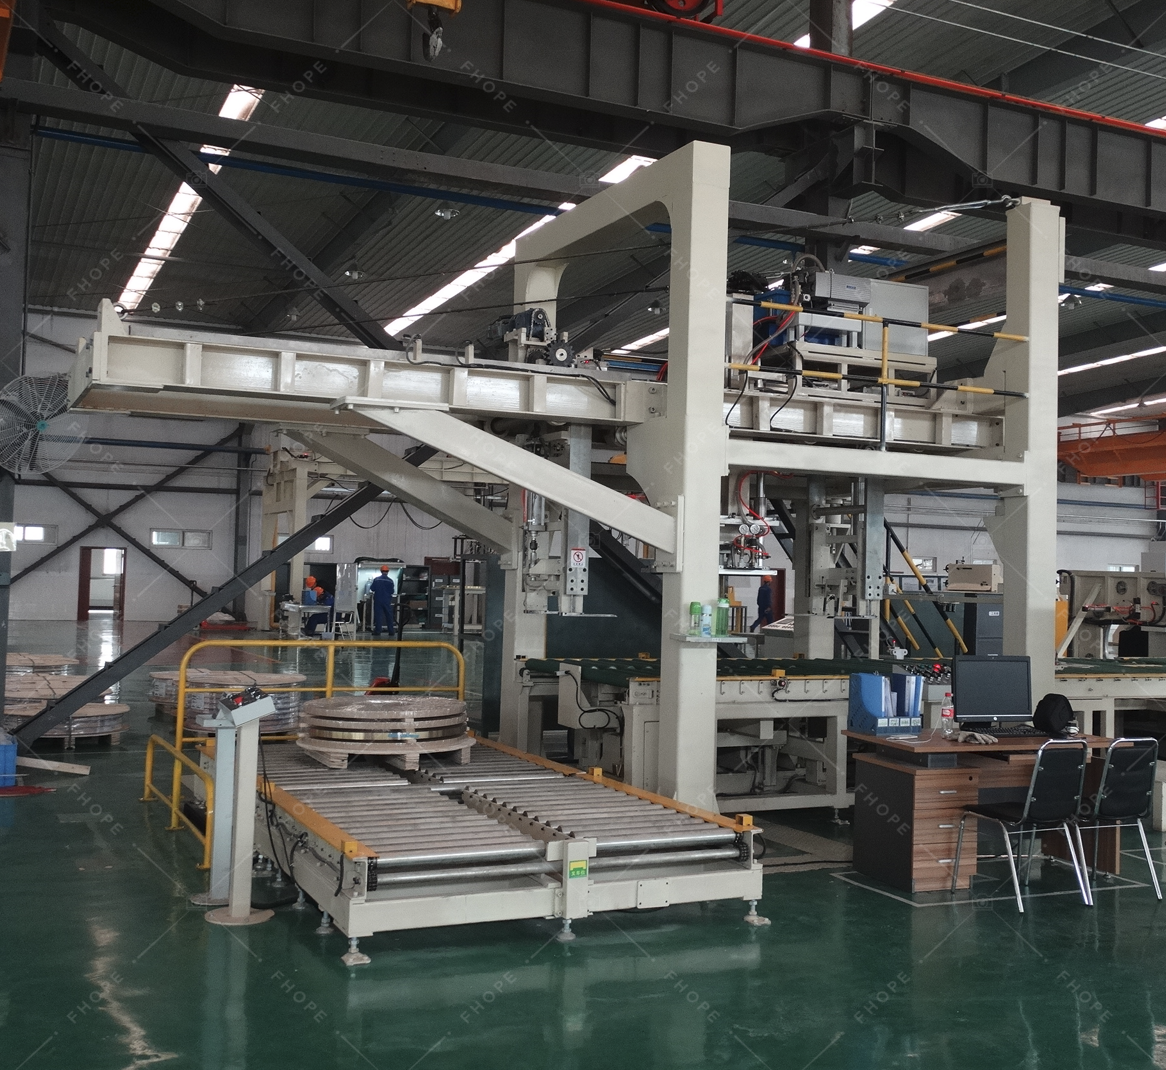
Garis Pengemasan Kumparan Baja
Lihat Detail →
Garis pengemasan koil vertikal
Lihat Detail →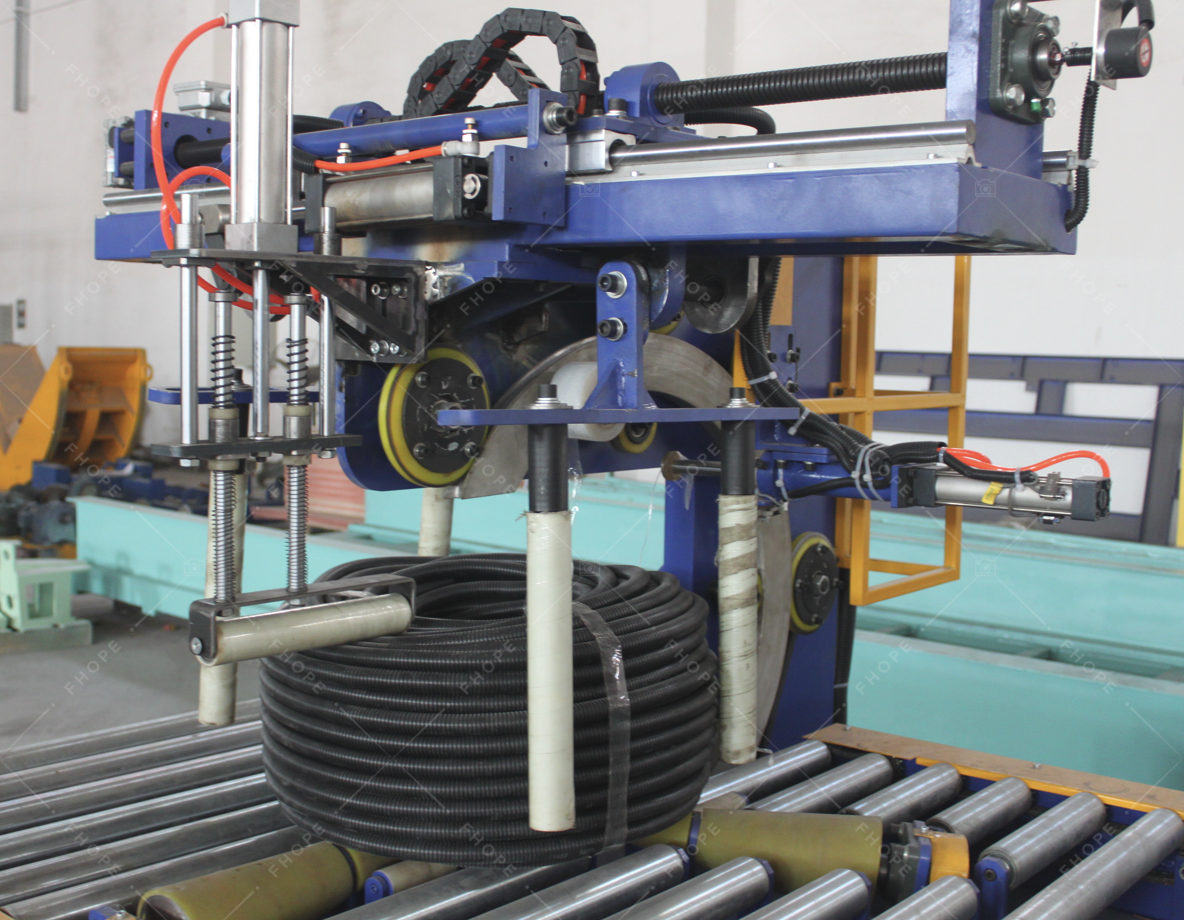
Garis Pengemasan Kumparan Selang
Lihat Detail →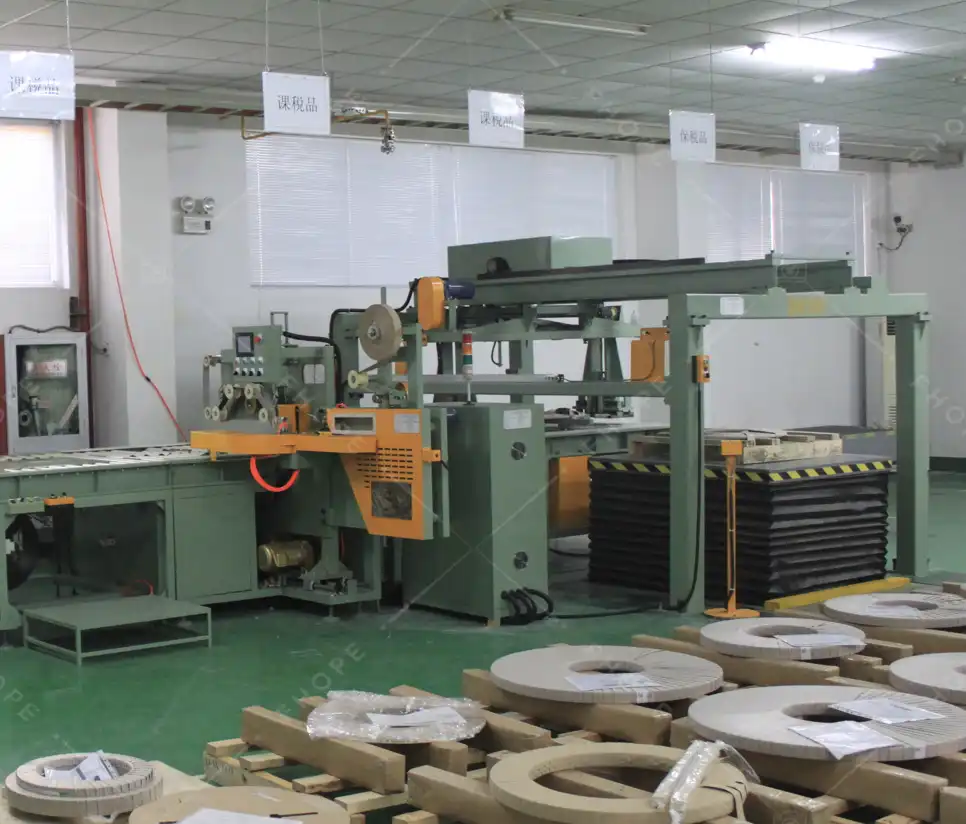
Garis Kemasan Coil Tembaga
Lihat Detail →
Garis Kemasan Kawat Coil
Lihat Detail →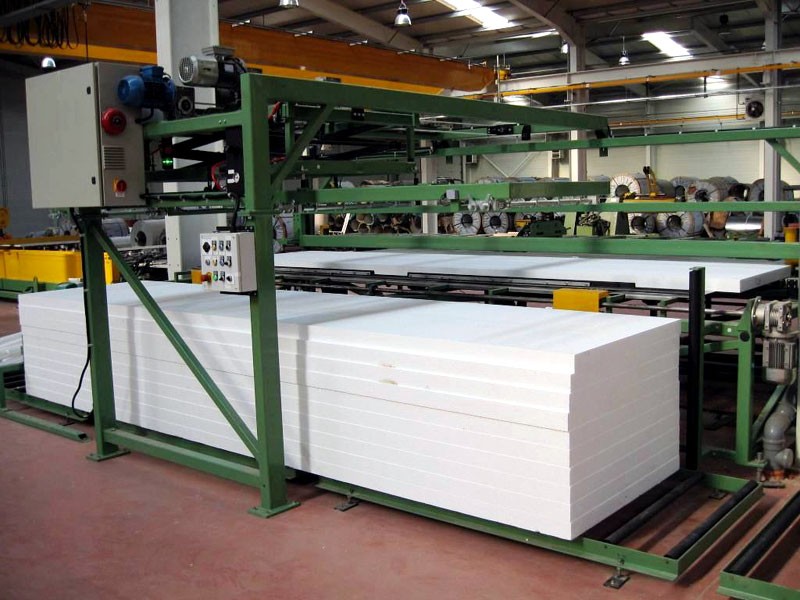
Garis Pengemasan Panel
Lihat Detail →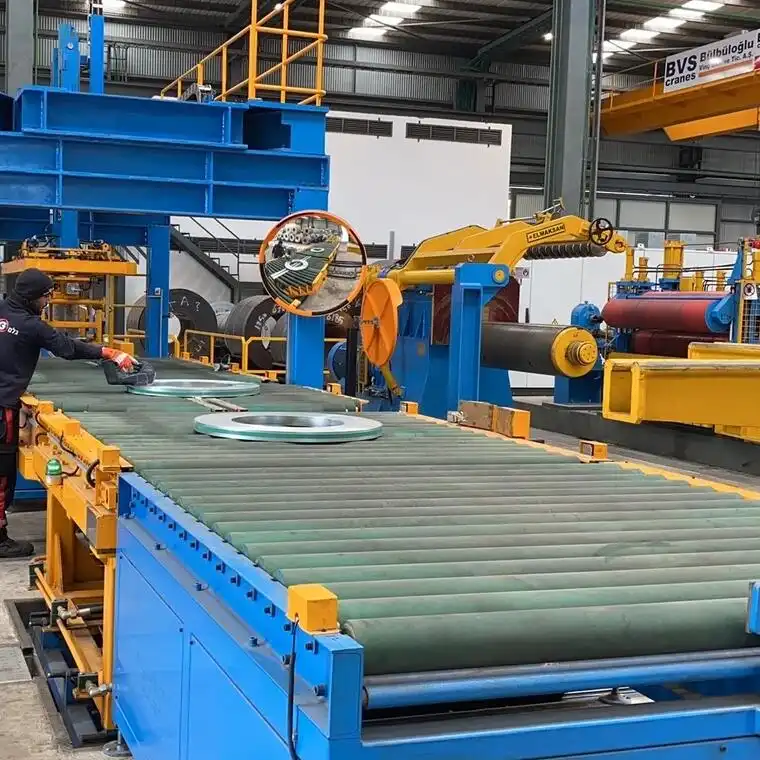
Jalur pengemasan koil otomatis
Lihat Detail →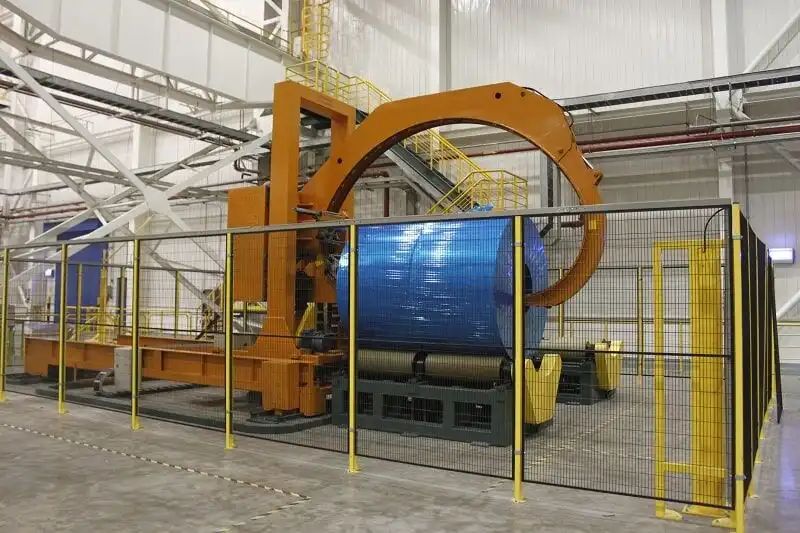
Mesin pengemas gulungan baja master
Lihat Detail →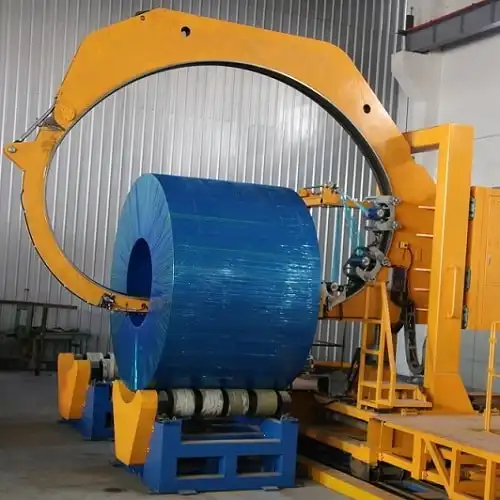
Pembungkus gulungan baja Master
Lihat Detail →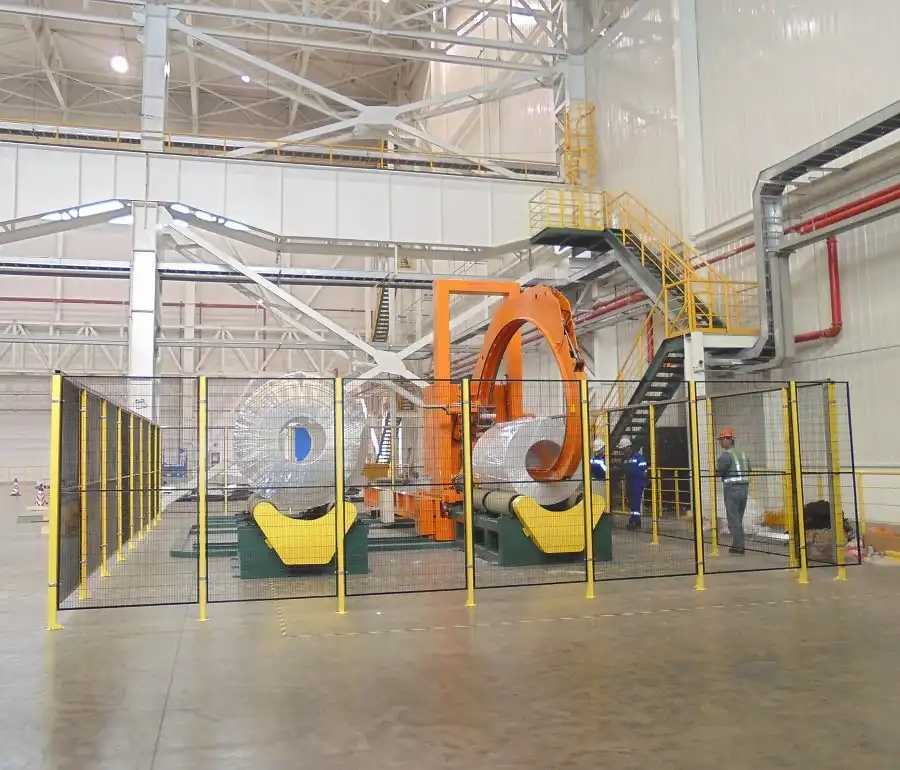
Pembungkus kumparan baja induk aluminium
Lihat Detail →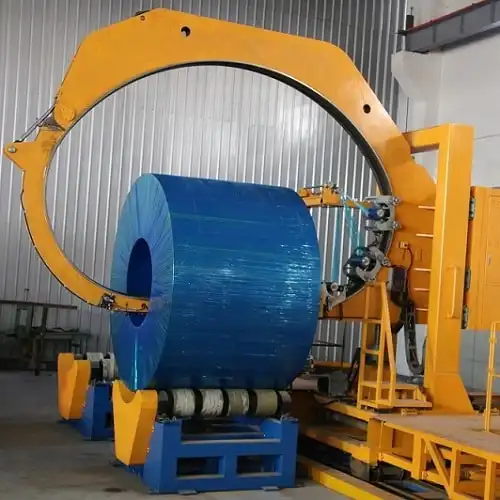
Mesin pembungkus gulungan baja Master
Lihat Detail →
Penanganan koil celah dan jalur pengemasan
Lihat Detail →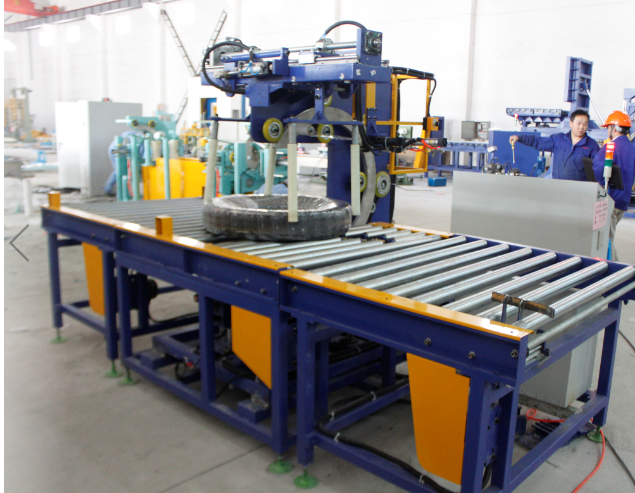
Jalur Pengemasan Ban Otomatis
Lihat Detail →
mesin pengemas botol susu menyusut
Lihat Detail →
Garis Pengemasan Panel Otomatis
Lihat Detail →
Garis Pengemasan Panel Otomatis
Lihat Detail →
Mesin pengikat koil otomatis di lini pengemasan
Lihat Detail →
Garis Kemasan Kawat Kumparan Otomatis
Lihat Detail →
Garis Pengemasan Kumparan Horizontal Otomatis
Lihat Detail →