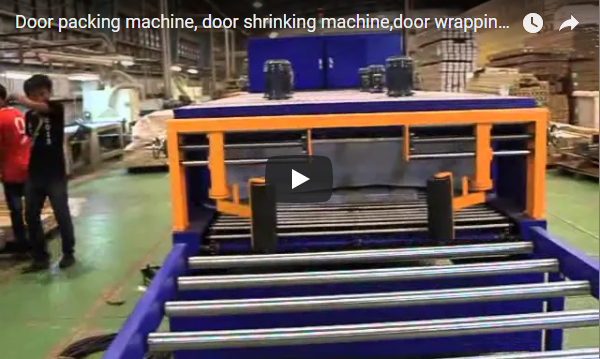
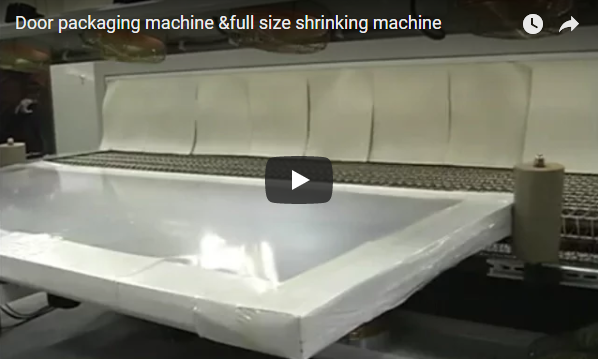
Գլանափաթեթավորման օպտիմալացում. Գորգերի և վարագույրների համար նախատեսված կծկվող փաթեթավորման մեքենաների տեխնիկական ուղեցույց
Տեսանյութ, որը ցուցադրում է գլանված ապրանքների համար կծկվող փաթեթավորման տիպիկ գործընթացը։
Պահպանման և տարանցման ժամանակ մեծ, մեծածավալ իրերը, ինչպիսիք են գորգերը և վարագույրները, պաշտպանելը յուրահատուկ մարտահրավերներ է ներկայացնում: Այս ապրանքները ենթակա են կեղտի, խոնավության, ճաքճքման և քանդվելու: Արդյունավետ լուծումը, որն օգտագործվում է տարբեր ոլորտներում, փոքր փաթաթումն է՝ օգտագործելով մասնագիտացված մեքենաներ, որոնք նախատեսված են գլանվածքի չափսերն ու քաշը կարգավորելու համար: Այս ուղեցույցը խորանում է գորգերի և վարագույրների գլանափաթեթների համար սեղմված փաթեթավորման մեքենաների օգտագործման տեխնիկական ասպեկտների, գործառնական նկատառումների և առավելությունների մեջ՝ ընդունելով ուսուցողական մոտեցում:
1. Հիմնական տեխնոլոգիա. Ինչպես է գործում կծկվող փաթեթավորումը գլանափաթեթների համար
Հիմնական սկզբունքը ներառում է գլանափաթեթը ջերմապլաստիկ թաղանթի մեջ պարուրելը և այնուհետև ջերմության կիրառումը: Ջերմությունը հանգեցնում է նրան, որ ֆիլմը միատեսակ կծկվում է արտադրանքի շուրջ՝ ստեղծելով ամուր, պաշտպանիչ շերտ: Ավտոմատացված կամ կիսաավտոմատացված գործընթացի հիմնական փուլերը սովորաբար ներառում են.
- Սնուցում: Գլանափաթեթները տեղադրվում են փոխակրիչի վրա՝ ձեռքով կամ ավտոմատ կերպով, ապահովելով դրանց պատշաճ դասավորությունը փաթեթավորման գոտի մուտք գործելու համար։
- Ֆիլմի բաշխում և կնքում. Կծկվող թաղանթի գլանափաթեթը ճշգրտորեն բաշխվում է: Մեքենայի տեսակից կախված (քննարկվում է ստորև), թաղանթը կամ փաթաթվում է արտադրանքի վրա (L-ձև կնքիչ), կամ տեղադրվում է դրա շուրջը (կողային կնքիչ կամ թևքի փաթեթ): Այնուհետև կնքման մեխանիզմը (օրինակ՝ տաք մետաղալար, տաք դանակ) կտրում է թաղանթը և եզրերը միացնում իրար՝ ստեղծելով պարկ կամ թևք գլանափաթեթի շուրջը:
- Ջերմային թունելի կիրառություն. Թույլ փաթաթված գլանը անցնում է տաքացվող թունելով։ Կարգավորվող տաք օդի շրջանառությունը հանգեցնում է թաղանթի ամուր կծկմանը և համապատասխանեցմանը գլանափաթեթի ձևին։ Թունելի ջերմաստիճանը, օդի հոսքը և փոխադրիչի արագությունը կարևոր, կարգավորելի պարամետրեր են։
- Սառեցում և սնուցում. Թունելից դուրս գալուց հետո փաթեթը կարող է անցնել սառեցման գոտիով՝ թաղանթի արագ ամրացմանը նպաստելու և ամուր մակերես ապահովելու համար, նախքան փաթաթված գլանափաթեթը տեղափոխվի արտանետման տարածք՝ մշակման կամ պալետների դասավորման համար։
2. Ռուլոնային փաթեթավորման հիմնական մեքենաների տեսակները
Թեև գոյություն ունեն տարբեր նեղացման համակարգեր, որոշ կոնֆիգուրացիաներ ավելի հարմար են մեծ գլանաձև արտադրանքների համար.
- L-Bar Sealers: Սրանք ստեղծում են լիովին փակ պարկ՝ երեք կողմից կնքելով (մեկ ծալված եզր, երկու կնքված եզր): Առավել հարմար է միջին ծավալի կիրառությունների համար կամ երբ լիարժեք փակումը գերակա է: Պահանջում է, որ օպերատորը կամ ավտոմատացումը տեղադրեն արտադրանքը ծալված թաղանթի մեջ, նախքան L-աձև կնքող ձողը իջնի:
- Կողային կնքման մեքենաներ՝ Առաջարկում են ավելի բարձր թողունակություն։ Արտադրանքը անընդհատ շարժվում է փոխակրիչի վրա։ Թաղանթը ծալվում է արտադրանքի վրա, մի կողմը կնքվում է երկայնականորեն (կողային կնքում), և հետագա խաչաձև կնքումները կատարվում են արտադրանքի միջև։ Սա հաճախ նախընտրելի է ավելի երկար արտադրանքի կամ ավելի բարձր արագության պահանջների դեպքում։
- Թևքերի փաթեթավորողներ (փաթեթավորման փաթեթավորողներ): Սրանք արտադրանքի շուրջը փոշու ներթափանցումից ոչ լիարժեք պաշտպանություն ապահովելով հանդերձ, փոշու շերտ կամ «թևք» են քսում (հաճախ անվանում են «ցլի աչք»): Չնայած ծայրերում փոշու ներթափանցումից ոչ այնքան լիարժեք պաշտպանություն ապահովելուն, դրանք օգտագործում են ավելի քիչ թաղանթ և կարող են շատ ամուր լինել ծանր գլանափաթեթների համար, հիմնականում կենտրոնանալով միավորման և քանդվելը կանխելու վրա: Ջերմային կծկումը ամուր ամրացնում է թևքը:
3. Տեխնիկական բնութագրեր և ընտրության պարամետրեր
Փաթեթավորող սարքի ճիշտ ընտրությունը պահանջում է մի քանի տեխնիկական գործոնների մանրակրկիտ դիտարկում.
- Արտադրանքի չափսեր և քաշ
- Գլանակի առավելագույն տրամագիծը. Նշեք մեքենայի կողմից նախատեսված ամենամեծ տրամագիծը։
- Գլանափաթեթի առավելագույն երկարությունը. Համոզվեք, որ կնքման տարածքը և թունելի լայնությունը բավարար են։
- Գլանի առավելագույն քաշը. Փոխակրիչները, շարժիչները և մեքենայի կառուցվածքը պետք է դիմանան բեռին։
- Գործընթացի պահանջներ.
- Փաթեթավորումներ մեկ րոպեում (PPM) կամ մեկ ժամում (PPH). Սահմանեք պահանջվող փաթեթավորման արագությունը՝ համապատասխանեցնելով արտադրության ծավալին: Կողային կնքիչները սովորաբար ավելի բարձր արագություններ են առաջարկում, քան L-ձև կնքիչները:
- Shrink Film Համատեղելիություն.
- Թաղանթի տեսակը. Պոլիէթիլենը (PE) տարածված է ավելի ծանր իրերի, ինչպիսիք են գորգերը, համար՝ իր ամրության և ծակոցակայունության շնորհիվ: Պոլիոլեֆինը (POF) հաճախ օգտագործվում է ավելի թեթև ապրանքների համար կամ այն դեպքերում, երբ թափանցիկությունը գլխավորն է, բայց կարող է պակաս հարմար լինել ծանր, հղկող գլանափաթեթների համար:
- Թաղանթի չափիչ (հաստություն). Չափվում է միկրոններով կամ չափիչով: Ավելի հաստ թաղանթները (օրինակ՝ 60-100 միկրոն PE) ապահովում են ավելի ամուր պաշտպանություն ծանր գլանափաթեթների համար:
- Ֆիլմի գլանափաթեթի լայնությունը և տրամագիծը. Մեքենան պետք է համապատասխանի ֆիլմի պահանջվող չափսերին։
- Կնքման համակարգ.
- Տաք դանակ կամ տաք մետաղալար. Տաք դանակի համակարգերը հաճախ ապահովում են ավելի ամուր կնիքներ, ինչը օգտակար է ավելի հաստ PE թաղանթների համար: Կնքման մետաղալարային համակարգերը կարող են ավելի արագ լինել, բայց կարող են պահանջել ավելի հաճախակի փոխարինում:
- Կնքման ձողի չափերը. պետք է լինեն ավելի մեծ, քան արտադրանքի լայնական հատույթը։
- Ջերմային թունելի կատարողականություն՝
- Ջերմաստիճանային միջակայք. Պետք է ապահովվի ընտրված թաղանթի տեսակի համար անհրաժեշտ ջերմությունը (PE-ն պահանջում է ավելի բարձր ջերմաստիճաններ, քան POF-ը):
- Օդի հոսքի կառավարում. Կարգավորվող օդի հոսքի սխեմաները կարևոր են գլանաձև ձևերի վրա միատարր կծկման համար:
- Փոխակրիչի տեսակը և արագության կառավարումը. Գլանաձև կամ ժապավենային փոխակրիչներ, որոնք հարմար են ծանր գլանափաթեթների համար. փոփոխական արագությունը կարևոր է կծկման որակը օպտիմալացնելու համար։
- Էլեկտրաէներգիայի և օդի պահանջներ.
- Լարում/Փուլ/Ամպերաժ. Ապահովեք համատեղելիությունը հաստատության էլեկտրամատակարարման հետ։
- Սեղմված օդի սպառում (PSI/CFM). Շատ մեքենաներ օգտագործում են պնևմատիկ սարքավորումներ՝ ձողերը կամ ակտուատորները կնքելու համար։