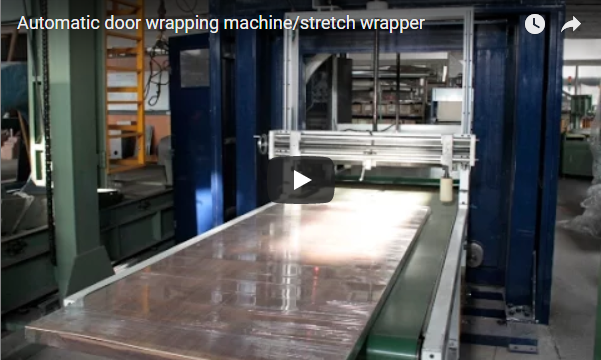
Ամփոփում. Այս դեպքը ուսումնասիրում է, թե ինչպես է միջին չափի ապակեպատման արտադրողը կիրառել ավտոմատացված հորիզոնական փաթեթավորման սարքավորումներ՝ ապակե դռների պալետների բեռները ապահովելու համար: Համակարգը սովորաբար կրճատել է տեղափոխման վնասը մոտավորապես իննսուն տոկոսով՝ միաժամանակ կայունացնելով թաղանթի սպառումը և աշխատուժի ծախսերը երեք արտադրական հերթափոխի ընթացքում:
[Տեսանյութի տեղապահ]
Միջին չափի ապակեպատման տիպիկ օբյեկտում ձեռքով փաթեթավորումը հաճախ անհավասար լարվածությունը և բաց անկյունները խոցելի է դարձնում տեղափոխման թրթռումների նկատմամբ: Արտահանման համար ապակե դռան պալետների բեռներն ապահովելու համար արտադրողները հաճախ օգտագործում են ավտոմատ հորիզոնական փաթեթավորման սարքավորումներ: Այս մոտեցումը կայունացնում է թաղանթի սպառումը և աշխատուժի ծախսերը բազմաթիվ արտադրական հերթափոխների ընթացքում՝ միաժամանակ պահպանելով փոխադրողների համապատասխանության խիստ չափանիշները: Հետևյալ վերլուծությունը ուրվագծում է, թե ինչպես են ընդհանրացված արդյունաբերական չափանիշները շրջանակում անցումը ձեռքով բեռնաթափումից ավտոմատացված բեռի պարունակության:
🔗 Տես նաև ՝ Առնչվող սարքավորումներ
⚙️ Հաճախորդի նախապատմություն
Միջին չափի ապակեպատման տիպիկ արտադրամասերը պահանջում են ավտոմատացված փաթեթավորման լուծումներ՝ միջազգային առևտրային երթուղիներով շինարարական վահանակների առաքումն ապահովելու համար՝ միաժամանակ պահպանելով արտահանման համապատասխանությունը և նվազեցնելով ձեռքով պատրաստված թաղանթի թափոնները: Արտադրական հարկերը սովորաբար ամսական մշակում են հարյուրից երկու հարյուր պալետային բեռ, որոնց ստանդարտ պատուհանի շրջանակների չափերը մոտավորապես 1,200-ից 1,600 միլիմետր են: Արտահանման պայմանագրերը պահանջում են կոշտ բեռի պահպանում՝ ծանր տարանցիկ բեռնաթափման գործողությունների ժամանակ տեղաշարժը կանխելու համար: Ձեռքով աշխատողները հաճախ դժվարանում են պահպանել թաղանթի միատարր լարվածությունը գագաթնակետային արտադրական պատուհանների ժամանակ, ինչը ստիպում է արտադրամասերին գնահատել ավտոմատացված փաթեթավորման մեքենաներ, որոնք համապատասխանում են օրական արտադրողականության պահանջներին՝ առանց խաթարելու առկա նյութերի մշակման աշխատանքային հոսքերը:
🛠️ Մարտահրավեր
Ձեռքով ձգվող փաթեթավորումը սովորաբար առաջացնում է ապակու հինգից տասը տոկոս վնասման մակարդակ և սպառում է տասնհինգից քսանհինգ տոկոսով ավելի շատ փաթեթավորման թաղանթ՝ արտադրության գագաթնակետային հերթափոխների ընթացքում անհամապատասխան լարվածության կիրառման պատճառով: Օպերատորները հաճախ դժվարանում են պահպանել միատարր փաթեթավորման ցիկլերը երկարացված կրկնակի հերթափոխների ընթացքում: Բաց անկյունային տախտակները ստեղծում են թույլ կետեր, որոնք փչանում են տարաների դարսման ճնշման տակ, ինչը հանգեցնում է փոխարինման պահանջների և արագացված բեռնափոխադրման վճարների, որոնք տարբերվում են տարածաշրջանից տարածաշրջան: Աշխատուժի բաշխումը հաճախ պահանջում է մի քանի տեխնիկ մեկ հերթափոխի ընթացքում՝ արտադրական գրաֆիկը պահպանելու համար: Ղեկավարությունը սովորաբար փնտրում է հուսալի փաթեթավորման մեքենա, որը վերացնում է մարդկային փոփոխականությունը՝ միաժամանակ պաշտպանելով բարձր արժեք ունեցող ապակե մակերեսները ստանդարտ արտադրական գծերում:
🏗️ Լուծումների դիզայն
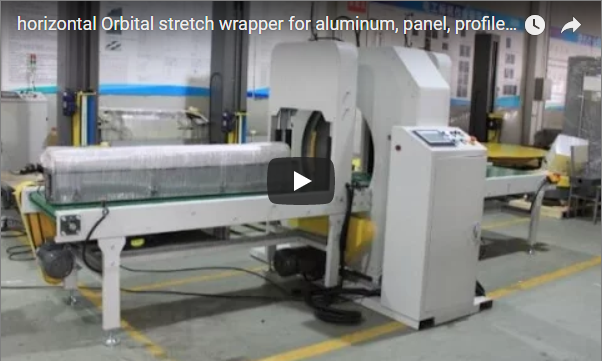
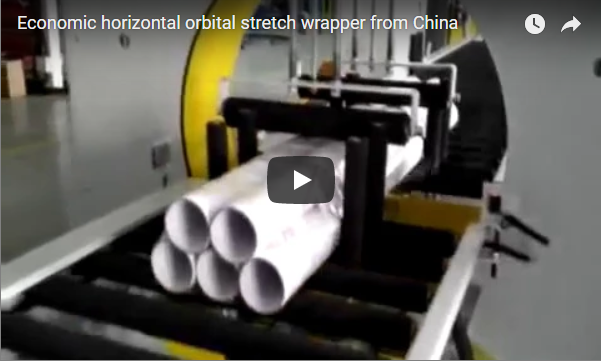
Կիսաավտոմատ հորիզոնական փաթեթավորման մեքենան ցածր պրոֆիլի փոխադրիչ հիմքով ապահովում է լարվածության ճշգրիտ կառավարում, կայունացնում է թաղանթի սպառման չափանիշները և նվազեցնում է անմիջական աշխատանքային կախվածությունը օրական երեք արտադրական հերթափոխի ընթացքում: Ընտրված կոնֆիգուրացիան սովորաբար ներառում է չորս ոտանի գերկայուն շրջանակ՝ բարձր արագությամբ պտտման ժամանակ թրթռումները կլանելու համար: Ինժեներները սովորաբար գնահատում են ինչպես կիսաավտոմատ, այնպես էլ լիովին ավտոմատ պտտվող աշտարակի մոդելները՝ հիմնվելով հատակի մակերեսի և թողունակության կարիքների վրա: Ցածր պրոֆիլի փոխադրիչ հիմքը թույլ է տալիս ստանդարտ պալետային ամրակի մուտք գործել պտտվող սեղանի տակ, մինչդեռ թաղանթի փոխադրման լարվածությունը սովորաբար ճշգրտվում է երեսունից մինչև հարյուր հիսուն նյուտոն՝ համապատասխանեցնելով ստանդարտ պոլիէթիլենային ձգվող թաղանթի պահանջներին: Ինտեգրացիան պահանջում է նվազագույն բացվածք՝ դռան բաղադրիչների հարթ բեռնման համար՝ անընդհատ շահագործման ցիկլերի պայմաններում:
| Parameter | Ստանդարտ կազմաձեւում | Հատուկ արդիականացման ուղի |
|---|---|---|
| Load Կարողությունների | Առավելագույն քաշը՝ 2,000 կգ [Illustrative Example] |
Մինչև 5,000 կգ՝ ստուգված աջակցության պայմաններում [Typical Range] |
| Cleիկլի արագություն | Ժամում 20 բեռ [Example Metric] |
Մինչև 80 բեռնում ժամում՝ շարժիչային փոխանցման արդիականացմամբ |
| Լարվածության ճշգրտություն | ±5 Ն բազային հանդուրժողականություն [Standard Specification] |
±2 Ն՝ փակ ցիկլով հետադարձ կապի կառավարման համակարգի միջոցով |
| Էլեկտրամատակարարում | 380V/50Hz եռաֆազ [Common Industrial Standard] |
220V կամ 480V կարգավորվող տրանսֆորմատորի տարբերակներ |
Հաստատությունը սովորաբար ընտրում է կիսաավտոմատ հորիզոնական փաթեթավորման մեքենայի մոդել՝ կապիտալ ծախսերը գործառնական ճկունության հետ հավասարակշռելու համար: Սարքն ունի ինտեգրված փոխադրիչ, որը համաժամեցվում է վերևի հոսանքի ապակեպատման գծերի հետ: Օպերատորները ձեռքով բեռնում են յուրաքանչյուր պալետ, ապա ակտիվացնում են փաթեթավորման ցիկլը պարզ կառավարման վահանակի միջոցով: Այս կարգավորումը թույլ է տալիս արագ անցումներ կատարել դռան տարբեր բաղադրիչների չափերի միջև: Օրական ութսունից ավելի բեռ մշակող հաստատությունների համար ավտոմատ հորիզոնական ձգվող փաթեթավորիչները ապահովում են անընդհատ բեռնման և բեռնաթափման հնարավորություններ՝ առանց ձեռքով միջամտության:
📈 Իրականացում
Համակարգի ինտեգրումը սովորաբար պահանջում է տասնհինգից քսան օրվա մեխանիկական համաձայնեցում, էլեկտրական ստուգում և օպերատորի վերապատրաստում՝ արտադրության լիարժեք հաստատումից և որակի ապահովման հաստատումից առաջ: Ինժեներները սովորաբար տեղադրում են ծանր բեռնվածության գլաններ՝ դռան բաղադրիչների քաշի բաշխումը փոխադրիչի ռելսով ապահովելու համար: Կառավարման վահանակները ստանում են ծրագրավորվող տրամաբանական կարգավորիչի ծրագրային ապահովման թարմացումներ (ավտոմատ կառավարման համակարգ), որոնք ստանդարտ բեռի պայմաններում ֆիքսում են թաղանթի տեղափոխման արագությունը մոտավորապես քառասունհինգ մետր րոպեում: Անվտանգության կողպեքները համապատասխանում են մեքենաների նախագծման միջազգային անվտանգության ստանդարտներին, որոնք ներառում են շարժվող փաթեթավորման գոտիները: Անձնակազմը սովորաբար անցնում է բազմաժամյա հավաստագրման մոդուլ, որը ներառում է արտակարգ կանգառներ և լարվածության վերաչափման ռեժիմային ընթացակարգեր:
Գործարկումը ներառում է թաղանթի նախնական ձգման հարաբերակցության ստուգումը՝ համեմատած արտադրողի պահանջների հետ։ Տեխնիկները կարգավորում են սայլակի տեղաշարժի սահմանները՝ առավելագույն պալետային չափսերին համապատասխանելու համար՝ առանց գերփաթեթավորման։ Կառավարման համակարգը ինտեգրվում է առկա պահեստի կառավարման ծրագրաշարի հետ՝ արտադրության հետևման համար։ Օպերատորները սովորում են վերահսկել լարվածության ցուցմունքները յուրաքանչյուր ցիկլի ընթացքում։ Սպասարկման ստուգման կետերը ներառում են փոխադրիչ ժապավենի ամենօրյա ստուգում և ուղեցույց ռելսերի շաբաթական յուղում։ Բոլոր էլեկտրական միացումները ստուգվում են պտտող մոմենտի միջոցով՝ գործարանային շրջակա միջավայրի ջերմաստիճանի պայմաններում։
🛡️ Արդյունքների տվյալներ
Ավտոմատացված փաթեթավորման սարքավորումները սովորաբար մեծացնում են արտադրողականությունը մինչև ժամում երեսունից քառասուն բեռնում, մինչդեռ ստանդարտ շահագործման փորձարկումների ընթացքում ապակու վնասման մակարդակը իջեցնում են երկու տոկոսից ցածր: Ձգվող փաթեթավորման համակարգը, որպես կանոն, պահպանում է թաղանթի կայուն լարվածությունը նպատակային արժեքներից հինգ նյուտոնի սահմաններում՝ շարունակական աշխատանքի ընթացքում: Աշխատուժի պահանջները հաճախ տատանվում են երեք տեխնիկից մինչև մեկ մեքենայի օպերատոր և երկու նյութամշակ: Փաթեթավորման գծի արդյունավետությունը սովորաբար բարելավվում է երեսունից հիսուն տոկոսով՝ առանց լրացուցիչ հատակային տարածքի պահանջի, չնայած ճշգրիտ թվերը կախված են օբյեկտի դասավորությունից և արտադրանքի տեսականու տեսակից:
| Մետրային | Հիմնական (ձեռքով) [Typical Range] |
Հետիրականացում [Illustrative Example] |
|---|---|---|
| Վնասի չափը | 8.0% | <1.0% մեկ առաքման խմբաքանակի համար |
| Ֆիլմի սպառումը | 24 մետր մեկ պալետի համար [Example Metric] |
19 մետր մեկ պալետի համար ստանդարտ լարվածության տակ |
| Աշխատանքային ժամեր/հերթափոխ | 6.5 ժամ [Typical Range] |
3.0 ժամ վերահսկողության և բեռնման համար |
| Ցիկլի ժամանակը | 18 րոպե մեկ բեռնման համար [Standard Baseline] |
10 րոպե մեկ բեռնման համար ավտոմատացված փոխադրման դեպքում |
Որակի ստուգումները հաստատում են դռան բոլոր բաղադրիչների մակերեսների վրա միատարր թաղանթի համընկնումը: Փոխադրողների կողմից բեռնաթափման թիմերը զգալիորեն ավելի քիչ են գրանցում փլուզված պալետների քանակը պահեստում փաթեթավորման ընթացքում: Հորիզոնական փաթեթավորման կոնֆիգուրացիան կանխում է եզրերի ծռումը, որը նախկինում տեղի էր ունենում բարձր ապակե հավաքածուների վրա: Օպերատորները հասնում են հաստատուն փաթեթավորման նախշերի՝ առանց փորձի վրա հիմնված ձեռքով կարգավորումների վրա հույսը դնելու: Արտադրության ղեկավարները շաբաթական հետևում են արտադրանքի ծավալին՝ համեմատելով այն բազային չափանիշների հետ՝ կատարողականի կայունությունը ստուգելու համար:
⚙️ ROI վերլուծություն
Սեփականության ընդհանուր արժեքը սովորաբար ապահովում է տասներկուից տասնութ ամսվա փոխհատուցման ժամանակահատված՝ ուղղակի աշխատուժի կրճատման, չափելի թաղանթային խնայողությունների և տեղափոխման պահանջների նվազագույնի հասցված ծախսերի միջոցով: Թաղանթի ամսական սպառումը սովորաբար նվազում է տասնհինգից քսան տոկոսով՝ շարժիչային թաղանթային ձգման մեխանիզմների շնորհիվ: Աշխատուժի վերաբաշխումը հաճախ խնայում է մի քանի հազար դոլար եռամսյակի ընթացքում ամբողջ օբյեկտում՝ կախված տարածաշրջանային աշխատավարձի մակարդակից: Տարեկան կանխարգելիչ սպասարկման ծախսերը սովորաբար մնում են կայուն՝ սարքավորումների սկզբնական արժեքի երկու տոկոսի չափով՝ նորմալ աշխատանքային ժամերի պայմաններում, մինչդեռ ղեկավարությունը սովորաբար վերաբաշխում է աշխատանքից ազատված տեխնիկներին որակի ստուգման և հետագա հավաքման աշխատանքների համար:
ROI Insight: Հետգնման հաշվարկները ենթադրում են շաբաթական երեք հերթափոխով անընդհատ աշխատանք: Իրական խնայողությունները տարբերվում են՝ կախված տեղական ժապավենների գնման գներից և տարածաշրջանային աշխատուժի դրույքաչափերից: Ստուգեք մատակարարների սպասարկման պայմանագրերը նախքան բյուջեի կանխատեսումները վերջնականապես ամփոփելը:
Փաթեթավորման գիծը վերացնում է վնասված ապակու փոխարինման հետ կապված կրկնվող ծախսերը և արագացված առաքման վճարները: Թաղանթի օգտագործման կրճատումը ամսական նյութերի ծախսերը կրճատում է մոտ երկու հազար դոլարով: [Illustrative Estimate]Ղեկավարությունը վերաբաշխում է աշխատանքից ազատված տեխնիկներին որակի ստուգման և հետագա հավաքման աշխատանքների վրա: Ավտոմատացված փաթեթավորման համակարգը բարելավում է դրամական հոսքերի կանխատեսելիությունը՝ ստանդարտացնելով արտադրության ծավալները: Կապիտալ ծախսերի վերականգնումը համապատասխանում է արդյունաբերական սարքավորումների ստանդարտ ամորտիզացիայի ժամանակացույցին:
Հրաժարում պատասխանատվությունից. ROI-ի կոնկրետ ժամանակացույցերը, վնասի նվազեցման տոկոսները և աշխատանքի խնայողության ցուցանիշները մոդելից կախված գնահատականներ են, որոնք հիմնված են ընդհանրացված արդյունաբերական չափանիշների վրա: Իրական կատարողականը զգալիորեն կտարբերվի՝ կախված տեղական ժապավենի գնման գնագոյացումից, տարածաշրջանային աշխատավարձի դրույքաչափերից, մեքենայի կոնկրետ կոնֆիգուրացիաներից, արտադրանքի չափսերից և օրական շահագործման ծավալից: Հաստատությանը հատուկ կանխատեսումների համար դիմեք հավաստագրված մատակարարներին:
🛠️ Գնման որոշման ստուգաթերթիկ
-
Պատվիրելուց առաջ ստուգեք, որ փոխադրիչի բացվածքը համապատասխանում է պալետի բենզալցակայանի առկա տեխնիկական բնութագրերին։
-
Հաստատեք թաղանթի նախնական ձգման հարաբերակցության համատեղելիությունը պոլիէթիլենային գլանափաթեթների առկա պաշարների հետ։
-
Պահեստի կառավարման համակարգերի հետ ինտեգրման համար ծրագրավորվող տրամաբանական կարգավորիչի հաղորդակցման արձանագրությունների (ավտոմատ կառավարման համակարգ) հարցում։
-
Հաստատեք անվտանգության միջկողպեքների վարկանիշները տարածաշրջանային մեքենաների համապատասխանության պահանջներին համապատասխան։
-
Համեմատեք կիսաավտոմատ մոդելները լիովին ավտոմատ աշտարակների հետ՝ հիմնվելով օրական բեռնման ծավալի շեմերի վրա։
-
Գնում կատարելուց առաջ ձեռք բերեք մատակարարների սպասարկման ժամանակացույցերը և պահեստամասերի առկայության ցուցակները։
🏗️ Հաճախակի տրվող հարցեր
Ի՞նչն է որոշում, թե արդյոք հաստատությունը պետք է ընտրի կիսաավտոմատ հորիզոնական փաթեթավորման համակարգ՝ լիովին ավտոմատ համակարգի փոխարեն: Օրական պալետների թողունակությունը որոշում է օպտիմալ կոնֆիգուրացիան: Հերթափոխով յոթանասունից պակաս բեռ մշակող հաստատությունները սովորաբար հասնում են ծախսերի լիարժեք փոխհատուցման կիսաավտոմատ միավորների միջոցով: Ավելի մեծ ծավալի գործողությունները օգտվում են անընդհատ փոխադրվող բեռնման և բեռնաթափման հնարավորություններից, որոնք վերացնում են ձեռքով բեռնաթափման խոչընդոտները:
Ինչպե՞ս է լարվածության կարգավորումը ազդում ապակե դռան բաղադրիչների պաշտպանության վրա միջազգային առաքման ժամանակ: Թաղանթի կայուն լարվածությունը կանխում է անկյունների դեֆորմացիան և մակերեսի քերծվածքները կոնտեյներների դարսման ճնշման տակ: Նպատակային արժեքներից ±5 նյուտոնի սահմաններում լարվածությունը պահպանող համակարգերը նվազեցնում են տեղափոխման վնասը ավելի քան ութսուն տոկոսով՝ համեմատած փոփոխական ուժի մակարդակներով գործող ձեռքով փաթեթավորման մեթոդների հետ: