Ամփոփում. Այս տեխնիկական ուղեցույցը գնահատում է պողպատե կծիկների լոգիստիկայի համար առանձին կծիկների փաթեթավորման միավորները՝ համեմատած լիովին ավտոմատ փաթեթավորման գծերի հետ: Դուք կստանաք չափերի հանդուրժողականության, ցիկլի արդյունավետության և համակարգի ինտեգրման կառուցվածքային համեմատություն, որը թույլ կտա մատակարարման թիմերին համապատասխանեցնել սարքավորումների տեխնիկական բնութագրերը իրական թողունակության պահանջների և տարանցիկ պաշտպանության պահանջների հետ:
🛠️ Գնահատման չափանիշներ
Օպտիմալ կծիկային փաթեթավորման համակարգի ընտրությունը պահանջում է քանակականացնել չորս գործառնական չափանիշներ՝ թողունակություն, թաղանթի սպառման մակարդակ, աշխատանքի բաշխում և պաշտպանության հետևողականություն: Այս պարամետրերը ուղղակիորեն որոշում են արտագնա լոգիստիկայի արդյունավետությունը, նյութական ծախսատարությունը և տարանցիկ վնասի պատասխանատվությունը՝ սահմանելով կապիտալ ծախսերի վերաբերյալ որոշումների կայացման չափելի բազային գիծ:
Փաթեթավորման ենթակառուցվածքների գնահատումը պահանջում է անցում որակական գնահատումներից տվյալների վրա հիմնված կատարողականի շեմերի: Արտադրողականության հզորությունը սահմանում է կծիկի առավելագույն ծավալը, որը համակարգը կարող է մշակել մեկ հերթափոխի ընթացքում, ուղղակիորեն ազդելով հերթափոխի ժամանակացույցի և հետագա լոգիստիկայի վրա: Թաղանթի սպառման մակարդակը որոշում է նյութական վերադիր ծախսերը, որտեղ ձեռքով կիրառումը սովորաբար առաջացնում է 15-20% ավելորդ թափոններ՝ անհամապատասխան լարվածության և համընկնման տատանման պատճառով: Աշխատանքի բաշխումը չափում է օպերատորի կախվածությունը՝ ավտոմատացված ճարտարապետություններով նվազեցնելով աշխատուժի քանակը՝ համախմբելով բեռնման, փաթեթավորման և ամրացման գործառույթները մեկ վերահսկողական դերերի մեջ: Պաշտպանության համապատասխանությունը հիմնված է փակ ցիկլի լարվածության կառավարման և ծրագրավորվող համընկնման կարգավորումների վրա, ապահովելով միատարր ծածկույթ, որը կանխում է խոնավության ներթափանցումը և մակերեսի քայքայումը տեղափոխման ընթացքում: Բոլոր կատարողականի չափանիշները պետք է վավերացվեն մատակարարի փորձարկման տվյալների համեմատ, քանի որ իրական արդյունքները տարբերվում են՝ կախված կծիկի մակերեսի պայմաններից, շրջակա միջավայրի խոնավությունից և ժապավենի լարվածության կարգաբերումից: Նշում. Հատուկ կատարողականի չափանիշները և գների միջակայքերը բնորոշ արդյունաբերական գնահատականներ են և պահանջում են մատակարարի ուղղակի վավերացում ձեր գործառնական միջավայրի համար:
🏗️ Անկախ պարույրային փաթաթման կոնֆիգուրացիա
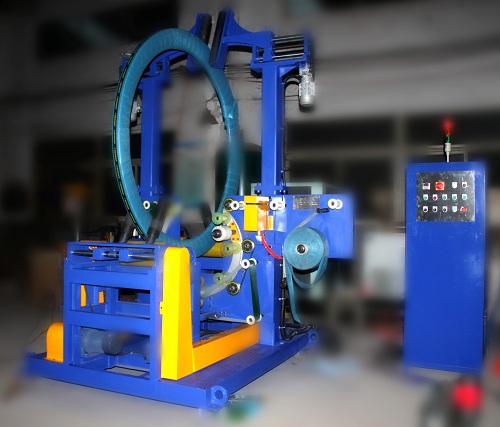
Միակայանով փաթեթավորման սարքը ավտոմատացնում է թաղանթի կիրառումը և լարվածության կառավարումը մեկուսացված մշակման աշխատանքային հոսքերի համար՝ հարմարվելով մինչև 25,000 կգ քաշի և 500-ից 2100 մմ տրամագծով կծիկների համար: Այս կոնֆիգուրացիան նվազագույնի է հասցնում նախնական կապիտալը, միաժամանակ պահանջելով ներքևի հոսանքի ինտեգրում ամրացման և վերջնական դարսման գործողությունների համար:
Անկախ փաթեթավորման համակարգերը գործում են որպես անկախ աշխատանքային խցիկներ, որոնք նախատեսված են խմբաքանակային մշակում կատարելու համար՝ առանց վերին հոսքը խաթարելու: Պտտվող սկավառակի մեխանիզմը անվտանգ կերպով տեղադրում է 30 կգ-ից մինչև 25,000 կգ քաշով կծիկները, մինչդեռ կարգավորվող հենարանային գլանները հարմար են 300-ից 610 մմ ներքին տրամագծերի և մինչև 1900 մմ լայնությունների համար: Օպերատորները մուտքագրում են չափսերի պարամետրերը մարդ-մեքենա ինտերֆեյսի (HMI) միջոցով, որը հաշվարկում է անհրաժեշտ թաղանթի փոխադրիչի շարժը և որոշում է համընկնման տոկոսները 10%-ից 90% միջև: Պտտվող պտտվող սկավառակը և հորիզոնական թաղանթի փոխադրիչը գործում են համաժամանակյա շարժման մեջ՝ կիրառելով կրաֆտ թուղթ կամ ձգվող թաղանթ՝ ծրագրավորվող լարվածությամբ: Կողմնային կայունությունը պահպանվում է ճշգրիտ ուղղորդվող պտտվող սկավառակի կրողների միջոցով, որոնք կանխում են թաղանթի անհամապատասխանությունը բարձր արագությամբ պտտման ժամանակ: Քանի որ այս միավորները կենտրոնանում են բացառապես փաթեթավորման վրա, արտադրամասերը պետք է ինտեգրեն առանձին ամրացման կայաններ և դարսման սարքավորումներ ներքևում: Սկզբնական կապիտալ ծախսերը մնում են չափավոր, չնայած սեփականության ընդհանուր արժեքը մեծանում է լրացուցիչ աշխատուժի և օժանդակ մեքենաների հաշվի առնելով: Հատուկ կատարողականի չափանիշները և գնագոյացման միջակայքերը բնորոշ արդյունաբերական գնահատականներ են և պահանջում են մատակարարի ուղղակի վավերացում ձեր գործառնական միջավայրի համար:
🔗 Առնչվող ՝ ուսումնասիրեք ավելի շատ լուծումներ
📈 Ինտեգրված ավտոմատ փաթեթավորման գիծ
Լիովին ավտոմատացված փաթեթավորման գիծը համաժամեցնում է փաթեթավորումը, բարձր արագությամբ ամրացումը և ռոբոտացված դարսումը անընդհատ նյութական հոսքի մեջ՝ ապահովելով ժամում 150-ից ավելի ցիկլային արագություն: Այս ճարտարապետությունը վերացնում է ձեռքով մշակման խոչընդոտները և հնարավորություն է տալիս ծրագրավորվող դարսման մոդելներ իրականացնել, որոնք օպտիմալացված են քաշի որոշակի բաշխման և արտաքին տրամագծերի համար:
Ինտեգրված փաթեթավորման գծերը գործում են որպես շարունակական մշակման միջանցքներ՝ վերացնելով փաթեթավորման և վերջնական առաքման միջև միջանկյալ մշակման քայլերը: Ավտոմատ կենտրոնացումից և հավասարեցումից հետո փաթեթավորման մոդուլը կիրառում է պաշտպանիչ շերտեր՝ օգտագործելով փակ ցիկլի լարվածության կառավարում, որը դինամիկ կերպով կարգավորում է շփման շարժիչ ճնշումը՝ պահպանելու համար թաղանթի կայուն ձգումը, նույնիսկ յուղոտ կամ փոշոտ կծիկների մակերեսների վրա: Փաթեթավորումից հետո բարձր արագությամբ ամրացնող միավորները ամրացնում են փաթեթը՝ օգտագործելով պողպատե կամ պլաստիկե ժապավեններ՝ յուրաքանչյուր ժապավենի ցիկլն ավարտելով 35-38 վայրկյանում: Այնուհետև համակարգը ամրացված կծիկը ուղղորդում է ավտոմատացված դարսման մոդուլ, որը կատարում է իրական ժամանակի քաշի բաշխման և արտաքին տրամագծի չափումների հիման վրա հատուկ դարսման ծրագրեր: Այս շարունակական հոսքը նվազեցնում է օպերատորի ներգրավվածությունը սկզբնական բեռնման և համակարգի վերահսկողության մեջ՝ զգալիորեն նվազեցնելով մեկ միավորի աշխատանքի ծախսերը: Ճարտարապետությունը պահանջում է ավելի բարձր նախնական ներդրումներ և նվիրված օբյեկտային ենթակառուցվածքներ, բայց ապահովում է գերազանց թողունակության կայունություն և կրճատված երաշխիքային պահանջներ: Բոլոր թողունակության ցուցանիշները և ցիկլի ժամանակները ներկայացնում են արդյունաբերության բնորոշ չափանիշներ. իրական կատարողականությունը կախված է կծիկների խառնուրդից, հերթափոխի ժամանակացույցից և սպասարկման արձանագրություններից:
🛡️ Տեխնիկական և տնտեսական համեմատություն
Ուղղակի համեմատությունը բացահայտում է մեկուսացված փաթեթավորման կայանների և համաժամեցված փաթեթավորման գծերի միջև գործողության հստակ փոխզիջումներ, մասնավորապես՝ թաղանթային թափոնների կրճատման, աշխատուժից կախվածության և համակարգի ինտեգրման բարդության առումով: Ավտոմատացված գծերը ապահովում են գերազանց հետևողականություն և արտադրողականություն, բայց պահանջում են ավելի բարձր նախնական ներդրումներ և նվիրված օբյեկտային ենթակառուցվածքներ:
Հետևյալ մատրիցը ներկայացնում է ինքնուրույն փաթեթավորման միավորների և լիովին ինտեգրված փաթեթավորման գծերի միջև հիմնական գործառնական տարբերությունները: Անկախ համակարգերը առաջնահերթություն են տալիս ճկունությանը և մուտքի ցածր ծախսերին, ինչը դրանք հարմար է դարձնում տարեկան 5,000-ից պակաս կծիկ մշակող կամ կծիկների խիստ փոփոխական չափսեր կառավարող օբյեկտների համար: Ինտեգրված գծերը առաջնահերթություն են տալիս արտադրողականությանը և աշխատանքի արդյունավետությանը, թիրախավորելով տարեկան 15,000-ից ավելի կծիկ ունեցող մեծ ծավալի գործողությունները, որտեղ անընդհատ հոսքը արդարացնում է կապիտալի տեղաբաշխումը: Թաղանթի թափոնների կրճատումը մնում է կարևոր տարբերակիչ գործոն, քանի որ ավտոմատ լարվածության կառավարումը և ծրագրավորվող համընկնման կարգավորումները մշտապես գերազանցում են ձեռքով կիրառմանը: Աշխատուժի կախվածությունը մեքենայի ակտիվ շահագործումից անցնում է համակարգի վերահսկողությանը՝ կրճատելով աշխատակիցների թվի պահանջները մոտավորապես 60-70%-ով: Համակարգի ինտեգրման բարդությունը մեծանում է ավտոմատացված գծերի դեպքում, որոնք պահանջում են նվիրված էլեկտրական ենթակառուցվածքներ, 20-40 մետր հատակի տարածքի բաշխում և առաջադեմ ախտորոշիչ մոնիթորինգ: Գնումների թիմերը պետք է պահանջեն մատակարարի կողմից հաստատված կատարողականի տվյալներ, քանի որ իրական թափոնների տոկոսները, ցիկլի տևողությունը և հզորության պահանջները տարբերվում են՝ կախված կծիկների կոնկրետ սպեցիֆիկացիաներից և շրջակա միջավայրի պայմաններից:
| չափանիշ | Անկախ փաթեթավորման միավոր | Ինտեգրված փաթեթավորման գիծ |
|---|---|---|
| Արտադրողական հզորություն | 20–30 պարույր/ժամ (տիպիկ) | Մինչև 150 կծիկ/ժամ |
| Ֆիլմի թափոնների կրճատում | ≤5% փակ ցիկլի կառավարման դեպքում | ≤3% բարձր ճշգրտության լարվածությամբ |
| Աշխատանքային կախվածություն | 1 օպերատոր (բեռնում/բեռնաթափում) | 0.5–1 օպերատոր (վերահսկող) |
| Պաշտպանության հետևողականություն | Համընկնումը կրկնելի է ±2% սահմաններում | Համընկնումը կրկնելի է ±1% սահմաններում |
| Ինտեգրված գործառույթներ | Միայն փաթեթավորում | Փաթեթավորում + ամրացում + դարսում |
| Համակարգի ախտորոշում | Հիմնական PLC ահազանգեր | SCADA-ի լրիվ մոնիթորինգ |
| Կապիտալ ներդրում | Միջին (ստուգել մատակարարի հետ) | Բարձր (ստուգեք մատակարարի հետ) |
| Վճարման ժամկետը | 12–18 ամիս (մոտավորապես) | 8–14 ամիս (մոտավորապես) |
Բոլոր թվերը ներկայացնում են արդյունաբերության բնորոշ չափանիշներ: Գնումից առաջ ստուգեք արտադրողականությունը, թափոնների մակարդակը, էներգիայի պահանջները և գնագոյացումը անմիջապես սարքավորումների արտադրողների հետ:
🔗 Տես նաև ՝ Առնչվող սարքավորումներ
⚙️ Գնումների և ներդրման արձանագրություն
Վերջնական սարքավորումների ընտրությունը պետք է համապատասխանի տարեկան արտադրողականության ծավալին, հասանելի հատակի մակերեսին և կծիկի չափսերի փոփոխականությանը, միաժամանակ պահանջելով մատակարարի վավերացում բոլոր կատարողականի շեմերի համար: Գնումների թիմերը պետք է ստուգեն էլեկտրական պահանջները, պահանջեն թաղանթի թափոնների չափորոշիչներ և հաստատեն HMI բաղադրատոմսի ճկունությունը՝ նախքան կապիտալի տեղակայմանը պարտավորվելը:
Սարքավորումների հաջող տեղակայումը սկսվում է համապարփակ գործառնական աուդիտից: Հաշվարկեք ձեր տարեկան կծիկի ծավալը և միջին քաշը՝ որոշելու համար, թե արդյոք առանձին միավորը կամ ինտեգրված գիծը համապատասխանում է ձեր թողունակության պահանջներին: Չափեք հասանելի հատակի տարածքը՝ ապահովելով կծիկների վագոնների, փոխադրիչի ինտեգրման և անվտանգության գոտիների համար բավարար տարածք: Ստուգեք, որ ձեր կծիկի չափերը համապատասխանում են մեքենայի շահագործման միջակայքին. 500–2100 մմ արտաքին տրամագծեր, 300–610 մմ ներքին տրամագծեր և մինչև 1900 մմ լայնություններ: Պատվիրեք կենդանի թաղանթի թափոնների փորձարկում՝ մշակելով 100 ներկայացուցչական կծիկներ՝ թաղանթի իրական սպառումը տեսական ծածկույթի համեմատ չափելու համար: Հաստատեք, որ մարդ-մեքենա ինտերֆեյսը աջակցում է բաղադրատոմսերի արագ փոփոխություններին՝ տարբեր արտաքին/ներքին չափերի համակցությունների համար, նվազագույնի հասցնելով անցման անսարքությունը: Վերջապես, արտադրողից խնդրեք էլեկտրական տեխնիկական բնութագրերը և սարքավորումների պահանջները, քանի որ ինտեգրված գծերը սովորաբար պահանջում են եռաֆազ հոսանք 50–100 կՎտ միջակայքում, մինչդեռ առանձին միավորները գործում են 10–15 կՎտ սահմաններում: Բոլոր տեխնիկական շեմերը և ֆինանսական կանխատեսումները բնորոշ գնահատականներ են: Պայմանագրի կնքումից առաջ ստուգեք բոլոր տեխնիկական բնութագրերը, հզորության պահանջները և կատարողականի պահանջները ձեր սարքավորումների մատակարարի հետ:
🛡️ Համապատասխանության նշում . Այս սարքավորումը նախագծված է ISO և CE պահանջներին համապատասխանելու համար: Գնումից առաջ ստուգեք կոնկրետ հավաստագրերը արտադրողի հետ:
🛠️ Հաճախակի տրվող հարցեր
Հարց. Որքանո՞վ կարող եմ կրճատել թաղանթի թափոնները՝ անցնելով ավտոմատ փաթեթավորման:
Ա. Փակ ցիկլով լարվածության կառավարմամբ ավտոմատացված համակարգերը սովորաբար թաղանթի կորուստը կրճատում են 15-20%-ով՝ ձեռքով կիրառման համեմատ: 10%-ից մինչև 90% ճշգրիտ համընկնման կարգավորումները վերացնում են օպերատորի անհամապատասխանությունը, մինչդեռ ծրագրավորվող լարվածությունը կանխում է գերձգումը: Իրական խնայողությունները կախված են կծիկի մակերեսի պայմաններից, շրջակա միջավայրի խոնավությունից և ժապավենի լարվածության կարգաբերումից: Ստուգեք թափոնների կրճատման չափանիշները ձեր մատակարարի հետ՝ օգտագործելով ձեր կոնկրետ կծիկի խառնուրդը։
Հարց. Կարո՞ղ է արդյոք առանձին մեքենան մշակել յուղոտ մակերեսներով կծիկներ:
Ա. Այո, եթե համակարգը օգտագործում է շփման շարժիչով հենարանային գլաններ՝ կարգավորելի շփման ուժով: Փաթեթավորման սայլակը դինամիկ կերպով մոդուլացնում է գլանների ճնշումը՝ կծիկի մակերեսը չվնասելով ամրությունը պահպանելու համար: Այս հարմարվողական լարվածության կառավարումը ապահովում է թաղանթի կայուն կիրառում նույնիսկ մինչև 25,000 կգ քաշ ունեցող աղտոտված կամ փոշոտ կծիկների վրա: Հաստատեք գլանափաթեթի նյութի տեխնիկական բնութագրերը և ճնշման միջակայքերը արտադրողի հետ։
Հարց. Ի՞նչ համընկնման տոկոս պետք է օգտագործեմ արտահանման առաքումների համար:
Ա. Ծովային բեռնափոխադրումների դեպքում սահմանեք համընկնումը 60%-ից մինչև 70%՝ խոնավությունից և աղի շիթերից պաշտպանությունը մեծացնելու համար: Ցամաքային բեռնափոխադրումները սովորաբար պահանջում են 30%-ից մինչև 50% համընկնում՝ հավասարակշռելով պաշտպանությունը նյութի արդյունավետության հետ: HMI-ը թույլ է տալիս ճշգրիտ կարգավորում 10%-ից մինչև 90%՝ 1% աճով, հնարավորություն տալով արագ փոփոխություններ կատարել բաղադրատոմսերում տարբեր տարանցիկ երթուղիների համար: Կարգավորեք համընկնման կարգավորումները՝ հիմնվելով ձեր փաթեթավորման նյութի հաստության և տեղափոխման տևողության վրա։
Հարց. Արդյո՞ք ինձ անհրաժեշտ է նվիրված էլեկտրական ենթակառուցվածք ամբողջական փաթեթավորման գծի համար:
Ա. Ինտեգրված փաթեթավորման գծերը սովորաբար պահանջում են 50-100 կՎտ հզորության եռաֆազ հոսանք, կախված շարժիչների քանակից, տաքացման տարրերից և ռոբոտացված կուտակիչ ակտուատորներից: Անկախ փաթեթավորման միավորները սովորաբար աշխատում են 10-15 կՎտ հզորության սահմաններում: Ստուգեք լարման համատեղելիությունը (380-480 Վ) և անջատիչի հզորությունը ձեր հաստատության ինժեների և սարքավորումների մատակարարի հետ: Բոլոր հզորության սպեցիֆիկացիաները բնորոշ են արդյունաբերական միջակայքերում։ Ճշգրիտ պահանջները ճշտեք ձեր արտադրողի հետ։