Հորիզոնական ուղեծրային փաթաթանների համար պտտվող օղակների հասկացումը
Փաթեթավորման արդյունաբերության մեջ հորիզոնական ուղեծրային փաթեթավորողները մեծապես կախված են կարևորագույն բաղադրիչից՝ պտտվող օղակաձև անվադողից : Այս կարևոր մասը ապահովում է կառուցվածքային հիմք, որը թույլ է տալիս թաղանթի փոխադրիչին պտտվել ապրանքի շուրջ՝ ապահովելով հետևողական և անվտանգ փաթեթավորում: Պտտվող օղակների գործառույթի և տեսակների ըմբռնումը կենսական նշանակություն ունի փաթեթավորման գործողությունները օպտիմալացնելու համար: Այս հոդվածը ուսումնասիրում է պտտվող օղակի դերը, մանրամասնում է առկա տարածված տեսակները և քննարկում դրանց արտադրական գործընթացները, բնութագրերը և տարբեր կիրառությունների համար պիտանիությունը:
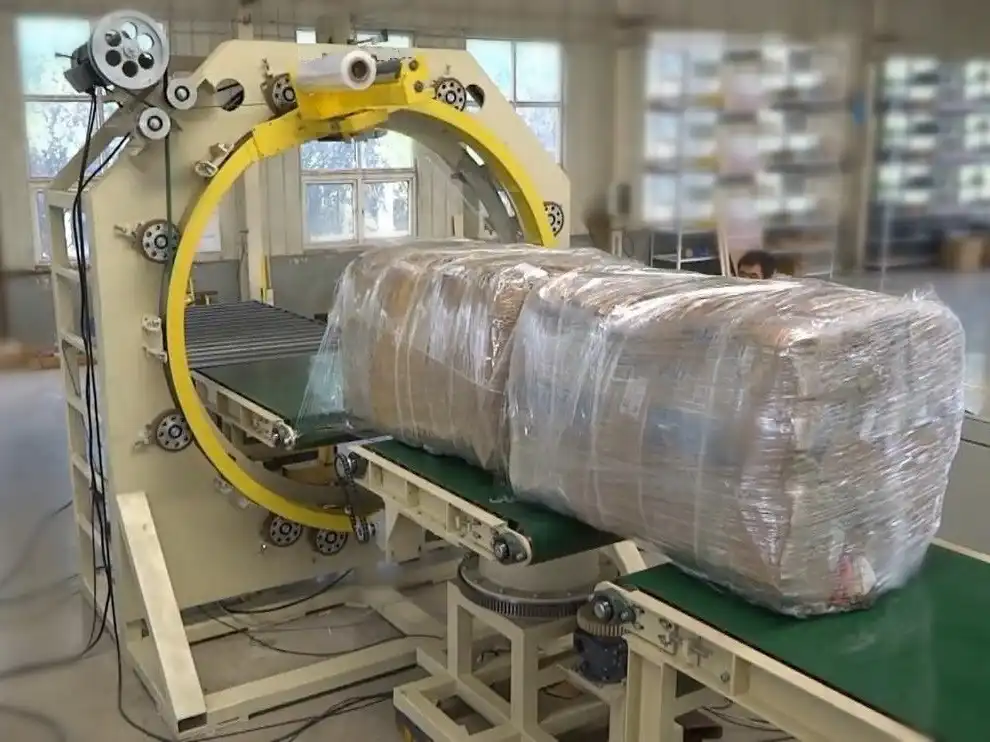
Պտտվող օղակի հիմնական գործառույթը ուղեծրային փաթաթման մեջ
Հորիզոնական ուղեծրային փաթաթման մեջ պտտվող օղակը կատարում է երկու հիմնական գործառույթ, որոնք անմիջականորեն ազդում են փաթաթման որակի և արդյունավետության վրա.
- 360 աստիճանի պտույտի միացում. Օղակը ապահովում է հարթ, անընդհատ հետք թաղանթի փոխադրման հավաքման համար: Սա թույլ է տալիս փաթեթավորման թաղանթը (ինչպես ձգվող թաղանթը) հավասարաչափ քսել փաթեթի ամբողջ շրջագծով, ինչը կարևոր է խողովակների, փայտանյութի, դռների կամ կապոցների նման ապրանքների համար: Հետևողական կիրառումը նվազագույնի է հասցնում թաղանթի կորուստը և ապահովում է միատարր պաշտպանություն:
- Ֆիլմի տեղափոխման աջակցություն և ուղղորդում. Օղակը հուսալիորեն պահում և ուղղորդում է թաղանթի փոխադրիչը, որը պարունակում է թաղանթի գլանը և նախնական ձգման մեխանիզմը: Այս կայուն ամրացումը պահպանում է թաղանթի անհրաժեշտ լարվածությունը ամբողջ փաթաթման ցիկլի ընթացքում, ինչը հանգեցնում է ամուր, անվտանգ և բեռնվածության նկատմամբ կայուն փաթաթման: Ճիշտ ուղղորդումը կանխում է ռելսերից դուրս գալը և ապահովում է շահագործման հուսալիությունը:
Պտտվող օղակաձև անվադողերի հիմնական տեսակները
Պտտվող օղակի դիզայնը և նյութը ազդում են փաթեթավորման արագության, բեռնունակության, սպասարկման կարիքների և ընդհանուր արժեքի վրա: Ընտրությունը մեծապես կախված է փաթեթավորման կոնկրետ պահանջներից: Ահա հորիզոնական ուղեծրային փաթեթավորման մեջ օգտագործվող հիմնական տեսակները.
1. Ալյումինե ձուլածո օղակներ
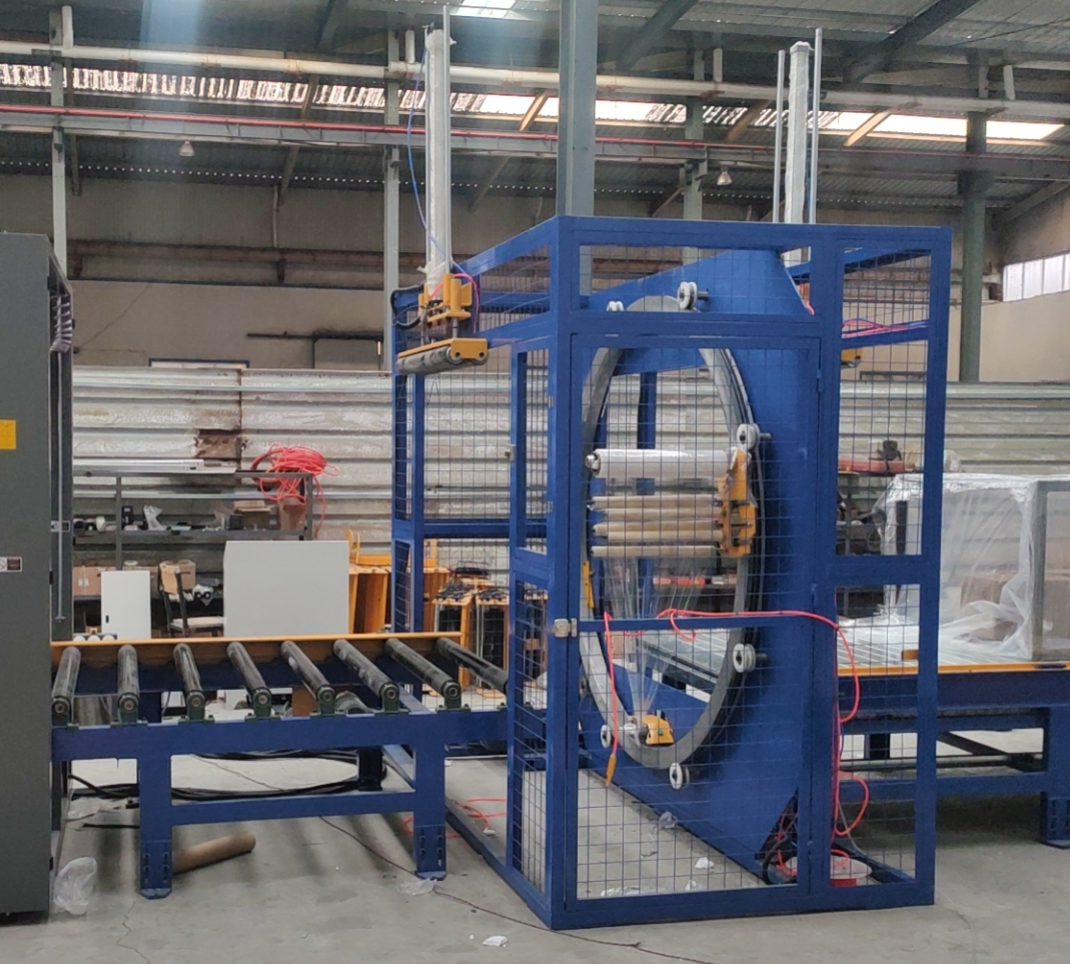
- Արտադրության գործընթացը `
- Հալված ալյումինը լցվում է հատուկ պատրաստված կաղապարի (ձուլման) մեջ։
- Սառեցված ձուլվածքը ենթարկվում է ճշգրիտ մեքենայացման՝ ճշգրիտ չափսեր և հարթություն ստանալու համար։
- Մոնտաժային անցքերը փորված են ըստ տեխնիկական բնութագրերի:
- Հիմնական Տեխնիկական:
- Արտաքին տրամագիծը (OD): Սովորաբար տատանվում է 200 մմ-ից մինչև 2200 մմ:
- Պատվերով չափեր. Մասնագիտացված կիրառությունների համար կարող են արտադրվել ավելի մեծ տրամագծեր՝ մինչև 4000 մմ կամ ավելի։
- Հաստությունը: Տատանվում է կախված օղակի տրամագծից և թաղանթի փոխադրման ու փաթաթման լարվածությունից սպասվող բեռից։
- Առավելությունները.
- Թեթեւաքաշ: Ալյումինի ցածր խտությունը նվազեցնում է պտտման իներցիան, ինչը թույլ է տալիս ունենալ ավելի բարձր փաթաթման արագություններ և պոտենցիալ պակաս հզոր շարժիչներ։ Ավելի հեշտ կառավարում սպասարկման ընթացքում։
- Բարձր ուժ և քաշ հարաբերակցություն. Ապահովում է լավ կառուցվածքային ամբողջականություն՝ չնայած թեթև լինելուն։
- Լավ մշակելիություն. Թույլ է տալիս ճշգրիտ ավարտել։
- Թերությունները:
- Կաղապարի ծախսերը. Պահանջվում է յուրաքանչյուր չափսի համար հատուկ ձուլման կաղապարների ստեղծում, ինչը կարող է թանկ լինել, հատկապես փոքր ծավալի կամ պատվերով պատրաստված օղակների համար: Սա ավելացնում է սկզբնական արժեքը և ժամկետները:
- Նյութի արժեքը. Ալյումինը, որպես կանոն, ավելի թանկ է, քան պողպատը։
- Իդեալական հավելվածներ. Բարձր արագությամբ փաթաթման գծեր, որտեղ պտտվող զանգվածի նվազեցումը շահավետ է։ Ստանդարտ չափերի մեքենաներ, որտեղ կաղապարների ծախսերը կարող են ամորտիզացվել ծավալի նկատմամբ։
2. Պատրաստված պողպատե օղակներ

- Արտադրության գործընթացը `
- Պողպատե թիթեղները կամ ձողերը ծռվում կամ գլորվում են շրջանաձև ձև ստանալու համար։
- Ծայրերը եռակցվում են միասին՝ շարունակական օղակ կազմելու համար։
- Եռակցված օղակը մեքենայով մշակվում է՝ ճշգրիտ չափսեր, հարթություն և մակերեսային մշակում ստանալու համար։
- Մոնտաժային անցքերը փորված են:
- Հիմնական Տեխնիկական:
- Արտաքին տրամագիծը (OD): Սովորաբար հասանելի է 200 մմ-ից մինչև 2500 մմ, հնարավոր է նաև ավելի մեծ, պատվերով պատրաստված չափսերով։
- Առավելությունները.
- Ծախսերի արդյունավետ: Սովորաբար ավելի էժան են, քան ձուլածո ալյումինե օղակները, հատկապես մեծ կամ պատվերով պատրաստված չափսերի համար, քանի որ մասնագիտացված կաղապարների կարիք չկա։
- Բարձր կառուցվածքային ամրություն. Պողպատը ապահովում է գերազանց կոշտություն և բեռի կրողունակություն։
- ճկունություն: Ավելի հեշտ է արտադրել հատուկ տրամագծեր՝ առանց բարձր սկզբնական գործիքավորման ծախսերի։
- Թերությունները:
- Avyանր: Պողպատի բարձր խտությունը հանգեցնում է ավելի ծանր օղակի, մեծացնում է պտտման իներցիան և հնարավոր է՝ սահմանափակում է փաթաթման առավելագույն արագությունը կամ պահանջում է ավելի հզոր շարժիչ համակարգեր։ Ավելի դժվար է կառավարել սպասարկման ընթացքում։
- Հագուստի ներուժը. Շփվող մակերեսները, հատկապես այն տեղերում, որտեղ շարժիչ անիվները միանում են, ժամանակի ընթացքում կարող են հակված լինել մաշվելու, ինչը հնարավոր է պահանջի վերանորոգման կամ փոխարինման։
- Ստորին առավելագույն արագություն՝ Բարձր քաշի և ճշգրիտ ձուլման օղակների համեմատ հավասարակշռության հնարավոր խնդիրների պատճառով։
- Իդեալական հավելվածներ. Արժեքի նկատմամբ զգայուն կիրառություններ; ծանրաբեռնվածության փաթեթավորում, որտեղ բարձր արագությունները հիմնական մտահոգությունը չեն; մեծ կամ հատուկ տրամագծի պահանջներ։
3. Առանցքակալների վրա հիմնված օղակներ (պտտվող օղակներ)
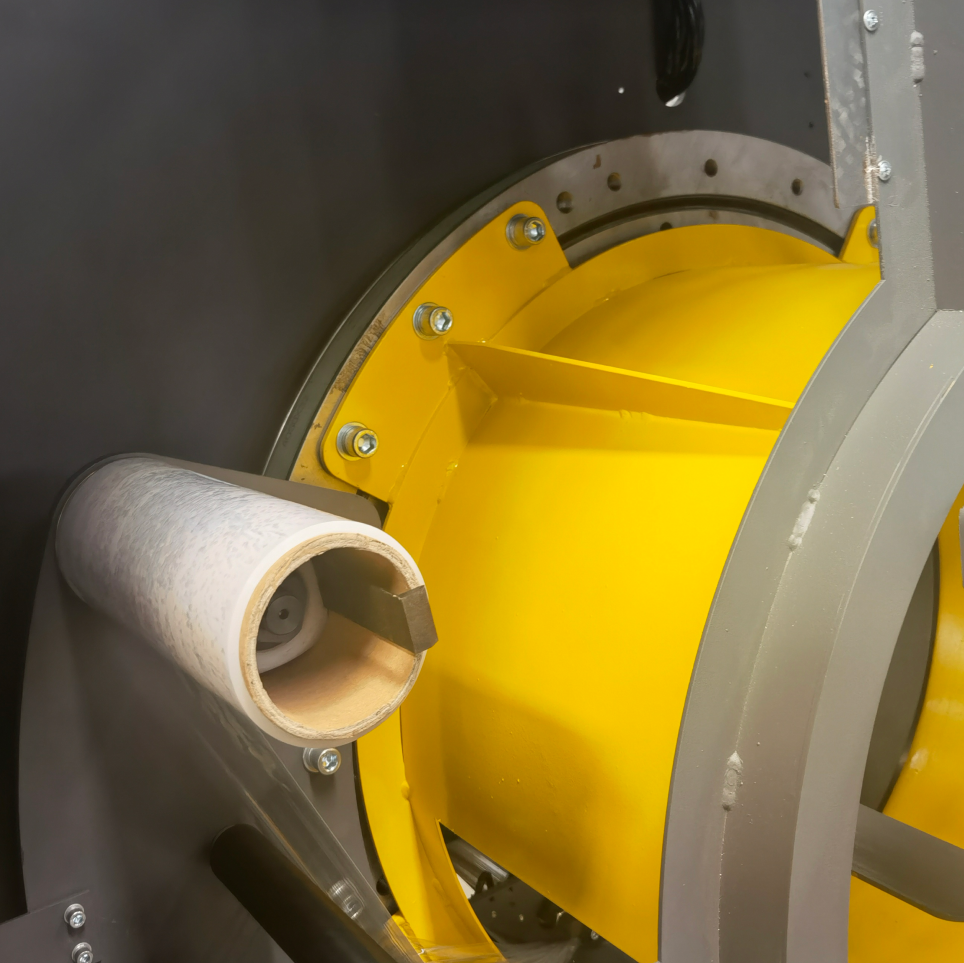
- Արտադրություն/Աղբյուր՝
- Սրանք սովորաբար ստանդարտ արդյունաբերական բաղադրիչներ են, որոնք հայտնի են որպես պտտվող օղակներ կամ պտտվող սկավառակի կրողներ:
- Դրանք ձեռք են բերվում անմիջապես մասնագիտացված կրողներ արտադրողներից: Սովորաբար օղակի անհատական պատրաստում անհրաժեշտ չէ, միայն փաթեթավորման դիզայնի մեջ ինտեգրում:
- Հիմնական Տեխնիկական:
- Արտաքին տրամագիծը (OD): Հասանելի է լայն տեսականի՝ մոտ 200 մմ-ից մինչև 6000 մմ-ից ավելի։
- Ինտեգրված համակարգ. Միավորում է պտտվող տարրը և կրող ֆունկցիան մեկ միավորի մեջ, հաճախ ինտեգրված փոխանցման ատամներով՝ շարժիչի համար։
- Առավելությունները.
- Բարձր արագություն և ճշգրտություն. Նախագծված է հարթ, ցածր շփումով պտտման համար, ինչը հնարավորություն է տալիս շատ բարձր փաթաթման արագություններ և ճշգրիտ շարժում։
- Բարձր բեռի հզորություն. Նախագծված է միաժամանակ զգալի առանցքային, ճառագայթային և թեք մոմենտային բեռներ կառավարելու համար։
- Ինտեգրված սկավառակի տարբերակ՝ Հաճախ հասանելի է ներքին կամ արտաքին ատամնավոր ատամներով՝ պինիոնի ուղիղ շարժիչի համար։
- Թերությունները:
- Բարձր արժեքը. Զգալիորեն ավելի թանկ է, քան ձուլված ալյումինե կամ արհեստական պողպատե օղակները, հատկապես մեծ տրամագծերի դեպքում։
- քաշը: Կարող է բավականին ծանր լինել, մասնավորապես մեծ չափսերը, ինչը կազդի մեքենայի ընդհանուր դիզայնի վրա։
- Բարդություն: Ինտեգրացիան և սպասարկումը կարող են պահանջել մասնագիտացված գիտելիքներ՝ համեմատած ավելի պարզ օղակների տեսակների հետ։
- Իդեալական հավելվածներ. Բարձր արդյունավետությամբ ուղեծրային փաթաթաններ, որոնք պահանջում են առավելագույն արագություն, ճշգրտություն և բարձր բեռնունակություն; կիրառություններ, որոնք պահանջում են շատ հարթ պտույտ։
Պտտվող օղակ ընտրելիս հաշվի առնելիք գործոններ
Համապատասխան պտտվող օղակի տեսակի ընտրությունը պահանջում է մի քանի գործոնների հավասարակշռում.
- Փաթեթի չափսերը և քաշը. Ավելի մեծ, ծանր փաթեթների համար կարող է անհրաժեշտ լինել պողպատի ամրություն կամ ամուր կրող օղակ։
- Պահանջվող փաթեթավորման արագություն (արտադրողականություն): Բարձր թողունակության գծերի համար հաճախ նախընտրելի է ալյումինի ցածր իներցիան կամ կրող օղակի նախագծված աշխատանքը։
- Բյուջեի սահմանափակումներ. Պատրաստված պողպատե օղակները առաջարկում են ամենաարդյունավետ լուծումը, մինչդեռ կրող օղակները ներկայացնում են ամենաբարձր ներդրումը։
- Գործող միջավայր. Հաշվի առեք այնպիսի գործոններ, ինչպիսիք են ջերմաստիճանը, խոնավությունը և հնարավոր աղտոտիչները, որոնք կարող են ազդել նյութի ընտրության կամ սպասարկման պահանջների վրա (օրինակ՝ կոռոզիոն դիմադրությունը):
- Սպասարկման ռեսուրսներ՝ Կրող օղակները կարող են պահանջել մասնագիտացված քսում և մոնիթորինգ, մինչդեռ պողպատե օղակները կարող են ուշադրության կարիք ունենալ շփման մակերեսների մաշվածության նկատմամբ։
Պահպանում և երկարակեցություն
Անկախ տեսակից, ճիշտ սպասարկումը պտտվող օղակի և ուղեծրային փաթաթանի երկարակեցության և աշխատանքի գրավականն է.
- քսում: Առանցքակալների օղակները պահանջում են պարբերական յուղում՝ համաձայն արտադրողի պահանջների: Շարժիչային անիվների և ալյումինե/պողպատե օղակների միջև շփման կետերը նույնպես կարող են օգուտ քաղել համապատասխան յուղումից կամ չոր մշակմանը համատեղելի նյութերից:
- Մաքրում: Օղակի և ռելսերի մակերեսների մաքուր պահելը կանխում է հղկող մաշվածությունը և ապահովում է սահուն աշխատանք։
- տեսչության: Պարբերաբար ստուգեք օղակները (հատկապես պողպատե) և փոխանցման մասերը՝ մաշվածության, վնասվածքի կամ անհամապատասխանության նշանների համար: Ստուգեք ամրակները՝ ճիշտ պտտող մոմենտի համար:
- Բաղադրիչի փոխարինում. Շարժիչ անիվները, հենարանային գլանները և կրողները ի վերջո մաշվում են և պահանջում են փոխարինում կանխարգելիչ սպասարկման շրջանակներում։
Եզրափակում
Պտտվող օղակաձև անվադողը ոչ միայն շրջանաձև հետք է. այն հիմնարար բաղադրիչ է, որը որոշում է հորիզոնական ուղեծրային փաթեթավորման կարողություններն ու արդյունավետությունը : Անկախ նրանից, թե ընտրում եք թեթև ալյումինե ձուլածո օղակ արագության համար, մատչելի պողպատե օղակ՝ ամրության համար, թե բարձր ճշգրտությամբ կրող օղակ՝ պահանջկոտ կատարողականության համար, ընտրությունն անմիջականորեն ազդում է փաթեթավորման գործընթացի վրա: Կիրառման պահանջները՝ արագությունը, բեռը, բյուջեն և սպասարկումը ուշադիր հաշվի առնելով՝ արտադրողները կարող են ընտրել ուղեծրային փաթեթավորման օղակի օպտիմալ տեսակը: Սա ապահովում է հուսալի աշխատանք, փաթեթավորման կայուն որակ և արդյունավետ փաթեթավորում, ի վերջո նպաստելով ավելի հարթ և ավելի արդյունավետ վերջնական գործընթացին: