1: ներածություն
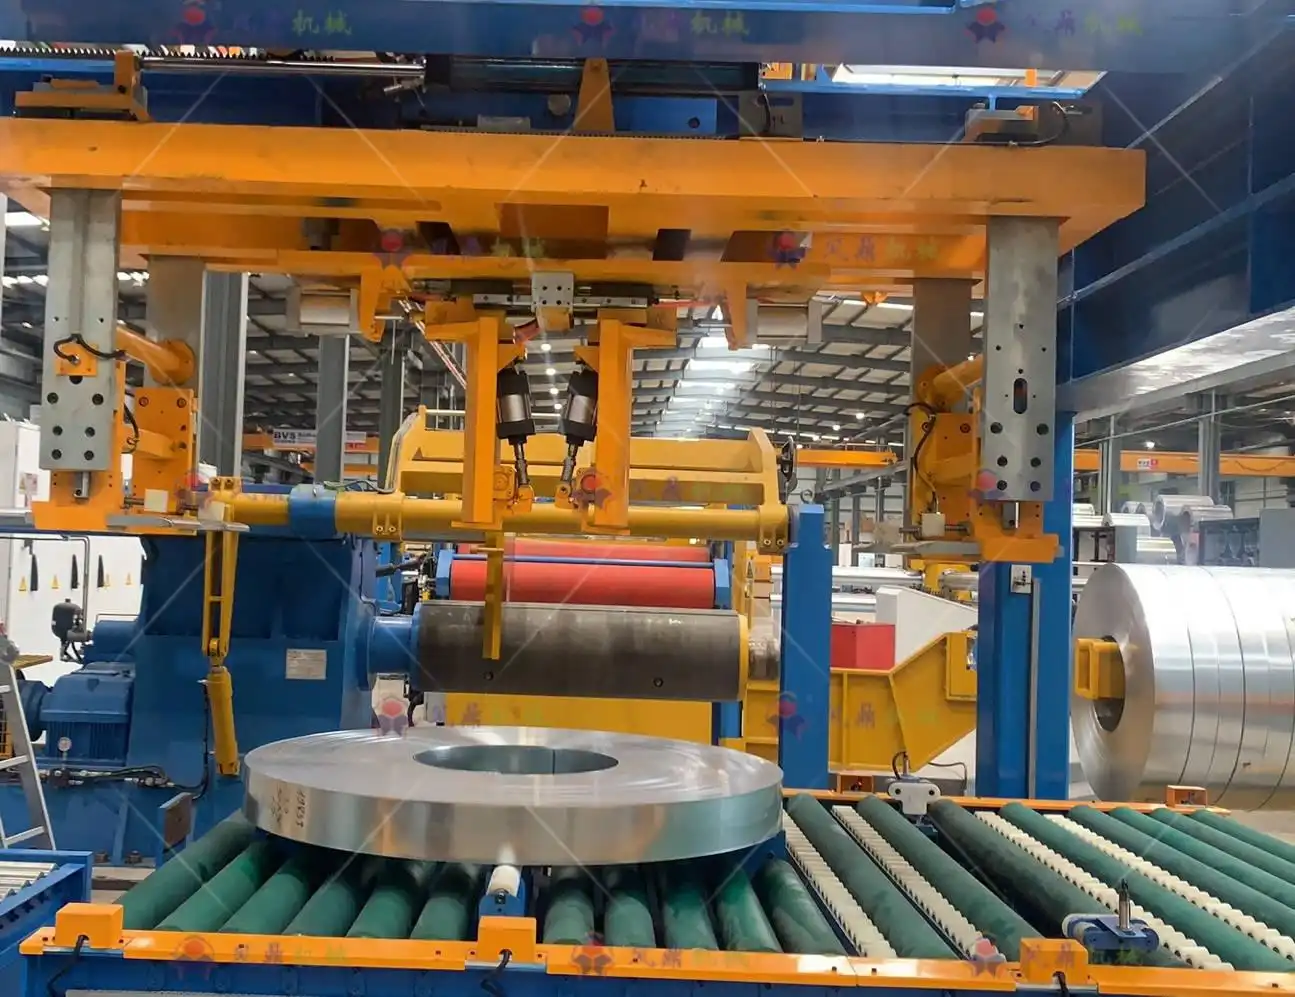
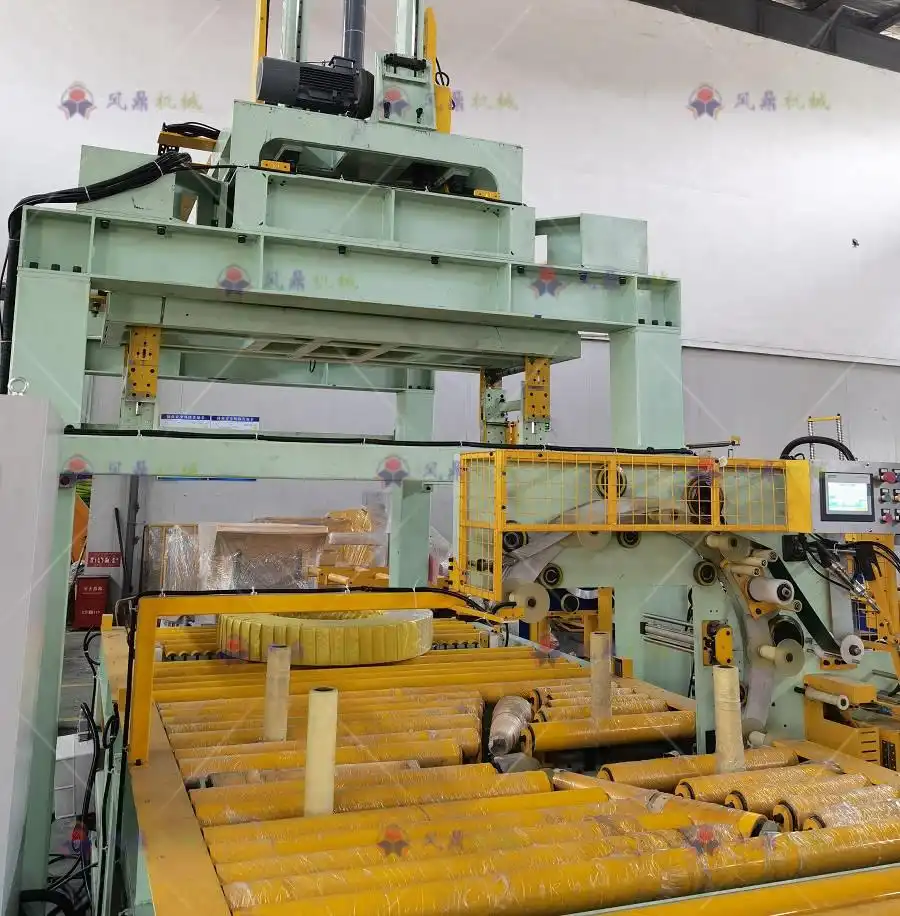
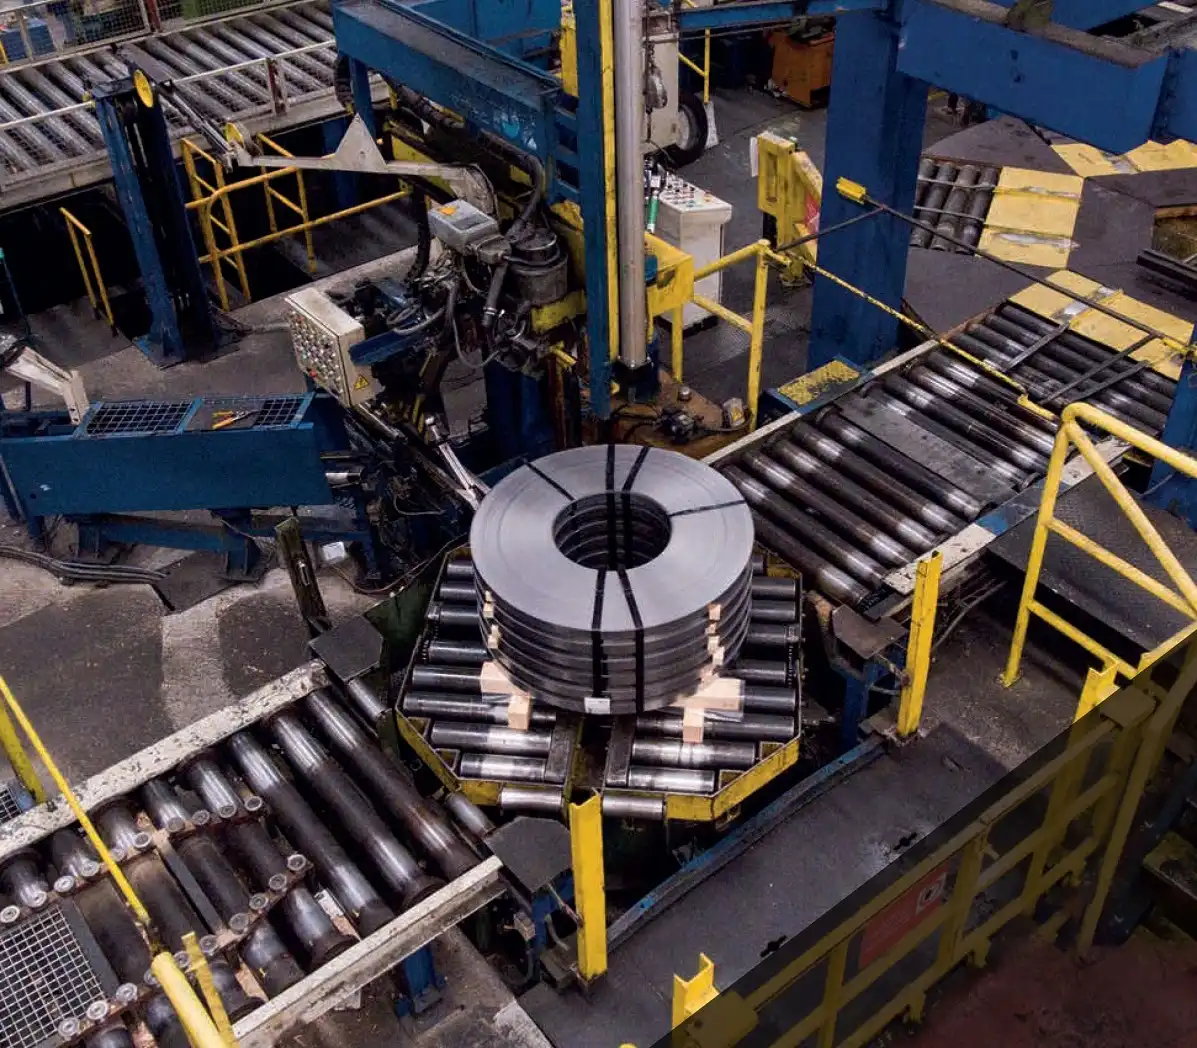
Պողպատե կծիկների փաթեթավորման գծերի արտադրության մեջ , որոնք սովորաբար ներառում են կծիկների փաթեթավորման մեքենա, կծիկների ամրացման մեքենա և կծիկների դարսման մեքենա, վերջնական մշակումը կարևոր դեր է խաղում ինչպես գեղագիտության, այնպես էլ ֆունկցիոնալության առումով: Վերջնական մշակման փուլը նպատակ ունի հասնել մի քանի նպատակների.
- Կոռոզիայի պաշտպանությունՊողպատե բաղադրիչները, հատկապես խոնավ կամ քայքայիչ միջավայրում, պահանջում են առաջադեմ ծածկույթներ, որոնք պաշտպանում են ժանգից, փոսից և մաշվածությունից:
- Մեխանիկական երկարակեցությունՊաշտպանիչ ծածկույթները պետք է դիմակայեն մշտական ազդեցություններին, շփմանը, ջերմաստիճանի տատանումներին և բեռնաթափմանը հիդրավլիկ կամ շարժիչային համակարգերով:
- Անվտանգություն և նույնականացումՄալուխների, օդաճնշական խողովակների և կարևոր բաղադրիչների պատշաճ պիտակավորումն ապահովում է համապատասխանությունը միջազգային նորմերին և հեշտացնում է հետագա սպասարկումը:
la maquina de línea automática de envasado de bobinas con sistema de apilado de bobinas
Այս փաստաթուղթը համապարփակ պատկերացում է տալիս կծիկների փաթեթավորման գծի վերջնական մշակման ընթացակարգերի մասին: Շեշտը դնելով արտադրության ժամանակակից մոտեցումների վրա՝ այն ուրվագծում է մակերեսի նախապատրաստումը, ծածկույթների կիրառումը, պիտակավորման ստանդարտները, վերջնական ստուգումները և կյանքի ցիկլի կառավարման ռազմավարությունները, որոնք երաշխավորում են երկար ծառայության ժամկետ: Հիմնվելով ISO 12944 (պողպատե կառուցվածքների կոռոզիայից պաշտպանություն), IEC 60445 (հաղորդիչների նույնականացում) և EN 60204-1 (մեքենաների էլեկտրական անվտանգություն) ստանդարտների ուղեցույցների վրա՝ այս վերջնական մշակման ընթացակարգը նախագծված է խիստ արդյունաբերական ստանդարտներին համապատասխանելու համար:

2. Պաշտպանիչ ծածկույթներ և մակերեսային պատրաստուկներ
2.1 Ճիշտ ծածկույթի համակարգի ընտրություն
Զգուշորեն ընտրված ծածկույթի համակարգը կենսական նշանակություն ունի ժանգը կանխելու և կծիկի փաթեթավորման գծի աշխատանքը շահագործման ողջ ընթացքում օպտիմալացնելու համար: Ընդհանուր առմամբ, այս տողերը ենթարկվում են.
- Խոնավություն և խոնավությունՀնարավոր ներթափանցում արտադրական սրահներում կամ առաքման վայրերում:
- Մեխանիկական հագուստ1Հաճախակի շփում պարույրների, կոնվեյերների գլանափաթեթների և ամրացնող սարքերի հետ:
- Քիմիական ազդեցություններՀնարավոր ազդեցություն քսանյութերի, մաքրող նյութերի կամ օդափոխվող աղտոտիչների հետ:
Տիպիկ բազմաշերտ համակարգը ներառում է.
-
Էպօքսիդային ցինկով հարուստ նախաներկ 2
- Ցինկի պարունակությունըԱռնվազն 80% (համապատասխան ISO 3549), որն առաջարկում է գալվանական պաշտպանություն:
- Սփրեյ աղի դիմադրությունASTM B2,000 թեստերում ≥117 ժամի ձեռքբերում:
- Կպչունության ուժըՍովորաբար փորձարկված է մինչև ≥15 ՄՊա (ASTM D4541 քաշման մեթոդ):
-
Միջանկյալ ծածկույթ (ըստ ցանկության)
- Երբեմն, էպոքսիդային միջանկյալ շերտը ավելացվում է ֆիլմի ընդհանուր կառուցվածքը բարձրացնելու կամ լրացուցիչ քիմիական դիմադրություն ապահովելու համար:
- Օգնում է կամրջել պոտենցիալ միկրոծակոտիները այբբենարանի մեջ:
-
Պոլիուրեթանային (PU) վերին ծածկույթ 3
- Ընտրված է օդորակման բարձր հատկությունների համար. փորձարկվել է QUV խցիկներում (ASTM D4587) ΔE ≤1.5 3,000 ժամից հետո:
- Բարձր դիմացկուն է բացօթյա կամ ուլտրամանուշակագույն ճառագայթման ինտենսիվ միջավայրում գունաթափման և կավիճին:
Որոշ բարձր մաշվածության հատվածներում, ինչպիսիք են կծիկի փոխանցման ռելսերը կամ փոխակրիչները, կարող են կիրառվել լրացուցիչ քսայուղային թաղանթներ (օրինակ՝ մոլիբդենի դիսուլֆիդի վրա հիմնված պինդ քսանյութեր՝ շփման ≤0.08 գործակիցներով):
2.2 Մակերեւույթի պատրաստման ստանդարտներ
Նույնիսկ լավագույն ծածկույթային համակարգերը կարող են խափանվել, եթե հիմքը ճիշտ չի նախապատրաստվել: ISO 8501-1 ստանդարտը սահմանում է մաքրության աստիճաններ՝ սկսած մետաղալարով խոզանակով մաքրումից մինչև գրեթե սպիտակ մետաղի փոշեպատում (Sa2.5 կամ Sa3): Ընդհանուր քայլերն են՝
-
Յուղազերծում և մաքրում
- Ալկալային լուծույթները (pH ~ 9.2) կամ կենսաքայքայվող լվացող միջոցները հեռացնում են յուղերը, կտրող հեղուկները կամ այլ աղտոտիչները:
- Ճնշումով լվացումը կամ ձեռքով մաքրումը ապահովում է, որ եռակցված հատվածների ճեղքերը մնացորդներից զերծ են:
-
Հղկող պայթեցում
- Ձեռք բերելով Sa2.5 հարդարման (ISO 8501-1), 30–50 մկմ մակերեսի կոշտությամբ Rz (ISO 8503-2)՝ մեխանիկական կպչունությունը խթանելու համար:
- Ընդհանուր միջոցները ներառում են նռնաքար կամ ալյումինի օքսիդ; ավազի չափը ընտրվում է պահանջվող կոշտության պրոֆիլը ստանալու համար՝ առանց ենթաշերտը չափազանց բարակելու:
-
Ֆոսֆատացում կամ պասիվացում
- Կոռոզիոն դիմադրության ուժեղացման համար կարող է կիրառվել ցինկի վրա հիմնված ֆոսֆատային բուժում:
- Այս միկրոբյուրեղային շերտը ապահովում է հիմքի և պրայմերային ծածկույթի ամուր կապը:
Հիմքը պատրաստելուց հետո, կարևոր է վերահսկել շրջակա միջավայրի պայմանները նախքան ծածկույթը քսելը: Հարաբերական խոնավությունը պետք է պահպանվի 70%-ից ցածր, իսկ պողպատի ջերմաստիճանը պետք է լինի առնվազն 3°C բարձր ցողի կետից՝ արագ ժանգոտումից խուսափելու համար:
3. Մեքենաշինության նորմեր հարդարման համար
3.1 Ծածկույթի հաստությունը և կիրառումը
-
Ֆիլմի հաստության վերահսկում.
- Այբբենարան60±10 մկմ
- Լավագույն վերարկու80±15 մկմ
Միասին ընդհանուր հաստությունը սովորաբար ընկնում է 140–160 մկմ միջակայքում, ինչպես սահմանված է ISO 19840 (չոր թաղանթի հաստության չափում):
-
Կիրառման մեթոդներ ՝
- Անօդային Սփրեյ (օրինակ՝ Graco XRT համակարգեր) լայն շրջանակների վրա լայն ծածկույթի համար:
- Էլեկտրաստատիկ կամ պտտվող պղտորիչ (օրինակ՝ Ռանսբուրգ) բարդ երկրաչափությունների համար՝ ապահովելով միատեսակ նստվածք և նվազագույն չափից ավելի ցողում:
- Ռոբոտի օգնությամբ ցողում օգտագործելով ABB կամ KUKA ռոբոտաշինություն, որն օգտակար է բազմաշերտ մակերեսների և ամուր անկյունների հետևողական ծածկման համար:
-
Չորացման գործընթացներ ՝
- Ծածկույթները հաճախ պահանջում են վերահսկվող ամրացման ջերմաստիճան (80±5°C) ցածր խոնավության միջավայրում:
- Ինֆրակարմիր կամ հարկադիր օդով ամրացումը արագացնում է խաչաձև կապը՝ ապահովելով միատեսակ կարծրություն և կպչունություն:
3.2 Մալուխի և օդաճնշական խողովակների պիտակավորում
Կծիկի փաթեթավորման գծերում, բազմաթիվ մալուխներ և օդային գուլպաներ, էլեկտրական շարժիչներ, էլեկտրամագնիսներ, սենսորներ և կառավարիչներ: Մաքուր, դիմացկուն պիտակավորումը կարևոր է պահպանման և անվտանգության համար.
-
Լազերային փորագրություն
- Մալուխի նույնացուցիչների փորագրում (օրինակ՝ 0.2 մմ խորություն) պոլիմերային պատյանների վրա IEC 60445- ը գույնի և մակնշման կոդերը:
- Պահպանում է ընթեռնելիությունը նույնիսկ քայքայումից կամ քիմիական ազդեցությունից հետո, պայմանով, որ մալուխը գնահատվում է լազերային տեղայնացված ջերմության համար:
-
Օդաճնշական գուլպաներ գծանշումներ
- Գունավոր կոդավորված կամ տեքստի վրա հիմնված պիտակավորումը (յուղակայուն թանաքները փորձարկվել են ISO 14122-2-ի համաձայն) թույլ է տալիս արագ նույնականացնել ճնշման գծերն ընդդեմ վակուումային գծերի և արտանետման գծերի:
- Չպետք է գունաթափվի կամ թեփոտվի բազմակի ճկման կամ քսանյութերի հետ շփումից հետո:
-
QR կոդեր և շտրիխ կոդեր
- Որոշ արտադրողներ ներառում են 2D կոդեր առաջադեմ հետագծելիության համար՝ կապելով կոնկրետ մալուխներ կամ գուլպաներ թվային շինարարական գրառումների հետ:
- Այս կոդերը փորձարկվում են մեքենայական տեսողության հետ՝ ապահովելու սկանավորման ճշգրտությունը առնվազն 99.9%:
4. Ավարտելու ընթացակարգը Աշխատանքային ընթացքը
4.1 Մակերեւութային նախնական բուժում
- ՄաքրումԲաղադրիչները ընկղմել կամ ողողել pH 9.2 մաքրող միջոցի լոգարանում:
- ՖոսֆատացումՑինկի ֆոսֆատային շերտի ստեղծում հակակոռոզիոն պրիմինգի համար:
4.2 Բազմաշերտ ծածկույթ
- Առաջին վերարկու (Այբբենարան). Սովորաբար էպոքսիդային ցինկով հարուստ ձևակերպմամբ:
- Երկրորդ վերարկու (Topcoat կամ Intermediate + Topcoat): Ձեռք է բերում վերջնական գույնը, փայլը և անհրաժեշտ քիմիական դիմադրությունը:
- Հաստության ստուգումԳործիքներ, ինչպիսիք են Էլկոմետր 456 (պտղային հոսանք կամ մագնիսական ինդուկցիա) հաստատում են միատեսակ ծածկույթը նշված հաստությունից ±25 մկմ սահմաններում:
4.3 Մակնշում և մակնշում
- Մալուխի համարակալումՀետևելով տրամաբանական սխեմայի, որը կապված է PLC I/O-ի կամ սխեմայի գծագրերի հետ:
- Օդային խողովակների պիտակներՅուրաքանչյուր տող նշելով ինչպես գունավոր կոդավորված շերտերով, այնպես էլ տեքստային տվյալներով (ճնշման գնահատական, կրիչի տեսակ):
- Մշտական Կպչուն պիտակներ և ԱնվանատախտակներՕգտագործելով ուլտրամանուշակագույն ճառագայթման դիմացկուն պիտակներ, որոնք փորձարկվել են ASTM G154 պայմաններում՝ առանց կեղևավորման կամ գունաթափման հաստատման:
4.4 Համապարփակ ստուգում
- Էլեկտրական շարունակականություն և մեկուսացումՕգտագործելով 500 Վ մեգոհմմետր՝ ապահովելու համար ≥100 MΩ (IEC 60243-1):
- Տեսողական զննումՍտուգում է փոսերի, անկման, ավելորդ ցողման կամ գույնի անկանոնությունների առկայությունը (ASTM D5162 արձակուրդի հայտնաբերման համար):
- Adhesion Cross-Cut TestԾածկույթի կպչունության գնահատում 0 մակարդակի դասակարգմանը (ISO 2409):
5. Որակի վերահսկում և փաստաթղթավորում
5.1 Ընթացքում որակի ստուգումներ
Որակի կառավարման կայուն պլանը ներառում է անցակետեր յուրաքանչյուր կարևոր քայլում.
| Parameter | Ստուգման մեթոդը | մասնագիր | սարքավորում |
|---|---|---|---|
| Ծածկույթի կպչունություն | Խաչաձև կտրվածք / քաշում | 0-աստիճան (ISO 2409) կամ ≥15 ՄՊա | Elcometer 107, Dolly Tester |
| Բուժման ժամանակը | Կասետային թեստ / մատի եղունգ | Առանց կպչունության ≤2 ժամում, ամբողջական բուժում ≤24 ժամում | BYK չորացման ձայնագրիչ |
| Պիտակի ընթերցելիություն | Visual + OCR ծրագրակազմ | ≥99.9% ճանաչման ճշգրտություն | Keyence CV-X |
| Մալուխի մեկուսացում | Մեգոհմմետր (500 Վ) | ≥100 ՄՀ | Megger MIT515 |
| Ֆիլմի ծակոտկենություն | Տոնական դետեկտոր | Զրո հաղորդիչ «արձակուրդներ» | Ցածր լարման սպունգի փորձարկիչ |
Այս արժեքները կարող են ճշգրտվել հաճախորդի կամ շրջակա միջավայրի հատուկ պահանջներին համապատասխանելու համար (օրինակ՝ ծովային միջավայրեր կամ ծայրահեղ ջերմաստիճանի ցիկլեր):
5.2 Շրջակա միջավայրի առողջություն և անվտանգություն
Ժամանակակից արտադրությունն ընդգծում է կայունությունը և նվազագույն վտանգավոր արտանետումները.
- VOC արտանետումների վերահսկումՀամապատասխանություն տեղական և տարածաշրջանային կանոնակարգերին: Օրինակ, Չինաստանում GB 30981-2020-ը սահմանում է VOC ≤50 գ/մ² որոշակի ծածկույթների համար:
- Կեղտաջրերի բուժումՋրային ռեսուրսները պաշտպանելու համար ապահովելով pH 6.5–7.5 ողողումից հետո, ծանր մետաղների պարունակությամբ ≤0.5 ppm:
- Օպերատորի անվտանգությունըՊաշտպանիչ հանդերձանքը, պատշաճ օդափոխությունը և շնչառական սարքավորումները կարևոր են ներկերի կիրառման ժամանակ ինհալացիոն ռիսկերը նվազեցնելու համար:
5.3 Փաստաթղթավորում և հետագծելիություն
Բոլոր վերջնական պարամետրերը՝ խմբաքանակի համարները, խոնավության մակարդակը, ամսաթվի/ժամի գրանցամատյանները, գրանցվում են Արտադրության կատարման համակարգում (MES), ինչպիսիք են Siemens Opcenter-ը կամ Rockwell FactoryTalk-ը : Այս մոտեցումը թույլ է տալիս.
- Հետընթաց հետագծելիությունԵթե դաշտում թերություն է առաջանում, սկզբնական ներկի խմբաքանակը և կիրառման պարամետրերը կարող են վերականգնվել:
- Վիճակագրական գործընթացների վերահսկումԳործընթացի տվյալների վերլուծություն (ծածկույթի հաստությունը, ջերմաստիճանը, խոնավությունը) միտումները բացահայտելու և տատանումները նվազեցնելու համար:
6. Ավարտի կյանքի ցիկլի կառավարում
6.1 Գործառնական սպասարկում
Երբ կծիկի փաթեթավորման գիծը տեղակայվի, ծածկույթի ամբողջականությունը մնում է կարևոր: Պահպանման միջոցառումները կարող են ներառել.
-
- Ստուգում է ճաքճքման, կլեպի կամ թաղանթի կոռոզիայի նշանների առկայությունը, հատկապես մեխանիկական ազդեցության ենթակա եզրերի շուրջը:
- Փոքր վնասների վաղ հայտնաբերումը թույլ է տալիս արագ վերանորոգել տեղումները՝ լայնածավալ վերապատման փոխարեն:
-
Էլեկտրաքիմիական դիմադրության սպեկտրոսկոպիա (EIS)
- Ծածկույթի դիմադրողական և կոնդենսիվ հատկությունները չափող առաջադեմ տեխնիկա, որը ցույց է տալիս վաղ փուլի դեգրադացիան:
- Հաճախականության զտումները (10 մՀց-ից մինչև 100 կՀց) բացահայտում են ներթափանցումը կամ շերտազատումը տեսանելի ժանգոտումից առաջ:
-
- Տաքացած մակերեսների վրա «թեժ կետերի» կամ ծածկույթի քայքայման տարածքների հայտնաբերում. ձեռնտու է, եթե գծում որոշակի գործընթացներ ընթանում են բարձր ջերմաստիճանի պայմաններում:
- ≤0.05°C ջերմային զգայունությամբ տեսախցիկը հստակ հակադրություն է ապահովում պոտենցիալ անսարքության գոտիների համար:
6.2 Խելացի վերանորոգման համակարգեր
Առաջատար գործարանները ինտեգրում են ավտոմատացված կամ կիսաավտոմատացված վերանորոգում.
-
Robotic Touch-Up
- Եթե մեքենայական տեսողությամբ հայտնաբերվում են ճաքեր կամ քերծվածքներ, դիպչող ռոբոտն ավտոմատ կերպով նորից ցողում է համապատասխան գույնը կամ հերմետիկ այբբենարանը:
- Տեղադրման ճշգրտությունը ±0.5 մմ-ում ապահովում է նվազագույն չափից ավելի ցողում և վերանորոգման հետևողական հաստություն:
-
Օդաճնշական արտահոսքի տարեկան ստուգումներ
- Օգտագործելով հելիումի վրա հիմնված փորձարկում (արտահոսքի արագություն ≤1×10-XNUMX Pa·m³/վրկ) կրիտիկական միացումների համար:
- Նվազագույնի է հասցնում անսարքությունը՝ նկատելով անսարք կնիքները, նախքան դրանք քայքայել վերջնական ավարտը կամ մեխանիկական գործառույթը:
6.3 Թվային երկվորյակ ծածկույթի կյանքի կանխատեսման համար
ANSYS Sherlock-ի նման ծրագրակազմը կարող է մոդելավորել մեխանիկական լարվածության, ջերմաստիճանի և խոնավության փոխազդեցությունները՝ կանխատեսելով ծածկույթի երկարաժամկետ առողջությունը։
- Տվյալների ինտեգրումՋերմաստիճանի, խոնավության և մասերի օգտագործման վրա գործող սենսորային մուտքերը սնուցում են մոդելավորման մոդելը:
- Կանխատեսող ահազանգերՄոդելը նշում է միջակայքերը, երբ ծածկույթը հավանաբար պահանջում է սպասարկում կամ նորից կիրառում՝ նվազեցնելով չնախատեսված պարապուրդը:
Բացի այդ, AR (Augmented Reality) հարթակները (օրինակ՝ Microsoft HoloLens) օպերատորի տեսադաշտում ծածկում են ծածկույթի մաշվածության մասին իրական ժամանակի տվյալները՝ արագացնելով անսարքությունների վերացումը և բարելավելով անվտանգությունը:
7: եզրափակում
Կծիկային փաթեթավորման գծի նախագծի ավարտական աշխատանքը բազմամասնագիտական գործընթաց է, որը հավասարակշռում է քիմիան, մեխանիկական ճարտարագիտությունը և թվային վերահսկողությունը՝ երկարաժամկետ շահագործման ամբողջականությունն ապահովելու համար: Մակերեսի նախապատրաստման ամենավաղ փուլերից մինչև վերջնական պիտակավորում և շարունակական կյանքի ցիկլի կառավարում, յուրաքանչյուր քայլ կարգավորվում է խիստ ստանդարտներով, ինչպիսին է ISO 12944-ը կոռոզիոն պաշտպանության համար:
-
Բացահայտեք մեխանիկական մաշվածությունը նվազագույնի հասցնելու ռազմավարություններ՝ ապահովելով արտադրական գծերում սարքավորումների ավելի լավ աշխատանք և երկարակեցություն։ ↩
-
Ուսումնասիրեք էպօքսիդային ցինկով հարուստ նախաներկի առավելությունները, ներառյալ դրա գալվանական պաշտպանությունը և կոռոզիայի նկատմամբ դիմադրությունը, որոնք կարևոր են արդյունաբերական երկարակեցության համար։↩
-
Իմացեք, թե ինչպես է պոլիուրեթանային (PU) վերին ծածկույթը բարելավում եղանակային պայմաններին դիմադրողականությունը և երկարակեցությունը, դարձնելով այն իդեալական բացօթյա կիրառությունների համար։ ↩