Օրբիտալ փաթեթավորման մեքենաները, որոնք հաճախ անվանում են օրբիտալ ձգվող փաթեթավորիչներ , փաթեթավորման ավտոմատացման կարևորագույն մասեր են: Դրանք ապահովում են ապրանքների, մասնավորապես երկար կամ անհարմար իրերի անվտանգությունը՝ դրանք ամուր փաթաթելով ձգվող թաղանթով: Այս գործընթացը զգալիորեն նվազեցնում է վնասման ռիսկը մշակման, պահպանման և առաքման ընթացքում: Լայնորեն օգտագործվում են այնպիսի ոլորտներում, ինչպիսիք են լոգիստիկան, շինանյութերը, ավտոմոբիլային և արտադրությունը, այս մեքենաները բարձրացնում են արդյունավետությունը և պաշտպանում արժեքավոր ապրանքները:
Այս ուղեցույցը մանրամասնում է քայլ առ քայլ արտադրական գործընթացը ժամանակակից ուղեծրային փաթաթման հետևում, ընդգծելով ինժեներական ճշգրտությունը, նյութերի գիտությունը և որակի ստուգումները, որոնք ներգրավված են հուսալի և արդյունավետ փաթեթավորման սարքավորումների ստեղծման մեջ:
1. Դիզայն և ճարտարագիտություն. հիմքի տեղադրում
Ճանապարհորդությունը սկսվում է մանրակրկիտ դիզայնով և ինժեներական տեխնիկայով: Այս փուլը գործառնական պահանջները վերածում է ֆունկցիոնալ ծրագրի՝ կենտրոնանալով կատարողականի, անվտանգության և ամրության վրա:
Ա. Տեխնիկական պայմանների և մեխանիկայի սահմանում
Ինժեներները նախ սահմանում են հիմնական կատարողականի ցուցանիշները (KPI).
- Բեռի հզորությունը. Առավելագույն քաշը և չափերը, որոնք պետք է կիրառի մեքենան:
- Արտադրություն. Պահանջվող փաթաթման արագություն (ցիկլեր մեկ րոպեում / ժամում):
- Փաթաթման կոնֆիգուրացիա. Օղակի արագությունը, ֆիլմի համընկնումը և լարվածության վերահսկման պարամետրերը:
- Ապրանքի բեռնաթափում. Փոխակրիչների տեսակները, արագությունները և ինտեգրման կարիքները:
Անվտանգության առանձնահատկությունները, ինչպիսիք են վթարային կանգառները, անվտանգության կողպեքները և պաշտպանությունը, ինտեգրված են ի սկզբանե՝ համապատասխան արդյունաբերության համապատասխան ստանդարտներին (օրինակ՝ ANSI/PMMI ստանդարտները):
Բ. Մոդելավորում և մոդելավորում
Ընդլայնված ծրագրակազմը վճռորոշ դեր է խաղում.
- CAD (Computer-Aided Design): Ստեղծում է ամբողջ մեքենայի և դրա բաղադրիչների մանրամասն 3D մոդելներ՝ թույլ տալով վիզուալացում և կատարելագործում նախքան ֆիզիկական նախատիպավորումը:
- FEA (Finite Element Analysis): Նմանակում է կառուցվածքային մասերի (շրջանակ, օղակ) գործառնական լարումները՝ հայտնաբերելու պոտենցիալ թույլ կետերը և օպտիմալացնելու նյութի օգտագործումը ամրության և երկարակեցության համար: Սա ապահովում է, որ դիզայնը կարող է դիմակայել ծանր կամ անկանոն բեռների փաթաթման դինամիկ ուժերին:
- Կինեմատիկական մոդելավորում. Մոդելավորում է փաթաթման օղակի, թաղանթային կառքի և փոխակրիչների շարժումը՝ օպտիմալացնելու ցիկլի ժամանակը և ապահովելու սահուն, առանց բախումների աշխատանքը:
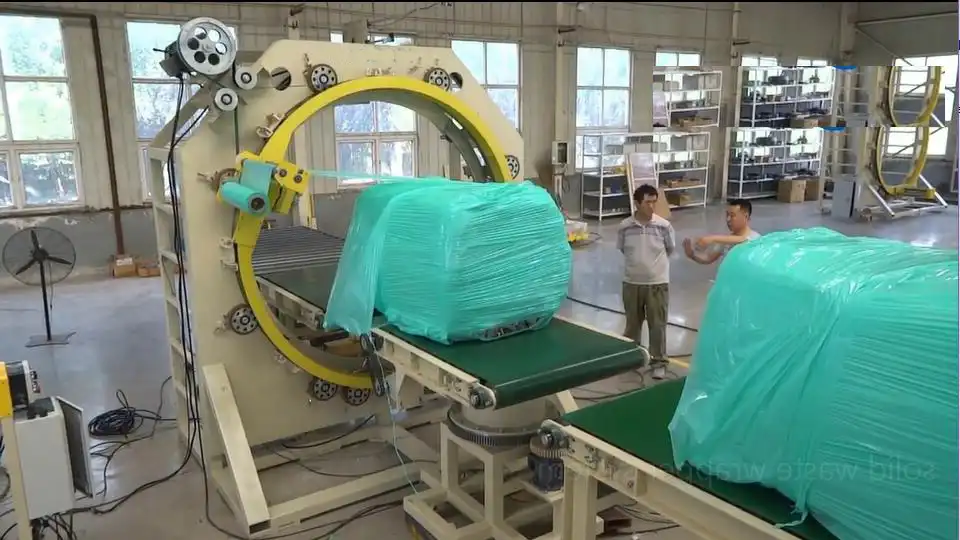
2. Նյութի ընտրություն. առաջնահերթություն տալով երկարակեցության և կատարողականության
Ճիշտ նյութերի ընտրությունը չափազանց կարևոր է ուղեծրի փաթաթանների կյանքի տևողության, հուսալիության և անվտանգության համար՝ պահանջկոտ արդյունաբերական պայմաններում:
A. Կառուցվածքային ամբողջականություն բարձրորակ պողպատի հետ
Մեքենայի շրջանակը և հիմնական կառուցվածքային բաղադրիչները սովորաբար կառուցված են.
- Բարձրորակ կառուցվածքային պողպատ. Ապահովում է անհրաժեշտ կոշտություն և ուժ՝ ծանր բեռներ կրելու և գործառնական թրթռումներին դիմակայելու համար:
- Մակերեւութային բուժում. Պողպատե բաղադրիչները ենթարկվում են մշակումների, ինչպիսիք են ավազահանումը և պրիմինգը, որպեսզի պատրաստվեն պաշտպանիչ ծածկույթներին՝ բարձրացնելով կոռոզիայից դիմադրությունը: Չժանգոտվող պողպատից տարբերակները կարող են օգտագործվել հատուկ բաղադրիչների կամ ամբողջ մեքենաների համար, որոնք աշխատում են քայքայիչ կամ լվացվող միջավայրերում:
Բ. Քննադատական բաղադրիչների ընտրություն
Շրջանակից այն կողմ, զգույշ ընտրությունը տարածվում է գործառնական բաղադրիչների վրա.
- Հաղորդալարեր և շարժակազմ. Ճշգրիտ մշակված շարժակներ (հաճախ կարծրացած պողպատ) ապահովում են փաթաթման օղակի սահուն, հուսալի պտույտը:
- Առանցքակալներ: Բարձրորակ արդյունաբերական առանցքակալներ (օրինակ՝ գնդաձև գլան առանցքակալներ, խորը ակոսով գնդիկավոր առանցքակալներ) ընտրվում են շփումը նվազագույնի հասցնելու, բեռնվածությունը պահպանելու և պտտվող տարրերի երկար սպասարկման ժամկետ ապահովելու համար:
- Շարժիչներ և շարժիչներ. Փոփոխական հաճախականության կրիչներ (VFD), որոնք զուգակցված են ամուր AC շարժիչներով կամ ճշգրիտ սերվո շարժիչներով, վերահսկում են օղակի, փոխակրիչների և ֆիլմերի առաքման համակարգի արագությունը:
- Օդաճնշական/Հիդրավլիկ համակարգեր. Օգտագործվում է այնպիսի գործառույթների համար, ինչպիսիք են թաղանթները սեղմող, կտրող և սեղմող սարքերը, որոնք պահանջում են երկարակյաց բալոններ, փականներ և արդյունաբերական օգտագործման համար նախատեսված կցամասեր:
- Սենսորներ և հսկիչներ. Հուսալի սենսորները (ֆոտոէլեկտրական, հարևանության, կոդավորիչներ) հետադարձ կապ են ապահովում PLC-ին (ծրագրավորվող տրամաբանական վերահսկիչ), որը կառավարում է մեքենայի ավտոմատացված հաջորդականությունները:
3. Բաղադրիչների արտադրություն. ճշգրիտ արտադրություն գործողության մեջ
Դիզայնը վերջնական տեսքի բերելով և ընտրված նյութերից հետո սկսվում է արտադրությունը: Այս փուլը օգտագործում է առաջադեմ արտադրական տեխնիկա՝ ճշգրիտ բնութագրերին համապատասխան բաղադրիչներ արտադրելու համար:
A. Ճշգրիտ CNC հաստոցներ
- CNC (Computer Numerical Control) Մեքենաներ. Կարևոր է խիստ հանդուրժողականություն պահանջող մասերի համար, ինչպիսիք են առանցքակալների պատյանները, շարժակների ամրացումները և օղակների բաղադրիչները: CNC աղացները, խառատահաստոցները և սրճաղացները ապահովում են ճշգրտություն, կրկնելիություն և օպտիմալ տեղավորում, ինչը նվազագույնի է հասցնում թրթռումը և մաշվածությունը շահագործման ընթացքում:
- Լազերային/պլազմայի կտրում և կռում. Օգտագործվում է շրջանակի և պահակների համար պողպատե թիթեղների ձևավորման համար՝ առաջարկելով արագություն և ճշգրտություն կառուցվածքային տարրերի համար:
- Եռակցում: Հավաստագրված եռակցողները միանում են կառուցվածքային բաղադրիչներին՝ հետևելով հատուկ ընթացակարգերի՝ ապահովելու ամուր, դիմացկուն հոդեր, որոնք դիմակայում են գործառնական սթրեսներին:
Բ. Բաղադրիչների համատեղելիության և որակի ապահովում
Յուրաքանչյուր պատրաստված մաս ենթարկվում է նախնական որակի ստուգումների.
- Չափերի ստուգում. Դիզայնի գծագրերի համեմատ կրիտիկական չափերի չափում:
- Նյութի հավաստագրում. Ապահովել, որ հումքը համապատասխանում է սահմանված չափանիշներին:
- Եռակցման ստուգում. Եռակցման որակի ստուգում կառուցվածքային ամբողջականության համար:
Այս կենտրոնացումը ճշգրտության վրա ապահովում է բոլոր բաղադրիչների անխափան ինտեգրումը հավաքման ընթացքում:
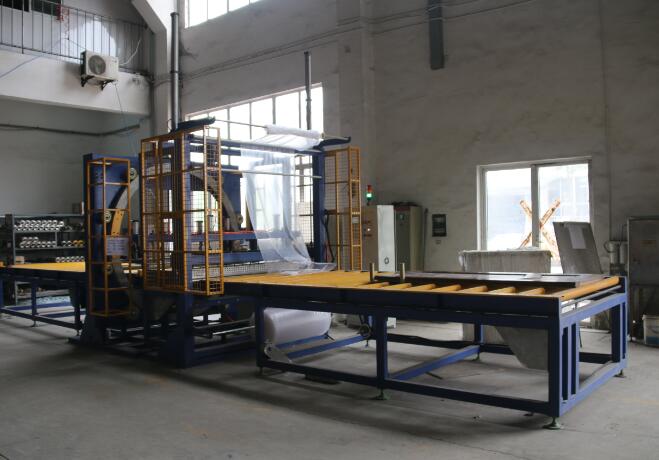
4. Համագումար. Համակարգերի և կառուցվածքի ինտեգրում
Մոնտաժումն այն վայրն է, որտեղ առանձին բաղադրիչները միանում են՝ ձևավորելով ուղեծրի ամբողջական փաթաթան: Այս փուլը պահանջում է հմուտ տեխնիկներ և մանրակրկիտ ուշադրություն մանրուքների նկատմամբ:
A. Structured Assembly Workflow
- Շրջանակի կառուցում. Հիմնական կառուցվածքը հավաքված է՝ ապահովելով այն հարթ և քառակուսի։
- Ring and Drive տեղադրում. Փաթաթման օղակը, շարժիչ շարժիչները, շարժակների և աջակցող առանցքակալները խնամքով ամրացված և հավասարեցված են:
- Փոխակրիչի ինտեգրում. Մուտքային, ելքային և պոտենցիալ կենտրոնացնող փոխակրիչները տեղադրվում և միացվում են մեխանիկորեն:
- Ֆիլմի առաքման համակարգ. Տեղադրված են թաղանթային կառքը, նախնական ձգվող գլանափաթեթները, կտրող/սեղմող մեխանիզմները և լարվածության վերահսկման համակարգերը:
B. Էլեկտրական և օդաճնշական համակարգերի ինտեգրում
- Հաղորդալարեր և մալուխներ. Էլեկտրիկները լարերը ուղղում են ըստ սխեմաների, միացնող շարժիչներ, սենսորներ, անվտանգության սարքեր, PLC և HMI (Մարդ-մեքենայի միջերես) կառավարման վահանակը էլեկտրական կաբինետներում: Էլեկտրական կոդերի պահպանումը (օրինակ՝ NFPA 79, IEC 60204) շատ կարևոր է:
- Օդաճնշական Սանտեխնիկա. Օդաճնշական համակարգերի գուլպաները և փականները միացված են և փորձարկվում են արտահոսքի համար:
- Անվտանգության համակարգի ներդրում. Վթարային կանգառները, լուսային վարագույրները և անվտանգության կողպեքները միացված են և միացված են կառավարման համակարգի տրամաբանությանը:
5. Փորձարկում և վավերացում. գործառնական գերազանցության ապահովում
Մինչև առաքումը, յուրաքանչյուր ուղեծրային փաթաթան ենթարկվում է խիստ փորձարկման՝ ստուգելու իր աշխատանքը, անվտանգությունը և հուսալիությունը:
Ա. Ֆունկցիոնալ և բեռնվածության փորձարկում
- Բաղադրիչի թեստեր. Փորձարկվում են անհատական համակարգեր (օղակի պտտում, փոխակրիչներ, թաղանթի սեղմակ/կտրում):
- Ինտեգրված համակարգի թեստեր. Մեքենան անցնում է ավտոմատացված փաթաթման ցիկլերի միջոցով՝ օգտագործելով փորձնական բեռներ (հնարավորության դեպքում մոդելավորելով հաճախորդի արտադրանքը):
- Բեռի հզորության ստուգում. Կառուցվածքային և մեխանիկական ամբողջականությունը հաստատելու համար մինչև առավելագույն գնահատված հզորության բեռների փորձարկում:
- Արագության և կատարողականի փորձարկումներ. Տարբեր գործառնական արագություններով ցիկլի ժամանակների և փաթաթման հետևողականության ստուգում:
B. Անվտանգության և դիմացկունության ստուգումներ
- Անվտանգության համակարգի վավերացում. Փորձարկել բոլոր վթարային կանգառները, պաշտպանիչները և կողպեքները՝ համոզվելու, որ դրանք ճիշտ են գործում:
- Տոկունության թեստավորում. Մեքենայի երկարատև աշխատանք՝ ջերմության կուտակման, բաղադրիչների մաշվածության կամ համակարգի կայունության վերահսկման հետ կապված հնարավոր խնդիրները հայտնաբերելու համար:
- Ֆիլմի կատարումը. Ձգվող թաղանթի կիրառման գնահատում, ներառյալ նախնական ձգվող մակարդակները, փաթաթված լարվածության հետևողականությունը և բեռի վրա զսպող ուժը:

6. Ավարտում և հարմարեցում. պաշտպանություն և օգտագործողի կարիքներ
Բոլոր թեստերն անցնելուց հետո մեքենան ստանում է իր վերջին հպումները պաշտպանության և հաճախորդի հատուկ պահանջների համար:
Ա. Պաշտպանիչ ծածկույթների կիրառում
- Արդյունաբերական ներկում/փոշի ծածկույթ. Շրջանակը և արտաքին բաղադրիչները պատված են կոռոզիայից, քիմիական նյութերից և քայքայումից կայուն պաշտպանություն ապահովելու համար: Ստանդարտ գույները հաճախ օգտագործվում են, հարմարեցված տարբերակներով:
Բ. Կառավարման վահանակ և միջերեսի հարմարեցում
- HMI կոնֆիգուրացիա. Սենսորային էկրանի ինտերֆեյսը ծրագրավորված է անհրաժեշտ գործառնական պարամետրերով, ախտորոշիչ էկրաններով, լեզվի ընտրանքներով և հաճախորդի կողմից պահանջվող ցանկացած հատուկ գործառույթներով:
- Փաստաթղթեր և պիտակավորում. Անվտանգության պիտակների, գործառնական հրահանգների և բրենդինգի կիրառում` ըստ տեխնիկական բնութագրերի:
7. Որակի վերահսկում. շարունակական պարտավորություն
Որակի վերահսկումը միայն վերջնական քայլ չէ. այն ինտեգրված է ամբողջ արտադրական գործընթացում:
A. Ընթացքում որակի ստուգումներ
Տեսուչները վերահսկում են որակը յուրաքանչյուր փուլում՝ նյութի ընդունում, պատրաստում, ենթահամատեղում և վերջնական հավաքում, վաղ հայտնաբերում և շտկում շեղումները:
B. Վերջնական ստուգում և փաստաթղթավորում
- Նախնական առաքման ստուգում. Վերջնական համապարփակ ստուգումը հաստատում է, որ բոլոր բաղադրիչները առկա են, ճիշտ են տեղադրված, և մեքենան համապատասխանում է պատվերի բոլոր բնութագրերին և անցած փորձարկման չափանիշներին:
- QA գրառումներ. Բոլոր փորձարկման արդյունքները, ստուգման հաշվետվությունները և նյութերի հավաստագրերը փաստաթղթավորված են՝ կազմելով մեքենայի որակի ամբողջական գրառում: ISO 9001-ի նման ստանդարտներին համապատասխանելը հաճախ առաջնորդում է այս գործընթացները:
8. Առաքում, տեղադրում և շահագործում. շահագործման վերջնական քայլեր
Ավարտված և ստուգված ուղեծրային փաթաթան պատրաստվում է պատվիրատուի հաստատությունում առաքման և վերջնական տեղադրման համար:
A. Ապահով առաքման նախապատրաստում
- Մասնակի ապամոնտաժում (անհրաժեշտության դեպքում). Անվտանգ և արդյունավետ փոխադրման համար մեծ մեքենաները կարող են մասամբ ապամոնտաժվել և խնամքով փաթեթավորվել:
- Պաշտպանություն. Բաղադրիչները ապահովված և պաշտպանված են թրթռումներից և շրջակա միջավայրի գործոններից տարանցման ժամանակ:
B. Տեղում տեղադրում և ուսուցում
- Վերահավաքում և ինտեգրում. Վերապատրաստված տեխնիկները նորից հավաքում են մեքենան, միացնում այն հոսանքի և օդի մատակարարմանը և ինտեգրում այն առկա արտադրական գծերին:
- Գործարկումը. Հաճախորդի հատուկ արտադրանքի համար մեքենայի կարգավորումների ճշգրտում և արտադրական միջավայրում վերջնական գործառնական փորձարկումների կատարում:
- Օպերատորի ուսուցում. Հաճախորդների անձնակազմին մեքենաների շահագործման, ընթացիկ սպասարկման և անվտանգության ընթացակարգերի վերաբերյալ համապարփակ ուսուցում:
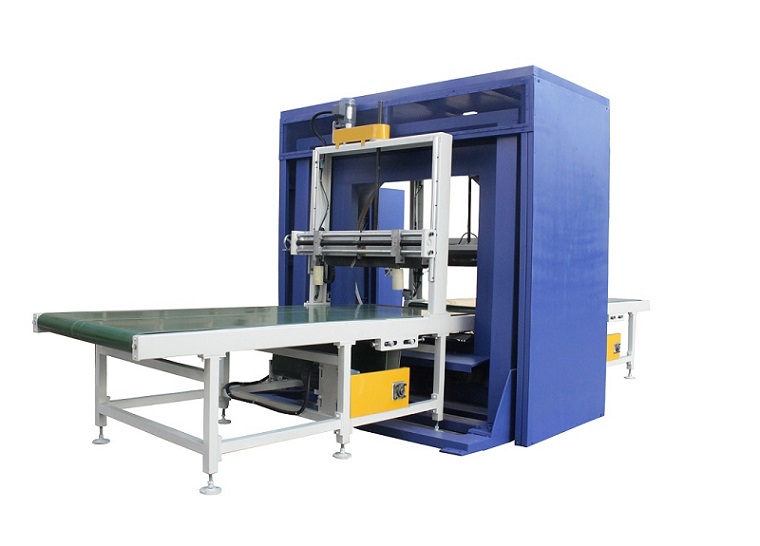
Եզրակացություն՝ ճարտարագիտական հուսալիություն փաթեթավորման հաջողության համար
Արդյունաբերական ուղեծրային փաթեթավորման արտադրությունը բարդ գործընթաց է, որը համատեղում է հուսալի ինժեներական աշխատանքը, նյութերի ուշադիր ընտրությունը, ճշգրիտ արտադրությունը, մանրակրկիտ հավաքումը և սպառիչ փորձարկումները: Յուրաքանչյուր քայլ կենսական նշանակություն ունի այնպիսի մեքենաներ արտադրելու համար, որոնք ապահովում են կայուն աշխատանք, բարձրացնում են փաթեթավորման արդյունավետությունը, ապահովում են բեռի կայունությունը և անվտանգ աշխատում են տարիներ շարունակ: Այս գործընթացի ըմբռնումը ընդգծում է բարձրորակ փաթեթավորման ավտոմատացման մեջ ներդրված արժեքը, որը թույլ է տալիս բիզնեսներին արդյունավետորեն պաշտպանել իրենց արտադրանքը և օպտիմալացնել իրենց լոգիստիկ գործողությունները: