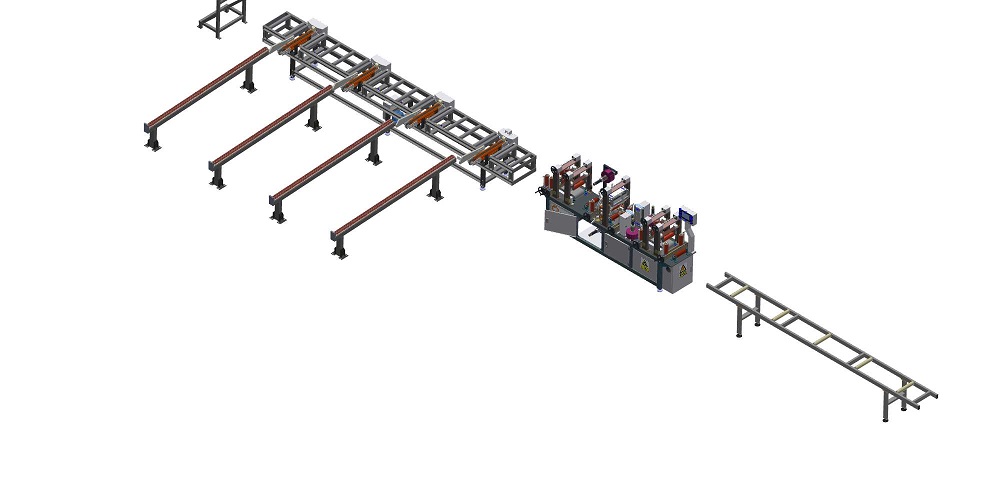
Összefoglalás Az acélcső- és -rúdkötegek hosszúak, nehezek, és nehéz őket kézzel forgatni vagy mozgatni. Ez a gép befogja a köteget, megmunkálja azt, és kézi kezelés nélkül a következő állomásra viszi. Két munkafolyamat fedi le a skálát: a vékony rudakat összegyűjtik, befogják és kötegbe csomagolják, majd a pántolt csőköteget vízszintesből függőlegesbe fordítják, és sínen továbbítják.
Tartalomjegyzék
- Mit csinál a gép
- Rúdköteg készítésének és csomagolásának sorrendje
- Csőköteg-esztergálás és sínátvitel
- Vezérlés, integráció és biztonság
- Cső- és rúdkötegelő gép kiválasztási ellenőrzőlistája
- Mérnöki GYIK
- Következő lépés
- Kapcsolódó olvasmány
- Források
Mit csinál a gép
Egy acélcső kötegelő menetfúró és rudazat-csomagoló gép egyetlen vezérlés alá vonja a rudas-rudas csomagolósor kezelési lépéseit. A gép rögzíti az egyes kötegeket, pozicionálja azokat a munkalépéshez, és tovább mozgatja, így a kezelőknek nem kell kézzel emelniük, forgatniuk vagy szállítaniuk a hosszú kötegeket. Ez kiküszöböli a daru okozta késéseket és a csúszásveszélyt, amelyet a kézi kötegkezelés okoz az állomások között.
Az elrendezés egyenes vonalú: elöl az adagoló terület, középen a munkaszakasz, végén pedig a kimenet. Az alábbi két szekvencia közül melyik konfigurálható, projektenként választható: a bejövő laza rudakat kötegelni és menetvágással ellátni kell, míg a bejövő előre pántolt csőkötegek függőleges újraorientálást és áthelyezést igényelnek. A gép az automatikus acélcső-csomagoló sorok családjába tartozik.
Rúdköteg készítésének és csomagolásának sorrendje
Az első műveletsorozatban a gép összegyűjt és becsomagol egy köteg vékony rudat:
- Etetés és vezetés. A rudak egy vezetőrendszer mentén haladnak a szállítószalagon, és párhuzamosan haladnak a gépbe való belépéskor.
- Létrehozás. Egy forgó, kör alakú szerelvény több rudat zár körül, és szilárdan tartja azokat munkahelyzetben.
- Munkalépés. Egy mechanikus kar dolgozik a tartott kötegen, amíg az be van szorítva, majd kinyílik.
- Mentesítés. A kész rúdköteg a gyűjtőterületre kerül, készen áll a továbbáramlásra acélrúd kötegelő pántológépek amelyek a csomagot a feladáshoz kötik.
A ciklus minden egyes rudat kontroll alatt tart a vezetőtől a kész kötegig, így a végek egy vonalban maradnak, és egyetlen rúd sem csúszik ki a helyéről a köteg megkötése előtt.
Csőköteg-esztergálás és sínátvitel
A második szekvencia egy pántolt acélcsőköteget kezel, és megváltoztatja annak irányát:
- Táplálkozni. Egy pántolt csőköteg csúszik le egy ferde láncos szállítószalagon a gép felé.
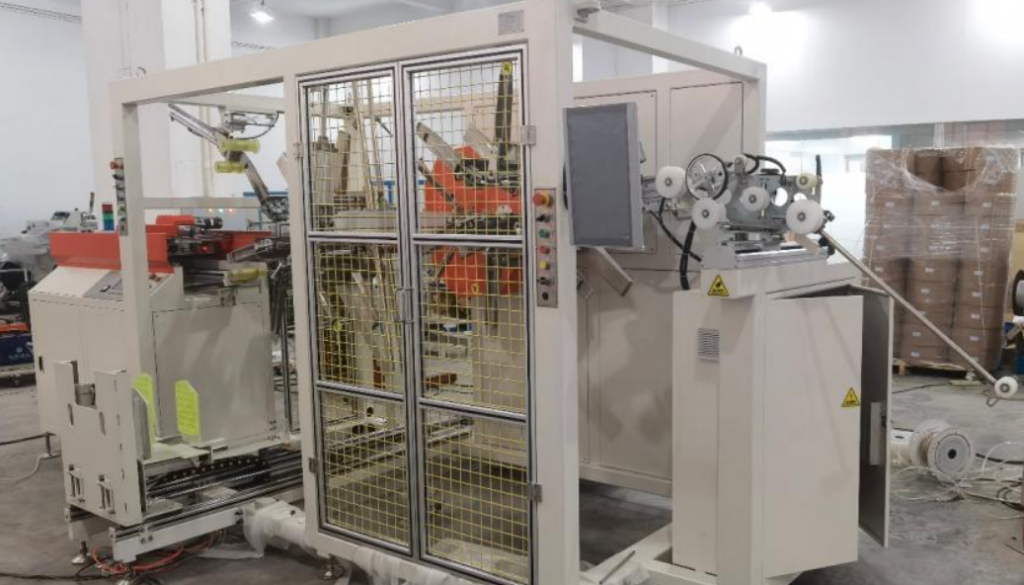
- Szorító. A piros rögzítőegység rázárja a köteget és biztonságosan tartja azt.
- Fordulat. A szorító a köteget vízszintesről függőlegesre forgatja a munkaívén keresztül.
- Vasúti transzfer. A köteget továbbra is függőlegesen tartva a szorító egy sín mentén a gép másik oldalára halad, ahol az illesztéshez rögzíti azt. acélcső kötegelő és halmozó sor vagy a következő cellába.
Ez a gép alapvető képessége: egy vízszintes köteg megérkezik, a szorító szabályozott mozgással függőlegesre fordítja, és a hordozó a sínen átmozgatja anélkül, hogy a köteget a kezelés közben elengednék.
Vezérlés, integráció és biztonság
A gép PLC-n és HMI-n fut, a sorrendi paraméterek a panelről állíthatók be. A működés automatikus, miután az anyag betöltésre került, a szorító, az esztergálás és a sín mozgása pedig a programozott sorrendet követi.
A biztonsági kialakítás a célpiac szabványait követi:
| Kör | Standard |
|---|---|
| Kockázatértékelés a CE piacok számára | ISO 12100 |
| A csomagológépekre vonatkozó általános követelmények | EN-415 10 |
| A vezérlőrendszerek biztonsággal kapcsolatos részei | EN ISO 13849-1 |
| Védőelemek és rögzített védőberendezések | EN ISO 14120 |
A gép PLC-n és HMI-n fut, a vezérlőpanelről beállítható szekvenciaparaméterekkel, és a fenti szabványok határozzák meg a célpiac biztonsági hatókörét.
Cső- és rúdkötegelő gép kiválasztási ellenőrzőlistája
- Kötegburok: csövek és rudak minimális és maximális hossza, szélessége és súlya.
- Kimenet: a sorról várhatóan óránkénti kötegek száma.
- Funkció hatóköre: tartalmazza-e a kötegelés menetfúrását vagy a végek igazítását.
- Ciklus: egy teljes időzített ciklus a betáplálástól a kisütésig.
- Kezelőszervek: panelfunkciók, beállítások és feladat-visszahívás.
- Biztonsági csomag: védelem, vészleállító és tanúsítványok.
Mérnöki GYIK
K: Mit jelent a „tapping” a gép nevében? V: A kötegelt tapping az a lépés, amely a köteg végeit a kiszállítás előtt illeszti és derékszögűvé teszi. Az, hogy szerepel-e benne, a konfigurált függvény hatókörének része, projektenként beállítva.
K: Hogyan forgatja a gép a csőköteget? V: A piros szorítóegység rázárja a köteget, vízszintesből függőlegesbe forgatja, majd egy sín mentén átviszi az ellenkező oldalra.
K: Miért kell egyáltalán függőlegesen forgatni a köteget? V: A következő állomásnak függőleges bemutatásra van szüksége, legyen szó pántolásról, csomagolásról, állványozásról vagy rakodásról, hogy a köteg már orientálva érkezzen meg.
K: Hogyan tartják a rudakötegeket munka közben? V: Egy forgó, kör alakú szerelvény zárja körül a rudakat, és szilárdan tartja azokat, miközben a mechanikus kar a kötegen dolgozik, majd kinyílik a kidobáshoz.
K: A gép képes különböző kötegméreteket kezelni? V: Igen, a konfigurált kereten belül. A szorítót, a fordulást és a sín mozgását a köteg hosszához, szélességéhez és súlytartományához igazítjuk.
K: Hogyan vezérlik a folyamatot? V: PLC-n és HMI-n keresztül. Az előtolás, befogás, esztergálás és sínátvitel lépései automatikusan követik a programozott sorrendet.
K: Hogyan biztosítják a gép biztonságát automatikus működés közben? V: A védett munkaterület, a biztonsági leállítás és a biztonsággal kapcsolatos vezérlés kialakítása megfelel a célpiac szabványainak, például az EN ISO 13849-1 és az EN ISO 14120 szabványoknak a CE-piacok esetében.
K: A csőköteg a vasúti szállítás során bármikor kioldódik? V: Nem. A rögzítőegység a köteget a teljes vasúti áthelyezés során függőlegesen tartja, és csak a célállomáson oldja ki.
K: Mely CE-szabványok vonatkoznak a biztonsági és védőburkolatok kialakítására? V: ISO 12100 a kockázatértékelésre, EN 415-10 a csomagológépekre, EN ISO 13849-1 a biztonsággal kapcsolatos vezérlőrendszerekre és EN ISO 14120 a rögzített védőburkolatokra.
Következő lépés
Cső- és rúdkötöző gépét három lépésben tervezzük meg:
- Küldje el az elrendezési rajzát kötegméretekkel, kimenettel és csövek és rudak funkciókörével info@fhopepack.com.
- Ajánlatkérés 48 órán belül, a burkológörbével, a ciklussal és a biztonsági hatókörrel.
- Helyszíni felmérés foglalása hogy az adagolást, a sínátvitelt és a kimenetet a gyártósorhoz igazítsa.
Kapcsolódó olvasmány
- Automata acélcső csomagolósor
- Videó: acélcsőköteg-csomagoló sor: szállítás, formázás és rögzítés
- Videó: rúd orbitális csomagoló és rúdcsomagoló gép
- Videó: automatikus acélcső kötegelési és pántolási megoldás
- Videó: acélcső kötegelés mozgófejjel
Források
- Gép működés közben: cső- és rúdkötegelő gépünk videója a YouTube-on
- Gépcsalád: automatikus acélcső csomagoló sor, rúd-rúd csomagoló sor család
- Szabványok hatálya: ISO 12100:2010, HU 415-10: 2014, EN ISO 13849-1, EN ISO 14120
Utolsó felülvizsgálat: 2026-10-09