Összefoglaló: A kanapék kézi csomagolása szűk keresztmetszeteket, egyenetlen lezárási minőséget és magas munkaerőköltségeket okoz. A PLC-vezérelt szállítószalagokat és hőzárási technológiát alkalmazó automatizált csomagolórendszerek becslések szerint 2-3-szorosára növelhetik a termelést, miközben akár 15%-kal is csökkenthetik a fóliahulladékot. Ez a cikk számszerűsíti a problémákat, és gyakorlati megoldásokat kínál.
[VIDEÓ HELYHEZ: YouTube beágyazás y2hPw7W_WZc]
🛠️ 1. probléma: A kézi kanapécsomagolás szűk keresztmetszetei korlátozzák az áteresztőképességet és növelik a költségeket
A nagyméretű bútorok, például kanapék kézi csomagolása jellemzően óránként mindössze 4-8 egységet ér el kezelőnként, ami szűk keresztmetszetet teremt a gyártósoron, és a teljes gyári termelést egyetlen soron műszakonként 30-50 egységre korlátozza.
Ok: A manuális folyamat során a kezelőknek fóliát kell vágniuk, becsomagolniuk a kanapét, lezárniuk, és a következő állomásra kell mozgatniuk az egységet. Minden lépés 2-4 percet vesz igénybe. A kezelők 2-3 óra után elfáradnak, és tovább lassulnak. A kolumbiai gyártó, akivel együtt dolgoztunk, arról számolt be, hogy a manuális gyártósoruk nem tudott meghaladni a 35 kanapét 8 órás műszakonként, annak ellenére, hogy 60 egységnyi kapacitással rendelkeznek az előző szakaszban.
Hatás: Ez a szűk keresztmetszet közvetlenül csökkenti a bevételt. Ha minden kanapé 500 dollárért kel el, a műszakonkénti 35 és 60 egység közötti különbség 12 500 dolláros napi bevételkiesést jelent műszakonként. 250 munkanapra évesítve ez 3.1 millió dollár nem realizált bevételt jelent soronként.
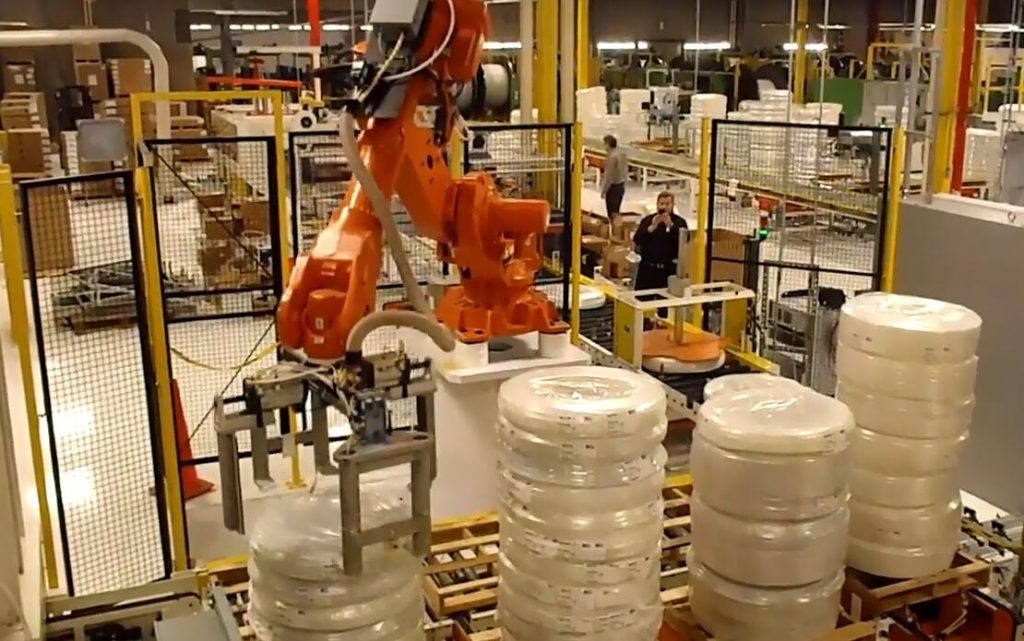
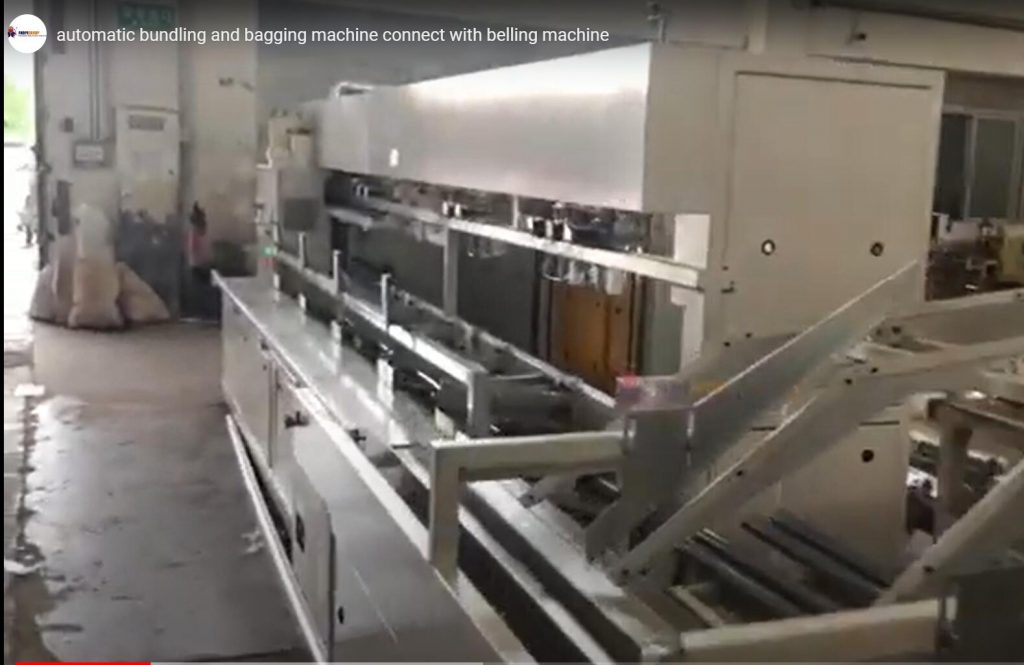
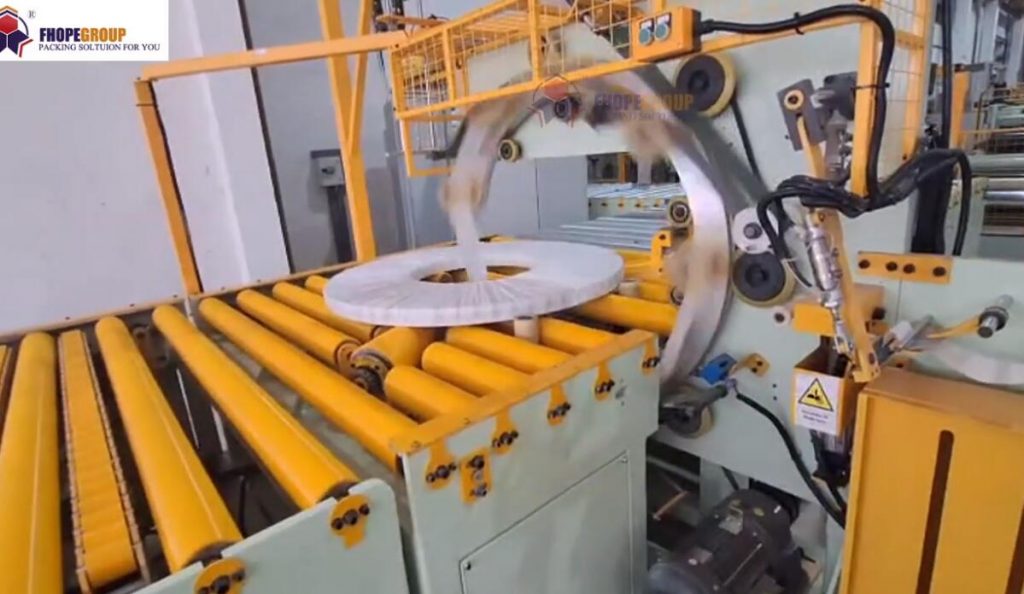
Ajánlott intézkedés: A manuális állomásokat automatizált csomagolórendszerrel kell helyettesíteni, amely integrálja a fóliaadagolást, a lezárást és a szállítást. A bogotái ügyfél számára telepített rendszerünk a következő mérettartományokban lévő kanapékat kezeli:
| Vizsgált paraméter | Tartomány (mm) |
|---|---|
| Hossz | 800 - 2500 |
| Szélesség | 700 - 1200 |
| Magasság | 700 - 1000 |
Az átviteli teljesítmény óránként 18-24 egységre nőtt, ami háromszoros javulás. Ellenőrizze a beszállítóval, hogy a rendszer PLC-je integrálható-e a meglévő szállítószalag-vezérlési architektúrába.
🏗️ 2. probléma: A tömítés épsége szállítási sérülésekhez és visszaküldéshez vezet
A kézi módszerekkel előállított hővel lezárt PE fóliacsomagolások 8-12%-os tömítési meghibásodási arányt mutatnak a szállítási tesztek során, szemben az automatizált, szabályozott hőmérsékletű és nyomású hővel lezáró rendszerek kevesebb mint 1%-os arányával.
Ok: A kézi lezárás a kezelő technikájától függ, amely a képzettségi szinttől, a fáradtságtól és a környezeti feltételektől függően változik. A 60% feletti páratartalom a kézzel felvitt fóliák tömítési szilárdságát becslések szerint 15-25%-kal csökkenti. A létesítményben a hőmérséklet-ingadozások tovább rontják az állagot. Az automatizált rendszerek tömítési mechanizmusa (amelyet gyakran az USPTO B65B 51/10 osztály alatt szabadalmaztatnak) a hőmérsékletet ±2°C-on, a nyomást pedig ±5%-on belül tartja az alapértékhez képest.
Hatás: Minden egyes sérült kanapé 50-150 dollárba kerül a csere, a szállítás és az ügyfél jó hírnevének vesztesége miatt. Egy gyár esetében, amely évente 10 000 kanapét szállít, a 10%-os kárarány 50 000-150 000 dolláros közvetlen veszteséget jelent. Az automatizált lezárás ezt évi 5,000 dollár alá csökkenti.
Ajánlott intézkedés: Adjon meg egy automatizált rendszert ±2°C-os hőzárási hőmérséklet-szabályozással és nyomásfelügyelettel. A rendszernek tartalmaznia kell egy elutasító mechanizmust azokhoz a csomagokhoz, amelyek nem felelnek meg a tömítés integritási ellenőrzésének. Tömlő- vagy tekercscsomagolási alkalmazásokhoz tekintse meg a tömlőcsomagoló gépünket , amely hasonló tömítési technológiát alkalmaz.
📈 3. probléma: A kézi anyagmozgatás növeli a munkaerőköltségeket és az ergonómiai sérüléseket
A kanapék csomagolóállomások közötti kézi mozgatása műszakonként 2-3 munkást igényel, és az iparági becslések alapján a bútorgyártásban 200 000 munkaórára vetítve 5-7 bejelentendő ergonómiai sérülési arányt eredményez.
Ok: Egy szabványos kanapé súlya 30-60 kg. A kézi emelés, forgatás és 5-15 méteres távolságon keresztüli cipelés az állomások között megterheli a derékat és a vállakat. Az OSHA jelentése szerint a kézi anyagmozgatás a gyártásban előforduló összes munkahelyi sérülés 30-40%-át teszi ki. A bogotái ügyfél esetében három kezelő kizárólag a kanapék csomagoló és lezáró állomások közötti mozgatásával foglalkozott.
Hatás: A közvetlen költségek magukban foglalják a munkavállalói balesetbiztosítási díjakat (becslések szerint 2,000-5,000 dollár esetenként), az elveszett termelékenységet és az esetleges bírságokat. A közvetett költségek közé tartozik az átképzés, a csökkent morál és a lassabb gyártósorok. Az összes tényezőt figyelembe véve az éves sérülésenkénti költség meghaladhatja a 40 000 dollárt.
Ajánlott intézkedés: Integrált szállítószalag-rendszer (görgős vagy szalagos, a kanapé súlyától függően) megvalósítása, amely automatikusan mozgatja az egységeket a csomagolás minden szakaszán. A rendszert PLC-szinkronizálni kell a folyamatos áramlás fenntartása érdekében. Tekercs alapú termékek esetében az FPH-400 tömlőtekercs-csomagoló gépünk hasonló szállítási integrációt mutat.
🛡️ Vásárlási döntési ellenőrzőlista automatizált kanapécsomagoló rendszerekhez
A rendszer kiválasztása előtt ellenőrizze a következő paramétereket a szállítóval:
-
[ ] A mérettartomány megfelel a termékkínálatának (hosszúság, szélesség, magasság)
-
[ ] Az átviteli sebesség eléri vagy meghaladja a célt (egység/óra)
-
[ ] Fóliatípus-kompatibilitás (PE, stretchfólia, zsugorfólia)
-
[ ] Tömítés hőmérséklet-szabályozása: ±2°C vagy jobb
-
[ ] PLC márka és integrációs képesség a meglévő vezérlőkkel
-
[ ] Kanapé súlyához és alapanyagához megfelelő szállítószalag típusa (görgő vagy szalag)
-
[ ] Biztonsági jellemzők: vészleállítók, fényfüggönyök, védőrács
-
[ ] Telepítési helyigény és padlóterhelési követelmények
-
[ ] Teljesítményfelvétel (kW) és levegőellátási követelmények (pneumatikus rendszer esetén)
-
[ ] Jótállási időszak és alkatrész-elérhetőség
Tipp: Kérjen csomagolósori szimulációt a kanapé tényleges méretei és fóliatípusa alapján. A legtöbb jó hírű beszállító becsült áteresztőképességi és hulladékadatokat tud adni az Ön konkrét paraméterei alapján.
⚙️ GYIK
Mennyi a tipikus megtérülési idő egy automatizált kanapécsomagoló rendszer esetében?
A kolumbiai telepítés alapján a rendszer 14-18 hónapon belül megtérült. Ez a becslés a teljesítmény 3-szoros növekedését, a fóliahulladék 15%-os csökkenését és két manuális kezelői pozíció megszüntetését feltételezi. Ellenőrizze a beszállítóval a konkrét munkaköltségeket és a termelési volument.
Ugyanaz a rendszer képes kezelni a különböző kanapéstílusokat és méreteket?
Igen, feltéve, hogy a rendszer mérettartománya (hosszúság, szélesség, magasság) lefedi a termékkínálatot. A PLC több programprofilt tárol, így a kezelők kiválaszthatják a megfelelő beállításokat minden egyes kanapéstílushoz. Az átállási idő jellemzően 5 perc alatt van.
Milyen fóliatípusok kompatibilisek az automatizált kanapécsomagoló rendszerekkel?
A legtöbb rendszer 20-80 mikron vastagságú polietilén (PE) fóliát kezel. Egyes rendszerek stretch- vagy zsugorfóliával is működnek. Ellenőrizze a fólia kompatibilitását a szállítóval, mivel a hegesztési hőmérséklet és nyomásbeállítások a fólia anyagától függően változnak.
Mekkora alapterületet igényel egy automatizált kanapécsomagoló sor?
Egy tipikus integrált rendszer szállítószalaggal, hegesztőállomással és fóliaadagolóval körülbelül 50-80 négyzetmétert (540-860 négyzetlábat) foglal el. A pontos helyigény a kanapé hosszától és a szállítószalag elrendezésétől függ. Telepítés előtt kérjen elrendezési rajzot a szállítótól.
Milyen karbantartást igényelnek az automatizált csomagológépek?
A rendszeres karbantartás magában foglalja a tömítőrudak napi tisztítását, a szállítószalagok heti ellenőrzését és a mozgó alkatrészek havi kenését. A PLC firmware-frissítésére évente lehet szükség. A legtöbb beszállító megelőző karbantartási szerződéseket kínál, amelyek évi 2-4 látogatást tartalmaznak.