Vezetői összefoglaló
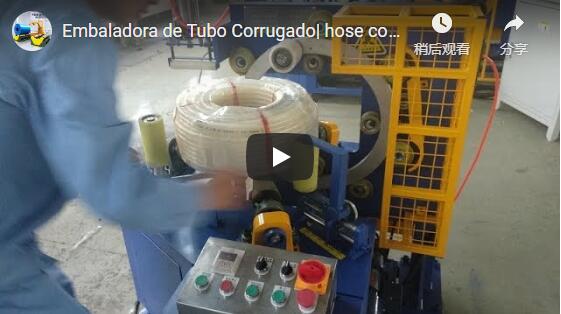
Egy félautomata kis tekercscsomagoló gép célzott orbitális nyújtócsomagolást biztosít vékony és közepes huzal-, kábel- és bordás tömlőtekercsekhez. A műszakonként több száz tekercset feldolgozó létesítmények számára tervezett kompakt állomás a kézi tekercselést ismételhető mechanikus csomagolással helyettesíti. A csomagolás integritása szigorúan a hengerek középtávolságától, a mag és a felület közötti feszültségtől és a külső átmérő átfedésének kalibrálásától függ. Ez a műszaki útmutató a gép kinematikai beállítását, a hajtásparaméterek számítását és az FPCA csomagoló platform üzembiztonságát ismerteti.
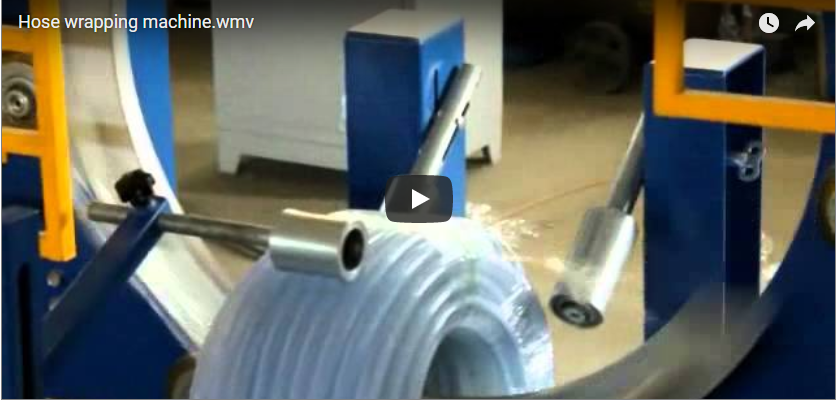
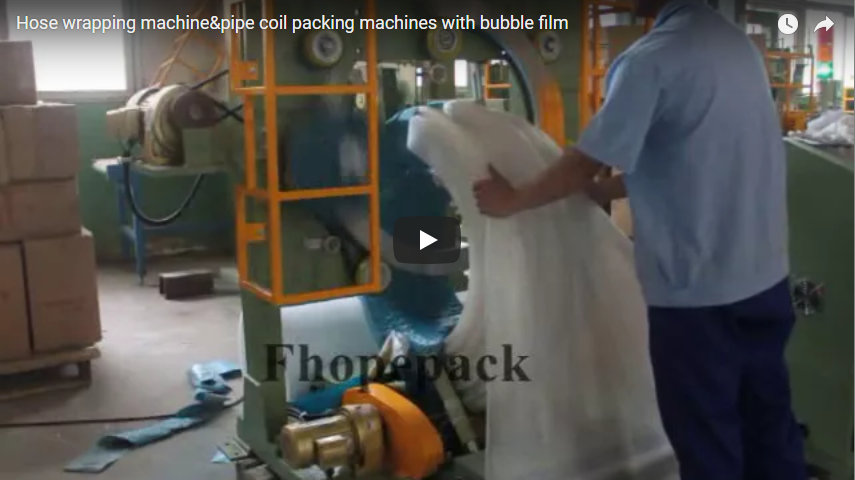
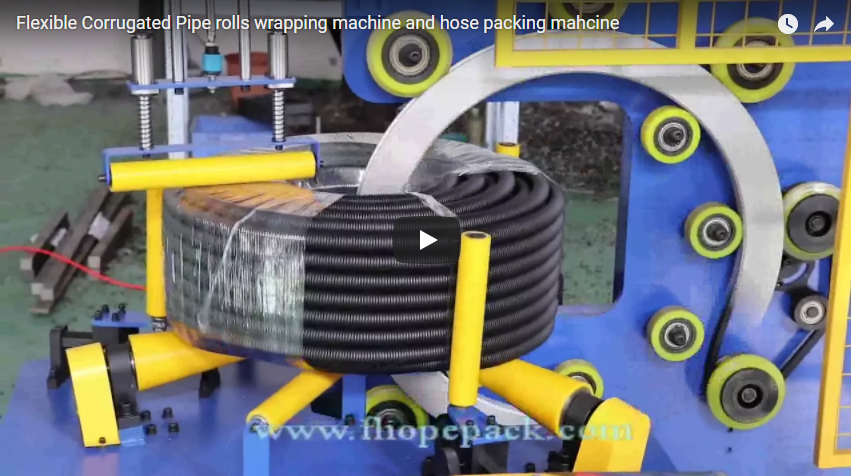
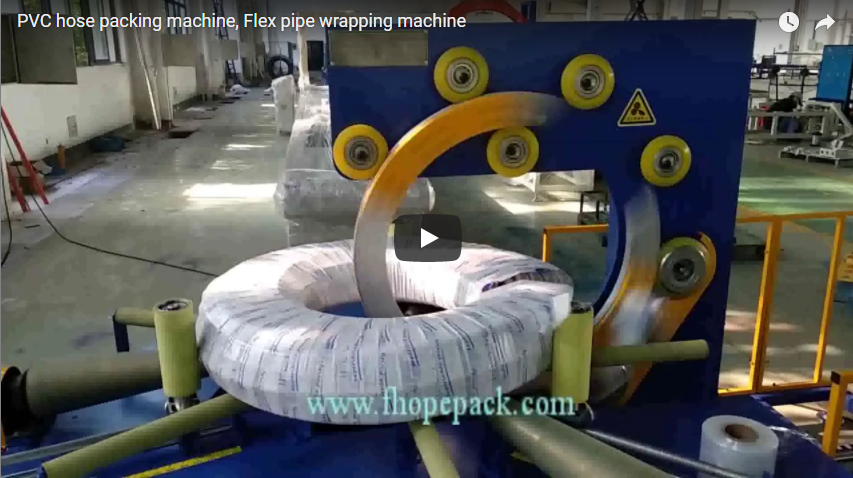
Az FPCA sorozat egy orbitális csomagoló vázat használ, amely kettős poliuretán bevonatú támasztógörgőkkel, egy fej feletti csillapító préskarral és egy szemen átmenő orbitális forgógyűrűvel rendelkezik. A tekercs függőlegesen nyugszik a külső átmérőjén, miközben a támasztógörgők a középtengelye körül forgatják. Ezzel egyidejűleg az orbitális gyűrű átvezeti a fóliatekercset a nyitott belső szemen, így egy lezárt, radiális átfedésű csomagot hoz létre.
Tartalomjegyzék
- Fő szerkezeti elemek
- Új tekercsméret beállítása
- Szabványos működési eljárás
- Gépészeti specifikációk
- Átfedési kalibráció és kinematikai beállítások
- Műszakkarbantartás és -ellenőrzés
- Jelentkezési és kiválasztási ellenőrzőlista
- Biztonsági és Gépészeti Irányelvek
- Mérnöki GYIK
- Mérnöki érdeklődés és a következő lépések
- Kapcsolódó dokumentáció
- Szabványok és források
Fő szerkezeti elemek
- Hajtó- és támasztógörgők: Nagy súrlódású, poliuretán bevonatú (90 Shore A) görgők, amelyek megtartják a tekercs súlyát és biztosítják a periférikus hajtás forgását anélkül, hogy károsítanák a puha külső köpenyeket.
- Felső csillapító nyomógörgő: Állítható függőleges stabilizáló görgő, amely ellensúlyozza a fólia felfelé irányuló tangenciális húzását, megakadályozva a tekercs megcsúszását vagy axiális elmozdulását.
- Orbitális gyűrű szerelvény: Ipari görgőslánc és lánckerék által hajtott precíziós gyűrű, kiegyensúlyozott orbitális forgást biztosítva a tekercsszemen keresztül.
- Filmadagoló kocsi: Rugós mechanikus magfékkel vagy súrlódó tengelykapcsolóval szabályozza a fólia feszességét és korlátozza a nyak lefelé hajlását.
- Meghajtóegység és érzékelők: Nagy teherbírású Bosch ipari hajtóműves motorok hajtják, induktív közelségérzékelővel összehangolva a pontos nullpont-visszaállításhoz és a ciklusszámláló vezérléséhez.
- Integrált vezérlőpult: Tartalmazza a rendszer vészleállítóját, a gyűrűsebesség és a görgősebesség szabályozására szolgáló változtatható frekvenciájú (VFD) potenciométereket, valamint a kézi jog kapcsolókat.
Új tekercsméret beállítása
- A támasztógörgők távolságának beállítása: Állítsa be az alsó támasztógörgők közötti vízszintes középtávolságot úgy, hogy a tekercsszem szimmetrikusan középre illeszkedjen a forgó gyűrű hézagpályájához képest.
- Felső stabilizátor bekapcsolása: Engedje le a felső nyomógörgőt, amíg az szilárdan hozzá nem ér a tekercs felső felületéhez; rögzítse a magasságállító gyűrűt az állandó rögzítőnyomás érdekében.
- Fólia betöltése és befűzése: Szerelje fel a kijelölt nyújtófólia-tekercset (LLDPE, PE vagy VCI) a kocsi tüskéjére. Fűzze át a hálót a vezetőgörgőkön, és állítsa be a mechanikus fékanyát.
- Hálófeszültség kalibrálása: Húzza meg kézzel a fóliavezetőt az állandó húzóerő ellenőrzéséhez. A feszültségnek kellően meg kell nyújtania a fóliát anélkül, hogy a rugalmas bordás cső összenyomódna vagy elszakadna.
- VFD sebességarány beállítása: Állítsa be a gyűrű sebességét és a támasztógörgő sebességszabályozóit a célzott rétegátfedési százalék eléréséhez.
- Tesztciklus végrehajtása: Tekerjen fel egy mintatekercset a szerkezeti zártság ellenőrzéséhez, és ellenőrizze az átfedési százalékot mind a külső, mind a belső átmérőnél.
Szabványos működési eljárás
- A tekercs elhelyezése: Helyezze a kicsomagolt tekercset merőlegesen a támasztógörgők közé; ügyeljen arra, hogy a tekercs szabad útja ne zavarja a gyűrű pályáját.
- Fóliabehúzás farok: Húzza ki a fóliavezetőt a kocsiból, és rögzítse biztonságosan a belső magban vagy az első dróttekercselés alatt.
- Ciklus indítása: Nyomja meg a zöld Start gombot. A rendszer lágyindítással gyorsítja a tekercset és a tekercselőgyűrűt, szinkronban forgatva azt.
- Automatikus leállítás: Az előre beállított forgási ciklusok befejezése után (amit a közelségi végálláskapcsoló érzékel), a hajtás lelassul egy vezérelt kezdőpontig.
- Vágás és kirakodás: Vágja el a fóliahálót egy vágóeszközzel, simítsa a végét a becsomagolt felületre, oldja ki a felső szorítót, ha van ilyen, és vegye ki a kész tekercset.
Gépészeti specifikációk
| Műszaki paraméterek | FPCA100 | FPCA-200 |
|---|---|---|
| Tekercs belső átmérője (ID) | 90 – 250 mm | 150 – 400 mm |
| Tekercs külső átmérője (OD) | 150 – 400 mm | 250 – 500 mm |
| Tekercs szélessége / tengelymagasság | 50 – 180 mm | 80 – 200 mm |
| Maximális tekercssúly | 30 kg | 50 kg |
| Gyűrű forgási sebessége | 10–120 ford/perc (frekvenciaváltós vezérlésű) | 10–120 ford/perc (frekvenciaváltós vezérlésű) |
| Görgős lineáris sebesség | 1.5-8.0 m/perc | 1.5-8.0 m/perc |
| Hálócsomagolási ciklusidő | 18-30 s | 20-30 s |
| Átfedési tartomány | 20%–90% (folyamatosan változó) | 20%–80% (folyamatosan változó) |
| Drive Motors | Bosch ipari DC/AC hajtóműves | Bosch ipari DC/AC hajtóműves |
| Telepített tápegység | 1.8 kW, 220V/380V (50/60 Hz) | 2.0 kW, 220V/380V (50/60 Hz) |
Átfedési kalibráció és kinematikai beállítások
A film átfedését a pályagyűrű szögsebessége és a tekercs kerületi felületi sebessége közötti kinematikai sebességarány szabályozza.
A külső átmérőn mért kerületi előtolás menetenként a következőképpen fejezhető ki:
L_advance = W_film × (1 - Overlap_ratio)
Az egyrétegű lezáráshoz szükséges elméleti teljes tekercselési hossz a kerület mentén:
N_wraps = (π × OD_coil) ÷ L_advance
Számítási példa: 300 mm külső átmérőjű tekercs tekercselése 60 mm-es fóliával, célzott 50%-os átfedéssel:
L_advance = 60 mm × (1 - 0.50) = 30 mm- Kerület =
π × 300 mm ≈ 942.5 mm - Szükséges tekercselések száma összesen =
942.5 mm ÷ 30 mm ≈ 31.4 wraps - 120 ford/perc gyűrűsebességnél a hálókötözési idő:
(31.4 ÷ 120) × 60 s ≈ 15.7 s
Megjegyzés a radiális differenciálművel kapcsolatban: Mivel a belső átmérő (ID) kerülete lényegesen kisebb, mint a külső átmérő (OD), a fóliarétegek természetes módon nagyobb átfedést halmoznak fel a belső szem mentén. A minimális átfedési beállításokat mindig a tekercs külső átmérője alapján kalibrálja. A hálós kötözési idő csak a motor futási idejét veszi figyelembe; a tekercsenkénti teljes ciklusidőnek figyelembe kell vennie a berakodást, a fólia rögzítését, a lágyindítást, a vágást és a kirakodást (jellemzően 35–50 másodperc padlótól padlóig).
Műszakkarbantartás és -ellenőrzés
- Görgőfelületek: Tisztítsa meg a poliuretán görgőket izopropil-alkohollal; ügyeljen arra, hogy ne maradjon ragasztómaradvány vagy műanyag szál a csapágyperemek köré.
- Lánc és feszítő: Ellenőrizze az elsődleges gyűrűhajtású lánc megfelelő kenését és megereszkedését (kézi nyomás alatt ≤ 10 mm-es elhajlás).
- Filmkocsi tengelykapcsoló: Ellenőrizze a súrlódó tárcsa és a rugógyűrű sima letekercselési ellenállását rángatózó akadozó csúszás nélkül.
- Határérzékelők: Tisztítsa meg az induktív közelségkapcsoló felületeit; ellenőrizze, hogy a LED-jelző megbízhatóan kiold-e, amikor a gyűrű eléri az alaphelyzetet.
- Biztonsági eszközök: A gyártás megkezdése előtt ellenőrizze az elsődleges vészleállító gombot és a kerületi reteszelés működését.
- Fogyóeszköz-készlet: Ellenőrizze, hogy a fóliatekercs szélessége, a fólia vastagsága (jellemzően 20–35 µm) és a mag átmérője megfelel-e a recept követelményeinek.
Jelentkezési és kiválasztási ellenőrzőlista
- Tekercs méretezési burkológörbe: Győződjön meg arról, hogy a minimális és maximális azonosító, külső átmérő és szélesség megegyezik az adattáblázatban szereplő működési határokkal.
- Tekercs tömege és mag merevsége: Győződjön meg arról, hogy a tekercs teljes súlya a kerethatárokon belül van (≤ 30 kg az FPCA100 esetében; ≤ 50 kg az FPCA-200 esetében), és hogy a rugalmas tömlők feszültség alatt nem mennek össze.
- Célzott átviteli sebesség: Értékelje a munkaciklust (pl. 60–90 tekercs/óra) annak megállapításához, hogy félautomata működésre vagy szállítószalagos adagolásra van-e szükség.
- Fogyasztható típus: Válasszon LLDPE stretchfóliát, VCI korróziógátló fóliát réz-/acélhuzalhoz, vagy szőtt PP szalagot.
- Rakodási logisztika: Válasszon a kézi asztali adagolás, a gravitációs csúszdás adagolás vagy az upstream tekercselővel való integráció között.
- Címkézési követelmények: Határozza meg, hogy az azonosító címkék a fóliarétegek alatt vagy a csomagolás után kívülre vannak-e rögzítve.
Biztonsági és Gépészeti Irányelvek
Az FPCA sorozatot a nemzetközi ipari biztonsági és elektromos előírásoknak megfelelően gyártják:
- EN ISO 12100:2010 szabvány: Kockázatértékelési és kockázatcsökkentési elvek mechanikus szerelvényekre vonatkozóan.
- EN 415-10: Csomagológépek, csomagológépek és kapcsolódó szállítórendszerek biztonsági követelményei.
- EN 60204-1: Gépek elektromos berendezései, biztonsági földelés és vezérlő áramkörök.
Üzemeltetési biztonsági szabály: A kezelők soha nem helyezhetik a kezüket a forgó gyűrű határán belülre, miközben az állapotjelző lámpa aktív működést jelez. A betöltést, a középre állítást és a fólia befűzését szigorúan álló gép és nullázott hajtás mellett kell elvégezni.
Mérnöki GYIK
K: Miért rakódik le erősebben a filmréteg a tekercs szemében? V: A felületi előrehaladás arányos a sugárral. Egy adott gyűrűciklusnál a kis belső átmérő mentén megtett lineáris út rövidebb, mint a külső átmérő mentén, aminek következtében a film egységnyi felületre több áthaladást koncentrál a belső átmérőnél.
K: Mi a tipikus emelettől emeletig tartó ciklusidő? V: Míg a nettó forgási tekercselési idő 18–30 másodpercet vesz igénybe a külső átmérőtől és az átfedéstől függően, a teljes emelettől emeletig tartó idő (beleértve a kézi elhelyezést, menetvágást, vágást és eltávolítást) átlagosan 40–55 másodperc tekercsenként.
K: Az FPCA csomagolóanyag képes papír, fólia vagy szőtt szalag futtatására? V: Igen. A standard kocsi támogatja az LLDPE stretch fóliát. Krepppapír, VCI szalag vagy szőtt polipropilén szalagok esetén opcionális mechanikus feszítőkocsi áll rendelkezésre speciális húzógörgőkkel.
K: Később integrálható ez a gép egy automatizált tekercselősorba? V: Igen. A gép alapja támogatja a motoros görgős szállítószalagok, az automatikus pneumatikus vágó- és szorítóegységek, valamint a tekercselő jel kézfogásainak utólagos telepítését 24 V-os száraz érintkezőkön keresztül.
Mérnöki érdeklődés és a következő lépések
- Termékleírások beküldése: Küldd el a tekercs minimális/maximális azonosítóját, külső átmérőjét, szélességét és csomagsúlyát e-mailben a következő címre:
info@fhopepack.com. - Mérnöki áttekintés: Alkalmazástechnikai mérnökeink felülvizsgálják a tekercsek merevségét és áteresztőképességi követelményeit, hogy illeszkedjenek a megfelelő gépvázhoz és kocsihoz.
- Hivatalos idézet: Kérjen egyedi gépkonfigurációt, elrendezési rajzot és árajánlatot 24 órán belül.
Kapcsolódó dokumentáció
- FPCA-200 kábeltekercselő gép (Termékáttekintés)
- Kis tekercscsomagoló gép videótár
- Egyszerű tekercscsomagoló gép teljes méretű alkalmazásokhoz
- Hogyan csomagolják a tekercscsomagoló gépek a PET szalagokat és tömlőtekercseket?
Szabványok és források
- FHOPE Műszaki Dokumentáció: FPCA100 és FPCA-200 Kábel- és Tömlőtekercs Csomagológépek
- EN ISO 12100: 2010 Gépek biztonsága – Általános tervezési elvek – Kockázatértékelés és kockázatcsökkentés
- EN-415 10 Csomagológépek biztonsága – 10. rész: Általános követelmények
- EN-60204 1 Gépek biztonsága. Gépek villamos berendezései. 1. rész: Általános követelmények
Utolsó felülvizsgálat: 2026-10-20