Összefoglaló: Az FHOPE zsugorfóliás csomagolórendszerek időjárásálló védelemmel látják el az ajtókat és paneleket, szemléltető jellegű átviteli sebességet elérve óránként 8–20 rakományt, 120–180 °C szabályozott hőmérsékleti tartományban. Ez a műszaki értékelés útmutatóul szolgál az építési és gyártási környezetek beszerzéséhez, biztosítva a nedvességállóságot, az UV-stabilitást és a károsodás csökkentését, miközben optimalizálják a fóliafelhasználást és a mechanikai áteresztőképességet.
🛠️ 1. probléma: Páralecsapódás okozta kár a zsugorfólia helyett használt feszítőfólia miatt
A zsugorfóliás csomagolás alkalmazása a szabályozott hőösszehúzódás révén hermetikus gátat képez, így kiküszöböli a nedvesség megkötését, míg a rugalmas fóliák mikroréseket hagynak, amelyek felgyorsítják a páralecsapódást a szállítási hőmérséklet-ingadozások során, közvetlenül veszélyeztetve az ajtófelület épségét és növelve a selejtezési arányt.
A rugalmas fóliázás a húzófeszültségre támaszkodik a rakomány rögzítésében, ami eredendően légpárnákat hagy a fólia és az aljzat között. Amikor a gyártott ajtókat a klímavezérelt raktárakból a párás munkahelyekre szállítják, a csapdába esett légköri nedvesség lecsapódik a fa vagy kompozit felületeken. Ez a környezeti expozíció közvetlenül rontja a felület integritását és felgyorsítja az aljzat lebomlását, míg a tervezett rendszerek aktívan védik a termékeket a kopástól, súrlódástól, karcolásoktól, portól és víztől a tárolás és szállítás során.
A helyszíni felmérések azt mutatják, hogy az exportminőségű szállítmányokhoz rugalmas fóliákat használó létesítményekben jelentősen magasabb a nedvességmegkötés miatti selejtezési arány. Szemléltető iparági becslések szerint minden egyes sérült egység jelentős átdolgozási költségekkel és késésekkel jár, bár a pontos pénzügyi hatások a regionális munkaerő- és anyagköltségektől függően változnak. Ezek a kvalitatív referenciaértékek rávilágítanak a nem ellenőrzött csomagolási paraméterek működési kockázatára, különösen a stabil rakománykezelés érdekében 2 tonnás forgóasztalos kapacitással tervezett rendszerekhez képest.
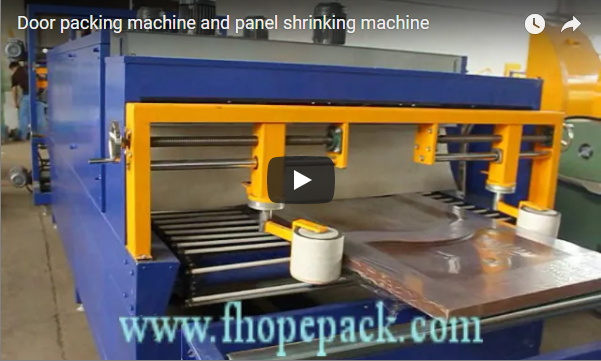
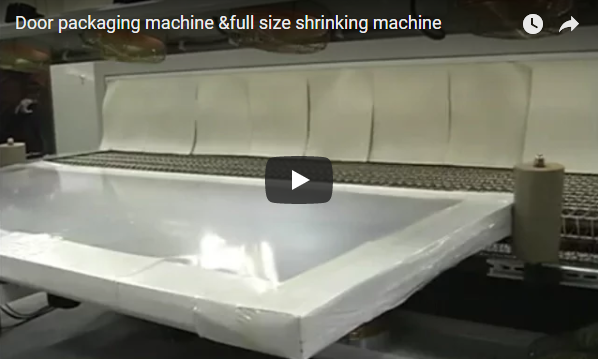
A dedikált zsugorfóliás csomagolórendszerre való áttérés kiküszöböli a mikroréseket azáltal, hogy egyenletes hőenergiát alkalmaz a fólia termék felületéhez húzására. Az ajtópanel zsugorfóliázó gépe egyszerre zárja le és zsugorítja a fóliát, így egy hordószerűen tömör réteget hoz létre, amely aktívan védi a termékeket a kopástól, súrlódástól, karcolásoktól, portól és víztől tárolás és szállítás közben.
🏗️ 2. probléma: Rossz fóliatípus kiválasztása az alkalmazáshoz
Az optimális polimer mátrix kiválasztásához a zsugorodási arányokat és a mikronvastagságot a termék tömegéhez kell igazítani, biztosítva az egyidejű lezárást és hőzsugorodást, ami kopásállóságot eredményez anélkül, hogy túllépné az anyagköltségi küszöböket, vagy veszélyeztetné a kiskereskedelmi átlátszóságot a hosszabb tárolási ciklusok során, a kiszámítható eredmények érdekében.
A beszerzési csapatok gyakran az alap polimer specifikációkhoz igazodnak anélkül, hogy ellenőriznék a mikronvastagságot vagy a hőzsugorodási határértékeket a termék súlyához képest. A nehéz szerkezeti panelekhez, például a szabványos tömegküszöböket meghaladó tömör magú ajtókhoz megerősített fólia mátrixokra van szükség, amelyek ellenállnak a mechanikai igénybevételnek a lezárási fázis során. Az inkompatibilis polimerek vagy feszültség alatt elszakadnak, vagy a szállítás során nem tartják meg a sarkok integritását, ami szükségessé teszi a 250%-300%-os előnyújtási arány paramétereinek pontos beállítását az optimális fóliahozam biztosítása érdekében.
A nem megfelelő fóliaválasztás két különálló működési hibát okoz: a nem megfelelő felületvédelmet, amely a hordozókat környezeti szennyeződéseknek teszi ki, vagy a túlzott anyagfelhasználást, amely megnöveli az egységnyi csomagolási költségeket. Szemléltető költségelemzések azt mutatják, hogy a könnyű beltéri ajtókhoz használt nagy teherbírású polimerek túlzott specifikációja növeli az anyagfelhasználást anélkül, hogy arányos védelmi előnyöket biztosítana. Ezek a kvalitatív értékelések hangsúlyozzák a polimer sűrűségének a termék tömegéhez való illesztésének szükségességét, biztosítva, hogy az egyidejű tömítés és hőzsugorodás kopásállóságot biztosítson az anyagköltségi küszöbértékek túllépése nélkül.
A mérnöki csapatok azt javasolják, hogy a polimer kiválasztását hangolják össze az adott alkalmazási paraméterekkel, az értékeléshez a következő alapvető specifikációkat használva. A beszerzési szerződések véglegesítése előtt mindig végezzen fizikai próbákat a beszállító által biztosított fóliamintákkal és a tényleges termékméretekkel. Ez az ellenőrzési lépés garantálja, hogy a kiválasztott mátrix megfelel a gép hegesztőpálcájának specifikációinak, biztosítva, hogy az ajtópanel zsugorfóliázó gépe egyszerre hegesztse és zsugorítsa a csomagokat a kiváló minőségű csomagolások érdekében.
| Film típus | Vastagsági tartomány | Zsugorítási arány | Legmegfelelőbb |
|---|---|---|---|
| PE (polietilén) | 50–150 mikron | 40-50% | Nagy teherbírású építőelemek; kültéri tárolás akár 6 hónapig |
| POF (poliolefin) | 15–30 mikron | 45-55% | Átlátható kiskereskedelmi kijelző; szoros tömítések szokatlan formákon, például kilincseken |
| PVC (polivinil-klorid) | 30–80 mikron | Változó | Csak speciális alkalmazásokhoz; a hőstabilitást a szállítóval ellenőriztesse |
🔗 Kapcsolódó : Fedezzen fel további megoldásokat
📈 3. probléma: Az átviteli sebesség és az automatizálási integráció figyelmen kívül hagyása
Az automatizált forgóasztalos rendszerek programozható logikai vezérlőkkel való integrálása szinkronizálja a mechanikai áteresztőképességet a gyártósor sebességével, előfeszítő kocsimechanizmusokat használva a nehéz terhek stabilizálására, miközben minimalizálja a kézi beavatkozást és a ciklusidő változékonyságát a vegyes termékfolyamatok között az egységes működési hatékonysági mutatók érdekében.
A beszerzési értékelések gyakran előtérbe helyezik a hőcsatorna-specifikációkat, miközben elhanyagolják az upstream anyagmozgatási architektúrát. Ha a termelési teljesítmény meghaladja a csomagolóállomás mechanikai kezelési kapacitását, az operátoroknak manuális kötegelést vagy műszakbeállításokat kell végrehajtaniuk a munkafolyamat folytonosságának fenntartása érdekében. Ez az eltérés közvetlenül csökkenti az általános gyártósori hatékonyságot és növeli a munkaerő-függőséget, különösen akkor, ha megkerülik a 2 tonna kapacitású forgóasztallal tervezett rendszereket a stabil függőleges rakásolás érdekében.
A működési szűk keresztmetszetek súlyosbodnak, amikor a kézi rakodást automatizált forgóasztalos rendszerek váltják fel. A kézi adagolórendszereket használó létesítmények hosszabb ciklusidőkkel és egyenetlen fóliafeszültséggel szembesülnek, ami közvetlenül befolyásolja a csomagok egyenletességét. A szemléltető áteresztőképességi számítások azt mutatják, hogy a nem automatizált állomásoknak további munkaórákra van szükségük ahhoz, hogy megfeleljenek az integrált mechanikus rendszerek teljesítményének, amelyek jellemzően egy kocsifelmászást tartalmaznak az oszlopon a precíz fóliafelvitel érdekében.
A mérnökcsapatok olyan függőleges ajtónyújtós fóliázó gépek telepítését javasolják, amelyek 2 tonna kapacitású forgóasztallal rendelkeznek, lehetővé téve a kocsi számára, hogy felmászjon az árbocra a precíz fóliafelvitel érdekében. A rendszer 250% és 300% között beállítható előnyújtási fóliaaránya maximalizálja az anyaghozamot, miközben stabilizálja a nehéz terheket. A szakképzett mérnökök által tervezett modern Fhope ajtócsomagoló gépsorozat korszerű automatizálást alkalmaz, hogy a különböző méretű ipari termékeket gyártó vállalatokat megfizethető áron lefedje, biztosítva a skálázható integrációt az üzemeltetési költségvetés veszélyeztetése nélkül.
🛡️ Megfelelőségi megjegyzés : Ez a berendezés az ISO és ASTM szabványoknak megfelelően készült. Beszerzés előtt ellenőrizze a gyártóval a konkrét tanúsítványokat.
🛡️ GYIK
K: Mennyibe kerül a zsugorfólia a stretch fóliához képest?
Szemléltető piaci adatok azt sugallják, hogy a zsugorfólia folyóméterenkénti alapköltsége magasabb, mint a rugalmas fóliaé. Mivel azonban a zsugorfólia szorosan illeszkedik a termék körvonalaihoz, az egységnyi anyagfelhasználás gyakran csökken. A teljes csomagolási költség javulhat, ha figyelembe vesszük a kárigények csökkenését, bár a pontos megtakarítás a regionális beszállítói szerződésektől és a termék méreteitől függ.
K: Milyen karbantartást igényel egy zsugorító alagút?
A rendszeres karbantartás magában foglalja a fűtőelemek maradványainak eltávolítását, a szállítószalag feszességének ellenőrzését és a hőérzékelők kalibrálását referencia hőmérőkkel. Az elhanyagolt berendezések hőmérséklet-eltolódást tapasztalhatnak, ami hiányos összehúzódáshoz vagy a film degradációjához vezethet. A fűtőelemek éves cseréje általában ajánlott, amelynek költségei a beszállítótól és az alagút konfigurációjától függően változnak.
K: Fóliázhatom zsugorfóliába a fogantyús vagy zsanéros ajtókat?
Igen, feltéve, hogy a kiválasztott polimer mátrix elfér a kiálló szerelvények között. A nagy zsugorodási arányú fóliák, mint például a POF, agresszíven összehúzódnak a szabálytalan geometriák körül szakadás nélkül. Védő élvédőket kell alkalmazni az éles szerelvényekre, hogy megakadályozzuk a szúrást a lezárási fázis során. A gépi lezáró rúd specifikációit a termék maximális méretprofiljához kell viszonyítani.
K: Milyen CE vagy biztonsági szabványok vonatkoznak rá?
A mellékelt műszaki dokumentáció nem határozza meg az alkalmazandó szabályozási kereteket. A beszerzési csapatoknak kifejezetten kérniük kell a gyártók megfelelőségi nyilatkozatait a célpiacokra vonatkozóan, igazolva a vészleállító mechanizmusok, a hőterhelés elleni védelem és a tanúsított elektromos burkolatok meglétét. A telepítés előtt mindig ellenőriztesse a szabályozási összhangot a helyi ipari biztonsági hatóságokkal.
Vásárlási döntés ellenőrzőlista
Használja ezt az ellenőrzőlistát a berendezések értékelése során. A félkövérrel szedett értékek tipikusak; egyeztessen a szállítóval.
-
[ ] Forgóasztal teherbírása ≥ 2 tonna (statikus terhelés egymásra rakott ajtók esetén)
-
[ ] Fólia előnyújtási aránya 250–300% (állítható)
-
[ ] Zsugorítóalagút hőmérséklet-tartománya 120–180°C zónás szabályozással
-
[ ] Az áteresztőképesség eléri vagy meghaladja a gyártósor sebességét: pl. óránként 12 rakomány egy napi 40 ajtót nyitó üzletben.
-
[ ] A fólia típusa megfelel a terméknek: PE nehéz fóliához, POF kiskereskedelmi fóliához, PVC csak tesztelés esetén
-
[ ] Programozható vezérlőrendszerek integrációs lehetőségekkel (a szállítószalag-szinkronizáció előnyeinek ellenőrzése)
-
[ ] A beszállító próbaüzemet kínál a termékkel és a fóliával
-
[ ] Garancia ≥ 1 év a fűtőelemekre és a szállítószalag motorjára
🔗 Lásd még : Kapcsolódó felszerelés