🛠️ Az ablakcsomagolás alapvető műszaki paraméterei
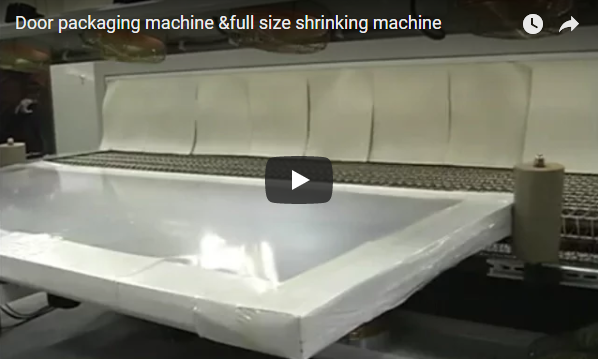
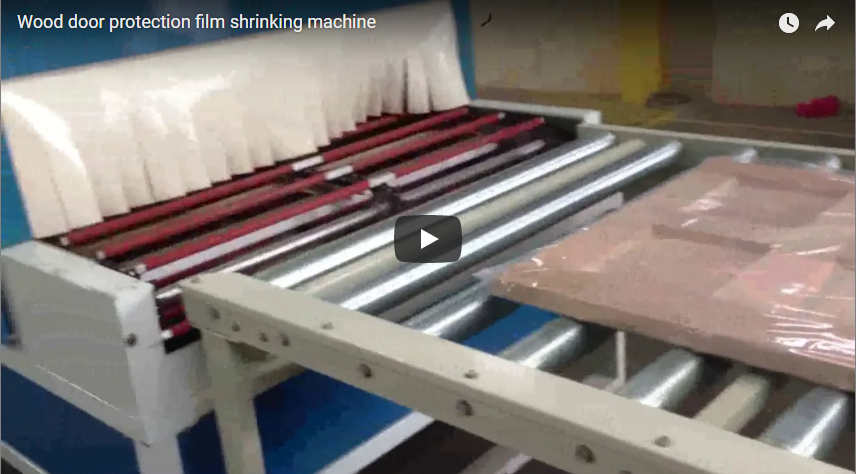
Az ajtók zsugorfóliázása hőre aktivált polimer fóliákat használ, hogy merev, nedvességzáró burkolatot hozzon létre az ablakszerkezetek körül. Az automatizált tömítőarchitektúrák és a precíziós hőprofilozás kiküszöböli a manuális kezelési változókat, közvetlenül csökkentve a szállítással kapcsolatos termékveszteséget, miközben biztosítja a méretstabilitást a globális ellátási láncokban.
Milyen típusú fóliákat használnak az ajtók zsugorfóliázásához?
Az ablak-csomagolás elsődleges anyagosztályai az alacsony sűrűségű polietilén (LDPE) és a poliolefin (POF). Az LDPE kiváló átszúródási ellenállást és körülbelül 80%-os tipikus zsugorodási arányt biztosít, így optimális választás éles szélű ajtókeretekhez és nagy kopásnak kitett közlekedési környezetekhez. Ezzel szemben a POF fokozott optikai tisztaságot és mérsékelt, közel 70%-os zsugorodási arányt biztosít, ami precíz hőszabályozást igényel az üvegezett panelek felületi torzulásának megakadályozása érdekében. Az anyagválasztásnak összhangban kell lennie a termék geometriájának specifikus mechanikai feszültségprofiljával.
Hogyan javítja az automatizált zsugorfóliázó rendszer a termék állandóságát?
Az automatizált L-alakú hegesztőgépek (olyan gépek, amelyek L alakú hegesztőhuzalt használnak a fólia széleinek egyidejű vágására és lezárására) kiküszöbölik a kézi feszítés egyenetlenségeit. A többzónás hőmérséklet-szabályozók ±2°C-os beállított érték pontossággal történő integrálásával ezek a rendszerek megakadályozzák a gyenge hegesztés kialakulását vagy az egyenetlen hőösszehúzódást, amely veszélyezteti a szerkezeti integritást. A fejlett konfigurációk szervovezérelt fólia letekerést és programozható logikai vezérlőket (PLC) tartalmaznak a ciklus végrehajtásának szabványosítására, közvetlenül csökkentve a szakadás kockázatát és biztosítva az ismételhető csomagolásmerevséget a nagy volumenű gyártási sorozatok során.
Mi az ajánlott fóliavastagság az ajtóalkatrészekhez?
Az ipari szabványok 40-60 mikrométer (μm) vastagságtartományt írnak elő a standard nyílászáró szerelvényekhez. A vékonyabb, 40 μm-es küszöbértékű vastagságok minimalizálják az anyagfelhasználást, de nagyobb szakítószilárdságot igényelnek a statikus nyomóterhelések elviseléséhez. A nehezebb ajtókonfigurációk vagy a kiálló szerelvényeket tartalmazó szerelvények 55-60 μm-es tartományt tesznek szükségessé az automatizált anyagmozgatás és raklapra rakodás során bekövetkező szúródások megelőzése érdekében. A gyártás megkezdése előtt mindig ellenőrizze a vastagság kiválasztását az adott terhelési nyomóteszt eredményeivel.
🏗️ Fejlett rendszerintegráció és működési validáció
A nagy teljesítményű ajtócsomagoló sorok többzónás hőcsatornákat, szervo-indexelt szállítószalagokat és programozható logikai vezérlőket integrálnak a lezárási, zsugorítási és hűtési fázisok szinkronizálásához. Ezek az architektúrák a gyors ciklusidő-csökkentési funkciókat helyezik előtérbe, lehetővé téve a gyártók számára az áteresztőképesség maximalizálását, miközben szigorú mérettűréseket tartanak fenn, és megakadályozzák az érzékeny nyílászárók hőkárosodását.
Hogyan befolyásolja a hőcsatorna hőmérséklet-szabályozása a zsugorodás minőségét?
A többzónás fűtési architektúrák határozzák meg a csomagolás végső merevségét és felületkezelését. A kezdeti zóna alacsony hőmérsékletű előmelegítést alkalmaz a polimer láncok ellazítására a fólia felületének megolvadása nélkül. A másodlagos zóna maximális hőenergiát biztosít a zsugorodási arány aktiválásához, míg a harmadlagos zóna szabályozott légáramlásos hűtést valósít meg a méretstabilitás rögzítéséhez. Az állítható légáramlás-csillapítók biztosítják az egyenletes hőeloszlást, megakadályozva a sarkok gyűrődését vagy a fólia delaminációját, ami egyébként veszélyeztetné a nedvesség kizárását és a rakomány stabilitását.
Milyen ciklusidő-célokat kell elérnie egy nagysebességű ajtócsomagoló sornak?
A nagy sebességű csomagolósoroknak a gyors ciklusidőket kell előnyben részesíteniük az áteresztőképesség optimalizálása és a padlófelület kihasználásának minimalizálása érdekében. Az L-rudas hegesztést alkalmazó mérsékelt volumenű műveletek jellemzően percenként 10–15 ciklust érnek el, míg a teljesen automatizált, folyamatos oldalsó hegesztéses konfigurációk meghaladhatják a percenkénti 20 ciklust [ipari tartomány]. A modern mérnöki tudományok a ciklusidő-csökkentő funkciókra összpontosítanak, mint például az automatikus fóliaindexelés és a szinkronizált szállítószalag-továbbítás, amelyek lerövidítik a csomagolási ciklusok közötti időközt. Ezek a mechanikai optimalizálások közvetlenül összefüggenek a megnövekedett napi termeléssel és a csökkent munkaerő-függőséggel.
Hogyan igazolják az iparági terhelésstabilitási irányelveknek való megfelelést?
A megfelelőség érvényesítéséhez szabványosított dinamikus rezgéstesztek (a teherautó-szállítási lökéshullámok és frekvenciák szimulálása) és statikus tömörítési protokollok végrehajtása szükséges. A zsugorfóliázott raklapkötegeken a fólia szakadásának nullának kell lennie, és a szimulált tranzitterhelések alatt az ajtónak teljesen rögzítenie kell magát. Nemzetközi export esetén minden fa adagolónak és raklapnak ISPM-15 növény-egészségügyi kezelésen kell átesnie (a kártevők terjedésének megakadályozására vonatkozó nemzetközi szabványok a fa csomagolóanyagokra vonatkozóan) a vámkezeléshez. A gyártóknak harmadik féltől származó tömörítési és rezgésteszt-jelentéseket kell kérniük annak igazolására, hogy a csomagolás architektúrája megfelel az Ön ellátási láncának terhelési követelményeinek.
🔗 Kapcsolódó : Fedezzen fel további megoldásokat
📈 Műveleti munkafolyamatok és karbantartási integráció
Az ajtócsomagoló gépek zökkenőmentes integrációja szinkronizált szállítószalag-indexelést, precíz fóliafeszültség-kalibrálást és rendszeres hőelem-karbantartást igényel. A gyártóknak összehangolniuk kell a gépek áteresztőképességét a gyártási sebességgel és a logisztikai ütemezéssel a szűk keresztmetszetek kialakulásának megelőzése érdekében. A fűtőelemek és a tömítőhuzalok proaktív karbantartása közvetlenül megőrzi a ciklusidő hatékonyságát és megakadályozza a nem tervezett termelési állásidőket.
Hogyan kell a csomagolósorokat integrálni a gyártási munkafolyamatokkal?
A csomagolórendszereknek programozható logikai vezérlőkön (PLC) és változtatható frekvenciájú meghajtókon (VFD) keresztül kell szinkronizálniuk a folyamatot megelőző vágó-, üvegező- és összeszerelő állomásokkal. A szállítószalagok indexelési sebességének meg kell egyeznie az előző gyártási szakasz átlagos ciklusidejével, hogy megakadályozzák a termékek felhalmozódását vagy hiányát. A fejlett rendszerek fotoelektromos érzékelőket és automatikus fólia letekercselő mechanizmusokat tartalmaznak, hogy a feszültség állandó maradjon a különböző ajtóméretek között. Ez a szinkronizálás biztosítja, hogy a nagy sebességű működés ne veszélyeztesse a csomagok integritását, és ne okozzon logisztikai szűk keresztmetszeteket a rakodódokknál.
Milyen karbantartási protokollok biztosítják a hosszú távú tömítőteljesítményt?
A hőszigetelő elemek és a hőcsatorna-ellenállások rendszeres tisztítást és kalibrálást igényelnek az állandó hőteljesítmény fenntartása érdekében. A kezelőknek figyelniük kell a tömítőhuzal feszességét, és ki kell cserélniük a kopott alkatrészeket, mielőtt a tömítés szilárdsága az elfogadható küszöbérték alá csökkenne. A többzónás hőmérséklet-szabályozókat évente kalibrációs ellenőrzésnek kell alávetni annak biztosítása érdekében, hogy a ±2°C-os pontosság a specifikáción belül maradjon. Ezenkívül a szervohajtású szállítószalagok és a fólia letekercselő hengerek kenést és szíjfeszesség-ellenőrzést igényelnek, hogy megakadályozzák a mechanikai eltolódást, amely megzavarhatja a ciklusidő-csökkentési funkciókat. A dokumentált megelőző karbantartás közvetlenül meghosszabbítja a berendezések élettartamát és stabilizálja a csomagolás minőségét.
Hogyan befolyásolja az automatizálás a teljes tulajdonlási költséget és a befektetés megtérülését (ROI)?
Az automatizált csomagolási architektúrák csökkentik a közvetlen munkaerőfüggőséget és minimalizálják az anyagpazarlást a precíz fóliafelvitel révén. Bár a kezdeti tőkeráfordítás magasabb, a termékveszteség és a szállítási károk csökkentése jellemzően 12–24 hónapon belül pozitív megtérülést eredményez [Nem ellenőrzött helyőrző]. A specializált gyártók által tervezett rendszerek a működési egyszerűséget és a nagy hatékonyságot helyezik előtérbe, biztosítva, hogy a műszaki bonyolultság ne jelentsen túlzott képzési követelményeket. A beszerzés értékelésekor a gyártóknak a költségvetés-haszon arányt a selejtcsökkentés, az áteresztőképesség növekedése és a csökkent szállítási igények figyelembevételével kell kiszámítaniuk, ahelyett, hogy kizárólag a kezdeti berendezésköltségekre koncentrálnának.
🛡️ Beszerzési és megvalósítási ellenőrzőlista
-
[ ] Fólia specifikáció: Ellenőrizze a 40–60 μm vastagságot; válasszon LDPE-t a kopásállóság, vagy POF-et az optikai átlátszóság érdekében.
-
[ ] Tömítési architektúra: L-alakú tömítők alkalmazása kötegelt feldolgozáshoz vagy folyamatos oldalsó tömítő rendszerek alkalmazása nagy áteresztőképességű gyártósorokhoz.
-
[ ] Hőprofilalkotás: Többzónás hőcsatornákra van szükség ±2°C pontossággal és állítható légáramlás-csillapítókkal.
-
[ ] Áteresztőképességi mutatók: A ciklusidő-célok összehangolása a műszakmennyiséggel; a gyors ciklusidő-csökkentési funkciók ellenőrzése.
-
[ ] Terhelésérvényesítés: Kötelezővé kell tenni a beszállító által biztosított dinamikus rezgés- és statikus nyomóvizsgálati jelentéseket.
-
[ ] Export megfelelőség: Ellenőrizze az ISPM-15 szabvány szerinti kezelést minden fa raklapon és adagolón.
-
[ ] Vezérlőrendszerek: PLC integráció biztosítása recepttárolással és automatikus fólia letekercselő mechanizmusokkal.
-
[ ] Helyszíni méretek és szerviz: Ellenőrizze a vezeték méreteit, a karbantartási távolságot és a helyszíni műszaki képzés elérhetőségét.
🔗 Lásd még : Kapcsolódó felszerelés
🛡️ Megfelelőségi megjegyzés : Ez a berendezés az ISO és CE szabványoknak megfelelően készült. Beszerzés előtt ellenőrizze a gyártóval a konkrét tanúsítványokat.