Az ajtógyártás optimalizálása: az automata ajtócsomagoló sorok műszaki éle
A mai igényes gyártási környezetben, különösen az építőiparban és a bútoriparban, a csúcshatékonyság elérése a szigorú biztonsági előírások betartása mellett kiemelkedő fontosságú. A nagyméretű termékek, például ajtók gyártói számára a csomagolási szakasz kritikus szűk keresztmetszetet vagy jelentős optimalizálási lehetőséget jelent. Egy automatikus ajtócsomagoló sor bevezetése közvetlenül kezeli ezt a kihívást, kihasználva a fejlett automatizálást a termelékenység növelése, a kezelő biztonságának garantálása és a termék integritásának garantálása érdekében a szállítás és a tárolás során.
Ez a műszaki áttekintés az automatikus ajtócsomagoló sorok működési elveit, tervezési szempontjait, főbb alkatrészeit és teljesítménymutatóit vizsgálja . Megvizsgáljuk a hatékonyság és a biztonság szempontjából kínált konkrét előnyöket, műszaki adatokkal, valamint szerkezeti kialakításuk és felhasználói élményük betekintésével alátámasztva. A cikk célja, hogy értékes információkat nyújtson a gyártóknak és a mérnököknek a technológia hatékony integrálásáról.
1. Az automatikus ajtócsomagolási vonal megértése: funkcionalitás és kialakítás
Az automata ajtócsomagoló sor egy integrált rendszer, amelyet a különböző méretű, anyagú (fa, acél, kompozit) és kialakítású ajtók automatizált csomagolására terveztek. Fő célja egy védőréteg, jellemzően zsugorfólia biztonságos felvitele az ajtó köré, megvédve azt a környezeti tényezőktől (por, nedvesség) és a fizikai sérülésektől (karcolások, ütések), amelyek a kezelés, szállítás és tárolás során felléphetnek.
1.1 Alapelemek és felépítés
Egy tipikus automatikus ajtócsomagoló sorozat több kulcsmodulból áll, amelyek egymás után működnek:
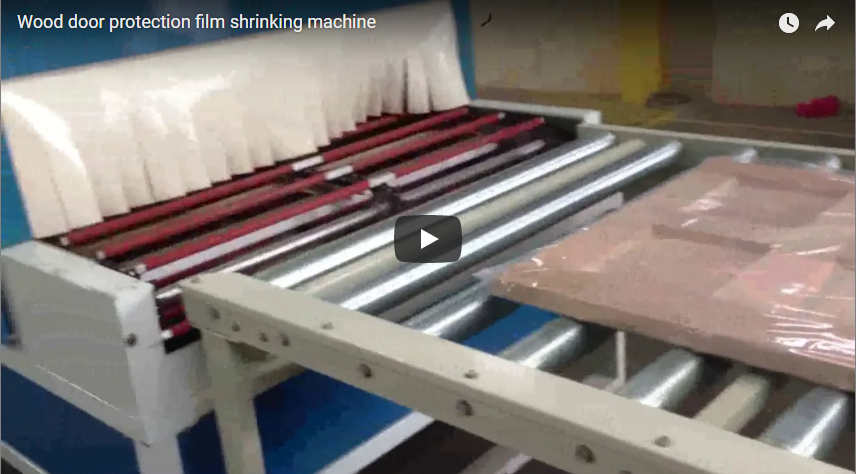
- Bemeneti szállítószalag: Általában görgős vagy hevederes szállítószalag, amelyet az ajtók stabil szállítására terveztek. Gyakran tartalmaz útmutatókat a megfelelő igazításhoz.
- Fóliacsomagoló állomás: Tartalmaz filmtekercs-tartókat (gyakran kettős tekercs a folyamatos működéshez), fóliavágó és tömítő mechanizmusokat (pl. L-rúd tömítő, oldalsó tömítő forró késsel vagy állandó hősugárzóval) és fóliafeszítő rendszereket.
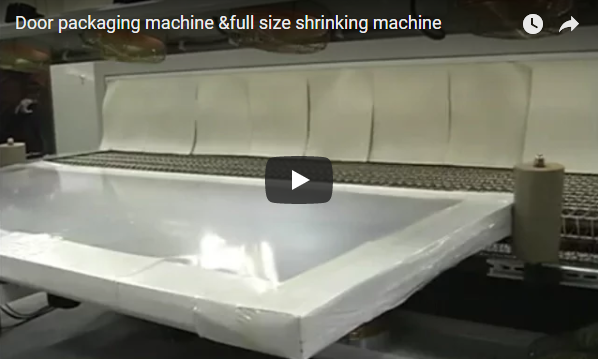
- Zsugor alagút: Szigetelt kamra fűtőelemekkel (pl. infravörös, konvekciós) és légkeringtető ventilátorokkal a hő egyenletes elosztása érdekében. A pontos hőmérséklet-szabályozás (PID-szabályozók) kulcsfontosságú.
- Kimeneti szállítószalag: Szállítja a kész, zsugorfóliázott ajtót eltávolításhoz vagy további downstream automatizálásba (pl. rakás, raklapozás) történő integráláshoz.
- Vezérlő rendszer: Jellemzően PLC-alapú (pl. Siemens, Allen-Bradley) HMI (Human-Machine Interface) érintőképernyővel a paraméterek beállításához, a működés figyeléséhez és a diagnosztikához.
Az általános szerkezet jellemzően robusztus acélváz, amelyet ipari környezethez és könnyű karbantartáshoz terveztek.
1.2 Az automatizálás feltétele a modern csomagolásban
A nagyméretű tárgyak, például ajtók kézi csomagolása munkaigényes, lassú, következetlen és ergonómiai kockázatokat jelent. A csomagolás automatizálása felé való elmozdulást a következők iránti igény ösztönzi:
- Megnövelt áteresztőképesség: A magasabb termelési mennyiségek és a piaci igények kielégítése.
- Állandó minőség: Biztosítja az egyenletes burkolási feszültséget, a tömítés integritását és megjelenését.
- Csökkentett működési költségek: A munkaerő-ráfordítás és az anyagpazarlás minimalizálása.
- Fokozott Biztonság: Csökkenti a nehéz tárgyak kézi mozgatását és a mozgó gépekkel való interakciót.
- Továbbfejlesztett termékvédelem: A logisztika során keletkező károk minimalizálása.
2. Működési munkafolyamat: Lépésről lépésre technikai lebontás
Az automata ajtócsomagoló sor folyamatát a PLC rendszer pontosan szabályozza:
2.1 Kézi vagy automatizált ajtóbetöltés
A ciklus azzal kezdődik, hogy az ajtót ráhelyezzük a szállítószalagra. Míg a videó kézi elhelyezést mutat be, a teljesen automatizált vonalak közvetlenül integrálhatók a felfelé irányuló folyamatokba robotkarokon vagy transzferrendszereken keresztül. A pontos pozicionálás kritikus fontosságú a következő szakaszokban.
2.2 Precíziós filmfelhordás és lezárás
- Érzékelés: A fotocellás érzékelők érzékelik az ajtó elülső és hátsó élét, és elindítják a csomagolási ciklust.
- Csomagolás: Az ajtó benyúlik a fóliafüggönybe. A tömítőrudak (függőleges és vízszintes) pneumatikusan vagy elektromosan aktiválódnak, hogy bezárják az ajtót a fóliatasakba. A fejlett rendszerek a fólia típusa és vastagsága alapján állítják be a lezárási időt és hőmérsékletet.
- Tömítési technológia: Az elterjedt módszerek közé tartozik a hőimpulzusos tömítés vagy az állandó hőszigetelés, ami erős, tiszta tömítést biztosít. Az oldalsó tömítőrendszerek lehetővé teszik a különböző hosszúságú termékek folyamatos csomagolását.
2.3 Szabályozott hőzsugorodás
- Szállítás: A fóliával zárt ajtót a zsugorodó alagút. A szállítószalag sebessége (gyakran változó, pl. 5-20 m/perc) szinkronban van az alagút hőmérsékletével és az ajtó méretével.
- Fűtés: Az alagút belsejében precízen szabályozott forró levegő (pl. 150°C – 220°C, HMI-n keresztül állítható) kering az ajtó körül. A fűtőelemek és a légáramlási minták egyenletes hőterhelést biztosítanak.
- Csökkenő: A hő hatására a poliolefin (POF) vagy polietilén (PE) zsugorfólia szorosan összehúzódik az ajtó kontúrjai körül, így biztonságos, védő és vizuálisan vonzó csomagolást hoz létre.
2.4 Hűtés és kisütés
Az alagútból való kilépéskor a becsomagolt ajtó áthaladhat egy rövid hűtési zónán (környezeti vagy kényszerlevegőn), hogy megkösse a fóliát. Ezután eléri a kimenő szállítószalagot kézi eltávolítás vagy automatikus átvitel céljából. A végső minőségellenőrzés itt végezhető el.
3. Műszaki adatok és teljesítményadatok
A kulcsfontosságú műszaki paraméterek megértése kulcsfontosságú az automatikus ajtócsomagoló sor kiválasztásához és integrálásához:
- Csomagolási kapacitás: Általában 60 és 120+ ajtó között mozog óránként, az ajtó méretétől, a fólia típusától és a gép konfigurációjától függően.
- Maximális ajtóméretek:
- Hossz: pl. 2500 mm-ig
- Szélesség: pl. 1200 mm-ig
- Magasság/vastagság: pl. 100 mm-ig (a műszaki adatok modellenként jelentősen eltérnek)
- Alkalmazható film:
- Típus: PE (polietilén), POF (poliolefin) zsugorfólia
- Vastagság: Általában 25 – 100 mikron
- A gép méretei (példa): kb. 8000 mm (H) x 2500 mm (Sz) x 2200 mm (Ma) (nagyon változó)
- Teljesítményigény: 3-fázisú, 380V/50Hz vagy a helyi szabvány szerint. A teljes energiafogyasztás jellemzően 20-60 kW (nagyban függ a zsugoralagút méretétől).
- Vezérlő rendszer: PLC (pl. Siemens S7 sorozat) érintőképernyős HMI-vel (pl. 7-10 hüvelykes színes kijelző).
- Pneumatikus rendszer: Sűrített levegőt igényel, jellemzően 0.5-0.7 MPa (5-7 bar).