Vezetői összefoglaló A nagy tisztaságú réz- és sárgaréz hasított tekercsek rendkívül érzékenyek a felületi karcolásokra, az élek deformációjára és a teleszkópos elmozdulásra a hasítás utáni kezelés során. Ez az integrált automatizált csomagológépsor a palacsintatekercseket szem-vízszintes (orsós tekercselés) szem-ég (lapos) helyzetből egy kettős hidraulikus, párnázott feltekercselő segítségével alakítja át, a magcsomagot szervofeszítésű radiális PET pántokkal rögzíti, a profilt nagy pontosságú, orbitális, szemeken átmenő, nyújtó csomagolással veszi körül, és a raklapra rakodást egy nyommentes mechanikus portálmegfogóval végzi. Minden fém-fém érintkezési pontot 90–95 Shore A keménységű poliuretán (PU) és speciális polimerek választanak el a hibamentes felületvédelem garantálása érdekében.
Miért igényel a réz különleges megközelítést?
A réz és a finomított rézötvözetek (mint például a C11000 ETP, a C10200 OFC és a precíziós foszforbronz) nagy sűrűséggel (kb. 8.94 g/cm³) és alacsony felületi keménységgel (gyakran 40–65 HV lágyított állapotban) rendelkeznek. A tekercsfeldolgozás során ez a kohászati profil súlyos mechanikai kezelési sebezhetőségeket mutat:
- Felületi érzékenységA csupasz fém és a szállítószalag acélja közötti kisebb súrlódási csúszás visszafordíthatatlan mikrokopásokat, felületi oxidációt és hidegalakítási karcolásokat okoz, amelyek azonnali selejtet okoznak az elektromos gyűjtősínek, kivezető keretek és transzformátor tekercsek alkalmazásaiban.
- Él-teleszkópos és peremzúzóA keskeny, hasított, „palacsinta” alakú tekercsek alacsony axiális stabilitással rendelkeznek. A túlzott vagy egyenetlen axiális terhelések elmozdítják a tekercs belső meneteit az illesztésből (teleszkóposodás), míg az ellenőrizetlen radiális hevederfeszültségek összenyomják és deformálják a külső élgeometriákat.
- Kontaktfeszültség-koncentrációA szabványos acéltekercs-gyártósorok recézett acélgörgőkre és nagy feszültségű hidraulikus szorítókra támaszkodnak. Lágy rézre alkalmazva ezek a mechanizmusok pontszerű terhelést generálnak, amely meghaladja a fém folyáshatárát, és mély bemélyedéseket okoz.
Ezen kockázatok kiküszöbölése célirányosan tervezett kinematikát igényel: folyamatos poliuretán árnyékolást, párnázott hidraulikus gyorsulási/lassulási görbéket, valamint kalibrált, szervovezérlésű rögzítőmechanizmusokat.
Mit csinál a vonal – lépésről lépésre
A csomagolási folyamat során a hasított réztekercsek az egyes függőleges vágókarokból a rögzített, szállításra kész raklapokig jutnak el négy teljesen automatizált állomáson keresztül.
[Slitter Turnstile / Car]
         │ (Eye-Horizontal)
         ▼
[1. 90° Hydraulic Cushioned Upender]
         │ (Polyurethane contact, proportional decelerated tilt)
         ▼ (Eye-to-Sky)
[2. Radial Eye-Through Strapping Station]
         │ (Cushioned index table, 400–1200 N regulated PET banding)
         ▼
[3. Orbital Eye-Through Wrapping System]
         │ (VCI + Stretch film composite shuttle ring)
         ▼
[4. Overhead Gantry Stacking & Palletizing]
         │ (Internal-bore expanding jaws / cushioned O.D. pads)
         ▼
[Finished Pallet Staging Conveyor]
1. Felfelé dőlés: 90°-os dinamikus dőlésszög szemmagasságból sík helyzetbe
A tekercsek szemvízszintesen érkeznek a forgókapuból. A 90°-ban dönthető bölcső elektrohidraulikus proporcionális rendszert használ, amely kettős henger szinkronizálást biztosít.
- Mind a vízszintes befogadókar, mind a dönthető hátlap 15–20 mm vastag, nagy sűrűségű öntött poliuretánnal (90–95 Shore A) van bevonva a tekercs külső átmérőinek és oldalfelületeinek szigetelésére.
- A mozgásprofil egy S-görbe gyorsítási és lassítási sorozatot hajt végre, kiküszöbölve az ütéseket a 85°–90°-os átadási ponton, és a tekercset simán, ég felé néző (lapos) helyzetben, élbillenés nélkül helyezi át a görgős asztalra.
2. Radiális pántolás: Precíziós, szemen keresztüli feszítés
Miután a tekercs laposan a szállítószalagra került, a pántolóállomáshoz igazodik. A nyers kerületi külső átmérőjű pántolást elfogadó ömlesztett szénacél tekercsekkel ellentétben a palacsinta alakú réztekercsek radiális pántolást igényelnek a központi furaton keresztül, hogy az egyes tekercseket axiális elmozdulás ellen rögzítsék.
- Egy automatizált indexelő forgóasztal forgatja a tekercset egy keresztező pántszalag-pálya alatt, amely a PET pántszalagot a középső szemen keresztül kilövi.
- A pántfeszítő fejet egy állítható szervo-pneumatikus visszacsatoló hurok szabályozza, amely 400 N és 1200 N között működik. Ez biztosítja a szerkezeti csomagolás tömörségét, miközben biztonságosan a tekercs szélének görbülését okozó nyomóerő küszöbérték alatt marad. Az élvédő adagolóbetétek automatikusan integrálhatók az ultravékony fólia alkalmazásokhoz.
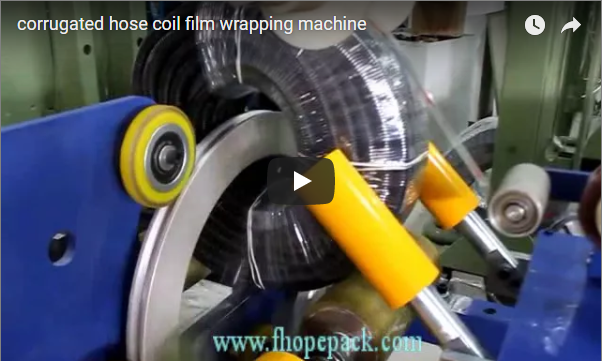
3. Szemközti orbitális tekercselés
A tekercs átkerül az orbitális nyújtócsomagoló állomásra, ahol egy nagy sebességű forgó szállítógyűrű folyamatosan halad át a tekercs szemén és a külső kerület mentén.
- A transzfergép folyamatos spirális záróréteget alkalmaz, amely rugalmas fóliából, VCI korróziógátló fóliából vagy szőtt polipropilén szalagból áll.
- Mivel a csomagológyűrű a tekercssel való érintkezés nélkül kering, a mechanikai érintkezés szigorúan a meghajtott poliuretán hüvelyű támasztógörgőkre korlátozódik, amelyek a tekercset a központi függőleges tengelye körül forgatják.
- A fólia előnyújtását mechanikusan vagy elektronikusan 150% és 250% között tartják fenn, ami nagy rugalmasságot biztosít a mag körül, miközben védi a csupasz rezet a légköri nedvességtől és az oxidációtól.
4. Portálalapú rakodás és palettázás
A becsomagolt tekercs a pick-and-place kilépő állomásra kerül. Egy nagy teherbírású felső portálrendszer leengedi az automatizált pick-and-place fejet, amely poliuretán bevonatú belső táguló szegmensekkel vagy külső kerületi megfogókkal van felszerelve.
- A portál a tekercsszem fölé középre igazodik, nulla relatív csúszással fogja meg a terhet, és vektor-inverteres emelővezérléssel függőlegesen emelkedik.
- A tekercseket előre beprogramozott rétegreceptek (pl. 3-6 tekercs csúszótalponként) szerint, puha tapintású leszállási rutinokkal szállítják és óvatosan egymásra rakják fa szállítóraklapokra, elkerülve a nyomóerőt.
Karcolásvédelem – Kritikus minőségellenőrzési pontok
A felületi degradáció nulla szintjének biztosítása érdekében az üzembe helyezési protokollok minden egyes átviteli interfésznél szisztematikus ellenőrzést írnak elő:
| Felszerelési állomás | Kritikus ellenőrzési fókusz | Mérnöki védelmi mechanizmus |
|---|---|---|
| Upender bölcső és előlap | Felületjelölés, élpontterhelés | 15–20 mm-es öntöttvas, 90–95 Shore A keménységű PU bélés; proporcionális hidraulikus lágyleszállású szelepek |
| Görgős szállítószalag rendszer | Karcolódás, relatív csúszás az áthelyezés során | Kiváló minőségű vulkanizált PU görgőhüvelyek; VFD-szinkronizált motoros görgők |
| Szembe helyezhető pántológép fej | Élvágás, pántvágás | 12–16 mm-es PET pántszalag (sima profil); szervo-szabályozott feszítés (400–1200 N) |
| Orbitális csomagoló kocsi | Gép ütközése, egyenetlen előnyújtás | Dinamikus optikai tekercs-központosítás; érintésmentes forgó gyűrű; állandó nyomatékú filmkocsi |
| Bakdaru megfogó | Furatbemetszés, ejtés ütése a raklapon | UHMW-PE furatkereső papucsok; pneumatikus, puha tapintású süllyedésérzékelők; sima frekvenciaváltós leállás |
A rendkívül érzékeny, fényesre lágyított réz és az oxigénmentes minőségek (OFC > 99.99%) esetében nyommentes neoprén görgőshüvelyeket és tisztatéri használatra alkalmas VCI kompozit csomagolóanyagot alkalmazunk a kémiai foltosodás és a mechanikai kopás megakadályozása érdekében.
Vonaláteresztőképesség és ciklusidő modell
Az összátviteli sebességet a munkaállomás (a leglassabb egyedi folyamatciklus) és az állomások közötti átviteli idők szabályozzák:
| Állomásművelet | Egység ciklusideje | Műszaki működési paraméterek |
|---|---|---|
| Tekercs betáplálás és 90°-os felfelé állítás | 40 s | Arányos hidraulikus billentés lágy ütközéssel |
| Szállítószalag-továbbítás és -pozicionálás | 12 s | Szinkronizált lágyindítású gördülési index (0.2 m/s) |
| Radiális pántolás (3 pánt) | 36 s | 3 × 12 s radiális pántciklusonként (beleértve a 120°-os tekercsváltást) |
| Orbitális tekercselés (60%-os átfedés) | 45 s | Kétrétegű tekercselés 60 RPM gyűrűsebességgel |
| Gantry Pick, Travel & Stack | 35 s | Teljes áthaladási ciklus puha tapintású raklapleszállással |
| Pacemaker munkaállomás ciklusa | 45 s | Az orbitális tekercselési művelet egyállomásos alapvonalat állít be |
Hatékony áteresztőképesség-elemzés: A felhordó, a pántológép és a csomagoló között integrált pufferzónáknak köszönhetően az állomások közötti műveletek egyidejűleg futnak. A mechanikai átadásokat és az indexelés-ellenőrzést figyelembe véve a folyamatos sor ütemezése óránként 50-65 tekercset ér el , fenntartva az állandó termelést, miközben tiszteletben tartja a lágyfém felületek védelméhez szükséges fizikai sebességkorlátokat.
Műszaki Adatok
| Vizsgált paraméter | Működési tartomány / Specifikáció |
|---|---|
| Tekercs hasznos teher súlya | 500 - 5,000 kg |
| Tekercs külső átmérője (OD) | 600 - 1,800 mm |
| Tekercs belső átmérője (ID) | 300, 400, 508, 610 mm (szabványos tüskeméretek) |
| Réses tekercs szélessége (magasság lapos állapotban) | 50 – 500 mm (palacsinta / szalagtekercsek) |
| Pántoló anyag | Gépi minőségű PET pántszalag (Szélesség: 12 – 16 mm; Vastagság: 0.6 – 0.8 mm) |
| Csomagolási filmek | VCI fólia, LLDPE stretchfólia, PE szőtt szövet (szélesség: 100 – 250 mm) |
| Szállítószalag felületi keménysége | Poliuretán / vulkanizált gumibevonat (90 – 95 Shore A) |
| Vezérlési architektúra | Siemens S7-1500 / Allen-Bradley GuardLogix PLC; Pro-face / Siemens HMI |
| Pneumatikus / Hidraulikus ellátás | 0.6–0.8 MPa (tiszta, száraz levegő); 14–18 MPa (arányos hidraulikus csomag) |
| Tápegység | 380V / 415V / 480V, 50/60 Hz, 3 fázisú (országonként egyedi) |
Kiválasztási ellenőrzőlista
A véglegesített gépészeti elrendezés és árajánlat előtt győződjön meg arról, hogy a következő mérnöki paraméterek megerősítést nyertek:
- Tekercs méretezési burokMinimum/maximum külső átmérő, standard belső átmérő, szélességtartomány és az egyes tekercsek súlya.
- Kohászati állapot és felületkezelésÖtvözet megnevezése, lágyítási állapot (lágy vs. kemény) és specifikus felületi követelmények (pl. tükörfényű, ónozott, fényes).
- Szükséges átviteli sebesség: Cél tekercsek óránként a hasító nyírási kimeneti kapacitás alapján.
- Pántolási konfigurációA szükséges radiális kötegelők száma (jellemzően 3 vagy 4 heveder 120°-os vagy 90°-os távolságra).
- Csomagolási réteg receptjeKizárólag stretch fólia, VCI fólia belső réteg, vagy megerősített külső szőtt csomagolás tengerentúli konténerszállításhoz.
- Rakásolási specifikációk: Raklapméretek, maximális halommagasság, célhalmozási súly és a raklapkiadó szállítószalag tájolása.
- Gyári elrendezés és korlátozásokLineáris, sorba épített elrendezés a hasítóöböl kijáratához képest 90°-os L alakú konfigurációval szemben.
Biztonsági szabványok és megfelelőség
Az automatizált nehéztekercs-kezelési műveleteknek a termék integritása mellett a kezelő védelmét is előtérbe kell helyezniük:
- ISO 12100:2010Átfogó kockázatértékelés integrálva a gépvázszerkezetbe, a hidraulikus törésgátlókba és a kinematikai hézagtervezésbe.
- HU 415-10: 2014: Külön biztonsági szabvány a csomagolásra, pántolásra és integrált anyagmozgató csomagológépekre vonatkozóan.
- Zónaelkülönítés4. kategóriájú / PL e biztonsági fényfüggönyök és összekapcsolt kerületi biztonsági kerítés védi a felfelé irányuló forgási útvonalat, a körgyűrűt és a portálburkolatot.
- EnergiaelkülönítésTeljesen zárható, ki-/kitáblázható (OSHA LOTO szabványnak megfelelő) elektromos megszakítók és maradéknyomású hidraulikus légtelenítő szelepek a biztonságos rendszerkarbantartás érdekében.
Mérnöki GYIK
Miért nem használhatók a hagyományos acéltekercs-pántolófejek közvetlenül rézszalagon?
A szabványos acéltekercs-pántológépek nagy pántfeszítésre (gyakran >2,500 N) és merev szénacélhoz tervezett fogazott dörzshegesztő megfogókra támaszkodnak. Lágy réztekercsek esetén ezek a fejek mély sarokbemélyedést okoznak, peremezik az éllamellázást, és sorjakárosodást okoznak, ami megzavarja a nagy sebességű sajtolási műveleteket. A mi termékcsaládunk alacsony tehetetlenségű, szervoszabályozott feszítőfejeket tartalmaz lekerekített adagolócsatornákkal és sima illesztésű dörzshegesztéses eljárással, amelyet kifejezetten réztekercsekhez kalibráltak.
Milyen mechanizmus akadályozza meg a tekercs teleszkópos elmozdulását 90°-os felfelé fordítás közben?
A tekercs teleszkópos elmozdulása akkor következik be, amikor a tengelyirányú tehetetlenség legyőzi a tekercsek közötti súrlódást a döntés során. A felfelé irányuló kialakításunk ezt egy szinkronizált hidraulikus döntési mozgással és arányos áramláslassulással mérsékli. A tekercs egy poliuretánnal bélelt alaplaphoz simul, és a forgáspont úgy van kialakítva, hogy a nettó gravitációs vektor simán eltolódjon a tartó sarokzsebbe, megállítva az axiális nyírómozgást.
A sor képes kezelni mind az egyes palacsintatekercseket, mind az egymásra rakott főtekercseket?
Igen. A pántolófej és az orbitális csomagolókocsi optikai lézeres magasságérzékeléssel rendelkezik, amely folyamatosan kiszámítja a munkadarab profilját. Akár egyedi 60 mm széles hasított palacsintatekercset, akár előre halmozott 400 mm széles köteget fogad, a rendszer automatikusan beállítja a csomagolókocsi mozgási löketeit és a pántolóadagoló pozícióit a PLC-ben előre definiált receptkódok segítségével.
Hogyan előzhető meg a páralecsapódás és a felületi elszíneződés a tengeri szállítás során?
Nagy távolságú tengeri export esetén a csupasz réz hajlamos az oxidációra és a páratartalom miatti foltosodásra. Az orbitális tekercselő szállítóeszköz kettős fóliaadagolóval konfigurálható: egy belső tekercs aktív illékony korróziógátló (VCI) fóliát visz fel közvetlenül a csupasz fémre, majd egy külső réteg nagy feszültségű LLDPE stretch fóliát. Ez a kettős zárórétegű tömítés egy szoros, nedvességálló mikrokörnyezetet hoz létre, amely kiküszöböli a piszkos rozsdagátló mártóolajok szükségességét.
Következő lépések
Egy, az Ön csarnokelrendezéséhez tervezett integrált réztekercs-kezelő, pántoló és orbitális csomagoló sor értékeléséhez:
- Jelentkezési adatok beküldése: Küldje el a tekercs méreteit (külső átmérő, belső átmérő, szélesség, tömeg), az óránkénti mennyiségi igényt és a mező helyigényét a következő címre: info@fhopepack.com.
- 3D-s tervrajz és műszaki specifikáció 48 órán belülGépészeti projektcsapatunk állomásonkénti gyártósor-javaslatot készít, ciklusidő-szimulációval, elrendezési rajzokkal és felületvédelmi részletekkel.
- Mérnöki helyszín beállításaHelyszíni vagy virtuális mérnöki felülvizsgálat ütemezése az alapozás terhelésének, a hasító forgókapukkal való ciklusintegrációnak és az elektromos gyűjtősín-csatlakozásoknak az ellenőrzésére.
Kapcsolódó olvasás
- Réselt tekercs dönthető, szemmel áttekerhető csomagolási és halmozási sor
- Hidraulikus billenőmechanizmusok kinematikai és szerkezeti elemzése finom szalagtekercsekhez
- Automatikus rézszalag tekercscsomagoló rendszerek — Berendezéssorozat
Mérnöki dokumentáció és referenciaforrások
- Géptervezés és alkalmazás: FHOPE Rendszermérnöki Műszaki Csoport
- Videó bemutató: Automatikus réztekercs csomagolósor bemutatója
- Funkcionális ciklusszámítások: FHOPE mérnöki üzembe helyezési időalapú tanulmányi szabványok
- Szabályozási biztonsági megfelelőség: ISO 12100:2010 (Gépek biztonsága – Általános alapelvek); EN 415-10:2014 (Csomagológépek biztonsága – 10. rész: Általános követelmények)
- Projektjavaslat-átfutási idő: Standard OEM 48 órás mérnöki felülvizsgálati protokoll