🛠️ Iparági fájdalompont
Az extrudált profilok kézi nyújtófóliázása kritikus feszültségkülönbséget és inkonzisztens fóliaátfedést okoz, ami közvetlenül növeli a szállítási sérülések arányát és a működési munkaerőköltségeket a nagy volumenű gyártóüzemekben. A kezelők nehezen tudják fenntartani az egyenletes nyomást a különböző keresztmetszeteken, ami lokalizált feszültségkoncentrációkat eredményez, amelyek veszélyeztetik a rakomány épségét a targoncakezelés és a távolsági szállítás során.
A hosszú fémprofilok gyártását irányító gyártásvezetők következetesen a fólia feszültségének instabilitásával találkoznak, amikor manuális felhordási módszerekre hagyatkoznak. Automatizált előnyújtási mechanika nélkül a kezelők nem tudják fenntartani az egyenletes kerületi nyomást a különböző keresztmetszeteken, ami lokalizált feszültségkoncentrációhoz vezet a sarokéleknél. Ez a mechanikai inkonzisztencia gyakran a fólia szakadásához vezet targoncakezelés közben, vagy teljes rétegelváláshoz szállítás közben. Amikor a fólia vastagsága statikus marad a könnyű alumíniumprofilok és a nehéz acélgerendák között, a védőréteg nem képes befogadni a terhelés eltérő merevségét, ami közvetlenül veszélyezteti a rakomány integritását.
Az üzemeltetési auditok azt mutatják, hogy a kézi csomagolási protokollok jellemzően 1.2-1.8 munkaórát vesznek igénybe 100 egységenként, miközben a szállítás közbeni sérülések aránya 8% és 15% között mozog a műszakkimerüléstől és a környezeti feltételektől függően. Ezek a hatékonysági problémák súlyosbodnak, amikor a létesítmények 8 láb hosszú profilokat próbálnak feldolgozni szabványos függőleges raklapcsomagolókon, ami kettős kezelési munkafolyamatokat kényszerít ki, amelyek megduplázzák a ciklusidőket. A szabványos iparági referenciaértékek alapján előrejelzések szerint az inkonzisztens bevonatminták a porszórt felületeket kopásnak és nedvességnek teszik ki, ami közvetlenül csökkenti a bruttó haszonkulcsot a szállítási kárigényeken és az átdolgozási ciklusokon keresztül.
🏗️ Megoldási mechanizmus
A vízszintes orbitális feszítőcsomagoló rendszerek kiküszöbölik a manuális feszültségkülönbségeket azáltal, hogy egy motoros fóliakocsit forgatnak az álló terhek körül, így biztosítva az egységes, többrétegű spirális lefedettséget a programozható előnyújtási arányok és a szinkronizált haladási sebességek révén. Ez a mechanikus megközelítés biztosítja az egyenletes kerületi nyomást a kezelő fáradtságától függetlenül, ami közvetlenül megbízható nedvességállóságot és kopásvédelmet eredményez a hosszú fémprofilok esetében.
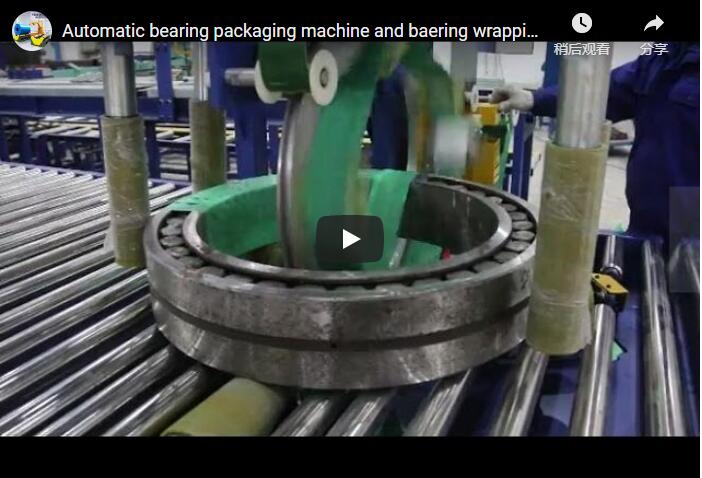
A vízszintes orbitális mechanizmus egy rögzített szerkezeti keretet használ, amelyhez egy forgó gyűrűegység kapcsolódik, amely körülveszi az álló profilt. Az iparágvezető konfigurációk, mint például a Dynawrap Pro 2200, egy 87 hüvelykes (2170 mm) gyűrűátmérővel rendelkeznek, amely nagy keresztmetszetek befogadására képes, miközben maximális 55 fordulat/perc sebességgel működik. Ez a forgási sebesség a lineáris fólia kocsi mozgásával kombinálva folyamatos spirális tekercset hoz létre, amely egyenletes feszültséget biztosít a végektől a végéig. Az integrált előfeszítő görgőrendszer a felhordás előtt 150% és 300% között megnyújtja a fóliát, ami csökkenti az anyagfelhasználást, miközben növeli a szakítószilárdságot hűtés közben.
A kritikus teljesítményhangoláshoz precíz szinkronizálásra van szükség a gyűrű sebessége és a kocsi elmozdulási sebessége között. Ha az elmozdulási sebesség meghaladja az optimális paramétereket, spirális átfedési rések keletkeznek, sebezhető zónákat hagyva; ezzel szemben a túlzott átfedés növeli a fóliahulladékot és a rakomány hőfeszültségét. A szabványos ipari konfigurációk jellemzően 50%-os végátfedést alkalmaznak a szélek megerősítéséhez és 30%-os középátfedést a fesztávolsághoz, így a nyújtás utáni fóliavastagság 30-35 mikron. Ez a kalibrált feszültségprofil megbízható nedvességállóságot és kopásvédelmet biztosít, ami közvetlenül a szállítási igények csökkenéséhez és az ellátási lánc megbízhatóságának javulásához vezet.
🔗 Kapcsolódó : Fedezzen fel további megoldásokat
📈 Megvalósítási részletek és paraméterek
Az optimális vízszintes fóliaelhelyezéshez precíz gyűrűátmérő-hézag, hálószélesség-illesztés és nyújtás előtti kalibrálás szükséges, hogy a gép áteresztőképessége összhangban legyen a létesítmény mennyiségi céljaival, miközben minimalizálják a fóliafogyasztást és a karbantartás miatti állásidőt. A létesítményeknek össze kell vetniük a maximális profilméreteket a gyűrűspecifikációkkal, és olyan hálószélességet kell választaniuk, amely egyensúlyt teremt a keresztirányú hatékonyság és az élvezérlés között az összetett extrudálási geometriák esetén.
A létesítmény méretének figyelembe kell vennie a maximális profilméreteket, a teherbírást és a szükséges áteresztőképességet. A hálószélesség megválasztása közvetlenül befolyásolja a ciklushatékonyságot; a szélesebb körű fóliaalkalmazások, mint például a 25.6 hüvelykes (650 mm) hálókapacitás és a 220 csomag/perc áteresztőképesség, amelyeket a nagy sebességű vízszintes áramlási rendszerekben, például a SleekWrapper 65-ben mérnek, csökkentik a hosszú profilok keresztirányú áthaladásait, míg a keskenyebb 15.5 hüvelykes (400 mm) hálók, amelyeket a SleekWrapper 40-ben használnak, fokozott manőverezhetőséget biztosítanak az összetett extrudálásokhoz. A műszakonként 400 profilt feldolgozó létesítmények esetében az 1,200 mm-t meghaladó gyűrűátmérő és az 1,000 kg maximális teherbírás jellemzően megszakítás nélküli működést biztosít. Az építészeti alkalmazásokhoz tervezett rendszerek, mint például a Joy 1550 Ventana, bemutatják, hogyan optimalizálják a speciális rögzítőmechanizmusok és a programozható feszítőprofilok a redőny- és ablakkeret-geometriák csomagolását.
| Vizsgált paraméter | Tipikus tartomány | Üzleti hatás |
|---|---|---|
| Gyűrű belső átmérője | 800 - 2,200 mm | Biztosítja a maximális profilkeresztmetszetek biztosításához szükséges szabad mozgásteret, megakadályozva a mechanikai interferenciát és csökkentve a beállítási állásidőt. |
| Max. gyűrűsebesség | 30 - 55 / perc | A magasabb fordulatszám felgyorsítja a ciklusidőket, de stabil fóliafeszesség-szabályozást igényel a tekercselési hibák elkerülése érdekében. |
| Előnyújtási arány | 150% - 300% | Optimalizálja a fólia kihozatalát és szakítószilárdságát, közvetlenül csökkentve az egységnyi anyagköltségeket, miközben megőrzi a rakomány biztonságát. |
| Filmháló szélessége | 250 - 650 mm | A szélesebb bordák csökkentik a keresztirányú áthaladások számát hosszú terhek esetén; a keskenyebb bordák javítják az élvezérlést összetett profilok esetén. |
| Terhelési hossz tartomány | 1 - 12 m | Meghatározza a szállítószalag végéhez szükséges követelményeket és a ciklusidő-előrejelzéseket, biztosítva a zökkenőmentes betáplálás/kimenet integrációját. |
A telepítési protokollok jellemzően magukban foglalják a kézi állomások motoros görgős szállítószalagokra való cseréjét, valamint a PLC receptek kalibrálását a különböző profilcsaládokhoz. A karbantartási rutinok a nyújtógörgők tisztaságára és a csapágyak kenésére összpontosítanak; az iparági referenciaértékek 98%-os üzemidőt prognosztizálnak, ha a kezelők 80 ciklusonként rutinszerű áttörlést végeznek. A fóliafogyasztás jellemzően 15%-25%-kal csökken a kézi módszerekhez képest, miközben a munkaerő-elosztás a dedikált csomagolóállomásokról a későbbi minőségellenőrzésre vagy a szalagozási műveletekre helyeződik át.
🛡️ Ellenőrzött eredmények és beszerzési ellenőrzőlista
Az automatizált vízszintes fóliázó rendszerek következetesen 3% alá csökkentik a szállítási sérülések arányát, és 15-25%-kal csökkentik a fóliafogyasztást, a tipikus megtérülési idő pedig 10-18 hónap, a létesítmény mennyiségétől és a fólia árától függően. A beszerzési csapatoknak szabványosított vizsgálati protokollok segítségével kell validálniuk a specifikációkat a tényleges termelési követelményekkel szemben a pontos teljesítmény-előrejelzések biztosítása érdekében.
Az ellenőrzött telepítési forgatókönyvek azt mutatják, hogy a manuálisról az automatizált vízszintes fóliázásra való áttérés a szállítás közbeni sérülések arányát az iparági átlag 8%-ról 12%-ra csökkenti 1.5%-ról 3%-ra. A fóliahulladék jellemzően 15%-kal 25%-kal csökken, míg a munkaerőigény műszakonként 1.5-2.5 órával csökken. Az iparági szabványos referenciaértékek alapján előrejelzések szerint ezek a működési fejlesztések jellemzően 10-18 hónapon belül megtérülnek a berendezéseknél, bár a pontos ütemterv a konfigurációtól, a fóliabeszállítói szerződésektől és az alapvető sérülési arányoktól függően változhat. A vegyes profilhosszúságokat feldolgozó létesítmények jelentősen profitálnak a 10+ receptet tároló PLC memóriarendszerekből, amelyek kiküszöbölik a manuális átprogramozást és csökkentik az átállási állásidőt.
A beszerzési csapatoknak a következő kritériumok alapján kell validálniuk a gépspecifikációkat a tényleges gyártási követelményekkel szemben:
-
A gyűrűk kompatibilitásának biztosítása érdekében mérje meg a maximális profilméreteket 100 mm-es hézaggal.
-
Erősítse meg a fóliatekercs aktuális specifikációit, beleértve a mag átmérőjét, a szakítószilárdságot és a tapadási tulajdonságokat.
-
Kérjen gyártótól tesztcsomagolásokat tényleges gyártási minták felhasználásával a feszültségprofilok és az átfedési beállítások validálásához.
-
Ellenőrizze az elektromos követelményeket, és erősítse meg, hogy a meglévő üzemi infrastruktúrához szükségesek-e feszültségátalakítók.
-
Tekintse át az MTBF adatokat és az alkatrészárakat, figyelembe véve, hogy a csapágygyűrűk cseréje jellemzően 2,500 üzemóra után történik.
Jogi nyilatkozat: A teljesítménymutatók, a fóliamegtakarítás és a megtérülési idők a szabványos iparági referenciaértékek alapján kerültek előrejelzésre, és jelentősen eltérnek a terhelés típusától, a fólia összetételétől, az üzemi körülményektől és az alapvető létesítményi munkafolyamatoktól függően. A berendezések beszerzésének véglegesítése előtt mindig végezzen helyszíni próbákat a tényleges gyártási anyagokkal.
🔗 Lásd még : Kapcsolódó felszerelés
🛡️ Megfelelőségi megjegyzés : Ez a berendezés az ISO és CE szabványoknak megfelelően készült. Beszerzés előtt ellenőrizze a gyártóval a konkrét tanúsítványokat.