Összefoglaló Ez a mérnöki útmutató az acél- és rézfeldolgozásban használt hasított és mestertekercsek automatizált csomagolósorainak konfigurációját vizsgálja. Elemzzük az öt fő inline állomást – radiális/kerületi pántolás, orbitális szemekkel történő csomagolás, 90°-os hidraulikus döntés, lapos tekercsek kerületi csomagolása és portálos egymásra rakás. Minden automatizált modul kiváltja a nagy kockázatú, munkaigényes kezelést, csökkenti a ciklusidőket és megakadályozza a szállítási károkat. A rendszer méretezésének közvetlen hatása van a tekercs külső/belső átmérőjére, a felület szélességére, a metallurgiai érzékenységre és a rendelkezésre álló alapterületre.
Amit az egyes állomások helyettesítenek
Egy automatizált tekercscsomagoló sor a különálló manuális műveleteket folyamatos, PLC-vel szinkronizált átviteli sorozattá integrálja. Minden állomás programozható mechanikus vezérléssel helyettesíti a veszélyes fizikai munkát.
| Állomás | Kézi működtetés cseréje | Automatizált mechanizmus és működési előny |
|---|---|---|
| Pántolóállomás | Kézi pneumatikus kéziszerszámos feszítés és bemetszett fém illesztés. | Az automatizált radiális indexelő fej 16–32 mm-es PET vagy nagy szakítószilárdságú acél pántszalagot adagol a tekercsszemen keresztül, 2,500–6,500 N programozható feszültséggel. |
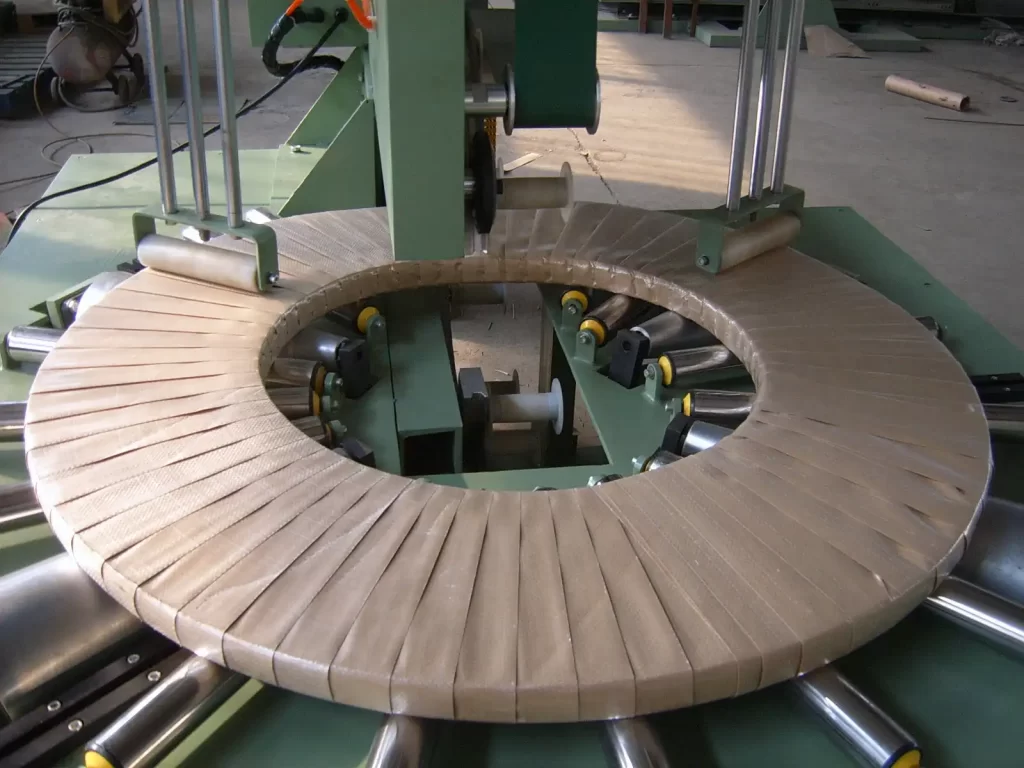
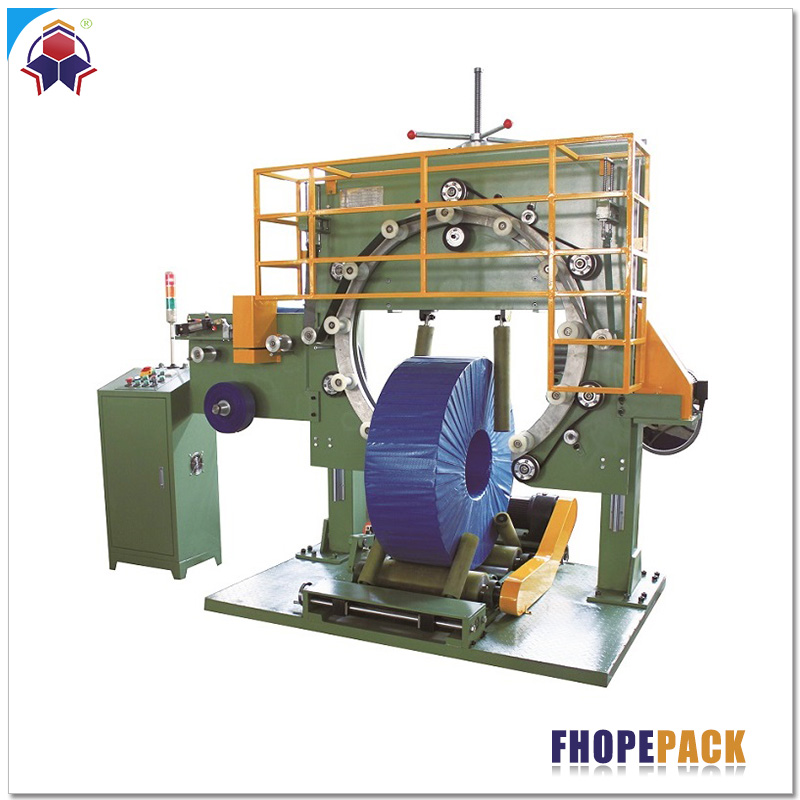
| Szemüveges orbitális burkoló | A kezelők kézzel vezetik át a fóliatekercseket a belső átmérőn (ID). | Egy nagy sebességű, forgó C-gyűrűs vagy zárt hurkú szállítószalag 40–80 fordulat/perc sebességgel viszi fel a VCI fóliát és a nyújtható fóliát a szemen keresztül, biztosítva a folyamatos 30–70%-os átfedést. |
| 90°-os dönthető / lehajtható | Veszélyes darumanőverek C-kampókkal vagy nejlonhálós hevederekkel. | A kéthengeres hidraulikus bölcső a tekercsek égbolttal szembeni (függőleges) és vízszintes tengely közötti átirányítását peremdeformáció vagy teleszkópos kicsúszás nélkül végzi. |
| Lapos tekercses burkoló | Szemtől égig érő tekercsek kézi lemezcsomagolása fa raklapokon. | Forgótányér vagy fej feletti forgókar tekeri be a vízszintesen raklapra helyezett tekercseket, tömítéssel megakadályozva a nedvesség bejutását és a szállítás közbeni elmozdulást. |
| Gantry Stacking Station | Targonca kézi átrakása, távtartó behelyezése és raklaprakodás. | A 3 tengelyes derékszögű portál vagy a nagy teherbírású ollókaros megfogó automatikusan felveszi, középre helyezi és raklapokra halmozza a kész tekercseket az előre beállított receptek szerint. |
A nagy kockázatú, változó kézi munkát merev automatizálással helyettesítve a gyártósor kiküszöböli a felületi karcolódást a kényes rézötvözeteken, megakadályozza a katasztrofális teleszkóposodást a nagy hozamú hasított acélban, és eltávolítja a személyzetet a nagy tömegű függő terhelési zónákból.
A Munkáspárt hatása
A kézi, gyártósoron történő csomagolásról egy központi, automatizált feldolgozósorra való áttérés alapvetően megváltoztatja a munkaerő-elosztást. A következő működési modell egy tipikus, kétműszakos hasított tekercsgyártó üzemet értékel, amely műszakonként 120–180 tekercset gyárt.
| Vonalparaméter | Kézi csomagolócella | Automatizált FHOPE sor | Működési hatás |
|---|---|---|---|
| Közvetlen személyzet műszakonként | 6 operátor | 2 operátor | -4 operátor műszakonként |
| Napi közvetlen munka (2 műszak) | 12 operátor | 4 operátor | -8 operátor naponta |
| Produktív gépórák száma | Változó (fáradtságtól függő) | Folyamatos pacemaker (90–150 s/tekercs) | +35% és +60% közötti állandó áteresztőképesség |
| Átcsoportosított munkaórák összesen | kiindulási | 64 operátori óra / nap felszabadult | Slitter műveletbe / QC-be skálázható |
| Csomagolás Fogyasztható Hulladék | 18%–25% (kontrollálatlan filmfeszültség) | < 3% (precíziós fogaskerék-előnyújtás) | 200%–250%-os fix nyújtási arány |
Ezek a mutatók dokumentált terepi telepítéseket képviselnek. A tényleges munkaerő-megtakarítás az átlagos résszélességtől, a belső átmérő méreteitől, a csomagolási receptektől (pl. kétrétegű VCI plusz szőtt szövet vs. egyetlen nyújtható fólia) és a vágóberendezés teljesítményétől függ. A döntő előny változatlan marad: a kezelők a nehéz tekercsek kezeléséről a HMI diagnosztika felügyeletére, a fogyóeszközök betöltésére és a kimenő logisztika kezelésére válthatnak.
Hogyan választjuk ki az állomásokat
A rendszertervezéshez a tekercsek kohászati eljárásának, geometriai burokszerkezetének és a hengerlési logisztikának a megfelelő állomássorrendhez kell igazodnia. A réz- és szilíciumacél tekercsek nagy pontosságú felületvédelmet igényelnek, míg a szerkezeti szénacél maximális pántolási rögzítőerőt igényel.
[Slitter Recoiler]
       │
       ▼
[Turnstile / Transfer Car]
       │
       ▼
[Station 1: Automated Strapping] ──► Through-eye radial or circumferential retention
       │
       ▼
[Station 2: Orbital Eye-Through] ──► 6-face sealed protective wrapping (VCI/Stretch)
       │
       ▼
[Station 3: 90° Hydraulic Tilter] ──► Eye-horizontal to Eye-to-sky reorientation
       │
       ▼
[Station 4: Gantry Stacker] ──► Auto-palletizing with timber runner placement| Állomásválasztási tényező | Mérnöki függőség | Megvalósítási megoldás |
|---|---|---|
| Strapping Architecture | Tekercs rés szélessége, szállítási lökésvektorok, vevői specifikáció. | Radiális pántolás: Keskeny, réses tekercsekhez a nyitott fülön keresztül vezeti a szíjat. Kerületi: Megtartja a külső burkolatot a fő tekercseken. Kombinált3 radiális + 1 kerületi tengeri exporthoz. |
| Csomagolási kinematika | Légköri korróziós expozíció, export időtartama, tekercs orientációja. | Szem-áteresztő transzfer6 oldalas, teljes környezeti tokozás függőleges/vízszintes tekercsekhez. Lapos tekercses forgókarRaklapszintű esőálló felső/oldalsó csomagolás. |
| Billenő hajtásmechanizmus | Feláramlási szállítási helyzet (tüske vs. csúszótalp) és tekercs tömege. | Elektromechanikus csavarGyorsan szállítható, tisztatéri réztekercsekhez 5,000 kg alatt. Kettős hidraulikus henger ellensúlyozássalNehézacél akár 30 000 kg-ig. |
| Halmozási konfiguráció | Napi SKU-variáció, halmozási mintázat receptek, padlófelület. | Derékszögű felsőhídNagy stabilitás, kis helyigény, akár 10 000 kg-ot is elbír. Robot csuklós karTöbb raklapos szortírozási rugalmasság összetett, darabolt megrendelésekhez. |
Az érzékeny rézszalagokhoz a szállítószalag görgői 5 mm-es vulkanizált poliuretánnal (85–90 Shore A keménység) vagy műszaki műanyag hüvellyel rendelkeznek a felületi nyomok elkerülése érdekében. A hidraulikus szorítók arányos nyomáscsökkentő szelepeket használnak a tekercs deformációjának kiküszöbölésére emelés és billentés közben.
Kiválasztási ellenőrzőlista
A véglegesített árajánlat és az elrendezés elkészítése előtt tekintse át ezt a paramétermátrixot:
- Tekercs méretezési burokKülső átmérő (OD_min - OD_max), belső átmérő (ID_min - ID_max), minimális résszélesség (W_min) és maximális felületszélesség (W_max).
- TömegtartományMinimális és maximális hasznos teher (kg) egyetlen hasított tekercsenként és kombinált főcsomagonként.
- Áteresztőképességi igények: Szükséges ciklusidő tekercsenként (másodpercben) és a cél tekercs/óra teljesítmény a felső hasítósorokról.
- Anyagkohászat és felületi érzékenységHidegen hengerelt szénacél, tűzihorganyzott, magasfényűre polírozott réz vagy szemcseorientált elektroacél (a hengerelt bevonat specifikációit határozza meg).
- Pántolási specifikációk: Előnyben részesített pántolási anyag (PET vs. nagy szakítószilárdságú acél), pántszalag szélessége (16, 19 vagy 32 mm), és a radiális pántok száma (pl. 2, 3 vagy 4 radiális pánt 90°/120°-os távolságokban).
- Védőcsomagoló médiaElsődleges réteg (VCI krepp-papír, rozsdagátló fólia) és másodlagos külső réteg (LLDPE stretch fólia, HDPE szövött szövet), beleértve a szükséges előnyújtási százalékot is.
- Anyagmozgatás és orientáció: Felfelé irányuló betáplálási feltételek (szemmel vízszintes a forgókapun vs. szemmel az ég felé a szállítószalagon) és a lefelé irányuló palettázási követelmények.
- Raklap specifikációiFa talp méretei (H × Sz × M), maximális célhalmozási magasság és az automatizált fa távtartó behelyezésére vonatkozó követelmények.
- Létesítmény-engedélyekRendelkezésre álló alapterület, daru emelési magassága, horogmagassági korlátok és biztonsági kerület határai.
- Megfelelőségi és biztonsági előírásokRegionális gépészeti irányelvek (CE, UL/CSA, OSHA), előírt biztonsági fényfüggöny némítás, valamint 4. kategóriájú / PLe biztonsági architektúrák.
Biztonság
A tekercscsomagolás automatizálása jelentős lebegő tömegeket és mechanikai feszültségvektorokat kezel.
- Kerületvédelem és fényfüggönyök: Tartson fenn aktív biztonsági kerítést a nagy sebességű orbitális tekercselő, a hidraulikus leengedő és a 3-tengelyes rakodóállvány körül. A belépési reteszeknek azonnali 0. kategóriájú leállást kell kiváltaniuk.
- Kizárás / Kitáblázás (LOTO)Soha ne lépjen be a gép burkolatába pántszalag-elakadás elhárítása, fóliatekercsek cseréje vagy rutinszerű kenés elvégzése céljából anélkül, hogy leválasztaná az elsődleges elektromos megszakítót és reteszelné a pneumatikus/hidraulikus nyomáscsökkentő szelepeket.
- Leesésgátló mérnöki munkaA hidraulikus billentőmű kettős, elővezérelt visszacsapó szeleppel rendelkezik, amelyek közvetlenül a hengercsatlakozókra vannak felszerelve, megakadályozva a bölcső leesését vezetékszakadás esetén. A portálemelő tengely mechanikus leesésbiztos fékeket használ.
- Gépekre vonatkozó irányelvekEurópai telepítések esetén az integrált vezeték megfelel a következő szabványoknak: ISO 12100:2010 (Kockázatértékelés és -csökkentés) és HU 415-10: 2014 (Moduláris csomagológépek biztonsági követelményei). Minden vezérlő áramkör megfelel a ISO 13849-1 (PLd/PLe).
Mérnöki GYIK
K: Mely állomások kötelezőek és opcionálisak egy kompakt elrendezés esetén? V: Csak a pántoló és csomagoló állomások kötelezőek szigorúan a magcsomagolás épsége érdekében. Ha a tekercsek már ég felé néző helyzetben, csúszótalpakon hagyják el a vágógépet, akkor a 90°-os dönthető állomás elhagyható. Fordítva, ha az ügyfelek raklapos vízszintes szállítást igényelnek egy vízszintes vágógépről, akkor a 90°-os dönthető és rakodó állomás kötelezővé válik.
K: Mi a geometriai hézagszabály a szemen átmenő orbitális burkolók esetében?
A: A tekercselő zsombolynak érintkezés nélkül kell megközelítenie a tekercs szemét. A tekercs minimálisan használható belső átmérőjének meg kell felelnie a következő követelményeknek:
ID_coil ≥ Shuttle_Width + Dynamic_Clearance (typically ≥ 150 mm)
Ezzel egyidejűleg a külső forgógyűrűnek a következőket kell befogadnia:
Ring_ID ≥ √((OD_coil)² + (Width_coil)²) + 2 × Margin_Clearance
K: Egyetlen gyártósor képes hidegen hengerelt acélt és tükörfényes rezet is feldolgozni? V: Igen, kettős receptúrájú HMI programozással. Rézre való váltáskor a PLC automatikusan csökkenti a pántolás feszültségét a szélek repedésének megakadályozása érdekében, bekapcsolja a poliuretán hüvelyű görgőságyakat, és aktiválja a pneumatikus lágyan leszálló hengereket a leengedő és a rakodó megfogókon.
K: Hogyan akadályozza meg az automatizált nyújtófóliázás a belső korróziót a kézi fóliázáshoz képest? V: A kézi fóliázás során az átfedés következetlen, a kezelő feszültsége pedig változó, ami kapilláris csatornákat hoz létre a nedvesség bejutásához. Az automatizált orbitális fóliázás egyenletes 50%-os átfedést biztosít állandó 200%-os előnyújtás mellett. Egy beépített VCI fóliaadagolóval párosítva hermetikus mikrokörnyezetet hoz létre, amely megállítja a kondenzáció okozta oxidációt a tengeri szállítás során.
K: Mi az automatizált pántológép karbantartási ciklusa? V: A szokásos megelőző karbantartás 50 üzemóránként előírja a pántszalag-törmelék kifújását és az adagológörgők tisztítását. A vágópengéket, a tömítő fűtőelemeket (PET dörzshegesztéshez) és a megfogó fogait 200 000 pántolási ciklusonként ellenőrizni és újrakalibrálni kell.
Következő lépés
Egyedi tekercscsomagolási megoldásokat tervezünk, amelyek az Ön gyárának elrendezéséhez, termelési szűk keresztmetszeteihez és csomagolási szabványaihoz igazodnak:
- Küldje el műszaki adatait: Küldje el a tekercs mérettáblázatát (külső átmérő, belső átmérő, szélesség, tömeg), az óránkénti áteresztőképességi célokat és az aktuális üzemi CAD elrendezést a következő címre: info@fhopepack.com.
- 3D koncepció és kereskedelmi ajánlat kérése 48 órán belülMérnöki részlegünk integrált vonalrajzolást, ciklusidő-szimulációt, fogyasztásszámítást és költségvetés-lebontást kínál.
- Helyszíni üzemfelmérés és interfész-felülvizsgálatAz FHOPE műszaki szakemberei a gyártás jóváhagyása előtt ellenőrzik a padló teherbírását, az alapozást, a daru hozzáférési csatornáit és az elektromos integrációs követelményeket.
Kapcsolódó olvasás
- Acéltekercs-csomagolósor: Öt ROI-mutató
- Acéltekercs pántológép, címkéző és halmozó sor
- Réstekercs-billentő, csomagoló és halmozó sor
- Automatikus tekercscsomagoló sorok — Termékoldal
Források
- Géptervezési specifikációk: FHOPE Műszaki Archívum, 2026-10-10
- Referencia telepítési videó: FHOPE automatizált acél- és réztekercs-csomagoló rendszer
- Szabványok: ISO 12100:2010 (Gépek biztonsága – Általános tervezési alapelvek); EN 415-10:2014 (Csomagológépek biztonsága – Moduláris csomagolósorok); ISO 13849-1 (Vezérlőrendszerek biztonsággal kapcsolatos részei)
- Működési alapállapot: Gyári átvételi tesztelési adatok és ügyfél általi helyszíni validációs mérőszámok
Utolsó felülvizsgálat: 2026-10-27