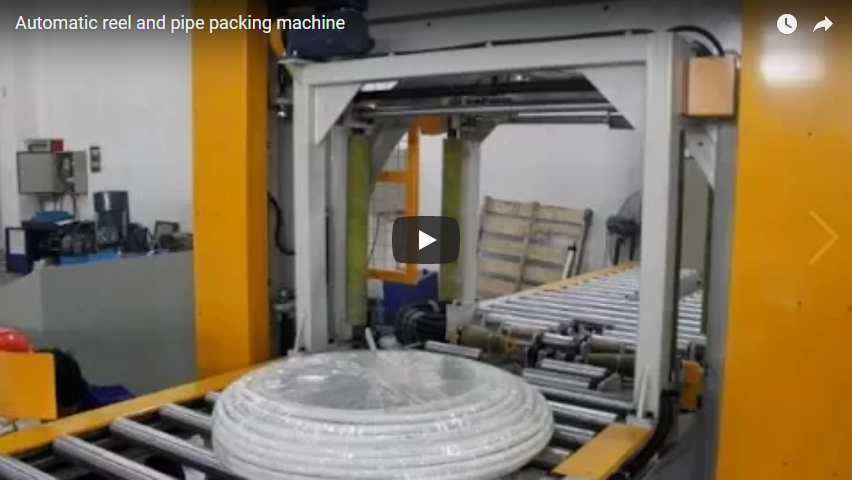
Összefoglaló Ez a videó egy automatizált csőkezelő és -csomagoló sor működését mutatja be: a laza csöveket egymásra rakják, egy narancssárga, portálszerű szorítókar egész sorokban felveszi, párnázott görgőkön továbbítja, kötegekbe pántolja, és stabil kötegekként mozgatja tovább. A felvétel bemutatja az adagolást, a megfogást, a rakásolást, a kötegelést és a kötegek szállítását – de nem mutatnak be specifikációkat, ciklusidőket vagy biztonsági tanúsítványokat. Ha műanyag vagy fém csöveket kezel kötegekben, használja ezt a cikket a sor működésének megértéséhez, majd ellenőrizze a hiányzó részleteket a gyártóval.
Miért fontos a csőgyártók számára a csomagolás
A laza csöveket nehéz tárolni, nehéz megszámolni és könnyű megsérülni. A kötegelés több tucat különálló csövet egyetlen stabil, megszámolható egységgé alakít, amelyet egy targonca, daru vagy raklaprendszer egyetlen művelettel mozgathat. Ez a fő probléma, amelyet ez a gyártósor megold: átveszi a termelésből érkező csöveket, rendezett sorokba és kötegekbe rendezi őket, pántolja őket, és minimális kézi beavatkozással átadja a következő szakasznak.
A videó egy ilyen gyártósor gyári áttekintését mutatja be, egyetlen folyamatos felvétellel. Nincs narráció – csak háttérzene –, így minden, amire következtetni lehet, a gépek látható működéséből kell, hogy származzon. Ez a cikk elkülöníti a közvetlenül megfigyelteket az ésszerű következtetésektől, és azokkal a kérdésekkel zárul, amelyeket vásárlás előtt fel kell tenni a gyártónak.
Amit a videó bemutat: a gyártósor működés közben, a folyamat áttekintése
A felvétel nagyjából hat percig tart, és több állomáson keresztül követi nyomon a csöveket. Íme a képernyőn látható sorrend:
-
Adagolás és szállítás (a nyílásból). Hosszú, hengeres csövek haladnak párhuzamos görgős szállítószalagokon. A csövek ezüstszürkék, több méter hosszúak, és vízszintesen fekszenek, tengelyük párhuzamos a szállítószalag irányával. A háttérben egy nagy üzemcsarnok látható egy híddaruval.
-
Halmozás (kb. 49–100 s). A csöveket a vízszintes szállítószalagról egy halmozási zónába vezetik, ahol sűrű függőleges kötegekbe rakódnak sárga görgős tartókon. A halom rétegről rétegre növekszik, és egyes nézetekben kötegenként nagyjából 20–25 csövet tartalmazó többrétegű kötegként végződik.
-
Sorok megfogása és áthelyezése (kb. 105–203 s). Egy narancssárga, pneumatikus/hidraulikus, keresztirányú kocsira szerelt szorítóegység mozog a halom felett, leengedi és egyszerre megfogja a csősor egészét. Felemeli a sort, és vízszintesen jobbra viszi, majd a következő szakaszba adagolja, sárga bevonatú támasztógörgők segítik az igazítást.
-
Kötegelés / pántolás (kb. 224–287 s). Egy fekete, gyűrű alakú pántológép jelenik meg a csőköteg elején. A narancssárga felső kar ismételten lenyomódik, és a pánt fokozatosan meghúzódik a köteg körül. Miután a kar visszahúzódik, a köteg rögzítve marad a szállítószalag sínjén.
-
Kötegkimenet (kb. 294 másodperc a végéig). A pántolt kötegeket több sárga, gumibevonatú görgő támasztja alá, és ezek továbbhaladnak az utolsó szakaszon. A kamera egy ponton áthalad egy üres, használaton kívüli pályaszakaszon, majd visszatér a folyamatos szállítású további kötegekhez.
A legfontosabb tanulság: egyetlen kezelőnek nem kell megérintenie a csöveket a rakás és a pántolt kötegek kiadása között. A kamera ugyan mutatja a háttérben a gyártósor közelében lévő munkásokat, de az automatizált folyamat során senki sem látható csőkezelés közben.
Gépszerkezet egy pillantásra
| Összetevő | Megfigyelt megjelenés | Látszólagos funkció |
|---|---|---|
| Görgős szállítószalagok | Párhuzamos fémgörgők zöldre festett acélkereten | Hosszú csövek vízszintes szállítása |
| Szorítókar | Narancssárga, portál alakú egység látható levegő/folyadékvezetékekkel, keresztirányú kocsin | Megfog egy egész csősort, és áthelyezi az állomások között |
| Rakásoló támaszok | Sárga, párnázott görgők V- vagy párhuzamos elrendezésben | A csöveket a kéménybe vezeti és megakadályozza a felületi sérüléseket |
| Pántolófej | Fekete gyűrű alakú sávozási eszköz a köteg elején | Meghúz egy pántot a csomag köré |
| Hajtóegységek | Motor- és sebességváltó szerelvények hűtőbordákkal a kereten | Szállítószalag szakaszok működtetése |
| vezérlőpult | Függőleges panel kerek gombokkal és jelzőfényekkel az oldalsó oszlopon | Helyi működés (részletek nem olvashatók) |
A gépfelületeken az FHOPE és az FHOPEGROUP jelölések láthatók , az egyik berendezésoszlopon pedig egy sárga címkén a 08-as szám látható . A váz túlnyomórészt kékeszöldre festett acélból készült, narancssárga mozgó alkatrészekkel és sárga görgőburkolatokkal.
Közvetlen megfigyelési jegyzetek
A következő pontokat a videóképkockák forráselemzéséhez közel tartjuk, csupán enyhe nyelvtani javításokkal:
- A csövek párhuzamos görgős szállítószalagokon haladnak; a gép váza kékeszöldre festett acél; a háttérben egy sárga híddaru látható.
- Egy narancssárga pneumatikus szorító/toló egység látható piros és kék légvezetékekkel pozicionálja és fogja a csősorokat.
- A csöveket vízszintes szállítórendszerből egy döntött pályára helyezik át, és függőlegesen kötegekbe rakják sárga görgős tartókon.
- A narancssárga szorítókar áthalad a halmon, leengedi, megfog egy egész sort, felemeli és jobbra továbbítja.
- Egy fekete, gyűrű alakú pántológép található a köteg elején; a fej feletti kar ismételten lenyomja a pántot, miközben az megfeszül.
- Pántolás után a kötegeket sárga gumibevonatú görgőkön szállítják előre; a későbbi nézetekben a kötegek egyenként nagyjából 20-30 csövet tartalmaznak.
- A cső átmérője a keresztmetszettől függően nagyjából 50–120 mm között mozog; egyes csövek több méter hosszúak.
- Egy oldalsó oszlopon egy függőleges kezelőpanel látható kerek gombokkal és jelzőfényekkel; a HMI képernyő tartalma nem olvasható.
- A filmezett területen nem látható fizikai védelem, fényfüggöny vagy vészleállító gomb.
- A képernyőn megjelenő vízjelek az „FHOPEGROUP” feliratot mutatják a „MŰANYAG CSŐ- ÉS CSŐGÉPEK VEZETŐJE” és a „FOLYADÉKCSŐ-IGÉNYEK KIELÉGÍTÉSE” szlogenekkel; a gépek felületén kék „FHOPE” jelölések jelennek meg.
Amit a videó nem mutat
A felvétel bizonyítja a mechanikus jelenetet, de szándékosan vagy véletlenül kihagy mindent, amire egy vásárlónak szüksége van egy valódi vásárlási döntéshez. A videóban ez nem látható:
- Modell megnevezése, névleges teljesítmény, feszültség és frekvencia
- Ciklusidő kötegenként vagy maximális áteresztőképesség (kötegek óránként)
- Csőátmérő-tartomány és a méretek közötti váltási eljárás
- Pántszalag típusa és specifikációja, valamint hogy a pántszalag feszességét figyelik-e
- Biztonsági tanúsítványok (CE, ISO vagy azzal egyenértékű) vagy védelmi lehetőségek
- Vezérlőrendszer részletei: PLC/HMI platform, távfelügyelet vagy MES interfészek
- Karbantartási időközök, alkatrészlisták és szervizválaszidő-feltételek
- Árazás, szállítási idő és a telepítés/üzembe helyezés hatóköre
Ezek egyike sem következtethető ki pusztán a felvételekből. A szállítók által ezzel kapcsolatban tett bármilyen kijelentést úgy kezeljen, mintha írásban kellene megerősítenie a gyártóval .
Megfelelőségi kritériumok: ez a fajta vonal megfelelő a növényednek?
Használja ezt az ellenőrzőlistát a saját műveletéhez:
- Termék formája: Hosszú, egyenes, merev, állandó átmérőjű csövek (a felvételen közepes átmérők láthatók, nagyjából 50–120 mm). A nagy átmérőjű, tekercselt vagy szabálytalan termékekhez eltérő vagy egyedi konfigurációra van szükség.
- Volume: A gyártósor értéke a kötegelt kezelésből adódik – teljes sorok megfogásából és egész kötegek pántolásából. Az alacsony volumenű, nagy vegyes rendelési mennyiséget szállító üzemek nem feltétlenül indokolják a nagy helyigénye miatti nagy igénybevételt.
- Feláramlás: A csöveknek igazítva és tájolva kell érkezniük. A vezeték rendezett betáplálást vár el, ahogy a videóban is látható.
- Tér és elrendezés: A gyártósor lineárisan fut – adagolási zóna, halmozási/megfogási zóna, pántolási zóna, kimeneti zóna –, plusz egy kezelői folyosó mellette.
- Biztonsági tervezés: A filmre vett telepítésen nem látható fizikai védelem a mozgó kar körül. Ellenőrizze, hogy az elrendezés és a helyi előírások figyelembevételével milyen védelem, fényfüggönyök és vészleállítók vannak beépítve.
Kérdések, amiket fel kell tenned vásárlás előtt
- Milyen csőátmérő-tartományt és kötegsúlyt bírnak a szorító- és halmozórészek, és hogyan történik az átállás?
- Mennyi a tényleges ciklusidő kötegenként az én csőhosszam és átmérőm mellett? (A videó nem mutat időadatokat.)
- A pántfeszesség figyelhető vagy állítható, és milyen pánttípusok támogatottak?
- Milyen védőberendezések, vészleállítók és reteszek tartoznak ide, és tanúsíttatható-e a vezeték a helyi biztonsági szabvány szerint?
- A vezérlőrendszer kínál-e távoli diagnosztikát vagy interfészt (pl. gyári felügyeleti rendszerekhez)? ellenőrizd a gyártónál
- Milyen karbantartási tételeket kell elvégezni a görgőkön, a szorítópárnákon és a pántolófejen, és mennyi az alkatrészek szállítási ideje?
FAQ
Automatikusan kötegeli a csöveket a csővezeték? Igen – a felvételen látható, ahogy egy pántolófej egy szalagot feszít a köteg köré, miközben a felső kar nyomja és tartja a csöveket. A pánt specifikációja és a feszesség szabályozásának részletei azonban nincsenek feltüntetve; ellenőrizze a gyártónál.
Műanyagból vagy fémből készültek a videóban látható csövek? A képernyőn megjelenő vízjel a cikk témájával összhangban műanyag csőgyártó gépekre utal, és egyes részek világos, sima csöveket mutatnak sötét, vágott végekkel, amelyek jellemzőek a műanyag csövekre. Más részek fényvisszaverőbb felületeket mutatnak. Erősítse meg a gyártóval a vezeték konfigurálásának pontos anyagát és csőszabványait.
Egyetlen kezelő irányítja az egész gyártósort? A videón látható, hogy a dolgozók a gyártósor közelében vannak, de senki sem ér hozzá a csövekhez az automatizált folyamat során, a rakástól a pántolt kötegek kimenetéig. A tényleges személyzeti igények a felfelé irányuló adagolástól és a lefelé irányuló kezeléstől függenek – ellenőrizze a gyártóval.
Végeznek vágást, menetvágást vagy tesztelést ezen a gyártósoron? Nem. A felvétel csak a kezelést, a rakományok egymásra rakását, a kötegelést és a szállítást mutatja. Vágás, hegesztés, bevonatolás vagy minőségellenőrzés egyetlen képkockán sem látható.
Mi történik a kötegelés után? A pántolt kötegek a görgős szállítószalagon továbbhaladnak a következő szakasz felé, de a videó a kirakodás, palettázás vagy tárolás bemutatása előtt véget ér. A pontos kimeneti interfészt a gyártóval kell egyeztetni.
Forrás és módszer
Ez a cikk egyetlen, a csomagolósor működését bemutató videón alapul. A felvétel csak háttérzenét tartalmaz – narrációt vagy beszédet nem –, ezért átiratot nem használtunk. Az elemzést egy vizuális modellel végeztük a videóból vett mintaképeken, és a fenti tényszerű állítások arra korlátozódnak, amit az adott képkockák mutatnak; a következtetéseket ennek megfelelően jelöltük, és mindent, ami nem látható, megjelöltünk a gyártóval való jóváhagyás érdekében.
Kapcsolódó olvasmány
- Automata acélcső csomagolósor
- Műanyag cső csomagoló sor
- Automatikus csomagolósor áttekintése
- Acélcső pántoló gép
Következő lépés
Ha az üzem ma kézzel kötegel csöveket, és a videóban látható sorrend megegyezik az Ön termékével, akkor a leggyorsabb megoldás egy beszélgetés a tényleges csőátmérőről, hosszról, köteg súlyáról és a szükséges teljesítményről. Küldje el ezt a négy számot a kapcsolatfelvételi oldalon keresztül , és kérjen konfigurációs ajánlatot – beleértve azokat a specifikációs és biztonsági részleteket is, amelyeket a videó nem tud bemutatni.
Közzétéve: 2026-09-03