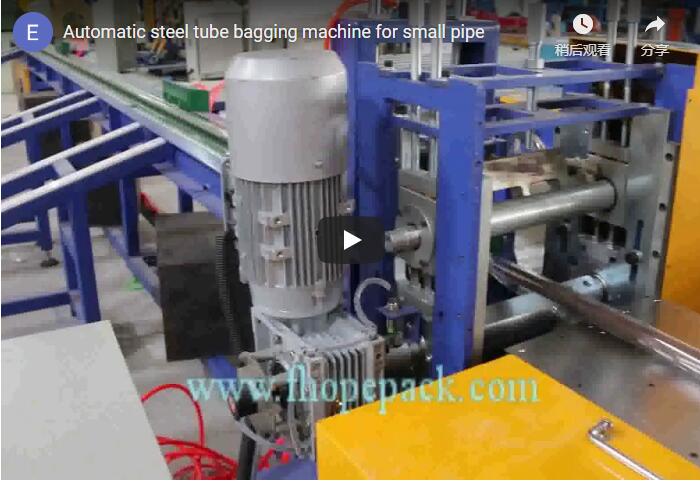
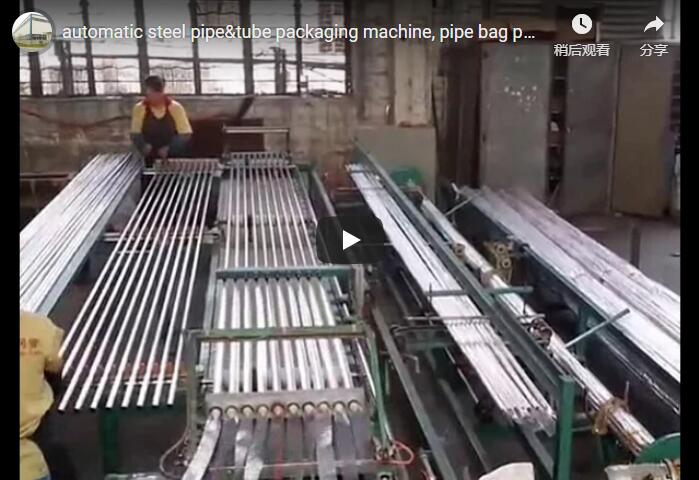
Ez az integrált rendszer automatizálja a PPR/PVC csövek teljes csomagolási munkafolyamatát – a betáplálástól és igazítástól kezdve a fóliapántoláson, a PE-zacskózáson és az ipari varrásos lezáráson át –, átlagosan körülbelül 60 köteg/perc áteresztőképességet elérve, 16 mm-től 325 mm-ig terjedő csőátmérőkkel és akár 450 mm-es kötegkerülettel.
Hogyan működik az automatizált csőkötegelő rendszer?
Az FHOPEPACK csőcsomagoló sor négy szinkronizált munkaállomáson keresztül végzi a teljes csomagolási ciklust: automatikus adagolás és igazítás → nagy feszültségű stretchfóliás pántolás → védő PE-zacskózás → ipari varrózárás.
1. állomás: Automatikus adagolás és igazítás
A csövek motoros görgős szállítószalagon keresztül jutnak be a rendszerbe. Amint a fotoelektromos érzékelők érzékelik a cső érkezését, pneumatikus tolóberendezések mozgatják a csöveket az illesztőberendezésbe. Az berendezés V alakú pozicionáló hornyokat használ a csövek szabályos hatszögletű vagy téglalap alakú kötegmintázatba rendezéséhez – ez kritikus fontosságú a cső gördülési súrlódása által okozott felületi karcolások elkerülése érdekében a szállítás során.
Terepi adatok: A PPR csövek felületi keménysége viszonylag alacsony (Shore D körülbelül 70–75). Ha a beállító szerelvény gumibetétei elkopnak, és nem cserélik ki őket időben, a közvetlen fémmel való érintkezés bemélyedéseket hagyhat a cső felületén. Javasoljuk, hogy minden 5,000–8,000 becsomagolt köteg után ellenőrizze a betétek kopását.
2. állomás: Nagy feszültségű fóliapántolás
Az igazítás után a pántolókar a csőköteg köré forog, és nagy feszültségű, nyújtható fóliát (jellemzően LLDPE anyagból, 15–25 μm vastagságban) helyez fel. A feszültségszabályozó rendszer mágneses porféket használ a zárt hurkú vezérléshez, tipikus feszültségtartománya 80–150 N, pontossága pedig ±5 N.
A fólia rétegszáma állítható (általában kevesebb, mint 10 réteg). A túl sok réteg növeli a fólia költségét és összetörheti a csöveket; a túl kevés réteg laza kötegeléshez vezethet. 200 mm-nél nagyobb külső átmérőjű csövek esetén 8-10 réteget javaslunk; kis átmérőjű csövek (16-50 mm) esetén 4-6 réteg elegendő a szállítási követelményekhez.
3. állomás: PE zsákolás
A pántolt köteg görgős szállítószalagon keresztül kerül a zsákoló állomásra. A PE zsákok előre gyártott zsákokból vagy folyamatos fóliából szállíthatók menet közbeni zsákgyártáshoz, tipikus zsákvastagságuk 60–100 μm. A zsákolási műveletet egy hengeres zsákterítő mechanizmus végzi, a feszítőátmérőnek pedig valamivel nagyobbnak kell lennie, mint a csőköteg átlós mérete (ajánlott hézag: 20–30 mm).
Egyes konfigurációk opcionális, beépített nyomtatási funkciót kínálnak, amellyel a termékleírásokat, gyártási tételszámokat vagy nyomon követhetőségi QR-kódokat közvetlenül a PE-zsák felületére lehet nyomtatni – ez egy kötelező funkció az exportcső-megfelelőség nyomon követhetőségéhez.
4. állomás: Ipari varrás bezárása
A zacskózás után a csőköteget a varróállomásba helyezik. Egy ipari varrógép (jellemzően Juki vagy Brother márkájú, 400–750 W teljesítményű) varrja a PE zacskó nyílását, 8–12 öltés/hüvelyk állítható öltéssűrűséggel.
Terepi részletek: A tűtörés gyakori hiba. A rendszer egy tűtörés-érzékelővel van felszerelve, amely azonnal leállítja a gépet és riasztást ad, ha tűtörést észlel – ez egy kritikus reteszelő logika, amely megakadályozza a fém tűtöredékek keveredését a csomagolózsákba, és elkerüli a vevői panaszokat. Tűtörés után a jelenlegi zsákban lévő csőköteget ki kell üríteni és újra kell csomagolni; ne kockáztassa a kiszabadulását.
Milyen előnyei vannak a varrásos zárásnak a hőzárással szemben?
A PPR/PVC csőcsomagolások esetében a varrásos zárás három fő mutató tekintetében felülmúlja a hőzárást:
| Összehasonlítási dimenzió | Varrás lezárása | Hőszigetelés |
|---|---|---|
| Pecsét erőssége | Szakítószilárdság ≥ 120N/50mm | Szakítószilárdság 60–90N/50mm (a PE zsák vastagságától függően) |
| Szúrásállóság | Az öltésvonal ellenáll az éles csővég-szúrásoknak | A hőszigetelő vonal könnyen átszúrható a csővégek által |
| Alkalmazható zsákvastagság | 60–200 μm, mindegyik megmunkálható | A hőzárás minősége instabil 120 μm felett |
| Szállítási sérülés mértéke | Körülbelül 0.3-0.5% | Körülbelül 1.2-1.8% |
Ellentmondásos meglátás: Sok gyár feltételezi, hogy a hőzárás „fejlettebb” technológia, de az olyan termékek esetében, mint az éles vágott végű csövek, a varrás fizikai behatolási szilárdsága jóval nagyobb, mint a hőzárás molekuláris kötési szilárdsága. Különösen a nagy távolságú tengeri szállítmányozás vagy a vasúti rezgés körülményei között a hőzáras zacskók károsodási aránya 3-4-szer nagyobb, mint a varrott zacskóké.
Műszaki adatok és alkalmazható csőválaszték
| Vizsgált paraméter | Tipikus konfiguráció | Megjegyzések |
|---|---|---|
| Alkalmazható csövek | PPR, PVC, PE, PP | Acélcsövekhez, alumíniumcsövekhez is alkalmas |
| Csőátmérő tartomány | φ16–325 mm | A nagyobb átmérők testreszabást igényelnek |
| Csőhossz | 2.6-12 m | Standard konfiguráció |
| Csomagolási sebesség | ~60 köteg/perc | A csőhossztól és a rétegszám beállításától függ |
| Filmfeszültség | 80–150 N, pontosság ±5 N | Mágneses porfék zárt hurkú vezérlés |
| Varrógép teljesítménye | 400-750 W | Juki/Brother márka |
| Ellenőrzési rendszer | PLC + HMI érintőképernyő | Támogatja a paraméterek tárolását és a hibanaplózást |
| Levegőellátási követelmény | 0.5-0.7 MPa | Olaj-víz szeparátor szükséges |
| Tápegység | 380V/50Hz háromfázisú | Vagy 220 V-os egyfázisú (kis fogyasztású konfiguráció) |
| Vonatkozó szabványok | ISO 12100 / CE / GB/T szabvány | CE-tanúsítvány szükséges az EU-s exporthoz |
Gyakran ismételt kérdések
Ez a berendezés képes különböző hosszúságú csöveket kezelni?
Igen. A PLC program több paraméterreceptet is képes tárolni, és a csőspecifikációk váltásakor a megfelelő receptet behívhatja. Azonban vegye figyelembe, hogy ha a csőhossz-különbség meghaladja a 2 métert, akkor ajánlott a betápláló görgős sor támasztópozícióját beállítani, hogy elkerülje a hosszú cső megereszkedéséből adódó beállítási hibákat.
Hány rétegű stretch fóliát kell felhelyezni?
Ez a csőköteg átmérőjétől és a szállítási körülményektől függ. Empirikus képlet: rétegszám ≈ köteg kerülete (mm) / 50. Például egy 300 mm kerületű csőköteghez 6 réteg ajánlott. Óceáni export vagy távolsági vasúti szállítás esetén biztonsági ráhagyásként 2-3 réteg hozzáadását javasoljuk.
Milyen típusú varrócérnát használjak?
Ipari poliészter cérnát ajánlunk, 40/3 vagy 60/3 specifikációval (a kisebb szám vastagabb szálat jelent). Vastag zsákokhoz (>120μm) 40/3-at, vékony zsákokhoz (60–80μm) 60/3-at használjon. A cérnának bizonyos szilárdsággal kell rendelkeznie a rideg törés elkerülése érdekében.
Mi a berendezés karbantartási ütemterve?
- Napi: Tisztítsa meg a fotoelektromos érzékelők felületeit, ellenőrizze a levegővezetékek szivárgását
- Heti: Ellenőrizze a varrógép olajszintjét, tisztítsa meg a vágópenge törmelékét
- Havi: Ellenőrizze a beállító szerelvény gumibetéteinek kopását, ellenőrizze a rugalmas fóliás fékbetéteket
- Évente: Hengertömítések cseréje, feszültségérzékelők kalibrálása
Műszaki dokumentáció beszerzése
Teljes specifikációs lapért, CAD elrendezési rajzért vagy FAT tesztjelentésekért forduljon mérnöki csapatunkhoz. A következőket tudjuk biztosítani:
- Részletes specifikációs dokumentumok (beleértve az elektromos kapcsolási rajzokat, pneumatikus ábrákat)
- 3D elrendezési rajzok (STEP formátum)
- FAT-teszt jegyzőkönyvek (beleértve a szakítószilárdsági tesztet, a sebességtesztet és a folyamatos üzem tesztjét)
- CE-tanúsítványok (EU-exporthoz szükséges)
A csőcsomagoló gépek részletesebb specifikációiért és konfigurációs lehetőségeiért látogassa meg az FHOPEPACK weboldalát: https://www.fhopepack.com/Pipe-packing-machine/