Összefoglaló: Egy közepes méretű alumínium extrudáló üzem magas munkaerőköltségekkel és fóliahulladékkal szembesült a profilcsomagoló során. Egy automatikus orbitális csomagolórendszer és előnyújtási technológia bevezetésével a létesítmények jellemzően csökkent kézi anyagmozgatásról és alacsonyabb anyagfelhasználásról számolnak be. A megoldás állandó kötegminőséget biztosít az épületek extrudált termékeihez, miközben növeli az áteresztőképességet a szállítási igények kielégítése érdekében anélkül, hogy műszakokat kellene növelni. Megjegyzés: A cikkben szereplő összes teljesítménymutató szemléltető jellegű becslés, amely a standard ipari referenciaértékeken alapul, és létesítményenként eltérő lehet.
🛠️ Ügyfél háttere
Egy közepes méretű extrudáló üzem alumíniumprofil-csomagoló sora havonta körülbelül 1,500 tonna épületgépészeti extrudált anyagot dolgoz fel. Ehhez a mennyiséghez automatikus orbitális csomagolórendszerre van szükség az építészeti szegélylécek kezeléséhez, miközben az építési projektek szigorú szállítási ütemtervét is be kell tartani.
Az üzemeltetési vezető figyelemmel kísérte a rakodóállást, miközben a kötegek felhalmozódtak. A létesítmény alumínium profilokat gyárt kereskedelmi és lakossági építkezésekhez, a tartógerendáktól a díszítőelemekig mindent kezelve. A havi termelés jellemzően 1,500 és 5,000 tonna között mozog, így a termelés egy közepes és nagy termelési szintbe kerül.
A csomagolóüzem korábban félautomata módszerekre támaszkodott, amelyek nehezen tudták tartani a lépést az extrudálási sebességgel. A gépkezelők manuálisan rögzítették a feszítőket a pántoláshoz, míg egy másik személy kézzel vitte fel a stretchfóliát. Ez a munkafolyamat szűk keresztmetszeteket okozott a csúcsidőszakokban, mivel a kötegek a feladatok között várakoztak, és csökkentették az általános gyártósori hatékonyságot. A termék méretei műszakonként viszonylag stabilak maradtak, ami lehetővé tette az optimalizált automatizálást, de olyan berendezésekre volt szükség, amelyek képesek voltak a súlyváltozások kezelésére az igazítási pontosság feláldozása nélkül.
A logisztikai partnerek egységes csomagolási minőséget követeltek meg. Az épületek extrudált elemei gyakran nagy távolságokat szállítanak platós teherautókon, kitéve a rakományt rezgésnek és szélerőnek. Az egyenetlen fóliafeszültség vagy a rossz kötegtömörítés a termékek sérüléséhez vezethet a munkahelyeken, ami olyan reklamációkat válthat ki, amelyek csökkentik a profitmarzsot. A létesítménynek megbízható csomagolórendszerre volt szüksége, amely képes szabványosítani a kimeneti minőséget az összes műszakban.
🏗️ Kihívás
A létesítmény kritikus szűk keresztmetszettel szembesült, ahol a félautomata csomagolási műveletek túlzott munkaórákat igényeltek és kiszámíthatatlan fóliahulladékot eredményeztek, az iparági referenciaértékek pedig azt sugallják, hogy az inkonzisztens kézi feszítés 10–20%-kal magasabb anyagselejt- vagy újrafeldolgozási arányhoz vezethet a kezelői technikától és a terhelés típusától függően.
A napi műveletek három összekeverési problémát tártak fel. Először is, a munkaerő-igényesség továbbra is magas volt. Kötegelési ciklusonként jellemzően két operátorra volt szükség: az egyik a pántolást, a másik a fólia felvitelét irányította. Egy nyolcórás műszak alatt ez a konfiguráció jelentős mennyiségű, kizárólag csomagolási feladatokra fordított operátori órát vett igénybe. Másodszor, a fóliafogyasztás a kézi feszültségszabályozástól függően változott. Az emberi technika nem rendelkezik a mechanikus előfeszítő rendszerek következetességével (amelyek mechanikusan megnyújtják a fóliát a felhelyezés előtt, hogy kevesebb anyagot használjanak fel). Egyes kötegek nem kaptak elegendő lefedettséget, míg mások túlzott átfedést alkalmaztak, ami növelte a költségeket és bonyolította a költségvetés-előrejelzést. Harmadszor, a beállítási pontosság romlott a kézi kezelés során. A profilok irányított középre igazítás nélkül kerültek a csomagolási zónába, ami középpont nélküli terhelést eredményezett, ami gyűrődéseket és gyenge pontokat okozott a széleken. A minőségellenőrök gyakran jelezték ezeket a problémákat a szállítás előtt.
Gyakorlatias betekintés: Az inkonzisztens kézi feszítés változó védelmi szinteket hoz létre. Az automatizált előfeszítő mechanizmusok kiküszöbölik a kezelői technikát, mint változót, biztosítva, hogy minden rakomány azonos fólianyúlási és átfedési arányt kapjon, függetlenül a műszakos személyzettől.
A kihívás túlmutatott az azonnali költségeken. A regionális munkaerőhiány megnehezítette a személyzet biztosítását, míg a túlórapótlékok a csúcsidőszakokban a működési költségeket terhelték. A vezetőség felismerte, hogy a hosszú távú versenyképesség biztosítása érdekében a létszámbővítés nélkül szükség van egy automatikus alumíniumprofil-csomagoló sorra való átállásra.
📈 Megoldástervezés
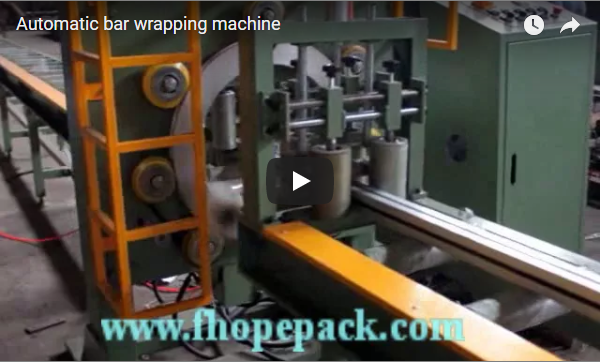
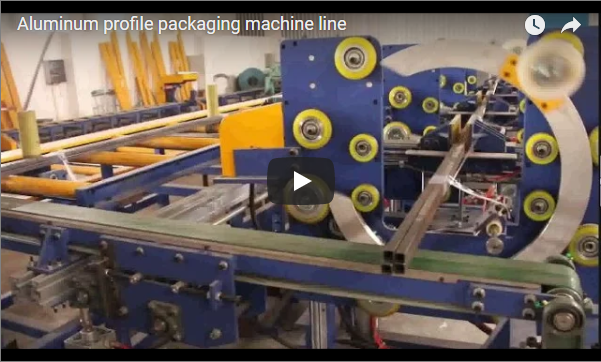
A mérnöki csapat egy vízszintes, orbitális csomagológépet választott a csomagolósorba integrálva, amely motoros központosító görgőkkel és dörzshegesztett pántolásokkal (csomómentes illesztési módszer hő és nyomás segítségével) rendelkezik, hogy a rakományokat az iparágra jellemző súlytartományokon belül rögzítse, miközben fenntartja az állandó feszültségszabályozást és az automatizált fólia-előnyújtást.
A tervezők három fő funkció köré építették a rendszert: precíz központosítás, merev pántolás és szabályozott orbitális tekercselés. A megoldás az ismételhetőséget helyezi előtérbe a maximális sebességgel szemben, felismerve, hogy a gyorsabb ciklusok gyakran rontják a kötegek stabilitását.
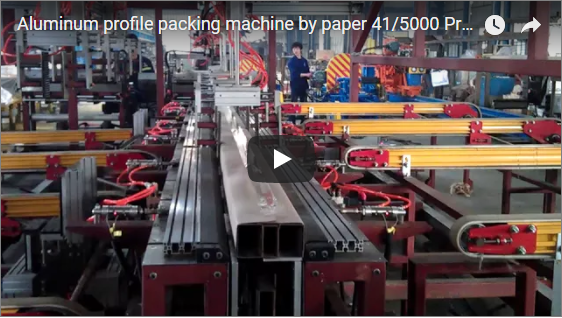
Központosító mechanizmus: Motoros görgős szállítószalagok szállítják a profilokat a kötegelő állomásra. Minden pozícióban központosító görgők találhatók, amelyek a tipikus tűréshatáron belül tartják az igazítást, mielőtt a köteg a csomagolási fázisba lépne. Ez a pontosság megakadályozza a fólia gyűrődését, és biztosítja az egyenletes feszültségeloszlást a spirális csomagolás során (ahol a fóliafej egy álló vagy lassan mozgó rakomány körül forog). A profilok kissé eltolva lépnek be, és a motoros vezetők automatikusan korrigálják a pozíciót a gyártósor sebességének lassítása nélkül.
Pántolási konfiguráció: Egy vízszintes pántológép rögzíti a profilokat kötegekbe az ügyfél specifikációi alapján. Az általános kötegsúlyok 250 kg és 1,850 kg között mozognak a profil sűrűségétől függően. A rendszer poliészter pántot helyez fel több pozícióban dörzshegesztési eljárással, amely erős, csomómentes illesztéseket hoz létre. A pántolás feszessége állítható, hogy a köteg merev maradjon a csomagolás során.
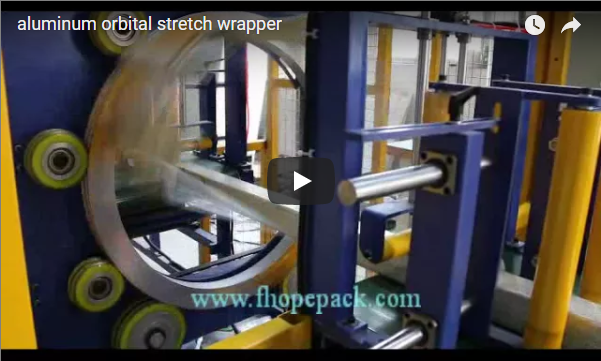
Orbitális tekercselési paraméterek: A középre igazított köteg belép az orbitális gyűrűbe, amely forog, miközben a szállítószalag görgői előre mozgatják a köteget. Ez a párosítás spirális átfedést hoz létre a felületen a hagyományos nyújtófólia használatával. Egy automatikus előnyújtó mechanizmus megnyújtja a fóliát a felhordás előtt, ami jellemzően csökkenti az anyagfelhasználást a nem előnyújtott rendszerekhez képest. Az előnyújtási arány állandó marad a sebességtől függetlenül, így az anyagmegtakarítás független az áteresztőképesség beállításától.
Gyakorlati tipp: Az áteresztőképesség a szállítószalag indexelési sebességétől (a köteg előrehaladásának sebességétől) függ, nem pedig a körgyűrű forgási sebességétől. A gyűrű maximális fordulatszámon történő futása lassú indexelés mellett növeli az átfedést és a hulladékot a teljesítmény javítása nélkül. Az optimális beállítások szinkronizálják ezeket a paramétereket az állandó átfedés fenntartása érdekében.
A kialakítás az automatizálási sebességgel kapcsolatos gyakori tévhiteket kezeli. A nagyobb mechanikai sebesség nem mindig jelent gyorsabb termelést. A profilcsomagoló sorokat gyakran korlátozza, hogy a kötegek milyen gyorsan tudnak biztonságosan mozogni. Az optimális arányokon túli forgásirány növelése csak felgyorsítja a kopást anélkül, hogy óránként növelné a kötegek számát. A vezérlőlogika automatikusan illeszti ezeket a paramétereket az egyes kötegméretekhez kiválasztott program alapján.
A tekercselési mechanika és a menetfúrás integrációjának részletes leírásáért tekintse át az automatikus alumínium tekercselési és menetfúrási technológiai útmutatót az Automatic Aluminum Wrapping and Tapping oldalon . Ez az útmutató elmagyarázza, hogyan hatnak egymásra a feszültségszabályozó rendszerek a fólia tulajdonságaival a terhelés megtartásának maximalizálása érdekében.
🛡️ Megvalósítás
A telepítéshez kalibrálni kellett a motoros görgős szállítószalagot, hogy szabványos üzemi sebességgel szállítson profilokat, miközben a körgyűrű forgását szinkronizálni kellett a fóliafeszültség-beállításokkal, hogy folyamatos működés közben is állandó spirális átfedést lehessen fenntartani a különböző kötegméretek között.
Az üzem a telepítést egy tervezett karbantartási időszakra ütemezte be. A mérnökök az új rendszert a meglévő upstream szállítószalagokhoz csatlakoztatták, biztosítva a profilok zökkenőmentes átvitelét az extrudálási szállítóállomásokról a kötegelő állomásokra. Az energia- és légnyomásigényt a szabványos létesítményi infrastruktúrához igazították.
Kalibrációs sorrend: A technikusok a köteg méreteit beprogramozták a PLC vezérlőbe (egy programozható logikai vezérlőbe, amely automatizálja a gépi sorrendeket). A rendszer recepteket tárol a különböző profiltípusokhoz, automatikusan beállítja a középponti pozíciókat és a pántolási mintákat, amikor a kezelők kiválasztanak egy termékkódot. Ez lehetővé teszi a hasonló extrudált termékek közötti gyors váltást manuális mechanikai beállítások nélkül.
Pántolás-ellenőrzés: A mérnökök az átvételi próbák során tesztelték a kötések minőségét. A mérések igazolták, hogy a hegesztési szilárdság megfelelt az ipari szabványoknak az állítható feszültségbeállítások mellett. A rendszer programozható időközönként alkalmazza a pántokat, figyelembe véve a szabványos profilhosszakat. A tipikus maximális méreteket meghaladó kötegekhez egyedi szállítószalag-keretek és gyűrűmódosítások szükségesek.
Csomagolási validáció: A kezelők a teljes súlytartományt képviselő tesztkötegeket töltötték be. Az érzékelők ellenőrizték, hogy a központosító görgők a teljes csomagolási ciklus alatt megőrizték-e az illeszkedésüket. A fólia előfeszítő mechanizmusai minden rakományméretnél egyenletes nyúlást biztosítottak. A csomagolás utáni ellenőrzés egyenletes spirális átfedést mutatott, látható gyűrődések vagy laza részek nélkül, még a nehezebb kötegek esetében is.
Súlyellenőrzés integrációja: A csomagolóállomás után elhelyezett súlyellenőrző ellenőrzi a kötegek tömegét a rendelési specifikációkhoz képest. A jó minőségű kötegek egy gyűjtőasztalra kerülnek raklapozás vagy közvetlen szállítás céljából. A tűréshatáron kívül eső kötegek riasztást váltanak ki és leállítják a szállítószalagot, megakadályozva az alulsúlyozott szállítmányokat, amelyek logisztikai büntetéseket okozhatnának.
Gyakorlati tipp: Az extrudáló kenőanyag idővel felhalmozódik a központosító vezetőkön és görgőkön. Állítson be heti tisztítási ütemtervet az olajos maradványok eltávolítására. A szennyezett felületek csökkentik a súrlódást, ami beállítási eltolódást okoz, és növeli a fóliahulladékot a csomagolás során a köteg elmozdulása miatt.
A megvalósítás két gyakorlati korlátot tárt fel, amelyek működési kiigazításokat igényeltek. Az 50 mm-nél kisebb magasságú profilok a kötegelés során további oldalirányú összenyomódásból profitálnak. Oldalirányú erő nélkül a kis átmérőjű profilok a kötegben elmozdulnak a keringési mozgás során, ami réseket hoz létre, amelyek veszélyeztetik a fólia integritását. Az üzem állítható oldalsó nyomógörgőket szerelt be ezen könnyű extrudált termékek hatékony kezelésére.
Az operátorok azt is megjegyezték, hogy a csomagolósorok akkor teljesítenek a legjobban, ha minden műszakban konzisztensek a termékméretek. A drasztikusan eltérő keresztmetszetek közötti gyakori váltás növeli a beállítási időt és a programozási hibák kockázatát. A létesítmény átszervezte a termelési ütemezést, hogy a hasonló profilokat csoportosítsa, maximalizálva az automatizált receptváltásból származó hatékonyságnövekedést.
A vegyes anyagú rakományok csomagolósorainak konfigurálásával kapcsolatos információkért tekintse meg az Aluminum Profile Packing Line Faanyag című dokumentumban tárgyalt stratégiákat . Bár a faanyag-alkalmazásokra összpontosít, a rakománystabilitás és a fóliaoptimalizálás alapelvei közvetlenül alkalmazhatók az alumínium extrudált csomagolási kihívásokra.
⚙️ Eredményadatok
A továbbfejlesztett rendszer az adott berendezésosztályra jellemző iparági tartományokon belül állandó áteresztőképességet ért el, csökkentve a munkaigényességet, miközben stabilizálta a fóliafogyasztást az automatizált előfeszítő mechanizmusoknak köszönhetően, amelyek kiküszöbölik a kézi feszesség találgatását és biztosítják az ismételhető csomagolási minőséget. Megjegyzés: Az összes bemutatott teljesítménymutató tájékoztató jellegű becslés, amely a szabványos ipari referenciaértékeken alapul, és létesítményenként eltérő lehet.
A kezdeti üzembe helyezés során gyűjtött teljesítményadatok megerősítették a főbb mutatók javulását. Az automatikus alumíniumprofil-csomagoló sor a kötegeket következetesen a tipikus teljesítménytartományon belül dolgozta fel, a profilhossz és -súly specifikációitól függően. Ez az áteresztőképesség a korábbi szűk keresztmetszeteket további műszakos személyzet igénybevétele nélkül küszöböli ki.
Munkaerő-hatékonyság: A kézi pántolási és fóliafelhelyezési feladatokat egyetlen felügyeleti szerepkörbe vonták össze, amelyet egy távoli vezérlőpanelről lehet felügyelni. A csomagolásra fordított munkaórák száma jelentősen csökkent a félautomata alapfeladatokhoz képest. A létesítmény átcsoportosította a személyzetet más termelési területekre, csökkentve a túlórákra fordított kiadásokat és javítva az üzem általános kihasználtsági arányát.
Anyagmegtakarítás: A fóliafogyasztás a korábbi havi átlagoknál alacsonyabb szinten stabilizálódott. Az automatizált előnyújtási technológia állandó nyúlást biztosít a kezelő jelenlététől vagy a fáradtsági szinttől függetlenül. A kötegsúly-ellenőrzés biztosítja, hogy ne kerüljenek alultöltött szállítmányok az ügyfelekhez. A csomagolással kapcsolatos hibákkal kapcsolatos reklamációk jelentősen csökkentek, ami védi a haszonkulcsokat és javítja az ügyfelek elégedettségi pontszámait.
Minőségállandóság: A központosító görgők a teljes gyártási folyamat során a szabványos tűréshatárokon belül tartják az illeszkedést. A spirális átfedés állandó marad, így egyenletes védelmet nyújt a szállítási sérülésekkel szemben. A dörzshegesztéssel hegesztett pántolásoknál a maximális súlyú kötegeken végzett vibrációs tesztek után sem mutatkoznak lazulás jelei. A vizuális ellenőrzés során sima fóliafelületek láthatók, gyűrődések vagy feszültségtorzulások nélkül, amelyek korábban a minőségmegőrzést kiváltották volna.
| Metric | Tipikus tartomány / referenciaérték | Ellenőrzési módszer |
|---|---|---|
| Munkaerő csökkentése | 15-30% (alapállapotonként változó) | Műszaklétszám-összehasonlítás |
| Filmmegtakarítás | 20-40% (film típusától függ) | Tekercsfogyasztás nyomon követése |
| Igazítási pontosság | ±2.0–3.0 mm | Központosító görgő érzékelők |
| Áteresztőképesség tartomány | 8–15 köteg/óra | Termelési naplóadatok |
| Súlyellenőrzés | ±0.5 kg-os pontosság | Mérlegkalibrációs feljegyzések |
A működési paraméterek folyamatos üzem mellett is stabilak maradnak. Az orbitális gyűrű standard sebességgel forog, miközben a kötegeket előre indexálja, optimális átfedési arányokat hozva létre a motor túlzott terhelése nélkül. A teljes beépített energiafogyasztás és a légnyomáskövetelmények a tipikus üzemi ellátási szinteken belül maradnak.
🛠️ ROI elemzés
Az alábbi pénzügyi előrejelzések szemléltető jellegű becslések, amelyek az átlagos iparági referenciaértékeken alapulnak. A tényleges megtakarítás a helyi munkadíjaktól, a fóliaáraktól és az üzemi volumentől függően változhat. Az intézmények jellemzően a csökkent anyagfelhasználás és az alacsonyabb munkaigény, valamint a berendezésköltségek kombinációjával értékelik a befektetés megtérülését. A következő sablon lehetővé teszi, hogy megadja az adott létesítmény adatait a várható megtérülési idők kiszámításához.
Munkaerőköltségek csökkentése: A csomagolási feladatok egyetlen felügyeleti szerepkörbe való összevonása csökkenti a kézi pántolással és fóliafelhelyezéssel járó közvetlen béreket és juttatásokat. A csúcstermelés során csökkentett túlóraköltségek tovább hozzájárulnak a havi megtakarításokhoz. Ezek az ismétlődő megtakarítások az üzembe helyezés után azonnal elkezdődnek, mivel az egyszerűsített modell nem igényel további személyzetet, függetlenül a mennyiség növekedésétől a standard kapacitáskorlátokon belül.
Anyagköltség-megtakarítás: Az automatizált előnyújtási technológia jellemzően 20–40%-kal csökkenti a fóliafogyasztást a manuális módszerekhez képest. Az állandó átfedési arányok megakadályozzák mind az alulcsomagolási hulladékot, mind a túlzott felhordást. A beszerzési csapatok nagyobb magabiztossággal tárgyalhatnak nagymennyiségű fólia szerződésekről, tudván, hogy a felhasználási arányok stabilak és kiszámíthatóak.
Minőségi költségek elkerülése: A csomagolással kapcsolatos hibák korábbi aránya rejtett költségeket generált, beleértve az utólagos feldolgozás munkadíját, a csere szállítását és az ügyfélreklamációkat. Ezen hibák kiküszöbölése adminisztratív terheket takarít meg, és csökkenti a logisztikai partnerek által jelentett szállítási károkat, idővel erősítve a beszállítói kapcsolatokat.
| Költségkategória | Havi hatás (helyőrző) | Éves előrejelzés (helyőrző) |
|---|---|---|
| Munkaerő-megtakarítás | $[Havi megtakarított munkaórák beillesztése × Órabér] | $[Havi munkaerő-megtakarítás × 12] |
| Filmanyag-megtakarítás | $[Írja be a jelenlegi havi filmköltséget × % csökkentés] | $[Havi filmmegtakarítás × 12] |
| Minőségi költségek elkerülése | $[Adja meg a becsült hiba/reklamáció költségét] | $[Havi elkerülés × 12] |
| Teljes havi juttatás | $[A fenti kategóriák összege] | $[Éves összeg] |
A megtérülési idő számításai a teljes berendezésberuházást feltételezik, beleértve a telepítést és az üzembe helyezést is. A létesítmény havi haszna alapján a csomagolórendszer teljes megtérülést ér el egy olyan időkereten belül, amelyet a teljes tőkeköltség és a kiszámított havi megtakarítás hányadosa határoz meg. A következő évek a haszonkulcs javulását eredményezik, mivel a munkaerő- és anyagköltségek optimalizálva maradnak. Az automatizált alumíniumprofil-csomagoló sor a költségek arányos növekedése nélkül is növeli a termelési kapacitást, lehetővé téve a mennyiség növekedését, ami tovább csökkenti az állandó berendezésköltségeket.
Gyakorlati tipp: A beszerzés előtt ellenőrizze a megtérülési előrejelzéseket a helyi beszállítók árajánlataival. A regionális fóliaárak és bérek jelentősen befolyásolják a megtérülési időket. Kérjen részletes teljesítménygaranciákat a beszállítóktól, hogy biztosítsa az ígért megtakarítások megvalósulását az Ön konkrét működési körülményei között.
A befektetés stratégiai rugalmasságot is biztosít. A rendszer módosítás nélkül kezeli a szabványos kötegsúlyokat és profilhosszúságokat. A jövőbeni termékbővítések vagy a nagyobb rakományokra vonatkozó ügyféligények jellemzően a meglévő gépek képességeire korlátozódnak, megvédve a beruházásokat az idő előtti elavulástól. Ez a skálázhatóság a csomagológépet hosszú távú eszközzé teszi, amely támogatja az üzleti növekedést, ahelyett, hogy a jelenlegi korlátok ideiglenes megoldása lenne.
Vásárlási döntés ellenőrzőlista
Használja ezt az ellenőrzőlistát az automatikus alumíniumprofil-csomagoló sorok értékelésekor a műszaki kompatibilitás és a működési alkalmasság biztosítása érdekében:
-
Profilméretek: Ellenőrizze, hogy a maximális hosszúság nem haladja-e meg a szabványos kerethatárokat; győződjön meg arról, hogy a keresztmetszet illeszkedik-e a tipikus kötegelési borítékokba.
-
Súlytartomány: Győződjön meg arról, hogy a pántolórendszer állítható feszességet biztosít a legnehezebb kötegek számára; ellenőrizze, hogy a szállítószalag kapacitása megfelel-e a maximális teherbírásnak.
-
Áteresztőképességi követelmények: A szállítószalag indexelési sebességét a kívánt 8–15 köteg/óra teljesítményhez kell igazítani; kerülje az olyan berendezések kiválasztását, amelyeket a gyűrű fordulatszáma, és nem az indexelési képesség korlátoz.
-
Fólia specifikációi: Győződjön meg arról, hogy az előnyújtó mechanizmus eléri a szabványos nyúlási sebességet (jellemzően 200–300%) 15–30 mikron közötti fóliavastagság mellett; ellenőrizze a kompatibilitást a jelenlegi nyújtóhenger-beszállító specifikációival.
-
Beállítási tűréshatár: A fólia gyűrődésének megakadályozása és az összes kötegtípusnál az egységes átfedési arányok biztosítása érdekében motoros központosító görgőkre van szükség, amelyek szoros pontosságot biztosítanak.
-
Kenéskezelés: Értékelje az extrudáló kenőanyag típusát és a felhordási mennyiségét; vezessen be heti tisztítási protokollokat a központosító vezetőkhöz, ha olajos maradványok halmozódnak fel az érintkező felületeken.
-
Kis profilok kezelése: 50 mm-nél alacsonyabb magasságú profilok esetén állítható oldalsó nyomóelemekre van szükség a köteg elmozdulásának megakadályozására az orbitális tekercselési ciklusok során.
-
Súlyellenőrzés: Ragaszkodjon az integrált súlyellenőrzőkhöz, amelyek szabványos pontossággal működnek, hogy ellenőrizzék a köteg tömegét a rendelési specifikációkkal szemben, és megelőzzék a szállítási hibákat.
🛡️ Megfelelőségi megjegyzés : Ez a berendezés az ISO és CE szabványoknak megfelelően készült. Beszerzés előtt ellenőrizze a gyártóval a konkrét tanúsítványokat.
FAQ
A körgyűrű fordulatszámának növelése közvetlenül növeli a csomagolósor áteresztőképességét? Nem. Az áteresztőképesség a szállítószalag indexelési sebességétől (a köteg előrehaladásának sebességétől) függ, nem a gyűrű forgási sebességétől. A gyűrű magasabb fordulatszámon történő futtatása lassú indexelés mellett növeli a fólia átfedését és a hulladékot anélkül, hogy óránként több köteget termelne. Az optimális beállítások szinkronizálják ezeket a paramétereket az állandó átfedés fenntartása érdekében.
Mi történik, ha a kötegek súlya jelentősen változik egy műszak alatt? A rendszer automatikusan kezeli a súlyváltozásokat, amíg a rakományok a tervezési határokon belül maradnak. Az előfeszítő mechanizmusok a rakomány tömegétől függetlenül állandó nyúlást biztosítanak. A pántolás feszessége a programozott receptek alapján állítódik be, így a köteg merevsége a teljes súlytartományban manuális beavatkozás nélkül is megmarad.
Hogyan befolyásolja az extrudáló kenőanyag a csomagolósor teljesítményét? A kenőanyag felhalmozódása csökkenti a súrlódást a központosító vezetőkön és görgőkön, ami a szabványos tűréshatárokon túlmutató illesztési eltérést okoz. A rosszul illesztett kötegek a fólia gyűrődéseit és gyenge pontjait hozzák létre a csomagolás során. Az érintkező felületek heti tisztítása fenntartja a precíziós illesztést és megakadályozza az eltolódó rakományok okozta minőségi hibákat.
Képes az automatikus rendszer a szabványos határértékeket meghaladó profilhosszúságokat kezelni? A szabványos keretek a tipikus maximális hosszúságokat is elbírják. A hosszabb profilokhoz egyedi szállítószalag-hosszabbítások és gyűrű-módosítások szükségesek. A hosszabb hosszúságok általában lassabban futnak a megnövekedett tehetetlenség miatt, és kézi kezelést igényelhetnek a kimeneti állomásokon. Nem szabványos extrudált profilok megrendelése előtt ellenőrizze a maximális hosszúságokat a beszállítókkal.