1. Bevezetés és alapvető anyagválasztási stratégia
A tekercscsomagoló sorok számos ágazatban kritikus fontosságúak, különösen az acélszolgáltató központokban, a fémfeldolgozó üzemekben és a nehéz acéltekercseket kezelő gyártóüzemekben. Az alkalmazott berendezések – csomagológépek, pántológépek és rakodóeszközök – folyamatos terheléseknek, változó sebességeknek, ingadozó környezeti feltételeknek és nagy ciklusú fáradási igénybevételeknek vannak kitéve. Ezenkívül a motorok, hidraulika, PLC-k, szervohajtások és inverterek integrációjával a rendszernek figyelembe kell vennie a dinamikus viselkedést és a pontos mozgásvezérlést is.
1.1 Anyagkiválasztási logikai keretrendszer
A termék életciklusa alatti optimális rendszerteljesítmény elérése érdekében anyagválasztási folyamatunkat három fő dimenzió szabályozza:
| Kiválasztás Dimenzió | Mennyiségi index | Ellenőrzési szabvány |
|---|---|---|
| Szerkezeti tartósság | Szakítószilárdság ≥ 500 MPa (ASTM E8) | TÜV által tanúsított fáradtsági teszt (1 × 10⁶ ciklus) |
| Dinamikus válaszegyeztetés | Rugalmas modulus tolerancia ≤ ±5% (a rendszer saját frekvenciájához igazítva) | ANSYS Harmonic Response Analysis Report |
| Életciklus költsége | MTBR ≥ 3000 h + Újrahasznosítási tényező ≥ 85% (ISO 14040) | Átfogó költségmodell-számítások |
-
Szerkezeti tartósság : Nagy hangsúlyt fektetünk minden egyes szerkezeti elem szakítószilárdságára. A nagy terhelésnek és ciklikus igénybevételnek kitett alkatrészeket szabványosított fáradási vizsgálatnak vetjük alá 1 (1×10⁶ ciklus vagy több) TÜV tanúsítvánnyal a hosszú távú megbízhatóság biztosítása érdekében.
-
Dinamikus válaszillesztés : Szervomotorok2 , inverterek és PLC-alapú vezérlők esetében kulcsfontosságú, hogy a kiválasztott anyagok összhangban legyenek a rendszer saját rezonanciafrekvenciáival. ANSYS harmonikus válaszszimulációkat használunk annak megerősítésére , hogy az acél vagy a kompozitok rugalmassága optimálisan kölcsönhatásban áll a meghajtórendszerrel.
-
Életciklus-költségek : A 3000 óránál hosszabb karbantartási intervallumok (MTBR) és a legalább 85%-os újrahasznosítási tényező elérésével minimalizáljuk a teljes tulajdonlási költséget. Ezt az ISO 14040 szabványnak megfelelő szabványosított LCA ( életciklus-értékelés 3 ) mutatók is alátámasztják .

2. Főbb szerkezeti anyagok
2.1 Acélszerkezet kiválasztási mátrix
A tekercscsomagoló sorok tervezésénél az acél gyakran a választott anyag a vázszerkezetekhez, tartókarokhoz és feszítőcsapágyakhoz . Azonban nem minden acélminőség egyforma. Az alábbiakban egy mátrix látható, amely bemutatja az általunk használt acélokat, az adott terhelési forgatókönyvektől függően:
| Működési forgatókönyv | Anyagi opció | Főbb műszaki mutatók |
|---|---|---|
| Nagy teherbírású teherkeret | Q690D nagy szilárdságú acél (EN 10025) | -20 °C Ütésenergia ≥ 55 J Sörétszórás Sa 2.5-ig (ISO 8501-1) |
| Nagy sebességű mozgás | 42CrMo4 (DIN 17200) | Magkeménység: 32-38 HRC Felületi nitridálási mélység: 0.3 mm (DIN 50190) |
| Korrózióálló alkatrészek | 316L rozsdamentes acél (ASTM A240) | NaCl-sópermet korróziós sebesség < 1 mm/500 h (ISO 9227) Elektrolitikus polírozás Ra ≤ 0.8 μm-re |
- Nagy teherbírású teherkeret: A Q690D acél támogatja rendszerünk elsődleges terhelési igényeit. Nagy szakítószilárdsága és kiváló ütési energiaelnyelése (különösen zérus alatti hőmérsékleten) alkalmassá teszi nagy igénybevételnek kitett helyekre, mint például tekercses emelőoszlopok vagy robusztus gépalapok.
- Nagy sebességű mozgás: A gyorsan mozgó alkatrészekhez – például forgó tengelyekhez, fogaskerekekhez vagy más erőátviteli alkatrészekhez – a 42CrMo4 acélt hőkezelik a magszilárdság és a felületi keménység megfelelő egyensúlyának elérése érdekében. A nitridálási eljárások növelik a kopásállóságát.
- Korrózióálló alkatrészek: Egyes részegységek nedves vagy vegyileg agresszív környezetben működhetnek. Például a hevedergép vezetősínek vagy külső keretek 316 literes rozsdamentes acélból készülhetnek a fokozott korrózióállóság érdekében. Az elektrolitikus polírozás tovább csökkenti a felület érdességét, csökkenti a szennyeződést és a kopást.
2.2 Nem fém anyagok
Míg az acél képezi a legtöbb teherhordó szerkezet alapját, a nem fémes anyagok ugyanolyan jelentős szerepet játszanak a tömítésben, pufferelésben és kopáscsökkentő alkalmazásokban.
| Anyag típusa | Alkalmazás | Legfontosabb teljesítménymutatók |
|---|---|---|
| Műszaki poliuretán (PU 95A) | Párnázó párnák | Kompressziós beállítás < 5% 72 óra után 70 °C-on (ISO 1856) Shore-keménységi eltérés ±2 A (ISO 7619-1) |
| Ultra-nagy molekulatömegű polietilén (UHMWPE) | Vezetősínek | Kopási arány < 0.01 mm/km (ASTM D732) Száraz súrlódási együttható μ ≤ 0.15 (ISO 8295) |
| FKM (fluorelasztomer) | Tömítések és tömítések | Üzemi hőmérséklet: –25 °C és 230 °C között (ASTM D2000) Volume duzzadás ASTM #3 olajban < 5% (ISO 1817) |
- PU 95A: Gyakran használják párnákhoz, lengéscsillapítókhoz és a tekercs szélei körüli ütközőkhöz. Alacsony kompressziós készlettel ezek a poliuretán elemek tartós deformáció nélkül ellenállnak az ismételt terhelésnek.
- UHMWPE: Ideális vezetősínekhez vagy csúszótámaszokhoz nagy kopásállósága és alacsony súrlódási együtthatója miatt.
- FKM tömítések: Kritikus a hidraulikus és pneumatikus rendszerekben, minimális szivárgást biztosít magas nyomáson és hőmérsékleten.
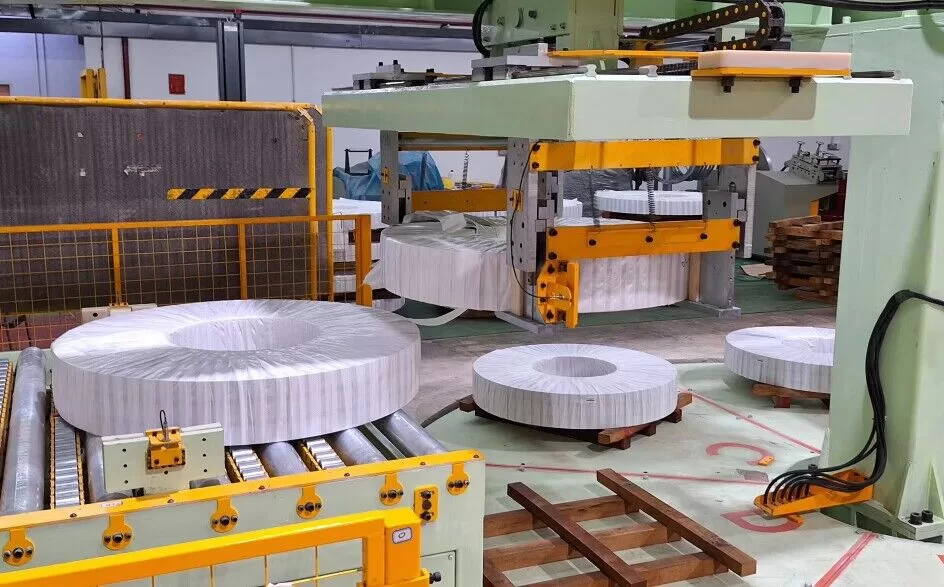
3. Kulcs mozgó alkatrészek: Kiválasztási normák
Egy tekercscsomagoló soron számos nagy feszültségnek kitett mozgó szerelvény biztosítja a tekercs biztonságos csomagolását, rögzítését és egymásra rakását. Itt a fogaskerekeket, csapágyakat, hengereket és szervohajtású működtetőket precíziósan kell gyártani és szigorúan tesztelni.
3.1 Erőátviteli rendszer
Fogaskerék készletek
- Karburálás és kioltás: A fogaskerekekhez általában a 20CrMnTiH-t (DIN 17210) választjuk, 58-62 HRC felületi keményedési tartománynak vetjük alá. Ez biztosítja, hogy a hajtómű külső rétege ellenáll a kopásnak, miközben a mag megőrzi szívósságát.
- Szemcseméret: A szemcseméretet 6-8 fokozatban figyeljük (ASTM E112), hogy fenntartsuk a finom, egyenletes mikroszerkezetet, ami elengedhetetlen a fáradtságnak való ellenálláshoz.
- Fogaskerék csiszolás: Utóhőkezelést, köszörülést végeznek a DIN 3962 Class 6 szerint, javítva a fogaskerekek összekapcsolási pontosságát és csökkentve a működési zajt.
Nagy teherbírású csapágyak
A csapágyak több irányban látják a terhelést, és az egyenletes teljesítményhez robusztus anyagok és precíz kikészítés egyaránt szükséges.
| Csapágy típus | Anyag | Erősítési folyamat | Igazolás |
|---|---|---|---|
| Keresztezett gördülőcsapágy | GCr15SiMn | Bainites izotermikus kioltás | Ellenőrizve az SKF ABLT-7 élettartamkalkulációval |
| Lineáris útmutató | SUJ2 magas széntartalmú krómacél | Vákuumos gáztalanítás | Előterhelési veszteség ≤ 5% (ISO 14728) |
- Keresztezett gördülőcsapágyak: Nagy merevséget és pontosságot kínál forgóasztalokhoz és manipulátorkarokhoz. A bainites izoterm kioltás meghosszabbítja a fáradási élettartamot rezgő terhelések mellett.
- Lineáris útmutatók: Gyakran beépítik pántoló vagy egymásra rakható modulokba, ahol a stabil lineáris mozgás döntő fontosságú. A vákuumgáztalanítással ellátott SUJ2 acél megakadályozza a szennyeződéseket, amelyek idő előtti lyukképződést vagy hámlást okozhatnak.
3.2 Hidraulikus és pneumatikus rendszer
Hengerrúd anyagának frissítése
A hidraulikus hengerek és a pneumatikus működtetők központi szerepet játszanak a tekercs rögzítésében, egymásra rakásában vagy végső beállításában. A hengerrudaknak el kell viselniük a mechanikai igénybevételt, a korróziót és a tömítési súrlódást.
- Hagyományos opció: 40Cr (edzett acél).
- Frissített opció: 17-4PH (csapadékban edzett rozsdamentes acél).
| Mutató | Hagyományos (40Cr) | Javasolt (17-4PH) | Teljesítménynövekedés |
|---|---|---|---|
| Szakítószilárdság | ~980 MPa | ~1310 MPa | ↑ 34% |
| Sópermet-teszt | 500 óra után rozsda | Nincs korrózió 2000 óra után | 4 × |
| Fáradtság Élet | 1×10⁷ ciklus | 3.5×10⁷ ciklus | 3.5 × |
Pecsét kombinációk
- PTFE + aramid szálas kompozit: Gyakran használjuk ezeket a fejlett tömítéseket, mivel nagy ellenálló képességük van az extrudálással szemben ≥350 bar nyomás.
- Szivárgás ellenőrzése: Úgy érhető el, hogy a statikus szivárgást 0.1 ml/h alatt, a dinamikus szivárgást pedig 0.5 ml/h alatt tartják (ISO 6194).

4. Fejlett anyag- és felületfeldolgozási technológiák
Az alkatrészek élettartamának növelése és a költségek kezelése érdekében szelektív felületkezelési technikákat alkalmazunk. Ezek a folyamatok jelentősen javítják a kopásállóságot, csökkentik a súrlódást és ellensúlyozzák a korróziót.
4.1 Felületi keményedés és bevonási módszerek
| Folyamat típusa | Megfelelő alkatrészek | Alapparaméterek | Teljesítménynövekedés |
|---|---|---|---|
| Nagy sebességű oxigén-üzemanyag (HVOF) | Sebességváltó tengelyek | WC-12Co bevonat vastagság: 0.2-0.3 mm | 8–10× kopásállóság (ASTM G65) |
| Plazma nitridálás | Fogaskerék-hálós felületek | Fehér rétegvastagság: ~0.015 mm Felületi keménység ≥ 1100 HV0.5 |
3-szoros növekedés a mikro-pontosodási ellenállásban (FZG) |
| Mikroív oxidáció (MAO) | Alumínium alapok | Kerámia réteg porozitása < 5% Vastagság: 50-80 μm |
20-szoros javítás az elektrokorrózióval szemben |
- HVOF: Általában koptató hatásoknak kitett kritikus tengelyekhez használják. A volfrám-karbid-kobalt (WC-Co) réteg hatékonyan ellenáll a kopásnak, miközben megőrzi a méretstabilitást.
- Plazma nitridálás: Szelektíven erősíti a fogaskerekek érintkezési felületeit. Az ultrakemény nitridréteg növeli a terhelhetőséget a nagy nyomatékú sebességváltókban.
- Mikroív oxidáció (MAO): Ezt bizonyosan használjuk alumínium alkatrészek, például tartókonzolok vagy motorházak, kerámiaszerű réteget hozva létre, amely még nagyfeszültségű vagy potenciálkülönbség esetén is ellenáll a korróziónak.
4.2 Kompozit anyagok
Szénszál-erősítésű nylon (CF-PA66)
- Alkalmazás : Nagy sebességű markolókarok vagy vezetőelemek.
- Előny: Lényegesen nagyobb szilárdság/tömeg arány, mint az alumínium. A CF-PA66 fajlagos szilárdsága 450 MPa/(g·cm³), dinamikus merevsége pedig akár 120%-kal magasabb, mint a hagyományos alumíniumé.
Fémmátrix kompozitok (AlSiC)
- Alkalmazás : Csillapító felületek vagy rezgésnek kitett házak.
- Hőtágulás: ~19×10⁻⁶ /°C, közel egyező acélhoz, lehetővé téve a rendszeren belüli összefüggő integrációt.
- Zajcsillapítás: ~15 dB(A) zajcsökkentés 2000 Hz-en, csendesebb munkakörnyezetet biztosítva.
5. Megbízhatósági és érvényesítési tesztelés
A prémium anyagok kiválasztása csak a történet fele; A szigorú érvényesítés elengedhetetlen annak megerősítéséhez, hogy a terv megfelel-e vagy meghaladja-e a valós működési igényeket.
5.1 Laboratóriumi vizsgálati normák
| Teszt kategória | vizsgálati tételek | Felszerelés | Elfogadási küszöb |
|---|---|---|---|
| Mechanikai teljesítmény | Alacsony ciklusú fáradtság | MTS 810 szervo-hidraulikus rendszer | A tervezési ciklusok ≥150%-a |
| Mikrostruktúra elemzés | SEM képalkotás | FEI Quanta 250 FEG | Nem fémes zárványok ≤ B1 (DIN 50602) |
| Kémiai összetétel | Optikai emissziós spektroszkópia | OES Foundry-Master Pro | Az ötvözet eltérése ≤ ±0.5% |
- Alacsony ciklusú fáradtság: A teherhordó alkatrészeket ciklikus terhelés alatt ellenőrizzük annak biztosítása érdekében, hogy legalább 50%-kal túlszárnyalják a tervezési ciklusokat.
- SEM elemzés: Az anyag tisztaságának, egyöntetűségének igazolására, valamint minden olyan mikrorepedések vagy zárványok kimutatására, amelyek feszültség hatására terjedhetnek.
- Kémiai összetétel: Minden ötvözettételt tesztelnek a gyártás előtt. A célösszetétel ±0.5%-át meghaladó eltérés korrekciós intézkedést vált ki.
5.2 Digitalizált anyagok adatbázisa
Egy felhőalapú adattárat tartunk fenn, amely több mint 15 000 anyagtulajdonság-készletet tartalmaz. Mérnökeink folyamatosan frissítik ezt az adatbázist a következőkkel:
- Stressz-húzódás görbék: Digitalizált modellek statikus és dinamikus terhelési feltételekhez egyaránt.
- SN fáradási görbék: Minden ötvözethez vagy kompozithoz illeszkedő képletek, amelyek pontosabb élettartam-előrejelzést tesznek lehetővé.
- Folyamatparaméterek előzményei: A hőkezelési ciklusok, az öntödei tételazonosítók és a vizsgálati eredmények teljes nyomon követhetősége.
A digitalizálási erőfeszítés biztosítja, hogy minden tekercscsomagoló sor tervezési iterációja valós adatokra épüljön, csökkentve a találgatásokat és idővel finomítva az anyagválasztást.
6. Tipikus alkalmazási esetek összehasonlítása
Kiválasztási módszertanunk gyakorlati előnyeinek kiemelésére íme néhány közvetlen összehasonlítás a hagyományos anyagfelhasználás és az optimalizált választásaink között:
| Projekt paraméter | Hagyományos anyag/megközelítés | Optimalizált anyag/megközelítés | Valós haszon |
|---|---|---|---|
| Csomagológép emelőoszlop | Q235 szénacél + standard kenés | Lézerrel bevont Ni-alapú ötvözet + szilárd kenőanyag bevonat | 5 évre meghosszabbított karbantartásmentes időszak |
| Hidraulikus szelepblokk | gömbgrafitos öntöttvas (GGG40 minőség) | Nagy sűrűségű vermikuláris grafitvas (GJV400) | A nyomásingadozás 40%-kal csökkentve |
| Forgótányér csapágy | 45# Acél, Standard Quench | Duplex rozsdamentes acél 2205 (PREN≥35) | 7-szeres élettartam sósvízi környezetben |
| Kulcsfontosságú megfigyelés | Magas kopás, gyakori karbantartás | Meghosszabbított élettartam, rövidebb állásidő | Alacsonyabb működési költségek |
- Csomagológép emelőoszlop: A Ni-alapú lézeres burkolatra való átállással csökkentettük a csiszolókopást, és jelentősen, körülbelül öt évre meghosszabbítottuk a karbantartást nem igénylő szervizintervallumot.
- Hidraulikus szelepblokk: A nagy sűrűségű vermikus vas alkalmazása növeli a csillapítási kapacitást és a mechanikai szilárdságot, ezáltal stabilizálja a hidraulikus vezérlést.
- Forgótányér csapágy: A 2205 duplex rozsdamentes acél drasztikusan javítja a korrózióállóságot, alkalmas tengeri vagy nedves környezeti feltételekhez.
Ezen hardverfejlesztések mellett gyakran ajánlunk kiegészítő adatvizualizációs és prediktív karbantartási megoldásokat is:
- Mikroszerkezeti összehasonlítás: Egymás melletti képek, amelyek szemléltetik, hogyan finomítja a lézeres burkolat vagy a nitridálás a szemcseszerkezetet és a felületi keménységet.
- Súrlódási görbék: Stribeck görbék különböző bevonatokhoz, lehetővé téve a kenési rendszer mélyebb megértését.
- Életelőrejelző hőtérképek: A nagy igénybevételnek kitett területek lehetséges meghibásodási pontjainak bemutatása végeselemes szimulációs adatok alapján.
- Globális ellátási lánc térkép: Bemutatja a kiváló minőségű nyersanyagforrásokat, és felvázolja az egyes szállítók logisztikai megbízhatóságát.
7. Következtetés
Egy tekercscsomagoló sor (beleértve a csomagoló, pántológép és halmozó berendezéseket) tervezése és gyártása során nem lehet eléggé hangsúlyozni a módszeres anyagválasztás fontosságát . A nagy szilárdságú acéloktól, mint például a Q690D a gépvázakhoz, a 42CrMo4-ig a nagy sebességű alkatrészekhez, minden egyes választást szabványosított vizsgálatokkal és aprólékos szimulációkkal validálnak. Eközben a nemfémes alkatrészek, mint például az UHMWPE vezetősínek és az FKM tömítések, olyan előnyös tulajdonságokkal rendelkeznek, amelyek csökkentik a súrlódást, meghosszabbítják az élettartamot és minimalizálják a szivárgást.
A tekercsek biztonságos kezeléséhez elengedhetetlen hidraulikus hengerek és pneumatikus működtetők fejlett anyagokból, például 17-4PH rudakból és PTFE-aramid szálas kompozit tömítésekből készülnek. Felületmódosításokat is integrálunk, például HVOF permetezést és plazmanitridálást a kopás, a korrózió és a kifáradás hatékony leküzdésére. Speciális kialakításokhoz a CF-PA66 vagy az AlSiC kompozitok figyelemre méltó szerkezeti és csillapítási előnyöket biztosítanak, biztosítva, hogy a berendezés könnyű, robusztus és rezgésálló maradjon.
Végül, a teljes folyamat gerincét a megbízhatósági tesztelési rendszerünk és a felhőalapú anyagadatbázisunk alkotja. Azáltal, hogy az alkatrészeket nagyciklusú fáradási vizsgálatoknak, pásztázó elektronmikroszkópiának és valós idejű kémiai összetétel-ellenőrzéseknek vetjük alá, egy visszacsatolási ciklust hozunk létre, amely folyamatosan finomítja a tervezést és az anyagválasztást. Ez a szigorú megközelítés jelentősen növelte a kulcsfontosságú alkatrészek élettartamát, jelentősen csökkentette a karbantartási intervallumokat és optimalizálta a teljes birtoklási költséget.
Összefoglalva, a tekercscsomagoló sor anyagának kiválasztása nem csupán a legkeményebb acél vagy a legjobb tömítés kiválasztásáról szól; egy integrált megközelítés összehangolásáról, amely a szerkezeti tartósságot, a dinamikus reagálást és a költséghatékonyságot veszi figyelembe. Végső célunk egy rendkívül megbízható, biztonságos és költséghatékony csomagolási megoldás, amely megfelel vagy meghaladja a globális minőségi és környezetvédelmi szabványokat. Ezzel a bizonyítékokon alapuló, adatvezérelt módszertannal magabiztosan kínálunk olyan berendezéseket, amelyek a legnehezebb körülményeknek is ellenállnak, miközben összhangban vannak a modern fenntarthatósági és életciklus-kritériumokkal.
-
Ismerje meg a fáradásvizsgálatot, hogy megértse annak szerepét a szerkezeti elemek feszültség alatt álló tartósságának és megbízhatóságának biztosításában. ↩
-
Tekintse meg ezt a linket, hogy megértse, hogyan fokozzák a szervomotorok a pontosságot és a hatékonyságot különféle alkalmazásokban, és hogyan teszik őket a modern automatizálás létfontosságú alkotóelemévé. ↩
-
Fedezze fel az életciklus-értékelés fontosságát a környezeti hatások értékelésében és a fenntartható gyakorlatok megalapozott döntéseinek meghozatalában. ↩