Bevezetés
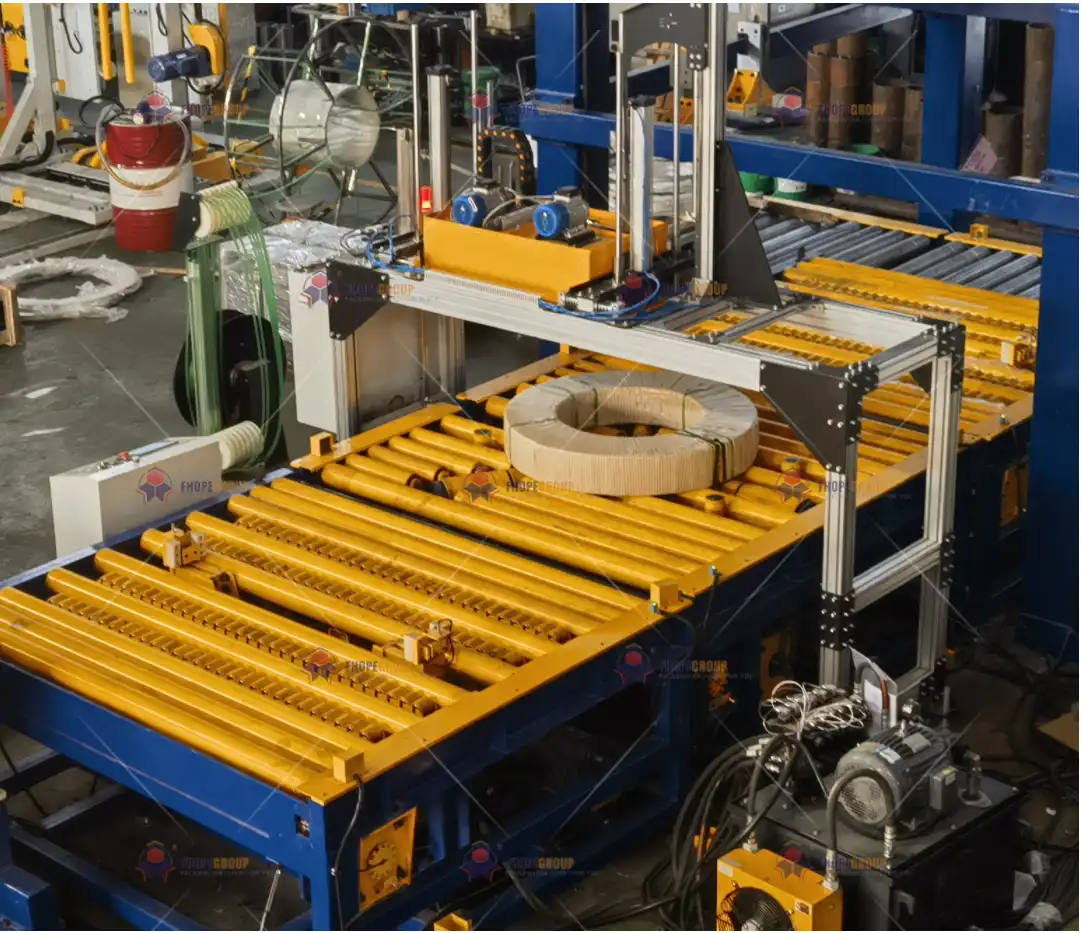
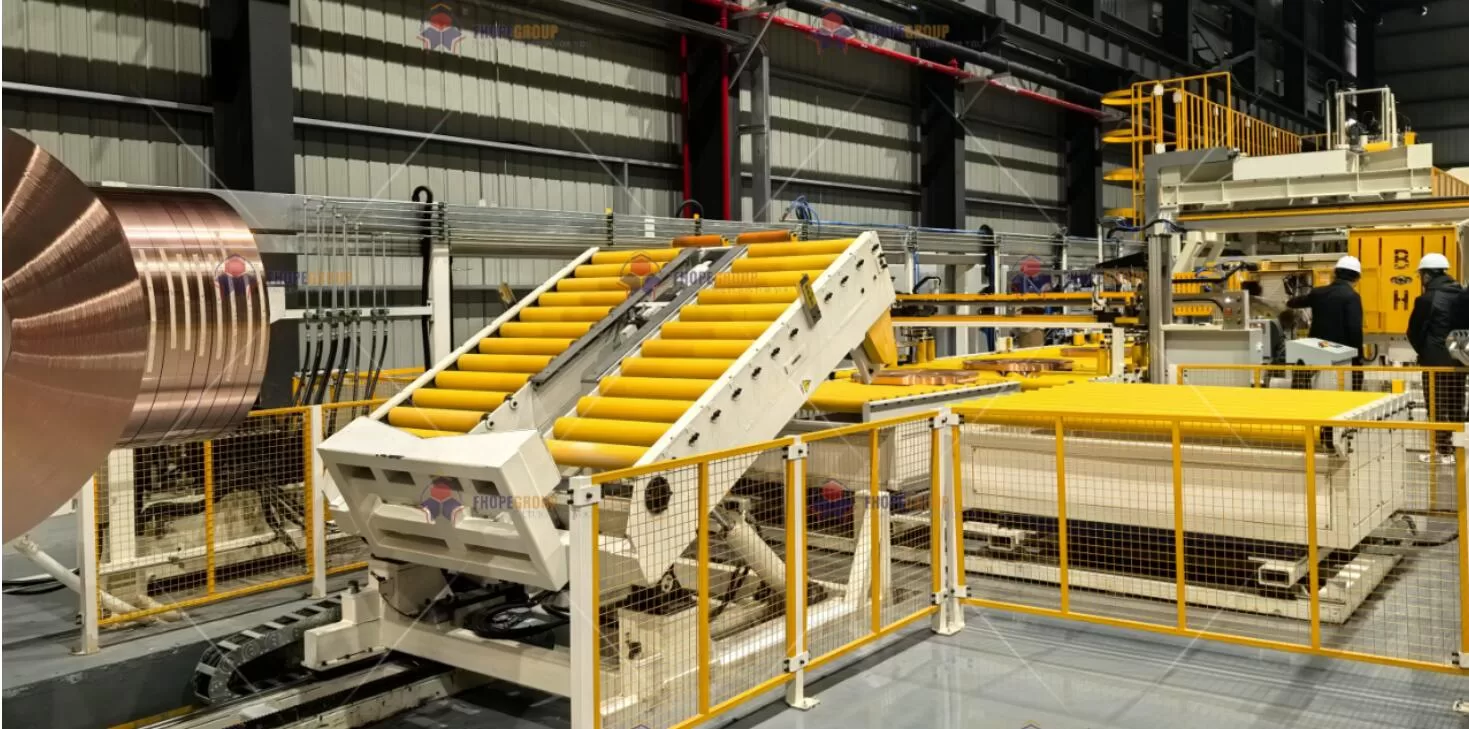
A modern acélszolgáltató központokban és fémfeldolgozó üzemekben a tekercscsomagoló sorok ( amelyek tekercscsomagoló gépeket, tekercspántológépeket és tekercsrakodó gépeket tartalmaznak ) kritikus kapcsolatot képeznek a termelés és a szállítás között. Ezeknek a rendszereknek el kell viselniük a nagy terheléseket, a dinamikus feszültségeket, a korrozív környezetet és a pontos pozicionálási követelményeket. A hagyományos szerkezeti gyártási és összeszerelési módszerek mellett a gép alkatrészeinek további feldolgozása – például edzés, egyengetés, horganyzás, gumibevonatolás és festés – jelentősen növeli a tartósságot, a teljesítményt és az általános megbízhatóságot.
Ez a cikk felvázolja professzionális megközelítésünket a tekercscsomagoló sor alkatrészeinek további feldolgozásához , tükrözve a vonatkozó mechanikai tervezési normákat , gyártási szabványokat és minőségbiztosítási gyakorlatokat. A Gyártó stílusát követve a folyamat minden egyes lépését – az indukciós edzéstől a gumibevonatolásig – tárgyaljuk , miközben kiemeljük, hogyan egyesül a fejlett technológia és a szigorú szabványok, hogy olyan készterméket hozzanak létre, amely kivételes teljesítményt nyújt.
1. Termikus kémiai keményedési eljárások
A tekercscsomagoló sor acél alkatrészei (pl. görgők, tengelyek, tüskék vagy csúszóvezetékek) gyakran nagy ciklikus terheléseknek és érintkezési feszültségeknek vannak kitéve. Hosszú távú kopásállóságuk és méretstabilitásuk biztosítása érdekében számos hőkezelési módszert alkalmazunk, különös tekintettel a nagyfrekvenciás indukciós edzésre . Ez a megközelítés minimalizálja az energiafogyasztást a hagyományos kemencés kezelésekhez képest, miközben lehetővé teszi a precíz lokális edzést.
1.1 Nagyfrekvenciás indukciós kioltás
A nagyfrekvenciás indukciós edzés során a célkomponenst gyorsan felmelegítik egy adott ausztenitesítési hőmérsékletre, majd szabályozott módon edzik. Az alábbiakban összefoglaljuk főbb műszaki specifikációinkat és minőségi kritériumainkat:
| Vizsgált paraméter | Műszaki specifikáció | Minőségi ítélkezési szabvány |
|---|---|---|
| Fűtési hőmérséklet | 860–900 °C (anyag átalakulási pontonként számolva) | Teljes ausztenitizálás (ASTM E3 Metallographiával igazolva) |
| Oltóközeg | Vizes polimer oldat (10% UCON Quenchant A) | Hűtési sebesség ≥ 80 °C/s (ISO 9950) |
| Edzett réteg mélysége | 2–4 mm (Profilkövetés mágneses mezővezérléssel) | Keménységi gradiens ≤ 5 HRC (DIN 50190) |
| Tesztelési módszer | Ultrahangos maradékfeszültség-elemzés (ASTM E837 vaklyuk módszer) | Maradék nyomófeszültség ≥ 300 MPa |
Az indukciós edzés technikai előnyei
-
Precíziós vezérlés:
Indukciós rendszereink használják FLIR infravörös termográfia1 zárt hurkú elrendezésben az edzõréteg-profil megtartása érdekében. A rétegmélység hibája jellemzően ±0.15 mm-en belül marad, így egyenletes keménységeloszlást biztosít. -
Energiahatékonysági:
A hagyományos szakaszos vagy dobozos kemencékhez képest az indukciós fűtés akár 40%-kal is csökkentheti az energiafogyasztást. A képlet a energiatakarékossághoz2, ( Q = \Delta T \times m \times C_p \times \eta^{-1} ), rávilágít arra, hogy az indukció hogyan emeli gyorsan csak a felületi réteget a kívánt hőmérsékletre, megkímélve az egész komponenst a szükségtelen hőelnyeléstől. -
Továbbfejlesztett mechanikai tulajdonságok:
Az indukciós edzett alkatrészek jellemzően elérik nagy maradék nyomófeszültség3 (≥300 MPa) a felszín közelében, csökkentve a kifáradási repedés kialakulását. Ez különösen előnyös a kritikus tekercstömítő egységeknél, ahol ismételt ütközés vagy gördülési érintkezés kimerülése léphet fel.
2. Nagy pontosságú egyengetés és formázás
A tekercscsomagoló sor különféle fémelemeket tartalmaz – a vezetősínektől és a pántolófejek sínjeitől kezdve a vázgerendákig –, amelyeknek méretpontosnak kell lenniük . Már a síkfelület vagy az egyenesség apró eltérései is veszélyeztethetik a gép beállítását, ami idő előtti kopáshoz vagy gyakori meghibásodásokhoz vezethet. Így a precíziós egyengetés és alakítás központi szerepet játszik az alkatrészek megbízhatóságának biztosításában.
2.1 CNC hidraulikus egyengetési folyamat
Tipikus berendezéskonfigurációnk egy SMS MEER 9-görgős egyengetőgépet tartalmaz , amely egy mesterséges intelligencia által vezérelt síkfelület-visszajelző rendszerrel van integrálva. A főbb pontossági mutatók a következők:
- Síklapúság: ≤ 0.3 mm/m² (ISO 8512 A szint)
- Egyenesség: ≤ 0.15 mm/2000 mm (EN 10058)
Folyamatszabályozási módszertan
-
Lézeres szkennelés és online kontúrfigyelés
Egy 1000 Hz mintavételi frekvencia, folyamatosan mérjük a munkadarab alakját. A rendszer valós idejű adatokat táplál be egy vezérlőhurokba, és korrigálja a hidraulikus erőket az esetleges eltérések korrigálása érdekében. -
Rugalmas-plasztikus deformációs modell
A teljes törzset mint (\varepsilon{összesen} = \varepszilon{e} + \varepszilon{p}), ahol (\varepszilon{e}) a rugalmas komponens, és (\varepsilon_{p}) a műanyag komponens. A vezérlőrendszer dinamikusan kompenzálja a visszaugrást az alkatrész merevsége és az indukált feszültség alapján, közel tökéletes beállítást biztosítva.
2.2 Helyi stresszoldó technika
Még a makroszintű kiegyenesítés után is maradó feszültségek maradhatnak fenn lokalizált zónákban. Az ilyen feszültségek idővel vagy hőmérsékletváltozások hatására megváltoztathatják az alkatrész geometriáját. Ennek ellensúlyozására:
- Módszer: Helyi nagyfrekvenciás vibrációs feszültségcsökkentés (15-30 kHz)
- paraméterek: 0.01%–0.03% alakváltozási amplitúdó 5–8 perc kezelési idővel anyagméterenként
- Hatás: A méretstabilitás ≥60%-os javulása 12-ciklusos termikus ciklusos tesztekkel igazolva (ISO 17662)
Ennek a lokalizált nagyfrekvenciás rezgésnek az alkalmazásával a belső feszültségeket ellazítjuk anélkül, hogy a teljes alkatrészt második hőkezelésnek tennénk ki, ezáltal csökkentve az átfutási időket és az energiafogyasztást.
3. Alapvető korrózióvédelmi technológiák
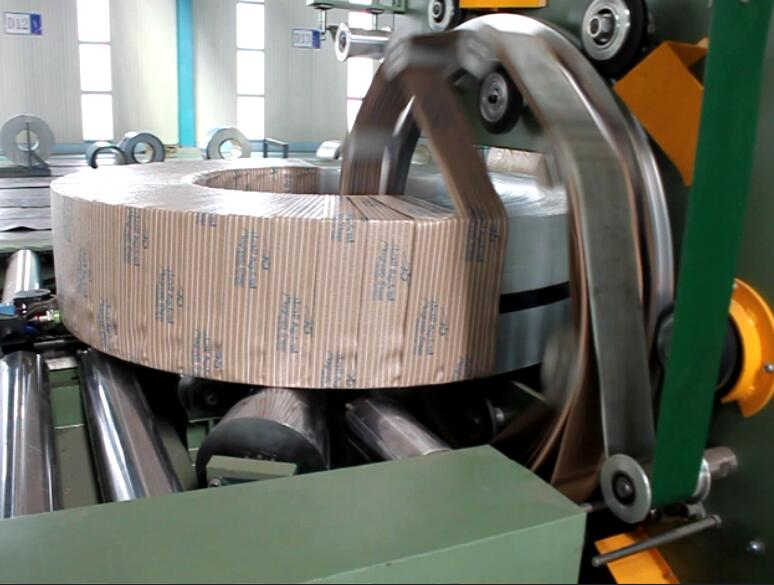
A tekercscsomagoló sorok nedvességnek, kenőanyagoknak, savas tisztítószereknek, sőt akár tengeri környezetnek is ki lehetnek téve , ha kikötők közelében telepítik őket. A korrózió rontja a mechanikai integritást, és hatással lehet a mozgó alkatrészek megbízhatóságára. Stratégiánk a differenciált horganyzási és kompozit bevonatrendszerekre épül , amelyeket az egyes alkatrészek teljesítménykövetelményeihez és geometriájához igazítunk.
3.1 Differenciált galvanizálási eljárások
Az alkatrész méretétől, alakjától és felhasználási céljától függően többféle horganyzási eljárást alkalmazunk:
| Folyamat típusa | Alkalmazási forgatókönyv | Műszaki paraméterek | Korróziós élettartam (sópermet) |
|---|---|---|---|
| Tűzihorganyzás | Nagy teherbírású keretek | Cink rétegvastagság ≥85 μm (ASTM A123) | ~1500 óra Vörösrozsda előtt |
| Hideg horganyzás | Precíziós mechanizmusok | Cink-alumínium bevonat ≥20 μm (ISO 1461) | ~800 óra Fehérrozsda előtt |
| Cink diffúzió | Összetett belső üregek | Diffúziós rétegmélység: 30-50 μm (DIN EN 13811) | ~2000 óra nem nemesfém korrózió nélkül |
- Tűzihorganyzás: Nagy vázszerkezetekhez és nagy terhelést hordozó oszlopokhoz használható. A vastagabb cinkréteg (≥85 μm) robusztus védelmet nyújt.
- Hideg horganyzás: Ideális karcsú tengelyekhez vagy rudazatokhoz, ahol a minimális vastagság és a pontos tűrés számít.
- Cink diffúzió (sherardizálás): Alkalmas szabálytalan üregek– gyakran megtalálható a tekercskezelési vagy hevederes részegységekben – egyenletes lefedettséget biztosít azokon a területeken, amelyeket hagyományos módszerekkel nehéz bevonni vagy bevonni.
3.2 Kompozit bevonatrendszer tervezése
A horganyzáson túl fejlett festék- vagy polimer alapú rendszereket alkalmazunk olyan alkatrészeken, amelyek esztétikai megjelenést, további védőréteget vagy speciális funkcionális tulajdonságokat (pl. vegyszerállóságot) igényelnek.
Bevonatréteg szerkezete
-
Kémiai konverziós réteg
- Cink-foszfát film, 2–3 g/m² (ASTM B201)
- Javítja a tapadást a fémfelület és az azt követő bevonatok között.
-
Epoxi cinkben gazdag alapozó
- Száraz rétegvastagság: ~80 μm
- Tapadás ≥5 MPa (ISO 4624)
- Kitölti a mikroüregeket és katódos védőmechanizmust biztosít a cinkrészecskék révén.
-
Poliuretán fedőbevonat
- Öngyógyító fluorkarbon a fokozott időjárásállóságért
- QUV öregedésállóság ≥6000 h (ISO 11507)
Kulcs tesztek
- Ütésállóság: 50 kg·cm (ASTM D2794)
- Kémiai ellenállás: 48 órás merítés 5% H10SO2812-be és 1% NaOH-ba, hólyagosodás vagy bevonat lebomlása nélkül (ISO XNUMX-XNUMX)
Ez a többrétegű megközelítés kiváló védőréteget biztosít , megakadályozva, hogy a nedvesség és a korrozív anyagok elérjék a fém hordozót. A mechanikai sérüléseket is jobban ellenáll, mint az egyrétegű bevonatok, különösen a csomagolósor nagy forgalmú vagy nagy ütésnek kitett területein.
4. Funkcionális felületkezelések
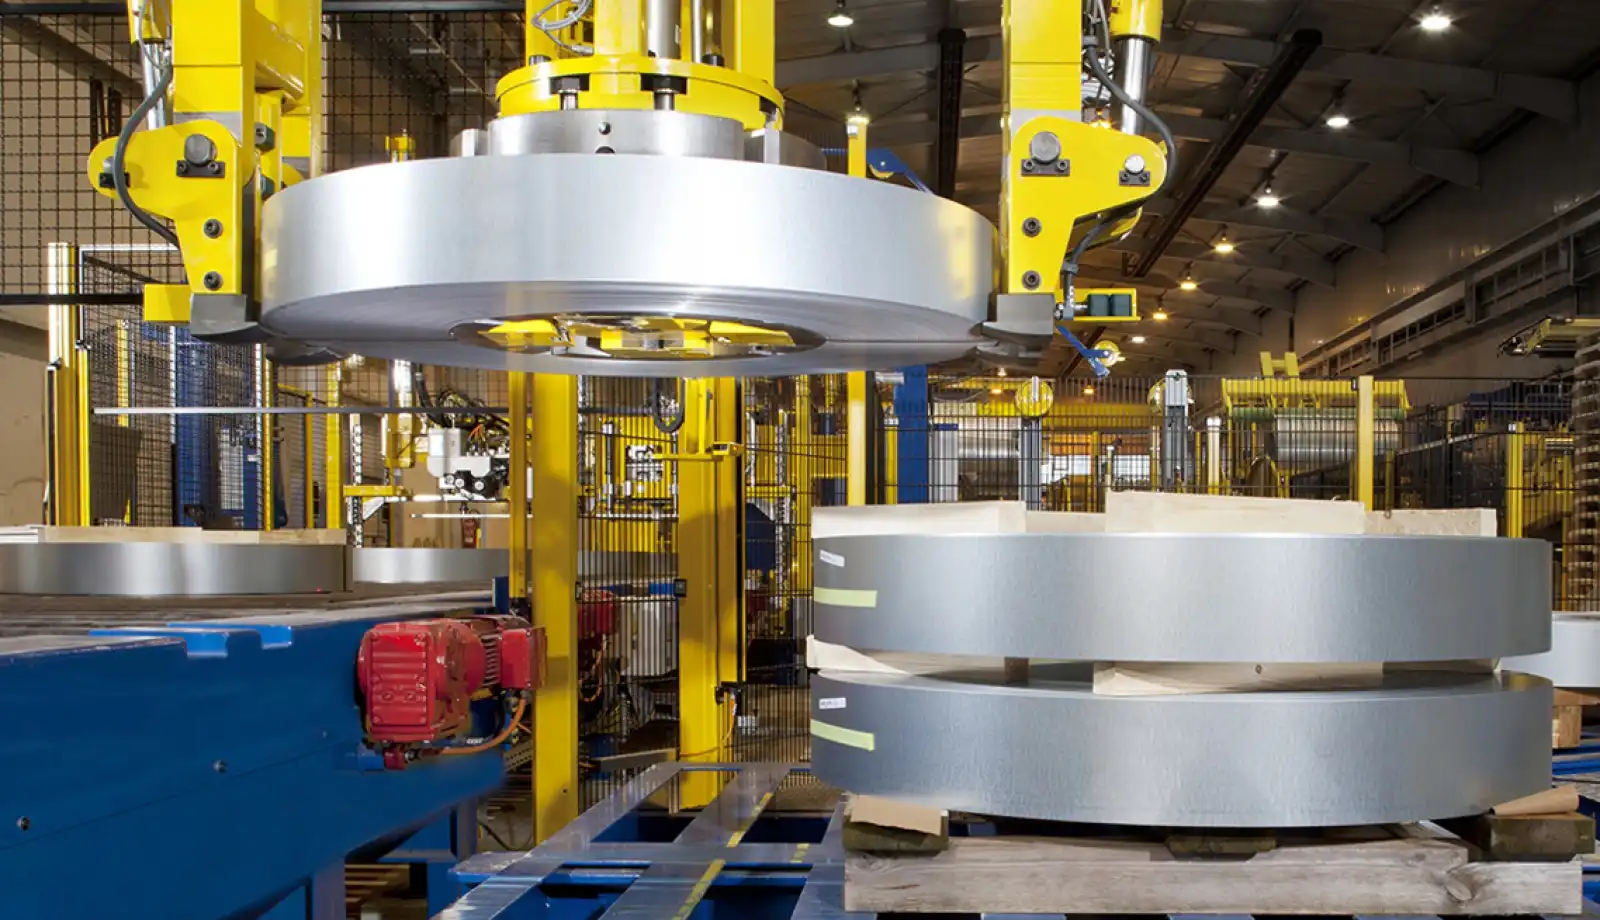
Míg a korrózióvédelem és a méretstabilitás elengedhetetlen, egyes alkatrészekhez további funkcionális tulajdonságokra van szükség – például gumiszerű párnázásra , csúszásgátló felületekre vagy fokozott kopásállóságra . A tekercscsomagoló sorok kontextusában használt két jelentős technológia a gumi kompozit bevonatok és a plazmaszórással felvitt kerámia rétegek.
4.1 Gumikompozit bevonat technológia
Gyakran gumibevonatot alkalmazunk a tekercs széleivel érintkező görgőkön, megfogó elemeken vagy lökhárítókon . Ez biztosítja a kíméletes kezelést, a zajcsökkentést és a jobb súrlódásszabályozást.
| Jellegzetes | Klóroprén gumi | Szilikon gumi |
|---|---|---|
| Üzemi hőmérséklet | –30–120 ° C | –60–250 ° C |
| Tapadás | ≥4.5 MPa (ASTM D429, B módszer) | ≥3.8 MPa (Speciális alapozó szükséges) |
| Kopásállóság | DIN kopás <80 mm³ | DIN kopás <50 mm³ |
| speciális jellemző | Olajduzzadás <5% (ASTM D471) | Vízérintkezési szög >150° (nanomodifikált szuperhidrofóbitás) |
- Kloroprén (neoprén): Mérsékelt hőmérsékleti tartományokhoz és olajoknak/kenőanyagoknak való kitettséghez ajánlott.
- Szilikon gumi: Hasznos magas hőmérsékletű környezetben vagy ahol hidrofób (vízlepergető) felületek kívánatosak, csökkentve a szennyeződés felhalmozódását.
4.2 Plazmaszórt kerámia bevonatok
Az extrém súrlódásnak , magas hőmérsékletnek vagy abrazív közegnek kitett alkatrészek esetében a kerámia bevonatok felülmúlják a fémeket és a hagyományos festékeket. Elsősorban Al₂O₃–13%TiO₂ nanoagglomerált alapanyagot használunk Ar/H₂ plazma környezetben.
- Power: ~40 kW
- Lerakódási hatékonyság: 65% –70%
- Porozitás: <2% (lezárás után)
- Mikrokeménység: ≥1100 HV0.3
Teljesítménybeli előnyök :
- Fokozott kopásállóság: A kerámia rétegek 3-5-szörösére növelhetik az élettartamot, különösen a csúszó érintkezési területeken.
- Eróziós és kavitációs ellenállás: Az ASTM G32 teszttel igazolt, ezek a bevonatok akár 10-szeres javulást mutatnak a kavitációs erózióval szembeni ellenállásban.
- Hőkorlát: A kerámia alacsony hővezető képessége segít megvédeni az alatta lévő fémet a gyors hőmérséklet-ingadozásoktól.
5. Minőségbiztosítási rendszer
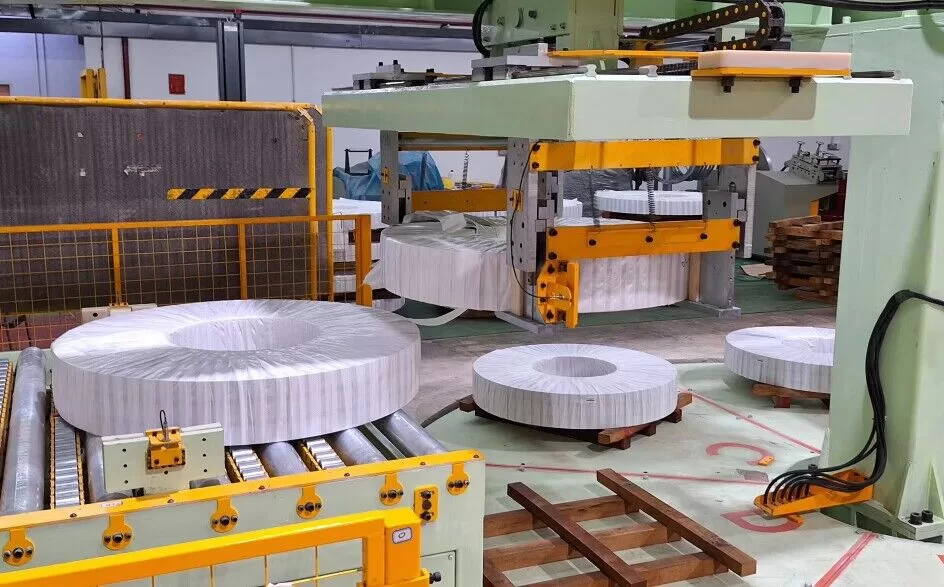
A tekercscsomagoló sor kívánt teljesítményének eléréséhez nemcsak alapos tervezésre és speciális folyamatokra van szükség, hanem megbízható minőségellenőrzésre is . Laboratóriumi és helyszíni vizsgálati módszereket is alkalmazunk annak megerősítésére, hogy minden egyes kész alkatrész megfelel a szigorú mechanikai, kémiai és környezetvédelmi szabványoknak.
5.1 Gyorsított korrózióvizsgálati mátrix
Mivel a korrózió a nem tervezett állásidők egyik vezető oka, a zord üzemi körülményeket különféle gyorsított tesztekkel szimuláljuk :
| Teszt módszer | Szimulált környezet | Elfogadási kritériumok |
|---|---|---|
| Semleges só spray | 5% NaCl, 35 °C, folyamatos permetezés | Vörösrozsda képződés > 2000 óra (ASTM B117) |
| Ciklikus korrózió | GMW14872, 80 ciklus | Korróziós kúszás ≤ 2 mm (VDA 621-415) |
| Ipari légköri expozíció | Marine Platform Field kuponok | Éves korróziós sebesség <6 μm (ISO 9223, C5-M kategória) |
- Semleges só spray (ASTM B117): szabványos referenciateszt a különböző bevonatteljesítmények összehasonlítására; arra törekszünk ≥2000 óra vörös rozsdamentes expozíció kritikus képkockákhoz.
- Ciklikus korrózió (GMW14872): A sópermetezés, a páratartalom és a szárítás ismétlődő ciklusai a való világ körülményeit utánozzák.
- Field Expozíció: Egyes termékcsaládok esetében tesztkuponokat helyezünk el tényleges tengeri vagy ipari helyszíneken, igazolva a valós idejű teljesítményt egy meghatározott időszakon keresztül.
5.2 Funkcionális tesztelési platform
A korrózión túl a további feldolgozási lépéseinknek mechanikai és funkcionális ellenőrzéseken is át kell esniük:
- tribológia: Ball-on-disk teszt (0.5 m/s csúszási sebesség, 50 N terhelés) a súrlódási együtthatót és a kopási arányt méri laboratóriumilag ellenőrzött körülmények között.
- Termikus sokk: –40 °C és +150 °C között, 30 ciklus (DIN EN 13523-13) a bevonat leválásának kimutatására.
- Elektrokémiai elemzés: Potenciodinamikus polarizáció (pontos potenciál mérése (E_b \ge +320 mV SCE) a bevonat lokális korrózióval szembeni ellenálló képességének mérésére.
E tesztek alkalmazásával biztosítjuk, hogy a horganyzott, festett vagy gumibevonatú alkatrészek minden egyes tétele megfeleljen a tekercscsomagoló sor környezetének valós követelményeinek.
6. Techno-gazdasági összehasonlítás
A kezdeti tőkekiadásoktól a hosszú távú karbantartásig és a környezetvédelmi megfelelőségig a választott feldolgozási módszerek jelentősen befolyásolják az összköltségeket. Az alábbiakban egy hagyományos folyamat és a továbbfejlesztett megoldásaink rövid összehasonlítását láthatjuk :
| Műszaki méret | Hagyományos megközelítés | Optimalizált megközelítésünk | Előny |
|---|---|---|---|
| Életciklus költsége | ~1.8 RMB/óra·m² | ~1.2 RMB/óra·m² | 33%-os csökkentés |
| Karbantartási időköz | ~12 hónap | ~36 hónap | 3×-os kiterjesztés |
| Korróziós ellenállás | ISO 12944 C4 | Meghaladja a C5-M besorolást | Bővített szolgáltatási tartomány |
| Felületkezelési sebesség | ~2.5 m²/h | ~4.8 m²/h (robotos permetezés) | 92%-os hatékonyságnövekedés |
- Életciklus költsége: Fejlett bevonási és edzési technikáink csökkentik az alkatrészcserék gyakoriságát, ezáltal munkaerő- és állásidő-költségeket takarítunk meg.
- Karbantartási időköz: 12 hónapról 36 hónapra meghosszabbítva, a jobb korrózióállóságnak és kopási jellemzőknek köszönhetően.
- Korróziós besorolás: Az ISO 12944 C4 szabványon túl közel C5-M teljesítményre továbbfejlesztve, alkalmas agresszív tengeri és ipari légkörre.
- Process Throughput: Integrálással robotpermetezés és a automatizált felügyelet, közel megduplázzuk a felületkezelési sebességet, felgyorsítva a projekt ütemezését.
7. Vizualizáció és adatok nyomon követhetősége
A modern gyártási és kidolgozási folyamatok összetettsége miatt számos vizuális és adatvezérelt eszközt alkalmazunk az eredmények egyértelmű kommunikálására és a teljes nyomon követhetőség fenntartására:
- Keresztmetszet bevonat elektronmikroszkóppal
A cinkben gazdag alapozó és a poliuretán fedőbevonat közötti kötési felületet mutatja be. - Gyorsított korróziós panelek
Időrendi sorrendbe rendezve, hogy szemléltesse a rozsda vagy hólyagképződés idővonalát. - Az egyenesítési folyamat termográfiai leképezése
A dinamikus visszacsatolási hurkok korrelálnak görgőnyomások és a hőmérsékleti gradiensek. - 3D felületi egyenetlenségi térképek
Felületi topográfia javulásának bemutatása polírozás vagy tömítés előtt és után (Sa, Sz paraméterekben mérve).
Minden egyes munkadarabhoz egyedi QR-kódokat is rendelünk , amelyekkel az összes releváns folyamatparamétert – hőkezelési ciklusokat, bevonatvastagság-méréseket, gyártási tételszámokat – egy központosított digitális rendszerhez kötjük. Ez biztosítja, hogy a tekercscsomagoló soron használt minden alkatrész teljes gyártási és tesztelési előzményekkel rendelkezzen.

8. Következtetés
A tekercscsomagoló sor alkatrészeinek további feldolgozási szakasza kulcsfontosságú a rendszer teljesítményének, megbízhatóságának és hosszú élettartamának növelésében. A nagyfrekvenciás indukciós edzés , a precíz hidraulikus egyengetés, a feszültségmentesítési módszerek, a differenciált horganyzás, a többrétegű bevonatok és a funkcionális kezelések (gumi vagy kerámia) integrálásával fokozott szerkezeti ellenálló képességgel és korrózióvédelemmel ruházzuk fel a csomagológépeket, pántológépeket és rakodóeszközöket.
Ezzel egyidejűleg kiterjedt minőségellenőrzés – a gyorsított korróziós kamráktól a valós idejű tribológiai értékelésekig – igazolja, hogy folyamatinnovációink kézzelfogható javulást eredményeznek a költséghatékonyság, a hosszabb szervizintervallumok és a környezeti alkalmazkodóképesség terén. A valós adatok azt mutatják, hogy ezek a fejlett felületkezelési módszerek több mint 30%-kal csökkenthetik az életciklus-költségeket , miközben a hosszabb karbantartási intervallumoknak köszönhetően mérsékelhetik az állásidőt.
A jövőre nézve a nagy integritású tekercskezelő berendezések iránti növekvő kereslet – amelyek minimális beavatkozással képesek ellenállni az agresszívabb körülményeknek – továbbra is a fejlett anyagok, eljárások és vizsgálati protokollok felé fogja ösztönözni a gyártókat. Azzal, hogy a bevonatfejlesztés , a felülettervezés és a digitális nyomon követhetőség élvonalában maradunk, biztosítjuk, hogy a tekercscsomagoló sorok ne csak megfeleljenek a jelenlegi iparági szabványoknak, hanem a jövőbeli kihívásokra is felkészültek maradjanak.
Lényegében a gépészeti tervezés bevált gyakorlatainak, a modern befejező eljárásoknak és a szigorú validálásnak a szinergiája alkotja a megbízható, hosszú élettartamú tekercscsomagoló vonal gerincét. Legyen szó a szélsőséges tengeri légkörről vagy egy ipari raktár szokásos követelményeiről, ezek az aprólékosan megmunkált alkatrészek fenntartják a The Fabricator központi alapelvét: a tartós és precíz kidolgozást, amely egyenletes eredményeket biztosít nap mint nap.
-
Tekintse meg ezt a linket, hogy megértse, hogyan javítja a FLIR infravörös termográfia az indukciós hevítési folyamatok pontosságát. ↩
-
Fedezze fel az indukciós fűtés energiamegtakarításának tudományos hátterét, és annak hatását a hatékonyságra és a költségcsökkentésre. ↩
-
Ismerje meg a nagy maradék nyomófeszültség előnyeit az alkatrészek tartósságának és teljesítményének javításában. ↩