1. Bevezetés
A modern fémfeldolgozó iparágakban az acéltekercsek a logisztikailag legnagyobb kihívást jelentő és biztonságkritikus termékek közé tartoznak. Tömegük, sérülékeny széleik és szállítási igényeik megbízható és hatékony csomagolási megoldásokat tesznek szükségessé. Egy jól megtervezett tekercscsomagoló sor jellemzően (1) egy tekercscsomagoló gépből, (2) egy tekercspántológépből és (3) egy tekercsrakó gépből áll – mindegyiket villanymotorok, szervorendszerek és hidraulikus aktuátorok kombinációja hajtja. A teljes működés alapját egy kifinomult programozható logikai vezérlő (PLC) rendszer képezi, amely koordinálja a mozgásokat, a sebességszabályozást változtatható frekvenciájú meghajtókon (VFD) keresztül, valamint a fejlett mozgásvezérlést szervomotorokon keresztül.
Ez a dokumentum a tekercscsomagoló sor gyártási folyamatának összeszerelési szakaszára összpontosít . A cél az, hogy az ügyfelek és az érdekelt felek világosan megértsék a aprólékos folyamatot – amely mindent lefed az alkomponensek integrációjától a végső minőségellenőrzésig –, miközben kiemeli a vonatkozó mechanikai tervezési normákat, biztonsági szabványokat és a teljes életciklus-kezelési filozófiákat. A hangsúly azon van, hogy minden egyes összeszerelési lépést szigorúan megterveznek, végrehajtanak és ellenőriznek a nemzetközi mérnöki szabványoknak, például az ISO 12100, az EN 415-8 (csomagológépek biztonsága) és a GB/T irányelveknek megfelelően, biztosítva a hosszú távú működési kiválóságot.
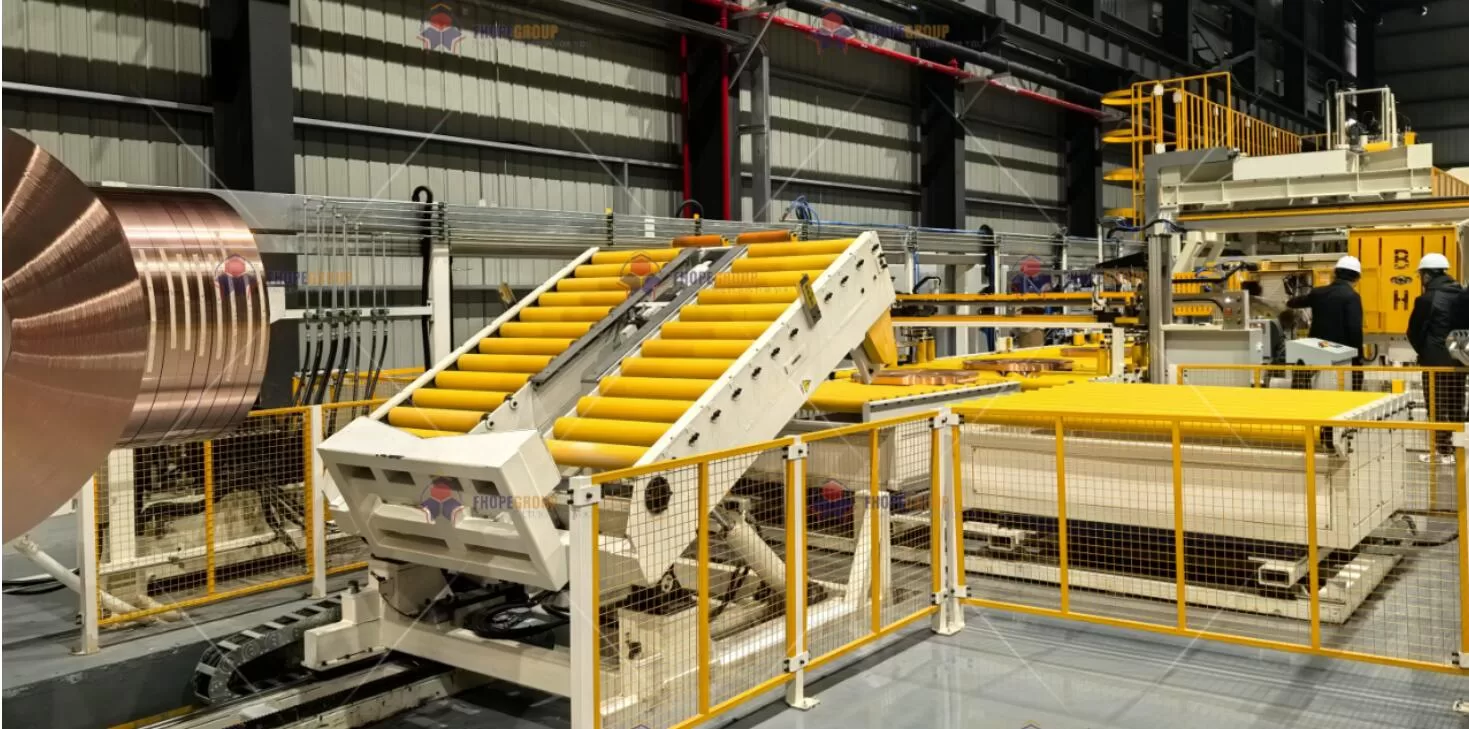
2. Összeszerelés: A rendszerek aprólékos integrációja
Az összeszerelés az a fázis, amikor az egyes modulok, egyedi megmunkálású alkatrészek és szabványos alkatrészek egy teljesen működőképes rendszerré konvergálnak. Egy modern tekercscsomagoló sor esetében ezek a modulok gyakran tartalmazzák:
-
Tekercses továbbító modulok
- Motoros görgők, vezetősínek vagy forgókerekek a tekercs elhelyezéséhez.
- A tartószerkezetek nagy szilárdságú acélból készültek, hogy elbírják a tekercsek súlyát.
-
Pántoló és csomagoló egységek
- Elektromos és pneumatikus hevederfejek a feszültség szabályozásához.
- Szervomotorral hajtott feszített fóliaegységeket vagy csomagolókarokat az egyenletes átfedés elérése érdekében.
-
Hidraulikus működtető rendszerek
- Hengerek függőleges és vízszintes rögzítéshez.
- Stabil nyomás és áramlási sebesség fenntartására tervezett hidraulikus tápegységek.
-
Elektromos hajtások és vezérlőszekrények
- PLC-k integrált logikai vezérléshez.
- VFD-k a motor fordulatszámának szabályozásához.
- Szervohajtások a nagy pontosságú mozgáshoz.
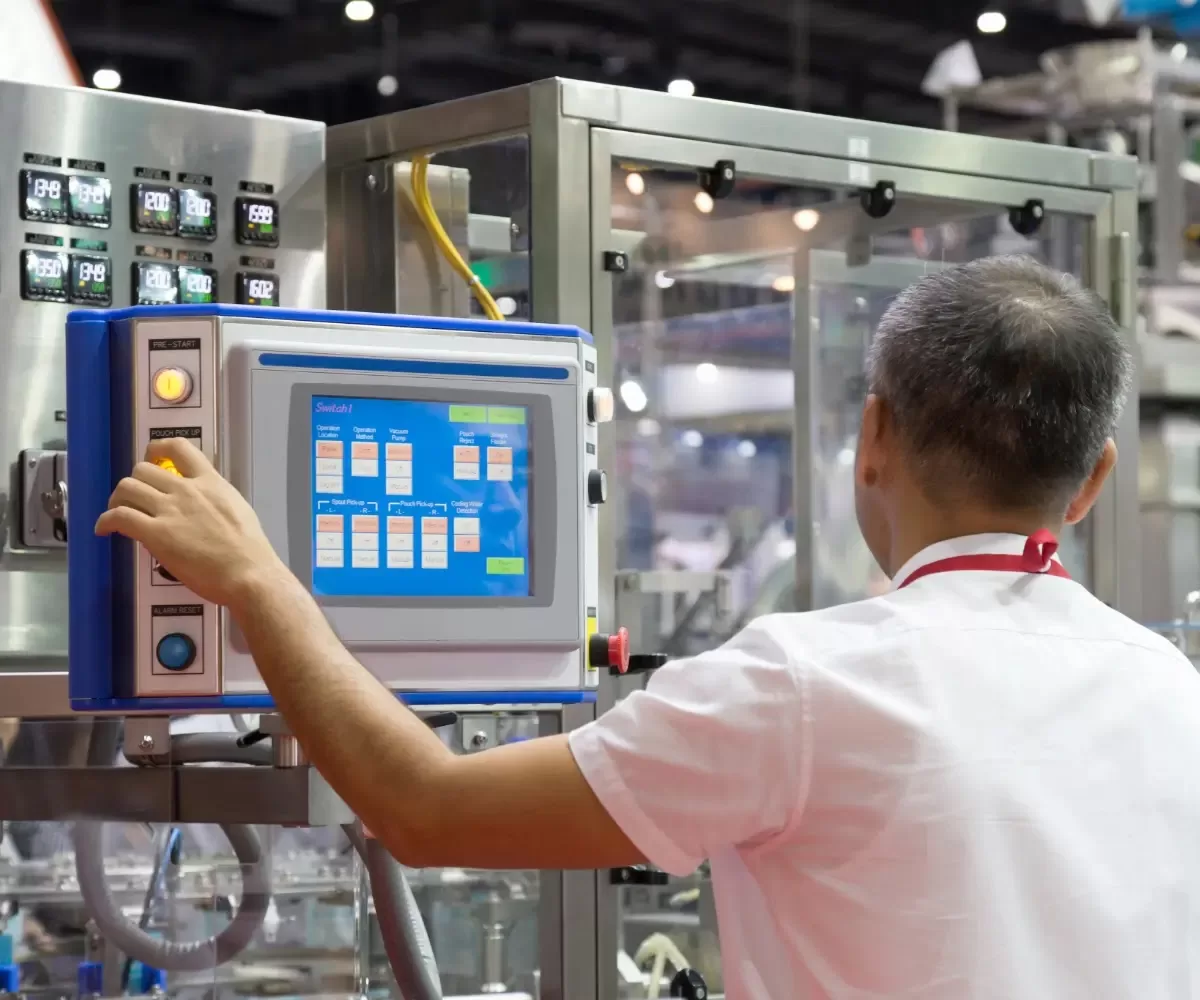
- HMI-k (Human-Machine Interfaces) a kezelői bevitelhez és felügyelethez.
-
Biztonsági és védelmi mechanizmusok
- Fényfüggönyök, vészleállítók és biztonsági relék.
- Mechanikus védőburkolatok és burkolatok forgó elemekhez.
Az összeszerelés során ezeket az alkatrészeket a tervdokumentációnak megfelelően aprólékosan elhelyezik és rögzítik, biztosítva a mechanikai tűrések, a terheléselosztás és az illesztési kritériumok szigorú betartását. Az összes csatlakozás – legyen szó elektromos csatlakozókról, hidraulikus csatlakozókról vagy mechanikus rögzítőkről – alapos ellenőrzése biztosítja a rendszer integritását.
3. A mechanikai tervezési normák és az összeszerelés előtti szempontok
3.1 Szerkezeti és anyagválasztás
A szerkezeti megbízhatóság szempontjából a tekercscsomagoló sornak ki kell bírnia a tekercsátviteli, emelési és hevederezési műveletek által okozott dinamikus terheléseket. Ezért az anyagokat a fáradási szilárdság és a korrózióállóság alapján választják ki. A gyakori kritériumok a következők:
- Nagy szilárdságú ötvözött acél1 (pl. 42CrMo) fogaskerék tengelyekhez, tengelykapcsolókhoz és teherhordó keretekhez.
- Kopásálló polimerek2 (pl. poliuretán vagy megerősített kompozitok) vezetőgörgőkhöz és érintkezési pontokhoz.
- Horganyzott vagy alucink acéllemezek (Megfelel az EN 10346 szabványnak) külső panelekhez és védőburkolatokhoz, hogy ellenálljanak a korróziónak magas páratartalmú vagy korrozív környezetben.
Ezenkívül a mérnökcsapatok meghibásodási módok és hatások elemzését (FMEA) 3 végzik , hogy azonosítsák a potenciális gyenge pontokat olyan alkatrészekben, mint a hidraulikus csövek, a szervomotor szigetelése vagy a fogaskerekek összekapcsolása. Ez a kockázatalapú megközelítés biztosítja, hogy a kiválasztott anyagok és tervezési jellemzők az első naptól kezdve figyelembe vegyék az üzemi veszélyeket.
3.2 Tűrés és méretellenőrzés
Bármely alkatrész összeszerelése előtt szigorú méretellenőrzésen esik át:
- Alak- és helyzettűrések: Általában a GB/T 1184 vagy azzal egyenértékű ISO szabványok vezérlik. Például a szervo hajtótengelyek koaxiális beállítását ±0.02 mm-re tartják a vibráció és a zaj minimalizálása érdekében.
- Felületkezelési követelmények: Kritikus az illeszkedő felületekhez, biztosítva, hogy a súrlódás és a kopás ne haladja meg a tervezési határértékeket.
Ahol szükséges, fejlett metrológiai eszközök – például lézeres nyomkövetők vagy koordináta mérőgépek (CMM) – ellenőrzik az összetett geometriát. Ez biztosítja, hogy amikor az alkomponensek megérkeznek az összeszerelő állomásra, megfelelnek vagy meghaladják a nagy pontosságú integrációhoz szükséges mechanikai előírásokat.
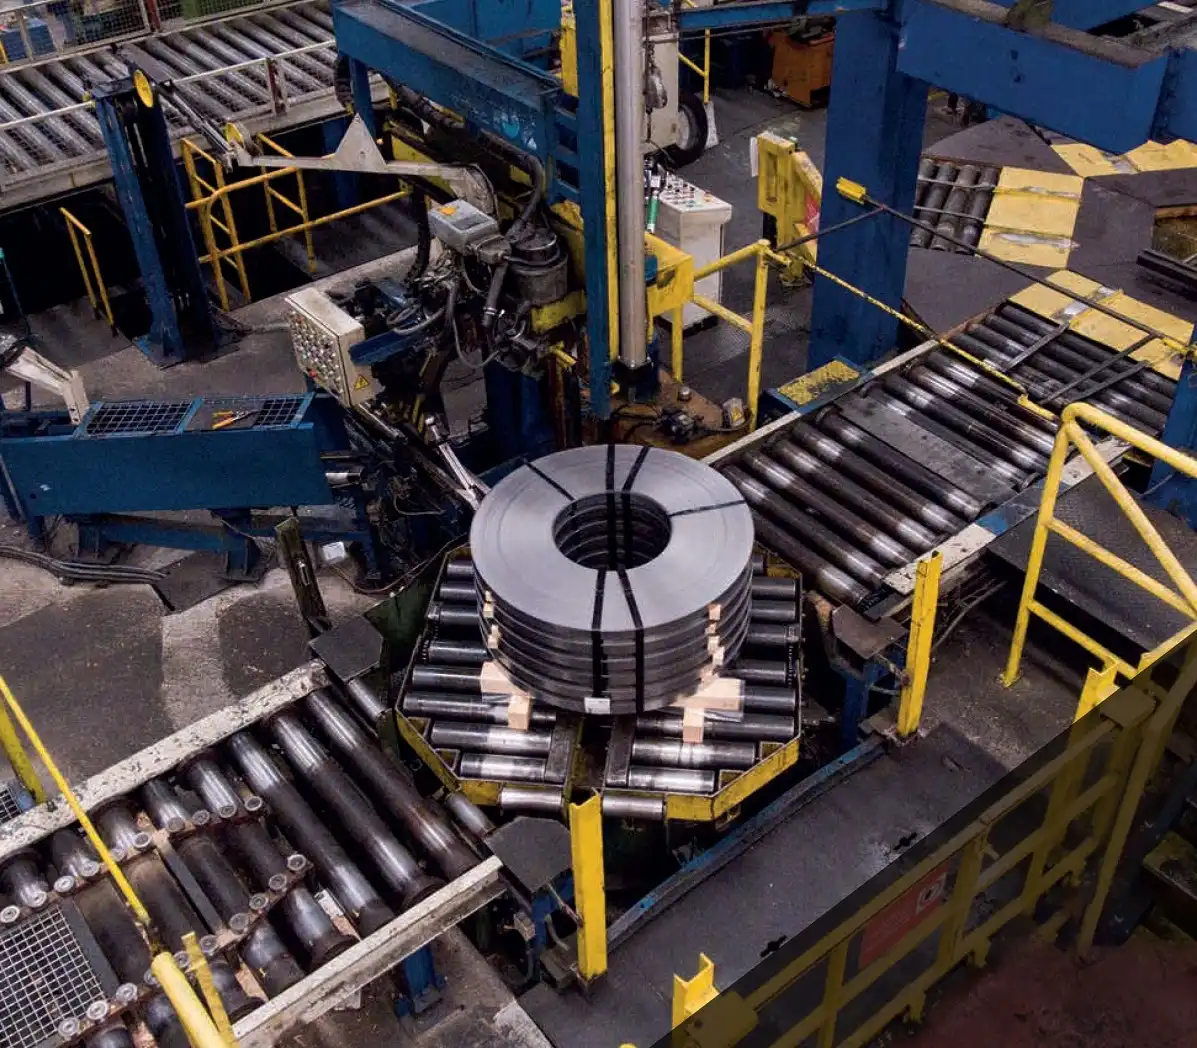
4. Az alapösszeállítás munkafolyamata
A tekercs csomagolósor-összeállítás általában több kulcsfázisból áll:
-
Az alapkeret és az elsődleges szerkezet beállítása
- Igazítsa és vízszintesítse a főkeretet precíziós szintező eszközökkel.
- Erősítse meg a síkságot és a szerkezeti merevséget a megfelelő referenciapontok fenntartásához.
-
Részegység rögzítése
- Szereljen fel görgős asztalokat, feszítőeszközöket és forgóegységeket, mindegyiket csavarozva és rögzítve az előre fúrt lyukakhoz 3D-s elrendezés alapján.
- Nyomatékkulcsokkal húzza meg a csavarokat a műszaki BOM-ban (anyagjegyzékben) megadott nyomatékértékekre.
-
Hidraulikus rendszer integráció
- Szerelje fel a hidraulikus tápegységeket, tartályokat és csővezetékeket az ISO 4413 nyomástartó edényekre és tömlőkre vonatkozó irányelveinek megfelelően.
- Vezesse el a tömlőket és csöveket bőséges hajlítási sugárral, rögzítse őket bilincsekkel, és ellenőrizze a lehetséges kopási pontokat.
- Végezzen előzetes nyomáspróbákat minden egyes áramkörön az esetleges szivárgások vagy a nem megfelelő szerelvények észlelésére.
-
Elektromos és vezérlő vezetékek
- A PLC-ket, VFD-ket, szervohajtásokat és mágneskapcsolókat IP54-es vagy magasabb (IEC 60529) minősítésű vezérlőházakba helyezze.
- A nagy- és kisfeszültségű kábeleket külön kábeltálcákba vezesse az elektromágneses interferencia csökkentése érdekében.
- Zárja le a vezérlőjeleket a PLC I/O moduloknál, biztosítva az árnyékolt kábeleket a szervomotorok jeladó-visszajelzéséhez.
-
Mozgáskalibrálás és szervoigazítás
- Csatlakoztassa a szervomotorokat sebességváltókhoz vagy golyóscsavarokhoz (ha vannak ilyenek) minimális szög- vagy eltolási eltéréssel.
- Hajtsa végre a kalibrálási rutinokat – gyakran lézeres vagy mérőórás beállításokkal – a beállítás ±0.02 mm-en belüli ellenőrzésére, minimalizálva a szervofeszültséget.
- A robusztus mechanikai illeszkedés érdekében használjon a gyártó által javasolt szerszámokat (pl. eltolt beállító konzolokat).
-
Alrendszer üzembe helyezése
- Sorozatosan kapcsolja be az egyes modulokat, ellenőrizve a motor forgásirányát, az érzékelő jeleit és a hidraulikus nyomásokat.
- Érvényesítse az alapvető HMI-vezérlőket a kézi léptetéshez, a vészleállításokhoz és az automatikus üzemmódváltásokhoz.
-
Folyamat közbeni minőségellenőrzések (IPQC)
- Vizsgálja meg a kritikus területeket olyan ellenőrző listák segítségével, amelyek a nyomatékértékeket, a mechanikai hézagokat, az érzékelőkonzolok elhelyezését, az olajvezetékek elvezetését stb.
- Azonnali átdolgozáshoz jelölje meg az összeszerelési eltéréseket. Ez magában foglalhatja a motor alaplemezének újralemezét vagy az optikai érzékelő keretének áthelyezését.

5. Hidraulikus és elektromos kölcsönhatás
5.1 A hidraulikus rendszerrel kapcsolatos követelmények
A tekercscsomagoló sorban a hidraulikus rendszer kritikus fontosságú a nehéz tekercsek rögzítéséhez és emeléséhez szükséges erő leadásához. A legfontosabb szempontok a következők:
- Nyomásstabilitás: A rendszernek a nyomásingadozásokat az alapjel ±1.5%-án belül kell tartania az egyenletes szorítóerők biztosítása érdekében.
- Szennyezettség ellenőrzés: Az olaj tisztaságát az ISO 4406 vagy a NAS 1638 szabványok ellenőrzik. Tipikus követelmény lehet a NAS 1638 Class 6 az érzékeny szervoszelepek vagy arányos szelepek védelmére.
A ciklusidő csökkentése érdekében a hidraulikus rendszer akkumulátorokat tartalmazhat, amelyek energiát tárolnak és azonnali áramlást biztosítanak. Minden szerelvény, tömítés és tömlő jellemzően megfelel a SAE vagy DIN szabványoknak, biztosítva, hogy ellenálljanak a hőmérsékletnek, a nyomásnak és a vibrációnak kemény ipari körülmények között is.
5.2 Elektromos vezérlés pontossága
Ahol a hidraulikus rendszerek biztosítják a nyers erőt, ott az elektromos vezérlések a pontosságot. A modern tekercscsomagoló vonalak nagymértékben támaszkodnak a következőkre:
-
PLC vezérlés
- Kezeli a reteszeléseket a különböző állomások között (csomag, heveder, köteg).
- Figyeli az érzékelők visszajelzéseit (közelítéskapcsolók, fotoszemek, mérőcellák) a teljesen automatizált munkafolyamatok összehangolása érdekében.
- Biztonsági logikát valósít meg (e-megállók, kapuk és riasztók).
-
Változtatható frekvenciájú meghajtók (VFD)
- Szabályozza a szállítószalagokat vagy a forgó fejeket meghajtó indukciós motorok sebességét.
- Optimalizálja az energiafogyasztást a motor működési sebességének a folyamatigényekhez igazításával.
-
Szervo hajtások és motorok
- Pontos mozgást biztosít a tekercskarok, pántoló fejek vagy a tekercs pozicionálásához.
- Érjen el milliméter alatti pontosságot és ismételhetőséget olyan feladatoknál, mint például a filmfeszítés.
Az összeszerelés során a technikusok gondosan ellenőrzik a kábelvezetési és földelési gyakorlatot az elektromos zaj minimalizálása érdekében, különösen azoknál a szervorendszereknél, amelyek tiszta jeladó jeleket igényelnek a pontos vezérlőhurkok fenntartása érdekében.
6. Tesztelési és üzembe helyezési jegyzőkönyv
A mechanikai, hidraulikus és elektromos szerelvények elkészülte után a rendszer szigorú tesztelési fázisba lép a szállítás vagy a helyszíni telepítés előtt:
-
Terhelés nélküli tesztelés
- Ellenőrzi az összes alkatrész – görgők, bilincsek, forgó karok – szabad mozgását a tényleges tekercs bevezetése nélkül.
- Lehetséges ütközések, rendellenes rezgések vagy kalibrálatlan szenzorpozíciók vizsgálata.
-
Funkcionális alrendszer tesztek
- Szervó rendszer: Ellenőrizheti az irányító szekvenciákat, lépkedhet különböző sebességgel, erősítse meg a pozicionálás pontosságát tárcsajelzővel vagy lézeres méréssel.
- Hidraulikus rendszer: Először kis nyomáson hajtsa végre a befogókat és emelőket, majd folytassa a névleges üzemi nyomással. Figyelje meg a szivárgást vagy a nyomásesést.
- Biztonsági rendszerek: Érvényesítse az e-stop működését, ellenőrizze a fényszemeket és a fényfüggönyöket, ellenőrizze, hogy a PLC a hiba észlelésekor azonnal biztonságos állapotba helyezi a rendszert.
-
Terhelésvizsgálat
- Vezessen be valódi vagy szimulált tekercseket (súlytömbökön vagy próbabábukon keresztül) a működési feltételek megismétléséhez.
- Figyelje a nyomatékot, a motoráramot és az olajhőmérsékletet hosszabb ciklusokon keresztül, hogy megbizonyosodjon arról, hogy a konstrukció képes kezelni a normál gyártási igényeket.
-
Ciklusidő és kimenet ellenőrzése
- Jegyezze fel a ciklusidőket minden egyes csomagolási művelethez. Például egy csomagolósort úgy terveztek, hogy óránként akár 60 tekercset is kezeljen.
- Győződjön meg arról, hogy a rendszer a biztonság vagy a termékminőség veszélyeztetése nélkül képes-e teljesíteni vagy túlszárnyalni a fogyasztói teljesítmény követelményeit.
-
Végső elfogadási tesztek (FAT)
- Végezzen átfogó vizsgálatot az ügyfél vagy a tanúsító testületek által.
- A megfelelőség dokumentált igazolása – a gép képességeinek táblázatai, SPC (Statistical Process Control) adatok és tesztjelentések, amelyek megerősítik a működőképességet.
7. Minőségellenőrzés és dokumentáció
7.1 Minőség-ellenőrzési ellenőrző pontok
Az összeszerelés és az üzembe helyezés során bizonyos ellenőrzési pontok rögzítik a minőségirányítási tervet:
-
Méretvizsgálatok
- Elő- és utószereléskor a minimális eltérések megerősítésére.
- Tipikus elfogadási kritériumok: ±0.1 mm/m síkság, ±0.2°-os szögbeállítás a konzoloknál.
-
Mechanikai rögzítés ellenőrzése
- Forgatónyomaték-ellenőrzés kalibrált szerszámokkal, a tervezési specifikációkból származó értékekre való hivatkozással.
-
Hidraulikus szivárgástesztek
- Nyomásolja a vezetékeket a normál üzemi nyomás 1.25–1.5-szeresére, tartsa a beállított értéket meghatározott ideig, miközben minden csatlakozást ellenőriz.
-
Elektromos folytonossági és szigetelési vizsgálatok
- Használjon megaohmmérőket annak biztosítására, hogy a szigetelési ellenállás elérje vagy meghaladja az előírt küszöbértékeket (gyakran >1 MΩ 500 V DC-n).
- Ellenőrizze a megfelelő földelést, hogy elkerülje a statikus feltöltődést vagy az áramütés veszélyét.
-
Szoftver integritás
- Biztonságos verzióvezérlés PLC- és HMI-programokhoz, az IEC 61131-3 szabvány szerint érvényesítve.
- A logika biztonsági mentése offline adattárakba a nyomon követhetőség érdekében.
7.2 Dokumentáció és nyomon követhetőség
Minden összeszerelési, tesztelési és ellenőrzési adat dokumentálva van, hogy átfogó berendezéstörténetet biztosítson. A modern vállalatok gyakran a Product Lifecycle Management (PLM) szoftverre (pl. Siemens Teamcenter vagy PTC Windchill) támaszkodnak a felülvizsgálati előzmények, a CAD adatok és a teszteredmények karbantartása érdekében. Ez biztosítja:
- Nyomon követhetőség: Minden tekercscsomagoló sor nyomon követhető sorozatszám és gyártási dátum alapján, összekapcsolva a hajtások, motorok és hidraulikus egységek pontos konfigurációjával.
- Garancia és karbantartás: A kezelők hivatkozhatnak az eredeti összeállítási jegyzőkönyvekre, hogy felgyorsítsák az alkatrészcserét vagy frissítést.
- Folyamatos Fejlesztés: A helyszíni szerviztől kapott visszajelzéseket a jövőbeni tervezési iterációkba integráljuk.

8. Hangsúly a biztonságra és a megfelelőségre
A termelékenységen és a mechanikai teljesítményen túl a biztonság is kiemelt fontosságú. A tekercscsomagoló sornak számos szabványnak kell megfelelnie, például az EN 415-8 (csomagológépek biztonsága) és az ISO 12100 (gépbiztonság – alapfogalmak és általános elvek) szabványnak.
-
Kockázatbecslés
- A tervezés korai szakaszában hajtják végre a becsípődési pontok, a zúzódási zónák vagy a kilökődési veszélyek azonosítására.
- Fizikai őrzés, reteszelt ajtók, biztonsági PLC logika és hibabiztos érzékelők enyhítik.
-
Kezelői képzés
- Utasításokat ad az indítási/leállítási sorrendről, a vészhelyzeti eljárásokról és az alapvető hibaelhárításról.
- A megfelelő tekercs be-/kirakodásra összpontosít, hogy elkerülje a tekercsek leesése vagy felgurulása okozta sérüléseket.
-
Karbantartási irányelvek
- Ösztönzi a lockout-tagout (LOTO) protokollokat.
- Felvázolja a hidraulikafolyadék tesztelésének, a motorszíjfeszesség ellenőrzésének és a PLC diagnosztikai felülvizsgálatának időközeit.
9. Élethosszig tartó támogatás és előrejelző karbantartás
9.1 Hosszú távú megbízhatóság
A meghibásodások közötti magas átlagos idő (MTBF) elérése kulcsfontosságú a minimális állásidő biztosításához az igényes gyártási ütemezések esetén. Az MTBF ≥ 10,000 XNUMX óra eléréséhez szükséges tervezési stratégiák gyakran a következőket tartalmazzák:
- Robusztus alkatrészválasztás: Jó hírű márkák motorjait és szervóit ipari szintű megbízhatóságra tesztelték.
- Redundáns rendszerarchitektúrák: A kulcsmodulok, mint például a tápegységek vagy az érzékelőrendszerek redundancia vagy gyorscsere képességekkel rendelkeznek.
9.2 Prediktív karbantartás és IoT-integráció
Az Ipar 4.0 gyakorlatok megjelenésével sok tekercscsomagoló sor valós idejű állapotfigyeléssel rendelkezik:
- Rezgésérzékelők: A motorok, sebességváltók vagy feszítőgörgők síncsapágyainak állapota. A rezgésspektrum anomáliái előre jelezhetik a mechanikai hibákat.
- Olajszennyeződés-érzékelők: Valós időben értékelje ki a tisztasági szintet, kiváltva a szűrőcserét, mielőtt az iszap felhalmozódása károsítaná a szelepeket.
- Adatelemzés: A PLC vagy az ipari PC naplózza az üzemi adatokat (ciklusszámok, hibakódok, motoráramok). Speciális szoftverrel (pl. Beckhoff TwinCAT vagy Rockwell Historian) elemezve a prediktív betekintést.
10. Záró megjegyzések
Egy tekercscsomagoló sor összeszerelési folyamata a gépészetet, a hidraulikus tervezést, az elektromos integrációt és a fejlett vezérlőrendszereket ötvözi egy koherens, nagy teljesítményű telepítéssé. Minden egyes részlépés – legyen szó akár egy szervohajtás beállításáról, akár egy hidraulikus csomópont tömítéséről – szigorú betartást igényel a tervezési normákhoz, a mérettűrésekhez és a minőségellenőrzésekhez. Ahogy integráljuk a legmodernebb PLC logikát , a szervomotorokat és a valós idejű diagnosztikát, a sor egy jövőbiztos megoldássá fejlődik, amely képes alkalmazkodni az ingadozó termelési követelményekhez.
Főbb tanulságok :
- Holisztikus mérnöki munka: Az anyagválasztás, a szerkezeti integritás és a robusztus mérnöki munkafolyamatok alátámasztják a megbízhatóságot.
- Precíziós összeszerelés: Az igazításra, a nyomatékra és a kalibrációra fordított részletes figyelem zökkenőmentes működést és meghosszabbított élettartamot biztosít.
- Biztonság és megfelelőség: Megfelelés a nemzetközi kódok (ISO, EN, GB/T) szilárd keretet biztosít a veszélyek megelőzéséhez.
- Életciklus támogatás: A tervezési ellenőrzéstől a prediktív karbantartás, az összeszerelési folyamat megalapozza az alacsony kockázatú, rendkívül hatékony működési életciklust.
Ezen bevált gyakorlatok követésével és a minőség-első megközelítés elfogadásával a gyártók és a végfelhasználók egyaránt felismerhetik a jól összeszerelt, nagy áteresztőképességű tekercscsomagoló sor előnyeit. Az eredmény egy olyan rendszer, amely nemcsak teljesíti a teljesítménymutatókat, hanem robusztus biztonsági funkciókat, egyszerűsített karbantartást és nyomon követhető dokumentációt is kínál – ez a kritikus szempont a mai versenyben álló fémfeldolgozási piacon.
végső megjegyzés:
A tekercs-csomagolósor összeszerelésének ez a gyártási eljárása az ügyfelek felé néző műszaki orientációt szolgálja. Az egyes értékek, szabványok és módszerek módosíthatók a helyi szabályozások, az ügyfelek követelményei és a folyamatos technológiai fejlődés alapján. Mindig olvassa el a projekt műszaki dokumentációját és a hitelesített rajzokat a legújabb, legpontosabb irányelvekért.
-
Fedezze fel a nagy szilárdságú ötvözött acél előnyeit, beleértve a tartósságát és a teljesítményét igényes környezetben. ↩
-
Ismerje meg, hogyan növelhetik a kopásálló polimerek a gépek élettartamát és csökkenthetik a karbantartási költségeket. ↩
-
Fedezze fel, hogyan segít az FMEA a kockázatok azonosításában és a mérnöki tervek megbízhatóságának javításában. ↩