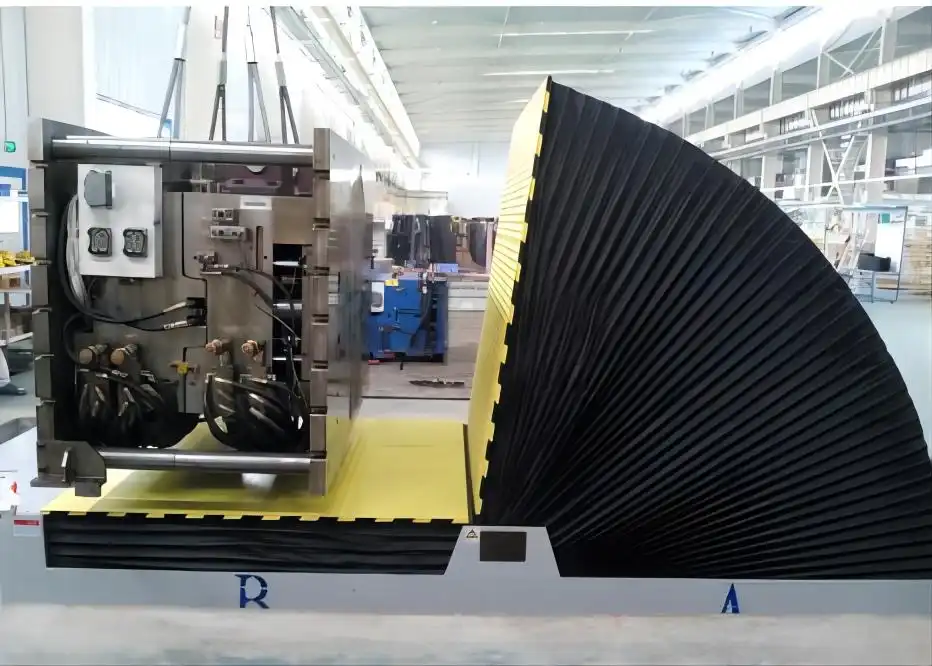
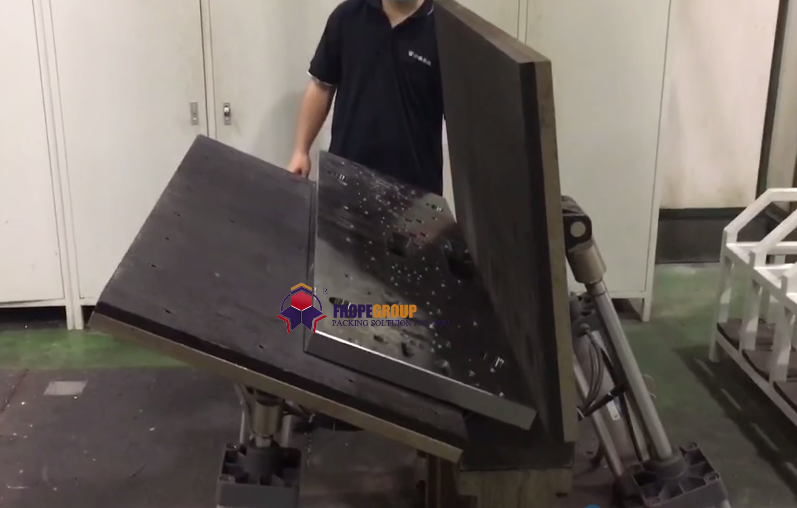
कार्यकारी सारांश: इस 77 सेकंड के वीडियो में, हमारा एल-फ्रेम अपेंडर एक बड़े लाल रंग के कास्ट हाउसिंग को, जो 15T चिह्नित पीले रंग के फिक्स्चर में रखा है, सपाट अवस्था से सीधा कर रहा है। यह घुमाव धीमा और निरंतर है, जो इस फ्रेम श्रेणी के लिए हमारे द्वारा बताए गए 60-90 सेकंड के घुमाव समय के अनुरूप है। कास्टिंग के लिए, फिक्स्चर उतना ही महत्वपूर्ण है जितना कि फ्रेम: यह निर्धारित करता है कि घुमाव के दौरान गुरुत्वाकर्षण केंद्र कहाँ स्थित होगा और कौन से फलक भार वहन करेंगे।
विषय - सूची
- क्लिप में क्या दिखाया गया है
- कास्टिंग के लिए कस्टम फिक्स्चर की आवश्यकता क्यों होती है?
- 90 डिग्री के मोड़ के दौरान गुरुत्वाकर्षण केंद्र
- फ्रेम का आकार निर्धारण: भार वर्ग और घुमाने का समय
- हम फिक्स्चर को कैसे डिजाइन करते हैं
- कास्टिंग अपेंडर के लिए चयन चेकलिस्ट
- नियंत्रण और सुरक्षा
- इंजीनियरिंग से संबंधित अक्सर पूछे जाने वाले प्रश्न
- अगला कदम
- संबंधित पढ़ने
- सूत्रों का कहना है
क्लिप में क्या दिखाया गया है
यह रिकॉर्डिंग 77 सेकंड की एक वर्टिकल क्लिप है, जिसे हमारी वर्कशॉप के फर्श पर शूट किया गया है।
- यह मशीन एक एल-फ्रेम अपेंडर है: एक हरे रंग का आधार जिसके ऊपर एक पीले रंग का क्रैडल है जो एक बेस प्लेटन और एक बैक प्लेटन से समकोण पर बना है।
- यह वर्कपीस एक बड़ी लाल रंग की ढलाई है, जिसमें कई फ्लैंग्ड पोर्ट वाला एक आवरण है।
- क्रैडल पर उभरा हुआ, आकार का पीला बोल्स्टर कास्टिंग को सहारा देता है। फिक्स्चर के किनारे पर 15T का निशान अंकित है।
- रिकॉर्डिंग के लगभग पूरे समय के दौरान, पालना धीरे-धीरे और स्थिर रूप से घूमता रहता है, जिससे कास्टिंग सपाट स्थिति से सीधी स्थिति में आ जाती है। कास्टिंग पूरी प्रक्रिया के दौरान फिक्स्चर में स्थिर रहती है।
- मशीन के पास कोई खड़ा नहीं होता और मोड़ के दौरान किसी क्रेन का उपयोग नहीं किया जाता है।
कास्टिंग के लिए कस्टम फिक्स्चर की आवश्यकता क्यों होती है?
सांचे या स्टील के ब्लॉक की सतहें समतल होती हैं। यह आधार प्लेट पर टिका होता है, और फ्रेम के घूमने पर यह पीछे की प्लेट से सट जाता है। ढलाई इससे अलग होती है:
- अनियमित आकार। पोर्ट और फ्लैंज बाहर निकले होते हैं, इसलिए ढलाई एक सतह के बजाय कुछ बिंदुओं पर टिकी रहेगी।
- गुरुत्वाकर्षण केंद्र का विस्थापन। दीवार की मोटाई अलग-अलग होती है, इसलिए द्रव्यमान शायद ही कभी रूपरेखा के मध्य में होता है।
- जिन चेहरों की रक्षा करनी है। मशीनीकृत फ्लैंज और सीलिंग सतहों पर भार नहीं डाला जाना चाहिए और उन पर खरोंच नहीं लगनी चाहिए।
यह उपकरण एक विषम आकार को स्थिर आकार में बदल देता है। यह ढलाई को खुरदरी सतहों पर निश्चित सहारा बिंदु प्रदान करता है, मशीनीकृत सतहों को मुक्त रखता है, और धुरी के सापेक्ष भाग को एक निश्चित स्थिति में बनाए रखता है। यही कारण है कि क्लिप में लगे खांचे में सपाट प्लेट के बजाय एक आकार का बोल्स्टर लगा होता है।
90 डिग्री के मोड़ के दौरान गुरुत्वाकर्षण केंद्र
एल-फ्रेम अपेंडर में भार पहले आधार प्लेट पर टिका होता है। फ्रेम के घूमने के दौरान, भार धीरे-धीरे पीछे वाली प्लेट पर स्थानांतरित हो जाता है। घुमाव के आधे रास्ते में दोनों प्लेट भार साझा करती हैं।
दो नियम इस प्रकार हैं:
- प्रत्येक कोण पर गुरुत्वाकर्षण केंद्र को सपोर्ट क्षेत्र के अंदर ही रखें। यदि यह संपर्क बिंदुओं के बाहर से गुजरता है, तो कास्टिंग टिप फिक्स्चर के भीतर ही रह जाती है, बजाय इसके कि वह उसके साथ घूमे।
- गुरुत्वाकर्षण केंद्र को धुरी के करीब रखें। ड्राइव को लोड मोमेंट का प्रतिरोध करना चाहिए, जो लोड के वजन × धुरी से गुरुत्वाकर्षण केंद्र तक की क्षैतिज दूरी के बराबर होता है। एक ऐसा उपकरण जो कास्टिंग को क्रैडल में गहराई तक सेट करता है, उस दूरी को कम करता है और घुमाव को सुगम बनाता है।
हम कास्टिंग ड्राइंग लेते हैं, गुरुत्वाकर्षण का केंद्र ढूंढते हैं, और फिक्स्चर की ज्यामिति तय करने से पहले पूरे 90° में उसके पथ की जांच करते हैं।
फ्रेम का आकार निर्धारण: भार वर्ग और घुमाने का समय
हमारी स्टैंडर्ड 90° मोल्ड अपेंडर रेंज एक शुरुआती बिंदु प्रदान करती है। हमारे उत्पाद पृष्ठ से मूल्य:
| आदर्श | अधिकतम लोडिंग | Power | समय को मोड़ना | मशीन वजन |
|---|---|---|---|---|
| एफपीएमटी-10 | 10 टी | 3.0 किलोवाट | 60–90 सेकंड | 3.5 टी |
| एफपीएमटी-20 | 20 टी | 5.5 किलोवाट | 70–90 सेकंड | 4.0 टी |
| एफपीएमटी-30 | 30 टी | 10.5 किलोवाट | 70–90 सेकंड | 5.0 टी |
वीडियो में दिख रहे अपेंडर पर 15T लिखा है, जो 10t और 20t फ्रेम के बीच में आता है। यह हमारे लिए सामान्य प्रक्रिया है। हम प्रत्येक फ्रेम को वास्तविक भार के अनुसार बनाते हैं। जब पार्ट बड़ा हो या उसका गुरुत्वाकर्षण केंद्र अधिक दूर स्थित हो, तो समान भार वर्ग के लिए अलग-अलग मोटर और मशीन के वजन की आवश्यकता हो सकती है। एक भारी लेकिन कॉम्पैक्ट कास्टिंग और एक हल्की लेकिन भारी कास्टिंग एक ही फ्रेम आकार में बन सकती हैं।
टेबल का आकार और मशीन का आकार लोड के अनुसार डिजाइन किया जाता है, इसलिए फिक्स्चर और प्लेटन आपके पार्ट के अनुसार बनाए जाते हैं, न कि किसी कैटलॉग से चुने जाते हैं।
हम फिक्स्चर को कैसे डिजाइन करते हैं
कास्टिंग फिक्स्चर के लिए हम चार इनपुट का उपयोग करते हैं:
- वजन और गुरुत्वाकर्षण केंद्र सहित कास्टिंग ड्राइंगया फिर एक 3डी मॉडल जिसे हम सीएडी में तौल सकते हैं।
- समर्थन चेहरे: वे खुरदरी सतहें जिन्हें फिक्स्चर छू सकता है, और वे सतहें जिन्हें उसे नहीं छूना चाहिए।
- मोड़ से पहले और बाद में दिशा-निर्देशढलाई किस प्रकार से प्राप्त होती है और मशीनिंग, असेंबली या निरीक्षण के लिए इसे कैसे प्रस्तुत किया जाना चाहिए।
- आंशिक परिवारयदि कई कास्टिंग एक ही उपेंडर को साझा करते हैं, तो हम विनिमेय इंसर्ट के साथ एक बेस फिक्स्चर डिजाइन करते हैं।
तैयार फिक्स्चर वेल्डेड स्टील का बना होता है, जिसे पेंट किया जाता है और क्रैडल पर फिट किया जाता है। यदि किसी पार्ट फैमिली में कई साइज़ हैं, तो हम प्रत्येक साइज़ को सेंटर-ऑफ-ग्रेविटी नियम के अनुसार जांचते हैं, न कि केवल सबसे भारी साइज़ को।
कास्टिंग अपेंडर के लिए चयन चेकलिस्ट
- सबसे भारी ढलाई और उसका गुरुत्वाकर्षण केंद्र, चित्र या मॉडल के साथ।
- सबसे बड़ी रूपरेखा: प्रारंभिक स्थिति में लंबाई, चौड़ाई और ऊंचाई।
- कुछ चेहरे ऐसे होते हैं जिन पर बोझ पड़ सकता है और कुछ चेहरे ऐसे होते हैं जिन्हें मुक्त रहना चाहिए।
- आवश्यक घुमाव कोण: 90° या 180° (पूर्ण घुमाव के लिए हमारा देखें) 180° लोड इन्वर्टर).
- ढलाई को कैसे लोड और अनलोड किया जाता है: क्रेन, फोर्कलिफ्ट या किसी अन्य उपकरण द्वारा? रेल स्थानांतरण गाड़ी.
- प्रति शिफ्ट चक्र, जो ड्राइव ड्यूटी और टर्निंग टाइम निर्धारित करता है।
- स्थापना स्थल पर फर्श का क्षेत्रफल, नींव और आपूर्ति वोल्टेज।
नियंत्रण और सुरक्षा
लागू होने वाले मानक गंतव्य बाजार पर निर्भर करते हैं। सीई बाजारों के लिए, आईएसओ 12100 जोखिम-मूल्यांकन विधि निर्धारित करता है और EN 415-10 पैकेजिंग मशीनों के लिए सामान्य आवश्यकताओं को कवर करता है, जो सुरक्षा और आपातकालीन-रोक व्यवस्था को निर्धारित करता है।
घुमाव क्षेत्र ही खतरनाक है। क्रैडल के चलने के दौरान कोई भी उसके दायरे में खड़ा नहीं हो सकता, और लोडिंग या अनलोडिंग केवल क्रैडल के अपनी अंतिम स्थिति में स्थिर होने पर ही की जाती है।
इंजीनियरिंग से संबंधित अक्सर पूछे जाने वाले प्रश्न
प्रश्न: ढलाई के लिए मोल्ड की तुलना में फिक्स्चर अधिक महत्वपूर्ण क्यों है? उत्तर: ढलाई का आकार अनियमित होता है और गुरुत्वाकर्षण केंद्र ऑफसेट होता है। फिक्स्चर इसे निश्चित सपोर्ट पॉइंट प्रदान करता है और गुरुत्वाकर्षण केंद्र को पूरे 90° तक सपोर्ट क्षेत्र के भीतर बनाए रखता है।
प्रश्न: 90 डिग्री का मोड़ लेने में कितना समय लगता है? उत्तर: हमारे मानक 90 डिग्री फ्रेम के लिए 10 सेकंड का समय 60-90 सेकंड और 20 सेकंड और 30 सेकंड के फ्रेम के लिए 70-90 सेकंड बताया गया है। यह क्लिप एक धीमे, निरंतर मोड़ को दर्शाती है जो इसी समय सीमा के भीतर आता है।
प्रश्न: हमारे कास्टिंग का वजन 15 टन है। हमें किस फ्रेम की आवश्यकता होगी? उत्तर: यह केवल वजन पर नहीं, बल्कि आकार और गुरुत्वाकर्षण केंद्र पर निर्भर करता है। क्लिप में दिखाई गई इकाई पर 15 टन अंकित है; हम ड्राइंग के अनुसार आपके लिए आकार निर्धारित करेंगे और यदि भाग भारी है तो हम इसे अधिक मजबूत फ्रेम पर बना सकते हैं।
प्रश्न: घुमाव के दौरान भार प्लेटों पर कैसे स्थानांतरित होता है? उत्तर: ढलाई पूरी तरह से आधार प्लेट पर रखी जाती है। जैसे ही क्रैडल 90° घूमता है, भार धीरे-धीरे पीछे वाली प्लेट पर स्थानांतरित हो जाता है; आधे रास्ते में, दोनों प्लेटें भार साझा करती हैं।
प्रश्न: क्या हमें 90° या 180° वाला अपेंडर चाहिए? उत्तर: 90° वाला अपेंडर किसी हिस्से को सीधा खड़ा करता है या लिटाता है। 180° वाला अपेंडर उसे पलट देता है ताकि नीचे की सतह तक पहुँचा जा सके। हमारे मोल्ड अपेंडर रेंज में दोनों प्रकार के अपेंडर उपलब्ध हैं।
अगला कदम
हम कास्टिंग अपेंडर का आकार तीन चरणों में निर्धारित करते हैं:
- अपना लेआउट ड्राइंग जमा करें कास्टिंग ड्राइंग, वजन, गुरुत्वाकर्षण केंद्र और आवश्यक घुमाव कोण के साथ, info@fhopepack.com.
- 48 घंटों के भीतर प्रस्ताव प्राप्त करेंइसमें फ्रेम, ड्राइव और आपके कास्टिंग के चारों ओर खींचा गया एक फिक्स्चर कॉन्सेप्ट शामिल है।
- साइट सर्वे बुक करें इसलिए हम लोडिंग विधि, फर्श और क्रैडल स्वीप के लिए जगह की पुष्टि करते हैं।
संबंधित पढ़ने
- औद्योगिक मोल्ड टिपर और अपेंडर: भारी मोल्ड हैंडलिंग
- डाई मोल्ड अपेंडर और टिल्टर
- सुरक्षा पर निवेश पर प्रतिफल: क्रेन से पलटने के बजाय 90 डिग्री मोल्ड अपेंडर्स का उपयोग
- मोल्ड अपेंडर
सूत्रों का कहना है
- मशीन, फिक्स्चर, कास्टिंग और टर्न: यूट्यूब पर वीडियो (77 सेकंड; @fhope9014)
- फ्रेम रेंज, लोडिंग, पावर, टर्निंग टाइम, मशीन का वजन: मोल्ड अपेंडर
- मानक का दायरा: आईएसओ 12100:2010; एन एक्सएनयूएमएक्स-एक्सएनयूएमएक्स: एक्सएनयूएमएक्स
- प्रस्ताव जमा करने की समय सीमा: स्वीकृत सदन सीटीए (प्रस्ताव 48 घंटों के भीतर)
अंतिम समीक्षा तिथि: 2026-10-06