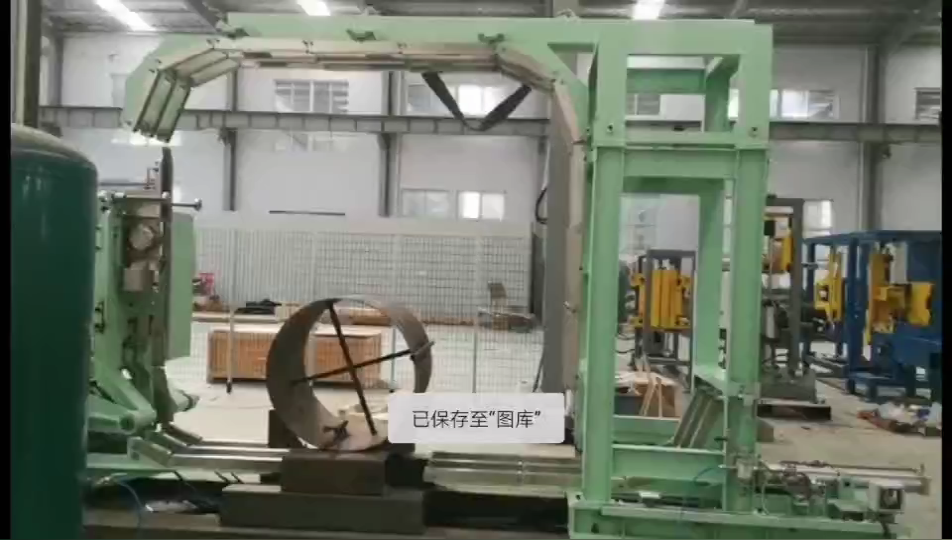
सारांश: यह तकनीकी प्रोटोकॉल फील्ड इंजीनियरों को स्टील कॉइल रैपिंग और पैकिंग सिस्टम का निरीक्षण, संचालन और रखरखाव करने में सक्षम बनाता है, जिसमें सुरक्षा इंटरलॉक, फिल्म तनाव स्थिरता, संरचनात्मक क्षमता और कमीशनिंग तत्परता पर विशेष ध्यान दिया गया है। शिपिंग अनुपालन ऑडिट से पहले नए या मौजूदा उपकरणों के सत्यापन के लिए इसका उपयोग करें।
[वीडियो प्लेसहोल्डर]
🛠️ सिस्टम आर्किटेक्चर और कमीशनिंग सत्यापन
कंट्रोल सर्किट को चालू करने से पहले 500-3500 किलोग्राम रील क्षमता सीमा के भीतर संरचनात्मक भार रेटिंग की पुष्टि करें। पीएलसी इनपुट/आउटपुट मैपिंग का भौतिक वायरिंग आरेखों से मिलान करें और बुनियादी यांत्रिक अखंडता सुनिश्चित करने के लिए OEM द्वारा निर्दिष्ट सहनशीलता के भीतर वायवीय नियामक स्थिरता की पुष्टि करें।
-
फ्रेम की संरचनात्मक जाँच: Q355B स्टील चेसिस में वेल्डिंग की अनियमितताओं, तनाव के कारण होने वाली दरारों या बेस प्लेट की विकृति की जाँच करें। गतिशील भार वहन क्षमता 500–3500 किलोग्राम रील भार सीमा के अनुरूप होनी चाहिए; OEM मैनुअल या साइट-विशिष्ट कॉइल द्रव्यमान के लिए निर्धारित सीमा के अनुसार जाँच करें।
-
पीएलसी नियंत्रक और इनपुट/आउटपुट सत्यापन: प्रोग्रामेबल लॉजिक नियंत्रक फर्मवेयर की भौतिक टर्मिनल ब्लॉक लेआउट से मिलान की पुष्टि करें। रिमोट सपोर्ट के घंटे विक्रेता अनुबंध के अनुसार भिन्न हो सकते हैं; इनपुट/आउटपुट मैपिंग, सुरक्षा लॉजिक और पैरामीटर टेबल बैकअप के सत्यापन के लिए एक समर्पित सत्र निर्धारित करें।
-
सर्वो तनाव अंशांकन: कैलिब्रेटेड लोड सेल का उपयोग करके फिल्म तनाव को मापें। निरंतर संचालन के तहत स्वीकार्य सटीकता आमतौर पर ±4–6 N होती है; OEM मैनुअल या सामान्य सीमा के अनुसार सत्यापित करें। तनाव विचलन बेंचमार्क स्थापित करने के लिए रैप चक्र के दौरान तीन अलग-अलग बिंदुओं पर आधारभूत मान रिकॉर्ड करें।
-
सुरक्षा इंटरलॉक सर्किट सत्यापन: सभी आपातकालीन स्टॉप सर्किट, लाइट कर्टेन और शून्य-गति पहचान स्विच का परीक्षण करें। प्रतिक्रिया सीमाएँ निश्चित मिलीसेकंड लक्ष्यों के बजाय लागू स्थानीय निर्देश भाषा के अनुरूप होनी चाहिए। प्रत्येक इंटरलॉक को सक्रिय होने पर मशीन की गति को बाधित करना चाहिए और एक त्रुटि स्थिति उत्पन्न करनी चाहिए।
-
न्यूमेटिक रेगुलेटर की स्थिरता: प्रेशर रेगुलेटर को फ़ैक्टरी विनिर्देशों (आमतौर पर 0.5–0.7 MPa) पर सेट करें और फिल्म के आगे बढ़ने और पीछे हटने के चक्रों के दौरान स्थिरता की निगरानी करें। उतार-चढ़ाव की सीमाएँ रिकॉर्ड करें; ±0.02 MPa से अधिक विचलन फ़िल्टर संतृप्ति या रेगुलेटर के घिसाव का संकेत देते हैं।
🏗️ परिचालन संबंधी मापदंड और सामग्री एकीकरण
कॉइल के सटीक आयामों के अनुसार कैलिब्रेट की गई LLDPE, PVC या HDPE फिल्मों का उपयोग करके आंतरिक थ्रेडिंग के साथ दो-परत सिंक्रोनस वाइंडिंग करें। विभिन्न लोड प्रोफाइल में रैप की स्थिरता बनाए रखने के लिए गंतव्य-विशिष्ट संक्षारण और यांत्रिक सुरक्षा आवश्यकताओं के साथ कक्षीय गति और बैंड तनाव को सिंक्रनाइज़ करें।
-
कॉइल की सतह की तैयारी: लोड करने से पहले सुनिश्चित करें कि कॉइल की सतह मशीनिंग तेल, मिल स्केल और धूल कणों से पूरी तरह मुक्त हो। औद्योगिक-ग्रेड वाइप्स या फ़िल्टर की हुई संपीड़ित हवा का उपयोग करें; बचे हुए दूषित पदार्थ फिल्म के आसंजन को कमजोर करते हैं और रैप के नीचे जंग लगने की प्रक्रिया को तेज करते हैं।
-
सामग्री का चयन और आयामी समायोजन: कॉइल के वजन, परिवहन के तरीके और पर्यावरणीय परिस्थितियों के आधार पर पैकेजिंग फिल्म का चयन करें। मानक आयामों के लिए आंतरिक व्यास 50 मिमी और चौड़ाई 100-120 मिमी होनी चाहिए। LLDPE/PVC का बाहरी व्यास आमतौर पर 100-150 मिमी होता है, जबकि HDPE का बाहरी व्यास 200-350 मिमी तक हो सकता है। मोटाई और तन्यता मापांक के लिए आपूर्तिकर्ता के दिशानिर्देशों की पुष्टि करें।
-
मशीन पैरामीटर कॉन्फ़िगरेशन: HMI में कॉइल की सटीक ज्यामिति दर्ज करें। सुनिश्चित करें कि रैपिंग रिंग की कक्षीय गति निर्धारित RPM (मानक प्रणालियों के लिए आमतौर पर 30-40 rpm) से अधिक न हो। फिल्म ओवरलैप गैप या अत्यधिक तनाव निर्माण को रोकने के लिए आंतरिक थ्रेडिंग के साथ दो-परत सिंक्रोनस वाइंडिंग को सिंक्रनाइज़ करें।
-
फिल्म तनाव की निगरानी: प्रारंभिक रैप चक्रों के दौरान, कैलिब्रेटेड बेसलाइन के सापेक्ष तनाव डिस्प्ले पर नज़र रखें। सर्वो पोजिशनिंग टॉलरेंस ±0.2–0.3 मिमी के भीतर रहना चाहिए; 6 N से अधिक विचलन होने पर तत्काल पुनः कैलिब्रेशन आवश्यक है। रैप की स्थिरता सीधे तौर पर नमी और जंग से सुरक्षा की प्रभावशीलता से संबंधित है।
-
बैंड को सुरक्षित करना और भार वितरण: लपेटने के बाद, निर्धारित अंतराल पर (आमतौर पर कॉइल की चौड़ाई के साथ हर 200-300 मिमी पर) स्टील या प्लास्टिक बैंड लगाएं। हैंडहेल्ड टेन्सियोमीटर (लक्ष्य सीमा 200-400 N) से बैंड के तनाव की जांच करें। समुद्री परिवहन के लिए, बहु-परत प्रक्रिया को एकीकृत करें: आंतरिक पॉलीथीन फिल्म, लकड़ी का क्रेट कंटेनमेंट और स्टील बैंड सुदृढ़ीकरण।
🔗 संबंधित : और समाधान खोजें
📈 निवारक रखरखाव और घटक जीवनचक्र
संचयी घिसाव के कारण होने वाले तनाव विचलन को रोकने के लिए निर्धारित अंतराल पर बेयरिंग बदलना, गाइड रोलर को संरेखित करना और रेल को नियमित रूप से लुब्रिकेट करना अनिवार्य है। सर्वो की प्रतिक्रियाशीलता बनाए रखने और घटकों के सेवा जीवन को बढ़ाने के लिए इलेक्ट्रिकल कैबिनेट के थर्मल लोड और न्यूमेटिक फिल्ट्रेशन की स्थिति की निगरानी करें।
-
बेयरिंग बदलने का प्रोटोकॉल: OEM दिशानिर्देशों के अनुसार, बिना किसी उपकरण के बेयरिंग को 30-40 मिनट के भीतर बदला जाना चाहिए। निर्धारित डाउनटाइम के दौरान ही बेयरिंग बदलें ताकि अप्रत्याशित OEE हानि से बचा जा सके। बेयरिंग पार्ट नंबर और इंस्टॉलेशन टॉर्क मानों को नोट कर लें।
-
गाइड रोलर संरेखण और घिसावट निरीक्षण: एक सटीक स्ट्रेट एज का उपयोग करके गाइड रोलर की सतह की अखंडता की जाँच करें। यदि सतह की खुरदरापन 100 मिमी की दूरी में 0.1 मिमी से अधिक हो तो रोलर बदल दें। फिल्म ट्रैकिंग त्रुटियों को रोकने के लिए निर्माता के ग्रीस शेड्यूल के अनुसार सभी एक्सेस पॉइंट्स को लुब्रिकेट करें।
-
फिल्म कैरिज लुब्रिकेशन: ग्रीस के वितरण और कण प्रदूषण के लिए लीनियर रेल और बॉल स्क्रू का निरीक्षण करें। लिथियम-आधारित ग्रीस को हर 500 ऑपरेटिंग घंटों या तिमाही अंतराल पर, जो भी पहले हो, पुनः लगाएं। खराब लुब्रिकेशन सर्वो पोजिशनिंग सटीकता को सीधे प्रभावित करता है।
-
इलेक्ट्रिकल कैबिनेट का तापीय प्रबंधन: सुनिश्चित करें कि कैबिनेट के वेंटिलेशन पंखे चालू हैं और इनटेक फिल्टर पर धूल जमा नहीं है। अधिकतम परिचालन के दौरान आंतरिक तापमान मापें; तापीय भार 45 डिग्री सेल्सियस से कम रहना चाहिए। अत्यधिक गर्मी कैपेसिटर के क्षरण और पीएलसी घटकों की थकान को बढ़ाती है।
⚠️ निर्माता द्वारा जारी सहिष्णुता संबंधी अस्वीकरण: तनाव दबाव, वायवीय परिचालन सीमाएँ और परिवेश तापमान सहिष्णुताएँ परिवर्तनशील हैं और इन्हें संबंधित उपकरण के OEM मैनुअल से सत्यापित किया जाना चाहिए। चालू करने से पहले, फील्ड इंजीनियरों को साइट-विशिष्ट भार प्रोफाइल और पर्यावरणीय स्थितियों के आधार पर सभी यांत्रिक और विद्युत सीमाओं का सत्यापन करना होगा।
🛡️ सुरक्षा अनुपालन और उत्तीर्ण/अनुत्तीर्ण होने का दस्तावेज़ीकरण
जब इंटरलॉक सर्किट लागू स्थानीय निर्देश भाषा द्वारा परिभाषित प्रतिक्रिया सीमा का उल्लंघन करते हैं, तो लॉकआउट-टैगआउट प्रोटोकॉल लागू करें। ऑडिट आवश्यकताओं को पूरा करने के लिए सत्यापन योग्य OEM मैनुअल और तृतीय-पक्ष अंशांकन प्रमाणपत्रों के आधार पर सभी अंशांकन विचलन, सामग्री प्रतिस्थापन और सुधारात्मक कार्रवाइयों का दस्तावेजीकरण करें।
-
आपातकालीन स्टॉप सर्किट सत्यापन: प्रत्येक ई-स्टॉप को दो बार सक्रिय करें: एक बार ऑपरेटर पैनल से, एक बार रिमोट पेंडेंट से। मशीन को चलना बंद कर देना चाहिए और संबंधित त्रुटि कोड प्रदर्शित करना चाहिए। प्रतिक्रिया का समय लागू स्थानीय निर्देश के अनुरूप होना चाहिए।
-
लाइट कर्टेन फ़ंक्शन परीक्षण: सक्रिय साइक्लिंग के दौरान तीन अलग-अलग ऊर्ध्वाधर स्थितियों पर लाइट कर्टेन बीम को बाधित करें। सिस्टम को तुरंत गति बंद कर देनी चाहिए और मैन्युअल रीसेट अनुक्रम की आवश्यकता होनी चाहिए। गलत संरेखण से ऐसे ब्लाइंड स्पॉट बनते हैं जो सुरक्षा इंटरलॉक को बायपास कर देते हैं।
-
ध्वनि वातावरण मूल्यांकन: मशीन के पूर्ण परिचालन चक्रों के दौरान उससे 1 मीटर की दूरी पर ध्वनि दाब मापें। सामान्य औद्योगिक सीमाओं के अनुसार, यह सीमा 85 dB(A) से अधिक नहीं होनी चाहिए। इस सीमा से अधिक होने पर श्रवण सुरक्षा प्रोटोकॉल या ध्वनिरोधी आवरण लगाना अनिवार्य है।
-
ऑपरेटर मैनुअल और दस्तावेज़ीकरण ऑडिट: वायरिंग आरेख, रखरखाव अनुसूची और पैरामीटर तालिकाओं सहित ओईएम मैनुअल साइट पर भौतिक रूप से मौजूद होना चाहिए। सुनिश्चित करें कि दस्तावेज़ स्थापित सीरियल नंबर और कॉन्फ़िगरेशन से पूरी तरह मेल खाता हो।
उत्तीर्ण/अनुत्तीर्ण सत्यापन मैट्रिक्स
| चेकलिस्ट आइटम | पास की स्थिति | विफलता की स्थिति |
|---|---|---|
| फ्रेम संरचनात्मक जांच (Q355B) | कोई दरार नहीं; भार वहन क्षमता ≥500 किलोग्राम और ≤3500 किलोग्राम (गतिशील) | वेल्ड में किसी भी प्रकार की असंतुलन, विरूपण या क्षमता में बेमेल होना |
| पीएलसी वायरिंग मिलान | OEM आरेख के अनुसार I/O मैप भौतिक कनेक्शनों से 1:1 मेल खाता है। | किसी भी प्रकार की विसंगति या अनधिकृत पैरामीटर संशोधन |
| सर्वो तनाव सटीकता | तीन मापन बिंदुओं पर ±4–6 N (ओईएम मैनुअल या सामान्य सीमा के अनुसार सत्यापित करें) | किसी भी बिंदु पर विचलन >6 N या कैलिब्रेटेड न किए गए लोड सेल |
| SIL2 सुरक्षा इंटरलॉक | सभी ई-स्टॉप, लाइट कर्टेन और ज़ीरो-स्पीड डिटेक्टर लागू स्थानीय निर्देश भाषा के अनुसार प्रतिक्रिया करते हैं। | प्रतिक्रिया सीमा का उल्लंघन या अपूर्ण परिपथ अलगाव |
| वायवीय दबाव स्थिरता | चक्र के दौरान उतार-चढ़ाव ≤0.02 MPa | 0.02 एमपीए से अधिक का उतार-चढ़ाव या फ़ैक्टरी विनिर्देशों से बाहर का दबाव |
| सामग्री चयन की शुद्धता | फिल्म का प्रकार कॉइल के वजन, बाहरी व्यास (OD) और गंतव्य सुरक्षा आवश्यकताओं से मेल खाता हो। | गलत फिल्म प्रकार, अपर्याप्त परतें, या असत्यापित मोटाई |
| लपेटने का तनाव स्थिति | पूरे चक्र में ±0.2–0.3 मिमी सर्वो टॉलरेंस बनाए रखा गया। | सहनशीलता >0.3 मिमी या दिखाई देने वाली फिल्म ओवरलैप/गैप दोष |
| बैंड तनाव | कैलिब्रेटेड टेन्सियोमीटर के अनुसार 200-400 एन | 400 एन, या असंगत बैंड रिक्ति |
| बियरिंग बदलने का समय | OEM दिशानिर्देशों के अनुसार ≤40 मिनट | 40 मिनट से अधिक समय या गलत टॉर्क/फास्टनर क्रम |
| गाइड रोलर घिसाव | 100 मिमी की लंबाई में सतह की खुरदरापन ≤0.1 मिमी। | खुरदरापन >0.1 मिमी, दिखाई देने वाली खांचें, या ट्रैकिंग विचलन |
| कैबिनेट तापमान | चरम परिचालन के दौरान तापमान <45 डिग्री सेल्सियस रहता है। | ≥45 डिग्री सेल्सियस या गैर-कार्यात्मक वेंटिलेशन/फिल्ट्रेशन |
| रव स्तर | 1 मीटर परिचालन दूरी पर ≤85 dB(A) | बिना श्रवण सुरक्षा या आवरण के >85 dB(A) |
मुख्य बिंदु: यदि किसी सुरक्षा इंटरलॉक या संरचनात्मक घटक का सत्यापन विफल हो जाता है, तो मशीन को तुरंत लॉक कर देना चाहिए। अनुपालन ऑडिट को पूरा करने के लिए साइट रखरखाव लॉग में सभी विफलताओं, सुधारात्मक कार्रवाइयों और तृतीय-पक्ष अंशांकन प्रमाणपत्रों को दर्ज करें।
🔗 संबंधित उपकरण भी देखें
⚙️ अक्सर पूछे जाने वाले प्रश्न
प्रश्न: मुझे सर्वो टेंशन कंट्रोलर को कितनी बार कैलिब्रेट करना चाहिए?
ए: प्रत्येक 1,000 परिचालन घंटों के बाद या जब भी तनाव विचलन ±6 N से अधिक हो जाए, कैलिब्रेट करें। ±0.5 N की सटीकता के लिए प्रमाणित संदर्भ लोड सेल का उपयोग करें। OEM मैनुअल या ड्यूटी साइकिल तीव्रता के आधार पर विशिष्ट सीमा के अनुसार कैलिब्रेशन अंतराल की पुष्टि करें।
प्रश्न: विदेशों में शिपिंग के लिए रैपिंग लेयर की न्यूनतम संख्या कितनी है?
ए: उद्योग मानक के अनुसार आंतरिक थ्रेडिंग के साथ दो-परत वाली सिंक्रोनस वाइंडिंग आवश्यक है। समुद्री परिवहन के लिए, एक आंतरिक पॉलीथीन फिल्म परत, एक लकड़ी का क्रेट और स्टील बैंड सुदृढ़ीकरण को एकीकृत करें। फिल्म की मोटाई परिवर्तनीय है; आपूर्तिकर्ता के दिशानिर्देशों से मिलान करें या लॉजिस्टिक्स आवश्यकताओं के अनुसार परिवर्तनीय के रूप में चिह्नित करें।
प्रश्न: क्या मैं सभी कॉइल वज़नों के लिए एचडीपीई फिल्म का उपयोग कर सकता हूँ?
उत्तर: सर्वो-नियंत्रित तनाव प्रणाली के साथ उपयोग किए जाने पर एचडीपीई 3,500 किलोग्राम तक के कॉइल के लिए संरचनात्मक रूप से उपयुक्त है। हल्के रीलों या अधिक खिंचाव की आवश्यकताओं के लिए, एलएलडीपीई या पीवीसी (बाहरी व्यास 100-150 मिमी) बेहतर विकल्प हो सकते हैं। अपने सामग्री आपूर्तिकर्ता और साइट लोड प्रोफाइल के साथ फिल्म चयन की पुष्टि करें।
प्रश्न: रिमोट सपोर्ट के दौरान पीएलसी पैरामीटर ड्रिफ्ट को मैं कैसे संभालूं?
ए: रिमोट सपोर्ट के घंटे विक्रेता अनुबंध के अनुसार अलग-अलग होते हैं। सभी पैरामीटर समायोजन को साइट कमीशनिंग बुक में टाइमस्टैम्प, मूल मान और संशोधित सेटपॉइंट के साथ दर्ज किया जाना चाहिए। किसी भी रिमोट हस्तक्षेप से पहले बेसलाइन पीएलसी फ़ाइल का फ़ैक्टरी बैकअप बनाए रखें।
प्रश्न: पास/फेल ऑडिट अनुपालन के लिए कौन से दस्तावेज़ आवश्यक हैं?
ए: उत्तीर्ण/अनुत्तीर्ण होने के सभी मानदंडों में सत्यापन योग्य दस्तावेज़ों का संदर्भ होना आवश्यक है, जिनमें ओईएम स्थापना मैनुअल, तृतीय-पक्ष अंशांकन प्रमाणपत्र, वायवीय दबाव लॉग और सुरक्षा इंटरलॉक परीक्षण रिकॉर्ड शामिल हैं। अप्रमाणित क्षेत्र माप अनुपालन अनुमोदन के लिए अपर्याप्त हैं।
🛡️ अनुपालन संबंधी सूचना : यह उपकरण ISO और ASTM मानकों को पूरा करने के लिए डिज़ाइन किया गया है। खरीद से पहले निर्माता से विशिष्ट प्रमाणपत्रों की पुष्टि कर लें।