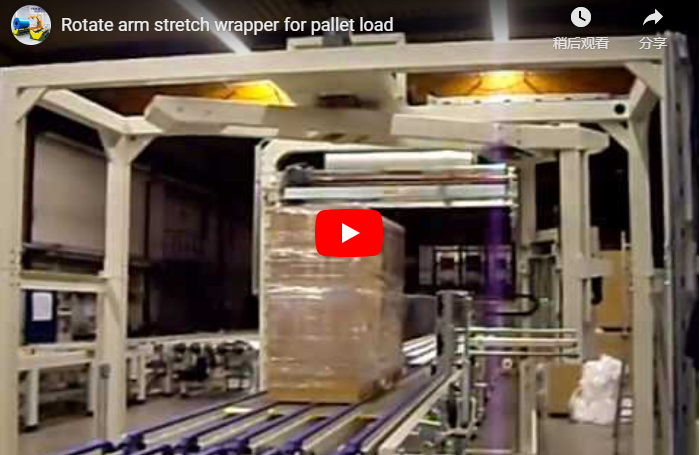
इस एकीकृत स्वचालित रैपिंग और स्ट्रैपिंग लाइन को पैलेट पैकेजिंग संचालन को सुव्यवस्थित करते हुए देखें।
1. स्वचालित एंड-ऑफ़-लाइन पैकेजिंग के लिए आधुनिक अनिवार्यता
आज के तीव्र गति वाले विनिर्माण और वितरण परिवेश में, उत्पादन के प्रत्येक चरण को अनुकूलित करना अत्यंत महत्वपूर्ण है। उत्पादन के अंतिम चरण में पैलेट पैकेजिंग, जो अक्सर माल के कारखाने से निकलने से पहले अंतिम पड़ाव होता है, दक्षता बढ़ाने और लागत कम करने का एक महत्वपूर्ण अवसर प्रदान करती है। यह लेख एक उन्नत स्वचालित पैकेजिंग समाधान का विस्तृत वर्णन करता है, जिसमें रोटरी आर्म स्ट्रेच रैपर और एक स्वचालित वर्टिकल स्ट्रैपिंग मशीन के साथ एक टॉप प्रेसिंग डिवाइस का संयोजन है। इसे विशेष रूप से पैलेट लोड को प्रभावी और कुशल तरीके से सुरक्षित करने की चुनौतियों से निपटने के लिए डिज़ाइन किया गया है। यह प्रणाली उच्च उत्पादन क्षमता और निरंतर लोड अखंडता की मांग करने वाले कार्यों के लिए विशेष रूप से प्रासंगिक है, और पारंपरिक अर्ध-स्वचालित विधियों की सीमाओं से परे है।
2. चुनौतियों का खुलासा: सेमी-ऑटोमैटिक पैलेट हैंडलिंग में अड़चनें
धातु निर्माण, ऑटोमोटिव आपूर्ति और उपभोक्ता वस्तुओं के विनिर्माण जैसे मांग वाले क्षेत्रों सहित कई सुविधाएं अभी भी अर्ध-स्वचालित पैलेट रैपिंग और मैनुअल स्ट्रैपिंग की अक्षमताओं से जूझ रही हैं। प्रमुख चुनौतियों में शामिल हैं:
- महत्वपूर्ण शारीरिक श्रम: अर्ध-स्वचालित प्रणालियों में ऑपरेटरों को मैन्युअल रूप से फिल्म को जोड़ना, फिल्म को काटना और अक्सर रैपिंग प्रक्रिया को निर्देशित करना आवश्यक होता है। यदि स्ट्रैपिंग मैन्युअल रूप से की जाती है, तो इसमें अतिरिक्त श्रम लागत और एर्गोनोमिक जोखिम शामिल होते हैं।
- प्रक्रिया अकुशलताएँ: फोर्कलिफ्ट का उपयोग करके रैपिंग स्टेशनों, स्ट्रैपिंग क्षेत्रों और स्टेजिंग क्षेत्रों के बीच पैलेटों को ले जाने से रुकावटें पैदा होती हैं, बहुमूल्य फर्श स्थान नष्ट होता है, और परिवहन के दौरान उत्पाद के क्षतिग्रस्त होने का जोखिम बढ़ जाता है।
- असंगत भार नियंत्रण: मैन्युअल या अर्ध-स्वचालित रैपिंग से रैप बल और फिल्म प्लेसमेंट में भिन्नता हो सकती है, जिससे शिपमेंट के दौरान लोड स्थिरता से समझौता हो सकता है। यह विशेष रूप से भारी या अनियमित आकार के भार के लिए महत्वपूर्ण है जो फैब्रिकेशन में आम है।
- ट्रैकिंग और पहचान त्रुटियाँ: मैन्युअल रूप से लेबल लगाने या पैलेट जानकारी को ट्रैक करने में त्रुटियां होने की संभावना रहती है, जिसके परिणामस्वरूप महंगी विसंगतियां, शिपिंग में देरी और इन्वेंट्री में अशुद्धियां होती हैं - उच्च-मात्रा वाले परिचालनों में समस्याएं और भी बढ़ जाती हैं।
- थ्रूपुट सीमाएँ: मैनुअल और अर्ध-स्वचालित प्रक्रियाएं स्वाभाविक रूप से प्रति घंटे संसाधित किए जाने वाले पैलेटों की संख्या को सीमित कर देती हैं, जिससे समग्र परिचालन गति में बाधा उत्पन्न होती है।
ये चुनौतियाँ सीधे तौर पर परिचालन लागत में वृद्धि, संभावित उत्पाद क्षति और प्रतिस्पर्धा में कमी के रूप में सामने आती हैं।
3. इंजीनियर्ड समाधान: एकीकृत रोटरी आर्म रैपिंग और वर्टिकल स्ट्रैपिंग
इन बाधाओं को दूर करने के लिए, यह स्वचालित पैकिंग लाइन प्रमुख प्रौद्योगिकियों को एक निर्बाध कार्यप्रवाह में एकीकृत करती है:
- रोटरी आर्म स्ट्रेच रैपर: टर्नटेबल मॉडल के विपरीत, जहां पैलेट घूमता है, एक रोटरी आर्म रैपर फिल्म कैरिज को घुमाता है चारों ओर एक स्थिर पैलेट। यह भारी, लंबे या अस्थिर भार के लिए आदर्श है जो गति से घुमाए जाने पर खिसक सकता है या गिर सकता है। यह लोड अखंडता से समझौता किए बिना लगातार लपेटने का अनुप्रयोग सुनिश्चित करता है।
- स्वचालित वर्टिकल स्ट्रैपिंग मशीन: यह घटक पैलेट लोड के चारों ओर ऊर्ध्वाधर पट्टियाँ लगाता है, शिपमेंट को एकीकृत करता है और इसे पैलेट पर मजबूती से सुरक्षित करता है। यह परतों को हिलने से रोकने और पैकेज की अखंडता को बनाए रखने के लिए महत्वपूर्ण है, विशेष रूप से बॉक्स किए गए सामान या पारगमन के दौरान कंपन के लिए अतिसंवेदनशील घटकों के लिए।
- शीर्ष दबाव डिवाइस: हल्के या कम स्थिर भार (जैसे खाली बक्सों के ढेर या हल्के गढ़े हुए भागों) के लिए, एक शीर्ष प्रेस धीरे से भार पर उतरता है से पहले और दौरान रैपिंग/स्ट्रैपिंग चक्र। यह सुनिश्चित करता है कि लोड कॉम्पैक्ट और स्थिर है, जिससे उत्पाद विस्थापन के बिना एक तंग, अधिक सुरक्षित रैप और स्ट्रैप एप्लिकेशन की अनुमति मिलती है।
- स्वचालित कन्वेयर सिस्टम: एकीकृत कन्वेयर पैलेट को रैपिंग और स्ट्रैपिंग स्टेशनों के अंदर, बाहर और बाहर निर्बाध रूप से ले जाते हैं, जिससे प्रक्रिया के दौरान मैन्युअल फोर्कलिफ्ट हस्तक्षेप की आवश्यकता समाप्त हो जाती है। सेंसर उचित स्थिति और सुरक्षित संचालन सुनिश्चित करते हैं।
- एकीकृत लेबलिंग के साथ पीएलसी और एचएमआई नियंत्रण: एक केंद्रीय प्रोग्रामेबल लॉजिक कंट्रोलर (पीएलसी) पूरे अनुक्रम को व्यवस्थित करता है, जिससे सटीक समय और संचालन सुनिश्चित होता है। मानव-मशीन इंटरफ़ेस (एचएमआई) आसान पैरामीटर समायोजन, निदान और परिचालन निगरानी की अनुमति देता है। महत्वपूर्ण रूप से, एक एकीकृत लेबलिंग सिस्टम स्वचालित रूप से प्रत्येक पैलेट पर अद्वितीय पहचान लेबल प्रिंट और लागू करता है बाद सुरक्षित करना, सटीक ट्रैकिंग सुनिश्चित करना और मैनुअल लेबलिंग त्रुटियों को समाप्त करना।
4. तकनीकी विनिर्देश अवलोकन
अनुकूलन योग्य होने के बावजूद, इस एकीकृत लाइन की विशिष्ट संरचना में निम्नलिखित विशेषताएं हैं:
- पैलेट लोड आकार संगतता:
- लंबाई: 1000मिमी – 1200मिमी
- चौड़ाई: 1000 मिमी - 1200 मिमी
- ऊंचाई: 800 मिमी – 1120 मिमी (कॉन्फ़िगरेशन के आधार पर समायोज्य)
- अधिकतम भार: 1800 किलोग्राम (उच्च क्षमता उपलब्ध)
- रोटरी आर्म गति: परिवर्तनशील, आमतौर पर 15-25 RPM तक (HMI के माध्यम से समायोज्य)
- खंड फिल्म:
- मानक रोल चौड़ाई: 500 मिमी
- प्री-स्ट्रेच अनुपात: संचालित प्री-स्ट्रेच प्रणाली, आमतौर पर 200-300% (फिल्म की खपत को कम करता है)
- स्ट्रेपिंग:
- प्रकार: पीपी या पीईटी स्ट्रैपिंग (विनिर्देश पर निर्भर)
- तनाव: इलेक्ट्रॉनिक रूप से समायोज्य
- शीर्ष प्रेस: वायवीय या विद्युत चालित, दबाव समायोज्य
- नियंत्रण प्रणाली: सीमेंस या एलन-ब्रैडली पीएलसी और टचस्क्रीन एचएमआई (विशिष्ट)
- कन्वेयर गति: परिवर्तनशील, लाइन थ्रूपुट आवश्यकताओं से मेल खाता है
- ऊर्जा की आवश्यकताएं: आमतौर पर 480V/3Ph/60Hz (क्षेत्र और विन्यास के अनुसार भिन्न होता है)
- अनुमानित थ्रूपुट: प्रति घंटे 40-60 पैलेट तक (लोड आकार, लपेट पैटर्न और स्ट्रैपिंग आवश्यकताओं पर निर्भर)