**कार्यकारी सारांश**
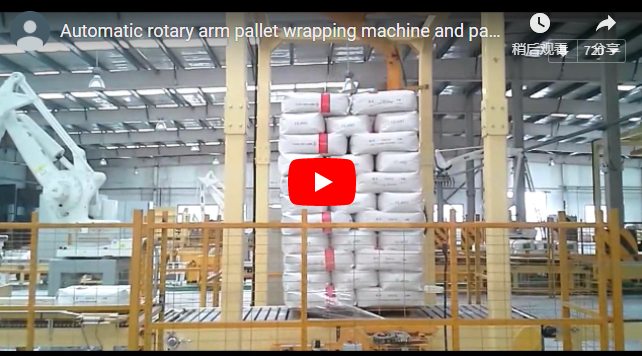
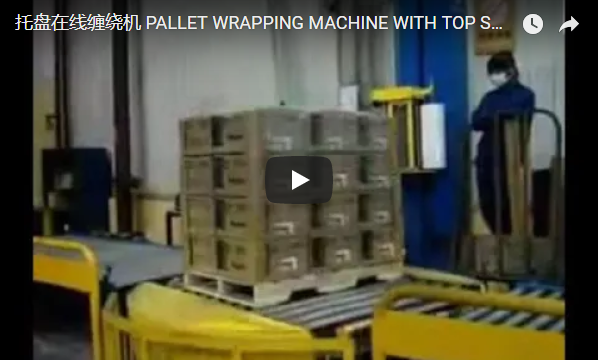
हमारी RAS200 रोटरी आर्म रैपर पैकिंग लाइन पर लगी होती है, प्रत्येक लोड को PE टॉप शीट से ढकती है और पैलेट के कन्वेयर पर स्थिर रहते हुए किनारों को स्ट्रेच रैप करती है। एक कैंचीनुमा टॉप प्रेस रैपिंग के दौरान शीट और कार्टन को स्थिर रखती है। RAS200 1,200 × 1,200 × 2,000 मिमी और 2,000 किलोग्राम तक के लोड को संभाल सकती है। एक उदाहरण में टॉप शीट का आकार निर्धारित किया गया है और लाइन की गति के अनुसार रैपिंग प्रोग्राम का चयन किया गया है।
विषय - सूची
- ऊपर और किनारों को भी क्यों ढकना चाहिए?
- भुजा क्यों घूमती है और भार क्यों नहीं घूमता?
- रेखा पर आवरण और लपेटने का क्रम
- कैंची टॉप प्रेस क्या करता है
- RAS200 विनिर्देश
- उदाहरण सहित: शीर्ष शीट का आकार और एक प्रोग्राम जो लाइन के अनुसार फिट हो।
- चयन चेकलिस्ट: हमें क्या भेजना है
- सुरक्षा और EN 415-6
- इंजीनियरिंग से संबंधित अक्सर पूछे जाने वाले प्रश्न
- अगला कदम
- संबंधित पढ़ने
- सूत्रों का कहना है
ऊपर और किनारों को भी क्यों ढकना चाहिए?
केवल किनारों से लपेटने पर भी ऊपरी परत धूल, पानी की बूंदों और नमी के संपर्क में आ जाती है। नम गोदामों में रखे या खुले ट्रकों में भेजे जाने वाले कार्टन के लिए, नुकसान की शुरुआत इसी खुली ऊपरी सतह से होती है।
एक ऊपरी शीट इसे बंद कर देती है। एक बार जब साइड फिल्म को इसके किनारों पर लपेट दिया जाता है, तो सामान पांचों तरफ से सील हो जाता है और भंडारण और परिवहन के दौरान साफ-सुथरा रहता है।
भुजा क्यों घूमती है और भार क्यों नहीं घूमता?
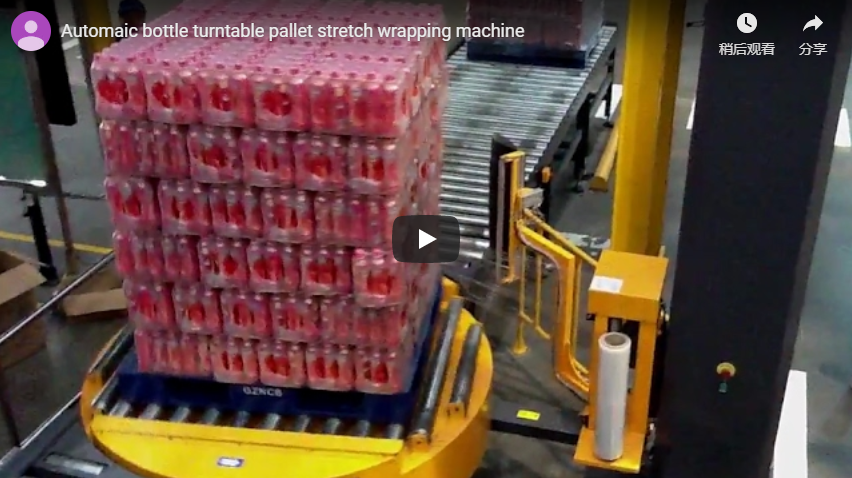
इस लाइन पर फिल्म का डिब्बा एक भुजा पर चलता है जो पैलेट के चारों ओर घूमती है। लोड कन्वेयर पर स्थिर रहता है, इसलिए ऊंचे कार्टन के ढेर और ढीली ऊपरी परतें घूमने से बाहर की ओर नहीं गिरतीं।
इससे उत्पादन प्रक्रिया भी सरल रहती है। पैलेट को लाने, रैपिंग के दौरान उसे रोके रखने और फिर बाहर ले जाने के लिए एक ही रोलर कन्वेयर का उपयोग किया जाता है, इसमें रुकने और एडजस्ट करने के लिए किसी टर्नटेबल की आवश्यकता नहीं होती।
रेखा पर आवरण और लपेटने का क्रम
1. **इनफीड।** लोड किया हुआ पैलेट लाइन कन्वेयर पर चलता है, और एक सेंसर इसे पहचानता है और इसकी ऊंचाई मापता है।
2. **कवर।** एकीकृत टॉप शीट डिवाइस लोड के ऊपर एक पीई शीट खींचता है। बिछाई गई शीट की लंबाई प्रोग्राम के अनुसार निर्धारित की जाती है।
3. **प्रेस करें।** कैंचीनुमा टॉप प्रेस शीट पर नीचे आता है और उसे तथा ऊपर के कार्टन को अपनी जगह पर स्थिर रखता है।
4. **लपेटना।** आर्म लोड के चारों ओर घूमती है जबकि कैरिज ऊपर और नीचे चलती है, पहले से खींची हुई फिल्म को किनारों के चारों ओर और शीट के किनारों पर बिछाती है।
5. **कट।** फिल्म को स्वचालित रूप से फीड किया जाता है और चक्र के अंत में काट दिया जाता है।
6. **आउटफ़ीड।** प्रेस ऊपर उठता है, और ढका हुआ पैलेट लाइन के नीचे चला जाता है।
कैंची टॉप प्रेस क्या करता है
फिल्म को लोड के चारों ओर खींचते समय, ढीली ऊपरी शीट ऊपर उठती और फड़फड़ाती है। प्रेस प्लेट शीट पर इस तरह टिकी रहती है कि पहली साइड रैप्स उसके किनारों को जकड़ने तक वह सपाट और बीच में बनी रहे।
प्रेस ऊंचे या हल्के ढेरों को भी स्थिर रखता है, जिससे फिल्म के तनाव के कारण ऊपर के कार्टन हिल नहीं पाते। कन्वेयर पर लगा वायवीय पैलेट लिफ्टर एक और विकल्प है। यह पैलेट को ऊपर उठाता है ताकि फिल्म लकड़ी के आधार को पूरी तरह से लपेट सके।
RAS200 विनिर्देश
| आइटम | आरएएस200 |
| :--- | :--- |
नियंत्रण | स्वचालित, पीएलसी और टच स्क्रीन |
| अधिकतम भार क्षमता | 1,200 × 1,200 × 2,000 मिमी |
| अधिकतम भार क्षमता | 2,000 किलोग्राम |
उत्पादन क्षमता | भार के आधार पर 40-50 लोड/घंटा |
फिल्म तनाव | प्री-स्ट्रेच, 200% तक |
ऊंचाई नियंत्रण | सेंसर |
फिल्म फीड और कट | स्वचालित |
| टॉप शीट | एकीकृत पीई टॉप शीट डिस्पेंसर, विकल्प |
| टॉप प्रेस | कैंची इलेक्ट्रो-मैकेनिकल प्लेट, विकल्प |
वायु आपूर्ति | 4–6 किलोग्राम/सेमी² |
| शक्ति | 3.0 किलोवाट, 220 वोल्ट, 50 हर्ट्ज़, 1 फेज |
मशीन का वजन | 1,500 किलोग्राम |
उदाहरण सहित: शीर्ष शीट का आकार और एक प्रोग्राम जो लाइन के अनुसार फिट हो।
मान लीजिए आपके पास 1,200 × 1,000 मिमी का एक पैलेट है जिस पर 1,500 मिमी ऊँचाई तक कार्टन रखे हैं, और एक ऐसी लाइन है जो प्रति घंटे 40 पैलेट डिलीवर करती है। आप चाहते हैं कि सबसे ऊपरी शीट दोनों तरफ से 200 मिमी नीचे लटकी रहे और आप 500 मिमी की फिल्म का उपयोग करना चाहते हैं। ये ग्राहक के लिए उदाहरण स्वरूप दिए गए आंकड़े हैं।
**ऊपरी परत।** परत का आकार 1,200 + 2 × 200 = 1,600 मिमी x 1,000 + 2 × 200 = 1,400 मिमी, यानी 2.24 वर्ग मीटर होना चाहिए। साइड फिल्म पूरे अतिरिक्त भाग को कार्टन के साथ फंसाए रखती है।
**प्रति प्रोग्राम चक्कर।** 50% ओवरलैप पर गाड़ी प्रति चक्कर 250 मिमी चढ़ती है, इसलिए 1,500 मिमी की दूरी तय करने में प्रत्येक दिशा में 6 चक्कर लगते हैं। शीट के किनारे पर 3 बेस वाइंड और 3 टॉप वाइंड जोड़ें।
| प्रोग्राम | टर्न | n आरपीएम पर रैप टाइम |
| :--- | :--- | :--- |
ऊपर और नीचे | 3 + 6 + 3 + 6 = 18 | 18 × 60 ÷ ns |
| केवल ऊपर की ओर, शीर्ष हवाएँ | 3 + 6 + 3 = 12 | 12 × 60 ÷ ns |
**लाइन दर।** 40 पैलेट प्रति घंटे की दर से, प्रत्येक पैलेट को स्टेशन में 3,600 ÷ 40 = 90 सेकंड का समय मिलता है। स्थानांतरण, शीट, प्रेस और कटिंग में t समय लगता है, इसलिए रैपिंग 90 - t समय में पूरी होनी चाहिए। 12 आरपीएम की अधिकतम गति सीमा पर, ऊपर-नीचे जाने में 90 सेकंड लगते हैं और कुछ भी शेष नहीं बचता। केवल ऊपर जाने में 60 सेकंड लगते हैं और t के लिए 30 सेकंड शेष बचते हैं। प्रोग्राम तय करने से पहले हम आपकी लाइन पर t का माप लेते हैं।
**फिल्म।** भार की परिधि 2 × (1.2 + 1.0) = 4.4 मीटर है। केवल ऊपर की ओर खींचने पर भार पर 12 × 4.4 = 52.8 मीटर की लंबाई आ जाती है। 200% पूर्व-खिंचाव पर, रोल से 52.8 ÷ 3 = 17.6 मीटर लंबाई खींची जाती है।
चयन चेकलिस्ट: हमें क्या भेजना है
1. पैलेट का आकार और भार की ऊंचाई की सीमा।
2. सबसे भारी भार।
3. आपकी उत्पादन लाइन से प्रति घंटे पैलेट की संख्या।
4. ऊपरी शीट का अतिरिक्त भाग और शीट की सामग्री।
5. कन्वेयर की ऊंचाई और प्रवाह की दिशा।
6. साइट पर बिजली और संपीड़ित हवा उपलब्ध है।
सुरक्षा और EN 415-6
पैलेट रैपिंग मशीनों के लिए RAS200 को EN 415-6 मानकों के अनुसार डिज़ाइन किया गया है, साथ ही ISO 12100 जोखिम मूल्यांकन भी किया गया है। गोलाकार भुजा, नीचे की ओर जाने वाला शीर्ष प्रेस और कन्वेयर रोलर्स मुख्य खतरे हैं। सिंगल स्टार्ट, रीसेट और आपातकालीन स्टॉप बटन मानक हैं। स्टेशन के चारों ओर बाड़ लगाएं ताकि साइकिल चलने के दौरान कोई भी भुजा के रास्ते में न आ सके, और बाड़ में कन्वेयर के खुले हिस्सों को सुरक्षित करें।
इंजीनियरिंग से संबंधित अक्सर पूछे जाने वाले प्रश्न
प्रश्न: क्या उत्पादों के बीच ऊपरी शीट की लंबाई बदल सकती है?
ए: जी हाँ। प्रत्येक रैपिंग प्रोग्राम में शीट की लंबाई निर्धारित की जाती है।
प्रश्न: क्या इसके लिए ऑपरेटर की आवश्यकता है?
ए: केवल फिल्म रोल और शीट रोल बदलने के लिए। फीडिंग, रैपिंग और कटिंग स्वचालित हैं।
प्रश्न: क्या यह लकड़ी के पैलेट के आधार को भी लपेटेगा?
ए: न्यूमेटिक पैलेट लिफ्टर विकल्प के साथ, फिल्म बेस को पूरी तरह से लपेट लेती है।
प्रश्न: कौन से सुरक्षा मानक लागू होते हैं?
ए: सीई बाजारों में, रैपर के लिए EN 415-6 और जोखिम मूल्यांकन के लिए ISO 12100 का उपयोग किया जाता है।
अगला कदम
1. कृपया अपने पैलेट के आकार, भार की ऊंचाई और लाइन दर को info@fhopepack.com पर ईमेल करें।
2. **हम 24 घंटों के भीतर एक प्रस्ताव के साथ जवाब देंगे**, जिसमें टॉप शीट और रैप प्रोग्राम शामिल होगा।
3. हम आपकी लाइन पर रैपर का लेआउट ड्राइंग भेजते हैं।
संबंधित पढ़ने
- [रोटरी आर्म स्ट्रेच रैपर RAS200](https://www.fhopepack.com/Rotary-arm-wrapping-machine/Rotary-arm-wrapper-RAS200.html)
- [टॉप शीट कवरिंग के साथ स्वचालित रोटरी आर्म पैलेट रैपिंग मशीन](https://www.fhopepack.com/videos/automatic-rotary-arm-pallet-wrapping-machine-with-top-sheet-covering/)
- [रोटरी आर्म पैलेट रैपिंग मशीन](https://www.fhopepack.com/videos/rotary-arm-pallet-wrapping-machine/)
- [बड़े आकार के उत्पादों के लिए ऑनलाइन पैलेट रैपिंग मशीन](https://www.fhopepack.com/videos/online-pallet-wrapping-machine-for-big-sized-products/)
सूत्रों का कहना है
- विशिष्टताएँ: FHOPE रोटरी आर्म स्ट्रेच रैपर RAS200 उत्पाद पृष्ठ
- मशीन का वीडियो: [YouTube पर टॉप शीट कवरिंग के साथ ऑनलाइन पैलेट रैपिंग](https://www.youtube.com/watch?v=c79JwUMd_q0)
- टॉप शीट, टर्न, लाइन रेट और फिल्म: हमारा हल किया हुआ उदाहरण, पैलेट के चित्र
मानक: EN 415-6 (पैलेट रैपिंग मशीनें); ISO 12100:2010
अंतिम समीक्षा तिथि: 2026-10-17