कार्यकारी सारांश
मैनुअल होज़ रैपिंग देखने में सस्ती लगती है क्योंकि इसमें सिर्फ़ एक फ़िल्म रोल का इस्तेमाल होता है। असल लागत प्रति कॉइल श्रम, फ़िल्म के असमान उपयोग, क्षतिग्रस्त या ढीले कॉइल और एक्सट्रूडर की गति से तालमेल न बिठा पाने वाले पैकिंग स्टेशन में होती है। हमारे हॉरिजॉन्टल FPCA होज़ कॉइल रैपर एक कॉइल को 25-35 सेकंड में एक निश्चित ओवरलैप के साथ लपेट देते हैं। नीचे एक लागत मॉडल दिया गया है जिसे आप अपने हिसाब से भर सकते हैं।
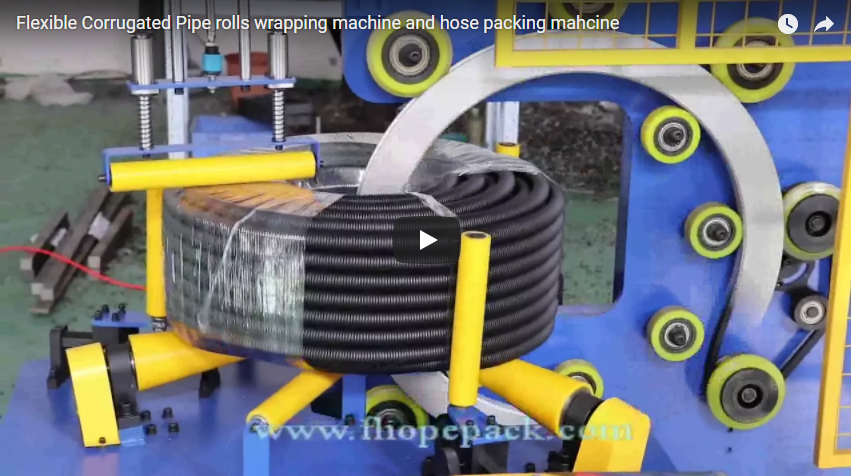
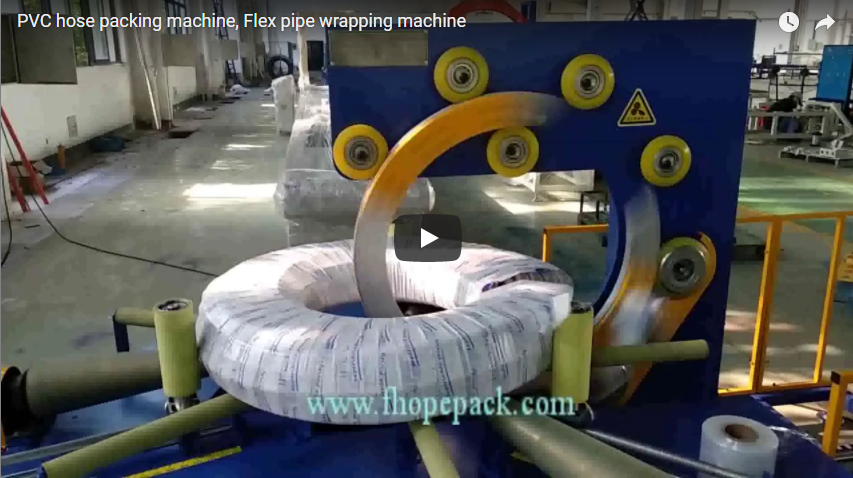
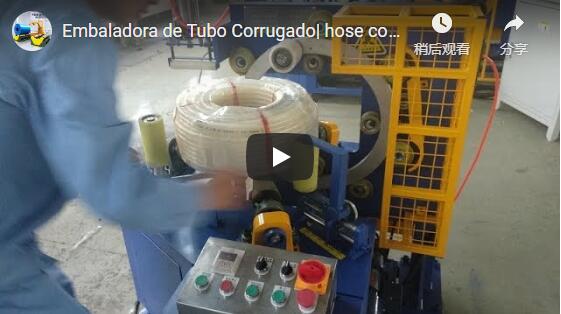
यह क्षैतिज रैपर नली के कुंडल को रोलर्स पर सपाट रखता है, और पीले रंग के सीधे गाइड रोलर्स इसे अपनी जगह पर स्थिर रखते हैं। नीले फ्रेम पर लगी रिंग छेद से होकर गुजरती है और कुंडल को पारदर्शी फिल्म में लपेट देती है, जिससे एक समान और मजबूत पैक बनता है।
विषय - सूची
- मैनुअल रैपिंग की छिपी हुई लागतें
- एक लागत मॉडल जिसे आप भर सकते हैं
- उदाहरण: एक शिफ्ट
- इसके बजाय एक क्षैतिज नली कुंडल रैपर क्या करता है
- FPCA-200 और FPCA-300 डेटा
- चयन चेकलिस्ट
- सुरक्षा: EN 415-10 और ISO 12100
- इंजीनियरिंग से संबंधित अक्सर पूछे जाने वाले प्रश्न
- अगला कदम
- संबंधित पढ़ने
- सूत्रों का कहना है
मैनुअल रैपिंग की छिपी हुई लागतें
| लागत | मैनुअल रैपिंग | मशीन रैपिंग |
|---|---|---|
| श्रम | प्रत्येक स्टेशन पर एक या दो व्यक्ति, प्रत्येक शिफ्ट में | ऑपरेटर सामान लोड और अनलोड करता है; रिंग लिपट जाती है |
| प्रति कुंडल समय | यह व्यक्ति और कॉइल पर निर्भर करता है। | प्रत्येक कॉइल के लिए 25-35 सेकंड, दोहराने योग्य |
| फ़िल्म | ओवरलैप और तनाव में भिन्नता होती है, इसलिए फिल्म का अत्यधिक उपयोग होता है या अंतराल दिखाई देते हैं। | ओवरलैप और तनाव एक बार सेट हो जाते हैं |
| पैक गुणवत्ता | ढीले या असमान पैक, परिवहन के दौरान खुलने वाली कॉइल | प्रत्येक कॉइल पर समान, कसकर लपेटा हुआ आवरण |
| लाइन की गति | पैकिंग एक्सट्रूडर के पीछे गिर जाती है | रैपर को कॉइल आउटपुट से मिलाया गया है |
| चोट लगना | कुंडली के चारों ओर बार-बार मोड़ना और घुमाना | कॉइल को रोलर्स पर संभाला जाता है |
सबसे बड़ी लागत शायद ही कभी फिल्म की होती है। सबसे बड़ी लागत स्टेशन से जुड़े लोगों और ढीली या क्षतिग्रस्त होकर वापस आने वाली कॉइल्स की होती है।
एक लागत मॉडल जिसे आप भर सकते हैं
इन सूत्रों में आप अपने स्वयं के आंकड़े प्रयोग कर सकते हैं।
| मद | सूत्र |
|---|---|
| प्रति शिफ्ट कॉइल | प्रति शिफ्ट एक्सट्रूडर आउटपुट ÷ प्रति कॉइल की लंबाई |
| मैनुअल श्रम घंटे | प्रति शिफ्ट कॉइल की संख्या × प्रति कॉइल मैन्युअल मिनट ÷ 60 |
| मशीन रैप घंटे | प्रति शिफ्ट कॉइल × प्रति कॉइल मशीन सेकंड ÷ 3,600 |
| प्रति शिफ्ट श्रम की बचत | (मैन्युअल श्रम घंटे - मशीन पर ऑपरेटर के घंटे) × प्रति घंटा श्रम लागत |
| प्रति कॉइल बचाई गई फिल्म | मैनुअल फिल्म प्रति कॉइल − मशीन फिल्म प्रति कॉइल |
| भुगतान शिफ्टों में किया जाएगा | मशीन की लागत ÷ (प्रति शिफ्ट श्रम की बचत + फिल्म की बचत + पुनर्कार्य की बचत) |
उदाहरण: एक शिफ्ट
नीचे दिए गए इनपुट उदाहरण के तौर पर दी गई मान्यताएं हैं, मापे गए आंकड़े नहीं। इन्हें अपने इनपुट से बदलें।
| स्टेप | धारणा या गणना | परिणाम |
|---|---|---|
| प्रति शिफ्ट कॉइल | ग्रहण | 400 कॉइल |
| प्रति कॉइल मैन्युअल समय | 2 मिनट मान लिया गया | 400 × 2 ÷ 60 ≈ 13.3 घंटे |
| 8 घंटे की शिफ्ट में काम करने के लिए लोगों की आवश्यकता है। | 13.3 UM 8 | 2 लोग |
| प्रति कुंडल लपेटने का समय | 30 सेकंड, अंदर 25-35 सेकंड | केवल लपेटना |
| लोड करना, फिल्म शुरू करना, काटना और अनलोड करना | 20 सेकंड मान लिया गया | 50 सेकंड मंजिल से मंजिल तक |
| मशीन के घंटे | 400 × 50 ÷ 3,600 | लगभग 5.6 घंटे |
| मशीन का उपयोग | 5.6 UM 8 | 69% के बारे में |
| प्रति कॉइल फिल्म, मैनुअल | अनुमानित 30 ग्राम | प्रति शिफ्ट 12 किलोग्राम |
| प्रति कॉइल फिल्म, मशीन | अनुमानित 22 ग्राम | प्रति शिफ्ट 8.8 किलोग्राम |
| फिल्म सुरक्षित | 12 - 8.8 | प्रति शिफ्ट 3.2 किलोग्राम |
परिणाम। इन मान्यताओं के आधार पर, हाथ से रैपिंग करने वाले दो व्यक्तियों के स्थान पर एक ऑपरेटर और एक मशीन लगभग 69% शिफ्ट तक काम कर सकती है, जिसमें हैंडलिंग का समय भी शामिल है। 25-35 सेकंड की रेटिंग रैपिंग का समय है; कॉइल स्टेजिंग और ट्रांसफर का खर्च अलग से लगता है, जब तक कि रैपर किसी स्वचालित हैंडलिंग लाइन से जुड़ा न हो। फिल्म की बचत श्रम लागत की तुलना में कम है, लेकिन शिफ्टों में यह बचत जुड़ती जाती है। आपका प्रतिफल आपके श्रम लागत और कॉइल की संख्या पर निर्भर करता है, इसलिए अपने आंकड़ों के साथ मॉडल चलाकर देखें।
इसके बजाय एक क्षैतिज नली कुंडल रैपर क्या करता है
कॉइल रोलर टेबल पर सपाट पड़ी रहती है और गाइड रोलर्स इसे बीच में लाते हैं। रिंग छेद से गुजरती है और घूमती है, जबकि रोलर्स कॉइल को घुमाते हैं, जिससे फिल्म एक समान पट्टियों में एक निश्चित ओवरलैप के साथ बिछ जाती है। FPCA-300 दो परतों वाली सामग्री, जैसे स्ट्रेच फिल्म और वैकल्पिक रूप से कागज, को लपेट सकती है।
सपाट लेटने की स्थिति नरम नली के कुंडलियों के लिए उपयुक्त होती है। पूरी सतह को सहारा मिलता है, इसलिए कुंडल घूमते समय अपना आकार बनाए रखता है।
FPCA-200 और FPCA-300 डेटा
| मद | एफपीसीए-200 | एफपीसीए-300 |
|---|---|---|
| कुंडल आईडी | 200-350 मिमी | 300-1,000 मिमी |
| कुंडल आयुध डिपो | 500-650 मिमी | 600-1,200 मिमी |
| कुंडल की चौड़ाई | 150-300 मिमी | 150-300 मिमी |
| कुंडल वजन | 10-50 किग्रा | 10-100 किग्रा |
| लपेटने का समय | प्रत्येक कॉइल के लिए 25-35 सेकंड | प्रत्येक कॉइल के लिए 25-35 सेकंड |
| अधिकतम रिंग गति | 100 आर / मिनट | 100 आर / मिनट |
| आपूर्ति और बिजली | 380 वोल्ट 60 हर्ट्ज़ 3पी, 2.0 किलोवाट (अन्य आपूर्तियों के लिए मूल्य निर्धारण आवश्यक है) | 380 वोल्ट 60 हर्ट्ज़ 3पी, 3.5 किलोवाट (अन्य आपूर्तियों के लिए मूल्य निर्धारण आवश्यक है) |
| स्ट्रेच फिल्म रोल | बाहरी व्यास 100–140 मिमी, आंतरिक व्यास 50 मिमी, चौड़ाई 90 मिमी | बाहरी व्यास 100–140 मिमी, आंतरिक व्यास 50 मिमी, चौड़ाई 50–90 मिमी |
| कागज (वैकल्पिक) | बाहरी व्यास 100–450 मिमी, आंतरिक व्यास 50 मिमी, चौड़ाई 90 मिमी | बाहरी व्यास 100–450 मिमी, आंतरिक व्यास 50 मिमी, चौड़ाई 90 मिमी |
चयन चेकलिस्ट
- नली का प्रकार, बाहरी व्यास (OD) और प्रति कुंडल लंबाई।
- कॉइल का आंतरिक व्यास (आईडी), बाहरी व्यास (ओडी), चौड़ाई और वजन।
- प्रति शिफ्ट कॉइल की संख्या और शिफ्टों की संख्या।
- प्रति कॉइल वर्तमान श्रम और फिल्म की खपत।
- केवल फिल्म, या फिल्म के साथ कागज।
- कोइलर और पैलेटाइजिंग का लिंक।
सुरक्षा: EN 415-10 और ISO 12100
पैकेजिंग मशीनों के लिए सामान्य सुरक्षा आवश्यकताओं, EN 415-10 के अनुसार रैपर का निर्माण किया गया है, और जोखिम मूल्यांकन ISO 12100 के अनुसार किया गया है। घूमने वाले रिंग के लिए केवल चेतावनी संकेत ही पर्याप्त नहीं हैं। परिधि बाड़, इंटरलॉक गार्ड या लाइट कर्टेन रिंग के चलने के दौरान पहुंच को प्रतिबंधित करते हैं, और सुरक्षा विकल्प आपके लेआउट और बाजार के अनुसार निर्धारित किया जाता है। चक्र शुरू होने से पहले कॉइल को लगाया जाता है।
इंजीनियरिंग से संबंधित अक्सर पूछे जाने वाले प्रश्न
प्रश्न: मशीन को प्रति कॉइल कितना समय लगता है? उत्तर: FPCA-200 और FPCA-300 पर प्रति कॉइल 25-35 सेकंड।
प्रश्न: क्या यह मशीन कागज के साथ-साथ फिल्म को भी लपेट सकती है? उत्तर: हाँ। कागज एक विकल्प है, और FPCA-300 दो परतों को लपेट सकती है।
प्रश्न: क्या मशीन को एक ही ऑपरेटर चलाता है? उत्तर: जी हाँ। ऑपरेटर कॉइल को रखता और हटाता है तथा चक्र शुरू करता है; रिंग रैपिंग का काम करती है। फिल्म को शुरू करना और काटना मैन्युअल है या स्वचालित, यह कॉन्फ़िगरेशन पर निर्भर करता है, जिसकी पुष्टि कोटेशन के समय की जाएगी।
प्रश्न: मैं प्रतिफल की गणना कैसे करूँ? उत्तर: ऊपर दिए गए लागत मॉडल का उपयोग कॉइल की संख्या, श्रम लागत और फिल्म उपयोग के साथ करें।
अगला कदम
- कृपया कॉइल के आकार, प्रति शिफ्ट कॉइल की संख्या और वर्तमान पैकिंग विधि भेजें। info@fhopepack.com पर भेजें।
- हम मिलान करते हैं हम एफपीसीए मॉडल को समझेंगे और आपके साथ चक्र की गणना करेंगे।
- हम 24 घंटे के भीतर जवाब देते हैं एक प्रस्ताव और कोटेशन के साथ।
संबंधित पढ़ने
- क्षैतिज नली कुंडल लपेटने की मशीन FPCA-200 (उत्पाद)
- क्षैतिज नली कुंडल लपेटने की मशीन FPCA-300 (उत्पाद)
- होज़ पैकिंग मशीन और पाइप रैपिंग मशीन
- फिल्म द्वारा नली का तार लपेटने की मशीन
सूत्रों का कहना है
- FHOPE उत्पाद पृष्ठ: क्षैतिज नली कॉइल रैपिंग मशीनें FPCA-200 और FPCA-300
- ईएन 415-10; आईएसओ 12100:2010
- ऊपर दिखाया गया हमारा क्षैतिज नली कॉइल रैपर
अंतिम समीक्षा तिथि: 2026-10-19