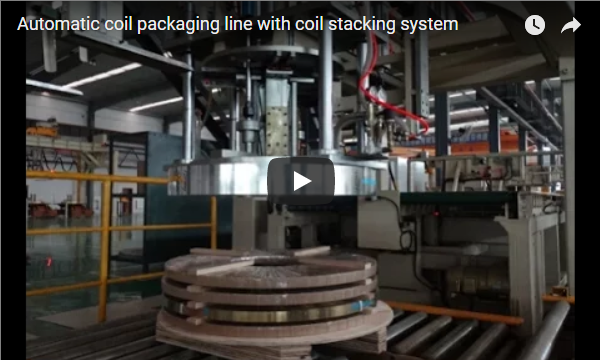
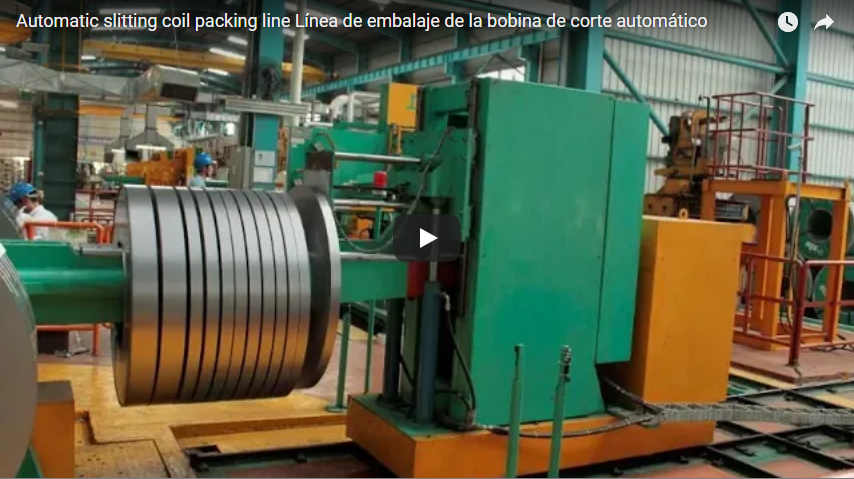
कार्यकारी सारांश: यह वीडियो हमारी स्लिट कॉइल लाइनों में से एक के माध्यम से कॉइल्स की प्रक्रिया को दर्शाता है। एक नीला टिल्टर प्रत्येक कॉइल को घुमाता है, एक हरी स्ट्रैपिंग लाइन छोटी कॉइल्स को एक के बाद एक बांधती है, और एक रोबोट कागज में लिपटी कॉइल्स को पैलेट्स पर रखता है। सुचारू प्रवाह के लिए प्रत्येक स्टेशन को स्लीटर के साथ तालमेल बनाए रखना होता है, इसलिए हम लाइन बनाने से पहले स्टेशनों को संतुलित करते हैं।
विषय - सूची
- क्लिप में क्या दिखाया गया है
- स्टेशन प्रवाह
- स्टेशनों को संतुलित करना
- हम प्रति पंक्ति क्या निर्धारित करते हैं
- चयन चेकलिस्ट
- सुरक्षा
- इंजीनियरिंग से संबंधित अक्सर पूछे जाने वाले प्रश्न
- अगला कदम
- संबंधित पढ़ने
- सूत्रों का कहना है
क्लिप में क्या दिखाया गया है
| स्टेप | आपने क्या देखा |
|---|---|
| झुकाना | एक नीला टिल्टर एक कुंडली को घुमाता है |
| चाबुक की मार | एक मजबूत सिर वाली हरी रेखा छोटी कुंडलियों को बांधती है |
| ऑपरेटर | एक ऑपरेटर स्ट्रैपिंग लाइन पर नजर रख रहा है। |
| स्टैकिंग | एक रोबोट कागज में लिपटी कुंडलियों को पैलेट पर ढेर कर रहा है। |
| पैलेट | तैयार माल के ढेर पैलेटों पर रखे हुए हैं। |
स्टेशन प्रवाह
| स्टेशन | काम | कदमों से |
|---|---|---|
| टिल्टर | कुंडली को घुमाता है | स्लीटर आउटपुट |
| चाबुक की मार | बैंड प्रत्येक कुंडल | प्रति कट कॉइल |
| रैपिंग | कागज या फिल्म का आवरण | परतों की आवश्यकता है |
| रोबोट स्टैकिंग | पैलेट स्टैक बनाता है | स्टैक पैटर्न |
स्टेशनों को संतुलित करना
उदाहरण सहित (उदाहरण के तौर पर)।
| मद | वैल्यू |
|---|---|
| स्लीटर आउटपुट (उदाहरण सहित) | 90 कॉइल प्रति घंटा |
| लाइन गति पर प्रति कुंडल समय, 3,600 ÷ 90 | है 40 |
| स्ट्रैपिंग चक्र (उदाहरण सहित) | है 35 |
| रोबोट स्टैकिंग चक्र (उदाहरण सहित) | है 30 |
| सबसे धीमा स्टेशन, 35 सेकंड, 40 सेकंड से कम | लाइन अपनी गति बनाए रखती है |
हम प्रति पंक्ति क्या निर्धारित करते हैं
| की स्थापना | निर्भर करता है |
|---|---|
| टिल्टर | कुंडल वजन |
| चाबुक की मार | प्रति कॉइल पट्टियाँ |
| रैपिंग | कागज या फिल्म |
| रोबोट | पेलोड और स्टैक पैटर्न |
चयन चेकलिस्ट
- कॉइल का बाहरी व्यास (OD), आंतरिक व्यास (ID), चौड़ाई और वजन।
- स्लिटिंग कट प्रति कॉइल।
- प्रति कॉइल स्ट्रैप्स।
- फिल्म की परतें।
- स्टैक पैटर्न और पैलेट का आकार।
- प्रति घंटे कॉइल की संख्या।
सुरक्षा
- चलते समय अपेंडर, स्ट्रैपिंग हेड और रैपिंग रिंग से दूर रहें।
- बाड़ से घिरे भंडारण क्षेत्र के बाहर रहें।
- जाम को हटाने से पहले लॉक आउट करें।
- CE बाजारों के लिए, मशीन को ISO 12100 और EN 415-10 के अनुसार डिजाइन किया गया है।
इंजीनियरिंग से संबंधित अक्सर पूछे जाने वाले प्रश्न
प्रश्न: वीडियो में प्रक्रिया क्या है? उत्तर: टिल्टर, स्ट्रैपिंग लाइन, फिर रोबोट द्वारा पैलेट पर सामान रखना।
प्रश्न: आप लाइन को कैसे संतुलित करते हैं? उत्तर: प्रत्येक स्टेशन चक्र स्लीटर गति पर प्रति कॉइल लगने वाले समय से छोटा होना चाहिए।
प्रश्न: यदि कोई एक स्टेशन बहुत धीमा हो तो क्या होगा? उत्तर: हम एक दूसरा हेड या बफर कन्वेयर जोड़ देते हैं।
प्रश्न: कागज में लपेटने की क्या आवश्यकता है? उत्तर: पैलेट पर रखकर सामान उठाने और परिवहन के दौरान धातु से धातु के घर्षण और खरोंचों से कागज बचाता है।
प्रश्न: रोबोट या गैन्ट्री? उत्तर: रोबोट लचीले स्टैक पैटर्न के लिए उपयुक्त है; गैन्ट्री एक निश्चित ग्रिड पर भारी कॉइल के लिए उपयुक्त है।
प्रश्न: कौन से मानक लागू होते हैं? उत्तर: सीई बाजारों के लिए, आईएसओ 12100 और ईएन 415-10।
अगला कदम
हम स्लिट कॉइल पैकिंग लाइन को तीन चरणों में मिलाते हैं:
- अपना लेआउट ड्राइंग जमा करें कॉइल के आकार, स्लीटर आउटपुट और पैलेट पैटर्न के साथ, info@fhopepack.com.
- 48 घंटों के भीतर प्रस्ताव प्राप्त करें मशीन के डेटा और लेआउट के साथ।
- साइट सर्वे बुक करें इसलिए हम स्लीटर निकास की पुष्टि करते हैं।
संबंधित पढ़ने
- बफ़र्स के साथ स्लिट कॉइल अपेंडिंग, रैपिंग और स्टैकिंग लाइन
- लॉन्ग रोल फिल्म स्लीविंग और रोबोट पैलेटाइजिंग लाइन
- नैरो कॉइल स्ट्रैपिंग, रैपिंग और गैन्ट्री स्टैकिंग लाइन
- स्लिट कॉयल पैकिंग लाइन
सूत्रों का कहना है
- मशीन सामग्री: एफएचओपीई इंजीनियरिंग टीम, 2026-10-10
- क्लिप: यूट्यूब पर वीडियो
- स्टेशन बैलेंस: हमारा हल किया हुआ उदाहरण, दृष्टांत मान
- मानक का दायरा: आईएसओ 12100:2010; एन एक्सएनयूएमएक्स-एक्सएनयूएमएक्स: एक्सएनयूएमएक्स
- प्रस्ताव जमा करने की समय सीमा: स्वीकृत सदन सीटीए (प्रस्ताव 48 घंटों के भीतर)
अंतिम समीक्षा तिथि: 2026-10-10