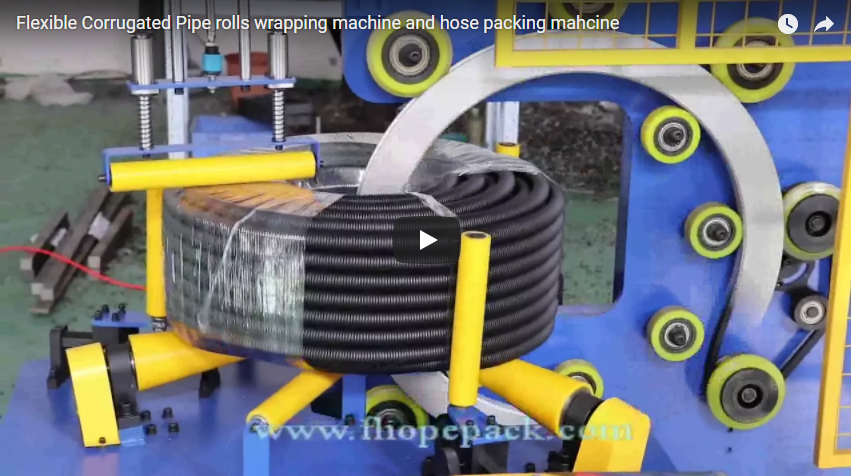
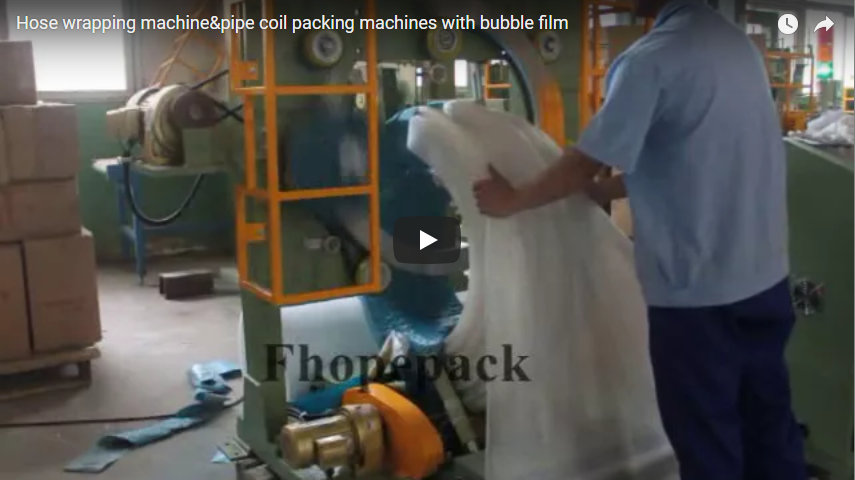
सार: यह वर्टिकल होज़ कॉइल रैपिंग मशीन 3000 मिमी बाहरी व्यास और 2000 किलोग्राम तक के भार वाले बड़े आकार के कॉइल्स के लिए डिज़ाइन की गई है। इसमें आई-थ्रू शटल रैपिंग तकनीक है, जिसका चक्र समय 55-65 सेकंड है। यह दोहरी सामग्री वाली कंपोजिट पैकेजिंग (LLDPE स्ट्रेच फिल्म + HDPE निट बेल्ट) को सपोर्ट करती है। मशीनरी निर्देश 2006/42/EC के अनुसार CE प्रमाणित। औद्योगिक होज़, केबल, वायर रोप और बड़े व्यास वाले कॉइल उत्पादों के लिए उपयुक्त।
बड़े व्यास वाले होज़ कॉइल को क्षैतिज के बजाय ऊर्ध्वाधर लपेटने वाली मशीनों की आवश्यकता क्यों होती है?
वर्टिकल होज़ कॉइल रैपिंग मशीनें 1500 मिमी से अधिक बाहरी व्यास वाले कॉइल के लिए डिज़ाइन की गई हैं, जो गुरुत्वाकर्षण केंद्र की अस्थिरता और लोडिंग संबंधी कठिनाइयों को हल करती हैं जिन्हें क्षैतिज मशीनें संभाल नहीं सकती हैं।
जब होज़ कॉइल का बाहरी व्यास 1200 मिमी से अधिक होता है, तो क्षैतिज रैपर शाफ्ट सपोर्ट में 3-5 मिमी का विक्षेपण होता है, जिससे रैपिंग तनाव असमान हो जाता है। ऊर्ध्वाधर डिज़ाइन में कॉइल को सपोर्ट रोलर्स पर ऊर्ध्वाधर स्थिति में रखा जाता है, जिससे गुरुत्वाकर्षण पूरे परिधि में समान रूप से वितरित होता है और एकतरफा भार समाप्त हो जाता है। 3000 मिमी बाहरी व्यास और 2000 किलोग्राम भार वाले होज़ कॉइल के लिए, ऊर्ध्वाधर सपोर्ट बिंदुओं को 1800-2200 मिमी की दूरी पर समायोजित किया जा सकता है, जिससे उच्च गति रोटेशन (आमतौर पर 8-12 आरपीएम) के दौरान कोई अक्षीय विस्थापन नहीं होता है।
लोडिंग विधि में अंतर: वर्टिकल रैपर मशीनों में ओवरहेड क्रेन का उपयोग करके कॉइल को 30-45 सेकंड में सपोर्ट रोलर्स पर लंबवत उतारा जाता है। हॉरिजॉन्टल मशीनों में कॉइल को चक में क्षैतिज रूप से धकेलने के लिए फोर्कलिफ्ट या फ्लिपिंग मैकेनिज्म की आवश्यकता होती है। 3000 मिमी व्यास वाली कॉइल के लिए, फोर्कलिफ्ट आर्म की पहुंच 3.5-4 मीटर होनी चाहिए, जिससे कॉइल के लुढ़कने का खतरा रहता है। जिन संयंत्रों में प्रति माह 400-600 कॉइल संसाधित होती हैं, वहां वर्टिकल डिज़ाइन प्रति शिफ्ट लोडिंग समय को 18-25 मिनट तक कम कर देता है।
वर्टिकल होज़ कॉइल रैपिंग मशीनों की मुख्य तकनीकी विशिष्टताएँ क्या हैं?
| प्राचल | विशिष्टता | इकाई | नोट्स |
|---|---|---|---|
| ---- | ----- | - | --- |
| अधिकतम कॉइल ओडी | 3000 | mm | 3500 मिमी तक अनुकूलन योग्य |
| अधिकतम कुंडल वजन | 2000 | kg | रोलर की भार क्षमता को सपोर्ट करें |
| कुंडल चौड़ाई रेंज | 200-800 | mm | 1000 मिमी तक अनुकूलन योग्य |
| रैपिंग रिंग आईडी | 1200-2500 | mm | प्रत्येक कॉइल आईडी के अनुसार अनुकूलित |
| रिंग शटल की गति | 0.8-2.5 | एम / एस | वीएफडी नियंत्रित |
| रोलर की गति को सपोर्ट करें | 8-12 | आरपीएम | चर आवृत्ति |
| प्रति कुंडली चक्र समय | 55-65 | सेकंड | इसमें 30-40 सेकंड का लोडिंग समय शामिल है। |
| फिल्म प्री-स्ट्रेच अनुपात | 200-280 | % | यांत्रिक पूर्व-खिंचाव |
| एचडीपीई बेल्ट तनाव | 80-150 | N | वायवीय तनाव नियंत्रण |
| नियंत्रण प्रणाली | सीमेंस S7-1200 | पीएलसी | वैकल्पिक मित्सुबिशी FX5U |
| HMI | 7″ टच स्क्रीन | - | 800 × 480 संकल्प |
| बिजली की आपूर्ति | 380V/50Hz/3-फेज | - | वैकल्पिक 220V/60Hz |
| हवा की आपूर्ति | 0.5-0.7 | एमपीए | तनाव ब्रेक और क्लैम्पिंग के लिए |
| उपकरण शक्ति | 3.5-5.5 | kW | सभी मोटरें शामिल हैं |
| सुरक्षा मानक | आईएसओ 12100: 2010 | - | CE प्रमाणित है |
सामग्री विनिर्देशों:
- स्ट्रेच फिल्म: एलएलडीपीई, 15-23 माइक्रोन मोटाई, 500 मिमी चौड़ाई, प्री-स्ट्रेच के बाद 2.8-3.2 वर्ग मीटर/किलोग्राम कवरेज
- एचडीपीई निट बेल्ट: 40-60 मिमी चौड़ाई, 0.3-0.5 मिमी मोटाई, ≥350N टूटने की क्षमता, यूवी प्रतिरोध स्तर 7
प्रस्तुत किए जाने वाले दस्तावेज़:
- सीई अनुरूपता घोषणा (मशीनरी निर्देश 2006/42/ईसी)
- आईएसओ 12100:2010 जोखिम मूल्यांकन रिपोर्ट
- विद्युत आरेख (पीडीएफ + ड्राइंग वुड जी)
- FAT रिकॉर्ड (जिसमें 3-कॉइल फुल-लोड टेस्ट वीडियो शामिल है)
- 3डी स्टेप फाइल (उत्पादन लाइन एकीकरण के लिए)
आई-थ्रू रैपिंग सिस्टम कैसे काम करता है?
आई-थ्रू रैपिंग, वर्टिकल होज़ कॉइल रैपर की मुख्य प्रक्रिया है। रैपिंग रिंग कॉइल के केंद्र छेद ("आई") के माध्यम से सामग्री को ले जाती है, जबकि कॉइल सपोर्ट रोलर्स पर घूमती है, जिससे 360° पूर्ण कवरेज प्राप्त होता है।
गतिकी सिद्धांत: लपेटने वाली रिंग 0.8-2.5 मीटर/सेकंड की रैखिक गति से वृत्ताकार रिंग पर चलती है और कॉइल के आंतरिक व्यास से होकर गुजरती है। साथ ही, सहायक रोलर्स कॉइल को 8-12 आरपीएम पर घुमाते हैं। यह संयुक्त गति सुनिश्चित करती है कि सामग्री सर्पिल पथ में कॉइल की बाहरी परिधि को ढक ले। 3000 मिमी बाहरी व्यास और 800 मिमी आंतरिक व्यास वाली कॉइल के लिए, रिंग की यात्रा लगभग 3.8 मीटर प्रति चक्कर होती है, और एक चक्कर पूरा होने में 1.5-2.0 सेकंड का समय लगता है।
सामग्री संयोजन क्रम: सामान्य प्रक्रिया में सबसे पहले एलएलडीपीई स्ट्रेच फिल्म की 2-3 परतें लगाई जाती हैं (जो धूल/नमी से सुरक्षा और प्रारंभिक अवरोधन प्रदान करती हैं), फिर एचडीपीई निट बेल्ट की 1-2 परतें लगाई जाती हैं (जो तन्यता शक्ति और छिद्रण प्रतिरोध प्रदान करती हैं)। स्ट्रेच फिल्म का प्री-स्ट्रेच अनुपात 250% और एचडीपीई बेल्ट का तनाव 100-120N निर्धारित किया जाता है। समुद्री निर्यात के लिए, 0.15 मिमी वीसीआई जंगरोधी फिल्म की एक बाहरी परत भी जोड़ी जाती है।
फील्ड विफलता मोड: रैपिंग रिंग रेल के घिसाव के कारण 0.5-1.0 मिमी का रेडियल रनआउट होता है, जिससे सामग्री का तनाव ±20% तक घटता-बढ़ता है। इससे लिपटी हुई कॉइल की सतह पर स्पष्ट "लहरें" बन जाती हैं, जिससे परिवहन के दौरान ढीला होने की दर 15-25% तक बढ़ जाती है। निवारक रखरखाव: प्रत्येक 2000 परिचालन घंटों के बाद रेल की सीधी स्थिति की जाँच करें (लेजर अलाइनमेंट टूल का उपयोग करके, सहनशीलता ≤0.3 मिमी/2 मीटर), प्रत्येक 6000 घंटों के बाद गाइड व्हील बदलें (पॉलीयुरेथेन सामग्री, शोर ए 85-90 कठोरता)।
दोहरी सामग्री (स्ट्रेच फिल्म + एचडीपीई बेल्ट) मिश्रित पैकेजिंग क्यों आवश्यक है?
केवल स्ट्रेच फिल्म की सीमाएँ: एलएलडीपीई स्ट्रेच फिल्म धूल/नमी से उत्कृष्ट सुरक्षा और प्रारंभिक अवरोधन बल प्रदान करती है, लेकिन इसकी पंचर प्रतिरोधक क्षमता कम होती है (आमतौर पर 4.5-5.5 एन/25 मिमी)। धातु फिटिंग या नुकीले किनारों वाले औद्योगिक होज़ों के लिए, परिवहन के दौरान कंपन से फिटिंग फिल्म को पंचर कर सकती है, जिससे सुरक्षा समाप्त हो जाती है।
एचडीपीई निट बेल्ट की कार्यप्रणाली: एचडीपीई निट बेल्ट की टूटने की क्षमता ≥350N होती है, जो स्ट्रेच फिल्म की तुलना में 60-70 गुना अधिक है। यह एक बाहरी ढांचा बनाती है, जो स्टैकिंग भार (आमतौर पर 2-3 परतों की स्टैकिंग, निचली परत 4000-6000N का स्थिर भार सहन करती है) और परिवहन कंपन को सहन करती है। बेल्ट की ग्रिड संरचना नमी को बाहर निकलने देती है, जिससे संघनन जमाव नहीं होता और नली में जंग नहीं लगती।
लागत तुलना: 3000 मिमी बाहरी व्यास वाले कॉइल के लिए:
- केवल स्ट्रेच फिल्म: 4.5-5.5 किलोग्राम फिल्म/कॉइल, कीमत $12.6-15.4/कॉइल ($2.80/किलोग्राम), सुरक्षा ग्रेड बी (कम दूरी के भूमि परिवहन के लिए उपयुक्त)
- कंपोजिट: 2.5-3.0 किलोग्राम फिल्म + 1.2-1.5 किलोग्राम एचडीपीई बेल्ट/कॉइल, कीमत $9.5-11.0 प्रति कॉइल, सुरक्षा ग्रेड ए (समुद्री माल ढुलाई + दीर्घकालिक भंडारण के लिए उपयुक्त)
कंपोजिट सामग्री लागत को 20-25% तक कम करती है, जबकि सुरक्षा स्तर को दो गुना बढ़ा देती है। कारण: स्ट्रेच फिल्म का उपयोग कम हो जाता है (प्री-स्ट्रेच अनुपात 200% से बढ़कर 280% हो जाता है), और एचडीपीई बेल्ट की इकाई कीमत (3.5-4.0 डॉलर प्रति किलोग्राम) स्ट्रेच फिल्म की तुलना में कम होती है।
अप्रत्याशित निष्कर्ष: कई कारखाने मानते हैं कि "मोटी फिल्म बेहतर होती है," लेकिन समुद्री माल ढुलाई पैकेजिंग के लिए मुख्य बात "मोटाई" नहीं बल्कि "कठोरता" है। 23 माइक्रोन की खिंचाव वाली फिल्म + 0.4 मिमी एचडीपीई बेल्ट की मिश्रित संरचना में 35 माइक्रोन की एकल परत वाली फिल्म की तुलना में 3.2 गुना अधिक स्टैकिंग-विरूपण प्रतिरोध क्षमता होती है (परीक्षण मानक: एएसटीएम डी642 संपीड़न शक्ति)। एचडीपीई बुनी हुई बेल्ट एक ट्रस संरचना बनाती है, जो बिंदु भार को पूरी परिधि में वितरित करती है।
लोडिंग और पोजिशनिंग सिस्टम कैसे डिजाइन किए जाते हैं?
क्रेन द्वारा लोड करने की प्रक्रिया: ऑपरेटर कॉइल के भीतरी व्यास से नायलॉन स्लिंग (100-120 मिमी चौड़ाई, 3000 किलोग्राम भार क्षमता) का उपयोग करता है। क्रेन धीरे-धीरे कॉइल को रैपर के सपोर्ट रोलर्स से 200-300 मिमी ऊपर तक नीचे लाती है। कॉइल रोलर्स पर लंबवत गिरती है, और अक्षीय विस्थापन को रोकने के लिए पोजिशनिंग पिन (20-25 मिमी व्यास, 80-100 मिमी ऊंचाई) कॉइल के भीतरी व्यास में डाली जाती हैं। एक बार लोड करने का समय: 30-45 सेकंड।
सपोर्ट रोलर डिज़ाइन: रोलर की सतह पॉलीयुरेथेन से लेपित है (कठोरता का स्तर 70-75, जो शोर ए है), जिससे घर्षण गुणांक 0.4-0.6 तक रहता है और होज़ की सतह को नुकसान पहुंचाए बिना कॉइल फिसलने से रोकता है। रोलर का व्यास 200-250 मिमी है, जिसमें 58 किलोनाइट्रोजन गतिशील भार क्षमता वाले SKF सेल्फ-अलाइनिंग रोलर बियरिंग (मॉडल 22208 EK) का उपयोग किया गया है। 2000 किलोग्राम के कॉइल के लिए, सुरक्षा गुणांक 2.9-3.2 है।
स्थिति निर्धारण सटीकता आवश्यकता: कॉइल केंद्र और रैपिंग रिंग केंद्र के बीच समाक्षीयता त्रुटि ≤3 मिमी होनी चाहिए। इससे अधिक होने पर रिंग के कॉइल आईडी से गुजरने पर अवरोध उत्पन्न होता है—मामूली मामलों में होज़ की सतह पर खरोंच आ सकती है, गंभीर मामलों में रिंग मोटर रुक सकती है (करंट पीक निर्धारित मान से 3-4 गुना अधिक हो जाता है)। स्थिति निर्धारण में सहायक: लेजर संरेखण उपकरण (क्रॉसहेयर प्रोजेक्ट करता है, ±0.5 मिमी सटीकता), ऑपरेटर 10-15 सेकंड में लेजर रेखाओं के आधार पर कॉइल की स्थिति समायोजित करता है।
सुरक्षा इंटरलॉक: सपोर्ट रोलर्स के नीचे फोटोइलेक्ट्रिक सेंसर (पता लगाने की सीमा 0-3 मीटर, प्रतिक्रिया समय ≤10 मिलीसेकंड)। ऑपरेटर के अंगों के खतरे वाले क्षेत्र में प्रवेश करते ही, रोलर्स तुरंत रुक जाते हैं (ब्रेकिंग समय ≤150 मिलीसेकंड), और रैपिंग रिंग आपातकालीन रूप से पीछे हट जाती है (पीछे हटने का समय ≤2 सेकंड)। सुरक्षा स्तर: SIL2 (IEC 61508), प्रदर्शन स्तर PLd (ISO 13849-1)।
पैकेजिंग की गुणवत्ता का मापन और परीक्षण कैसे किया जाता है?
नियंत्रण बल परीक्षण: तनाव मीटर का उपयोग करके लिपटी हुई कुंडली की सतह पर त्रिज्या के अनुसार नियंत्रण बल मापें। 3000 मिमी व्यास वाली नली की कुंडलियों के लिए, नियंत्रण बल 800-1200 एन/मीटर (परिधि के साथ प्रति मीटर चौड़ाई) तक पहुंचना चाहिए। 600 एन/मीटर से कम होने पर परिवहन के दौरान नली ढीली हो जाती है; 1500 एन/मीटर से अधिक होने पर नली की बाहरी परत कुचल जाती है।
फिल्म परत की मोटाई का मापन: 5 यादृच्छिक बिंदुओं पर स्ट्रेच फिल्म की मोटाई मापने के लिए एडी करंट थिकनेस गेज (0.1 माइक्रोन रिज़ॉल्यूशन) का उपयोग करें। 23 माइक्रोन सेटिंग के लिए, मापे गए मान 20-26 माइक्रोन के बीच होने चाहिए। मोटाई में ±30% से अधिक का विचलन प्री-स्ट्रेच रोलर के घिसाव या तनाव नियंत्रण की खराबी को दर्शाता है।
एचडीपीई बेल्ट की लैप चौड़ाई: आसन्न एचडीपीई बेल्टों के बीच की लैप चौड़ाई मापने के लिए वर्नियर कैलिपर का उपयोग करें। मानक सेटिंग बेल्ट की चौड़ाई का 30-40% है (40 मिमी बेल्ट के लिए 12-16 मिमी लैप)। अपर्याप्त लैप से स्थानीय कमजोर बिंदु बन जाते हैं; अत्यधिक लैप से सामग्री की बर्बादी होती है और लागत बढ़ जाती है।
ड्रॉप टेस्ट: आईएसटीए 2ए मानक के अनुसार, 1.2 मीटर की ऊंचाई से कंक्रीट की सतह पर लिपटी हुई कॉइल्स को गिराया जाता है (3 अलग-अलग दिशाओं में, प्रत्येक पर एक बार गिराना)। उत्तीर्ण होने के मानदंड: एचडीपीई बेल्ट का टूटना नहीं, स्ट्रेच फिल्म को कोई नुकसान नहीं, कॉइल के बाहरी व्यास में विरूपण ≤2% (3000 मिमी बाहरी व्यास ≤60 मिमी के बराबर होता है)।
समुद्री माल ढुलाई सिमुलेशन परीक्षण: लिपटी हुई कॉइल्स को कंपन टेबल पर रखें, ASTM D999 के अनुसार यादृच्छिक कंपन परीक्षण करें (आवृत्ति 3-100Hz, त्वरण 0.5Grms, अवधि 60 मिनट)। उत्तीर्ण होने के मानदंड: पैकेजिंग का ढीला न होना, संधारण बल में 15% से कम या बराबर गिरावट, और HDPE बेल्ट का विस्थापन न होना।
वर्टिकल और हॉरिजॉन्टल होज़ कॉइल रैपिंग मशीनों में से कैसे चुनें?
| चयन करने का मापदंड | वर्टिकल रैपर | क्षैतिज आवरण | निर्णय अनुशंसा |
|---|---|---|---|
| ------- | ------ | ------- | -------- |
| लागू कॉइल बाहरी व्यास | 1500-3500 मिमी | 600-1800 मिमी | बाहरी व्यास > 1800 मिमी: अनिवार्य ऊर्ध्वाधर |
| लागू कॉइल वजन | 800-3000 किलो | 200-1500 किलो | वजन > 1500 किलोग्राम: ऊर्ध्वाधर स्थिति बेहतर रहेगी |
| लोडिंग विधि | क्रेन | फोर्कलिफ्ट/फ्लिपर | क्रेन उपलब्ध है: ऊर्ध्वाधर विकल्प चुनें |
| फर्श अंतरिक्ष | 2.5×2.5 मी | 3.5×4.0 मी | स्थान सीमित: ऊर्ध्वाधर |
| समय चक्र | 55-XNUM सेकंड | 45-XNUM सेकंड | गति प्राथमिकता: क्षैतिज (छोटे कॉइल) |
| उपकरण की लागत | $ 45,000-65,000 | $ 35,000-50,000 | बजट सीमित: क्षैतिज |
| रखरखाव की जटिलता | मध्यम (रिंग रेल को समय-समय पर संरेखण की आवश्यकता होती है) | कम (सरल संरचना) | कोई पेशेवर रखरखाव टीम नहीं: क्षैतिज |
| सुरक्षा स्तर | एसआईएल2/पीएलडी | एसआईएल1/पीएलसी | उच्च सुरक्षा आवश्यकता: ऊर्ध्वाधर |
निर्णय वृक्ष:
- कॉइल का बाहरी व्यास > 1800 मिमी? → हाँ → ऊर्ध्वाधर चुनें
- क्या कॉइल का वजन 1500 किलोग्राम से अधिक है? → हाँ → ऊर्ध्वाधर विकल्प चुनें
- क्या कारखाने में ओवरहेड क्रेन है? → हाँ → ऊर्ध्वाधर विकल्प चुनें
- मासिक उत्पादन > 800 कॉइल? → हाँ → वर्टिकल चुनें (दीर्घकालिक बेहतर रिटर्न ऑन इन्वेस्टमेंट)
- उपरोक्त सभी नहीं → क्षैतिज चुनें
अक्सर पूछे जाने वाले प्रश्न
क्या वर्टिकल रैपिंग मशीनें 500 मिमी से कम आंतरिक व्यास वाले कॉइल को संभाल सकती हैं?
जी हां, लेकिन इसके लिए विशेष रूप से डिज़ाइन किए गए छोटे आकार के रैपिंग रिंग की आवश्यकता होती है। मानक रिंग का आकार 1200 मिमी है, जिसे न्यूनतम 400 मिमी तक अनुकूलित किया जा सकता है। जब आकार 500 मिमी से कम हो, तो अपकेंद्रीय बल के कारण तनाव नियंत्रण संबंधी समस्याओं से बचने के लिए रिंग शटल की गति को 0.5-0.8 मीटर/सेकंड तक कम करना होगा। इससे प्रत्येक कॉइल के लिए चक्र समय 15-20 सेकंड बढ़ जाता है।
क्या एचडीपीई निट बेल्ट स्ट्रेच फिल्म की जगह पूरी तरह से ले सकती है?
अनुशंसित नहीं। एचडीपीई बेल्ट तन्यता शक्ति तो प्रदान करती है, लेकिन सीलिंग नहीं करती—धूल या नमी से सुरक्षा नहीं दे सकती। जिन होज़ों को लंबे समय तक (6 महीने से अधिक) भंडारण या समुद्री माल ढुलाई द्वारा निर्यात की आवश्यकता होती है, उनके लिए "स्ट्रेच फिल्म (अंदरूनी) + एचडीपीई बेल्ट (बाहरी)" मिश्रित संरचना का उपयोग करना आवश्यक है। एचडीपीई बेल्ट का उपयोग केवल तभी करें जब होज़ों पर पहले से ही जंग रोधी कोटिंग हो और वे केवल कम दूरी के भूमि परिवहन के लिए हों।
परिवहन के दौरान लिपटी हुई कुंडलियाँ अभी भी ढीली हो जाती हैं—इसका कारण क्या है?
संभावित कारण: (1) स्ट्रेच फिल्म का प्री-स्ट्रेच अनुपात बहुत कम (<200%), जिससे अपर्याप्त संधारण बल उत्पन्न होता है; (2) एचडीपीई बेल्ट का तनाव बहुत कम (<80N) निर्धारित, जो फिल्म के उछाल को नियंत्रित करने में असमर्थ है; (3) अपर्याप्त रैप लैप चौड़ाई (<30%), जिससे स्थानीय कमजोर बिंदु उत्पन्न होते हैं; (4) कॉइल स्वयं आंतरिक अंतरालों के साथ ढीला लपेटा गया है। समाधान: प्री-स्ट्रेच अनुपात को 250-280%, एचडीपीई बेल्ट के तनाव को 100-120N, लैप चौड़ाई को 35-40% पर सेट करें और लपेटने से पहले कॉइल की जकड़न की जांच करें।
वर्टिकल रैपर रिंग रेल की सेवा अवधि कितनी होती है?
मानक रेल (सतह पर कठोर की गई कार्बन स्टील, HRC 52-56 कठोरता) दो-शिफ्ट संचालन (3200 घंटे/वर्ष) के तहत 18-24 महीने तक चलती हैं। घिसाव के कारण रेल की सतह पर 0.3-0.5 मिमी गहरी खांचे बन जाती हैं, और गाइड व्हील का रेडियल रनआउट >0.5 मिमी होता है। जीवनकाल बढ़ाने के उपाय: प्रत्येक 500 घंटे में रेल की सतह को साफ करें (धूल और तेल हटाएँ), प्रत्येक 1000 घंटे में मोलिब्डेनम डाइसल्फाइड ग्रीस लगाएँ, और प्रत्येक 2000 घंटे में लेजर अलाइनमेंट टूल से सीधी रेखा की जाँच करें।
क्या एक ही मशीन कई अलग-अलग आकार के कॉइल को संभाल सकती है?
जी हां, लेकिन इसके लिए समायोज्य सपोर्ट रोलर्स और त्वरित-परिवर्तन रैपिंग रिंग्स की आवश्यकता होती है। सपोर्ट रोलर की दूरी 800-2200 मिमी की सीमा में विद्युत रूप से समायोज्य होनी चाहिए (समायोजन समय ≤3 मिनट)। रैपिंग रिंग्स त्वरित-परिवर्तन फ्लैंज कनेक्शन का उपयोग करती हैं, प्रतिस्थापन समय ≤10 मिनट। उन संयंत्रों के लिए जो प्रति माह 10-15 विभिन्न कॉइल आकारों का प्रसंस्करण करते हैं, 2-3 अतिरिक्त रैपिंग रिंग्स (आईडी: 800 मिमी, 1200 मिमी, 1800 मिमी) रखने की सलाह दी जाती है।
तकनीकी दस्तावेज़ का अनुरोध करें
संपूर्ण स्पेसिफिकेशन शीट, सीएडी/स्टेप फाइल या एफएटी टेस्ट रिपोर्ट के लिए, हमारी इंजीनियरिंग टीम से संपर्क करें।
हम देते हैं:
- विस्तृत विशिष्टता पत्रक (पीडीएफ, सभी वैकल्पिक विन्यास शामिल हैं)
- 3डी स्टेप फाइल (उत्पादन लाइन लेआउट एकीकरण के लिए)
- विद्युत आरेख (DWG प्रारूप)
- FAT फैक्ट्री स्वीकृति परीक्षण के रिकॉर्ड (वीडियो सहित)
- सीई अनुरूपता घोषणा और आईएसओ 12100 जोखिम मूल्यांकन रिपोर्ट
- अनुशंसित स्टॉक (लीड टाइम सहित) के साथ स्पेयर पार्ट्स की सूची