संक्षिप्त जानकारी: हम वायर रॉड कॉइल को संकुचित और बांधने वाली मशीनें बनाते हैं जो ढीली कॉइल को उसकी धुरी के साथ दबाकर उसे छोटा और सघन बनाती हैं। हमारी मशीन प्रति कॉइल 4 पट्टियों और 30-40 सेकंड के चक्र के लिए डिज़ाइन की गई है। अपना लेआउट ड्राइंग भेजें और आपको 48 घंटों के भीतर प्रस्ताव मिल जाएगा।
विषय - सूची
- कंपैक्टिंग और स्ट्रैपिंग लाइन क्या करती है
- संघनन चक्र के भीतर
- कॉइल लोडिंग और लाइन लेआउट
- पट्टियाँ लगाना और बांधना
- आकार और विशिष्टताएँ
- उदाहरण स्वरूप आकार निर्धारण के उदाहरण
- आरएफक्यू चेकलिस्ट
- नियंत्रण और सुरक्षा
- इंजीनियरिंग से संबंधित अक्सर पूछे जाने वाले प्रश्न
- संबंधित पढ़ने
- सूत्रों का कहना है
- अगला कदम
कंपैक्टिंग और स्ट्रैपिंग लाइन क्या करती है
वायर रॉड कंपैक्टर एक ढीली कुंडली को उसकी धुरी के साथ दबाता है जिससे कुंडली छोटी और सघन हो जाती है; फिर पट्टियाँ संकुचित ऊँचाई को थामे रखती हैं। यह प्रक्रिया कुंडली के चारों ओर फैली कई पट्टियों के रूप में चलती है, जिनमें से प्रत्येक कुंडली के छेद से होकर बाहर की ओर जाती है। चूंकि ढीली कुंडली में ज्यादातर हवा होती है, इसलिए पहले संकुचित करने से ही पट्टियाँ एक स्थिर, सघन बंडल को थामे रख पाती हैं, न कि लचीले बंडल को। हमारा स्ट्रैपिंग स्टेशन 4 स्ट्रैपिंग हेड्स के लिए डिज़ाइन किया गया है।
संघनन चक्र के भीतर
संघनन चक्र क्रमिक तकनीकी चरणों में चलता है: क्रेन लोडिंग, ऊर्ध्वाधर हाइड्रोलिक संपीड़न, रेडियल स्ट्रैपिंग फीड और क्षैतिज कॉइल हैंडलिंग।
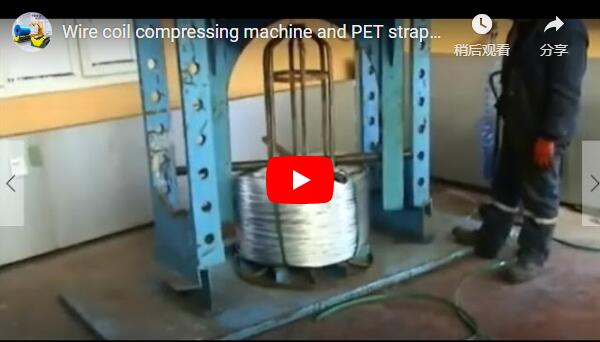
सबसे पहले, सी हुक वाली क्रेन तार की छड़ के कुंडल को संपीडन स्टेशन तक उठाती है, जहाँ कुंडल घुमावदार गाइड बार वाले नीले ऊर्ध्वाधर संपीडन फ्रेम के अंदर सीधा खड़ा रहता है। मशीन के पास और भी कुंडल रखे होते हैं। क्रेन द्वारा कुंडल को अंदर डालने के कारण, स्टेजिंग क्षेत्र और प्रेस के बीच का स्थान छोटा रहता है।
दूसरे चरण में, ऊर्ध्वाधर हाइड्रोलिक प्रेस रोलर कन्वेयर पर रखे कॉइल के ऊपर बंद हो जाता है और मशीन के ऊर्ध्वाधर स्तंभों के बीच उसे दबाता है, जिससे ढीला कॉइल छोटा और सघन हो जाता है। स्ट्रोक शुरू होने से पहले ऊर्ध्वाधर भुजाएँ कॉइल के ऊपर स्थित होती हैं।
तीसरे चरण में, स्ट्रैपिंग हेड बाइंडिंग तारों को रेडियल रूप से, आई के माध्यम से और संकुचित कॉइल के बाहरी हिस्से के चारों ओर घुमाते हैं। अंत में, एक टिल्टिंग आर्म तैयार कॉइल को क्षैतिज स्थिति में रखता है और उसे एक क्षैतिज फ्रेम में ले जाता है। वहां से कॉइल एक स्थिर, सघन बंडल के रूप में लाइन से बाहर निकल जाता है।
कॉइल लोडिंग और लाइन लेआउट
हमारी लाइन पर, सी हुक वाली क्रेन तार की छड़ के कुंडल को संपीड़न स्टेशन तक ले जाती है, और संपीड़न स्ट्रोक परियोजना के अनुसार निर्धारित किया जाता है। क्रेन द्वारा उठाए जाने तक कुंडल प्रेस के बगल में ढेर में रखे रहते हैं, इसलिए संपीड़न स्टेशन छोटा रहता है और बे बफरिंग का काम करता है।
इस लेआउट से क्रेन और प्रेस का चक्र स्वतंत्र रूप से चलता है: एक कॉइल चल सकती है जबकि दूसरी को दबाया जा रहा होता है। क्रेन द्वारा कॉइल डालने का काम होने के कारण, स्टेजिंग एरिया और प्रेस के बीच किसी लंबी कन्वेयर की आवश्यकता नहीं होती। हमें अपनी क्रेन की क्षमता और कॉइल स्टेजिंग प्लान बताएँ, और हम कॉम्पैक्टिंग स्टेशन को वहीं स्थापित कर देंगे जहाँ आपकी मौजूदा क्रेन पहले से पहुँचती है।
पट्टियाँ लगाना और बांधना
हमारा स्ट्रैपिंग स्टेशन एक साथ 4 बाइंडिंग वायर लगाने के लिए डिज़ाइन किया गया है। बाइंडिंग वायर का व्यास 6.3-8 मिमी है और प्रत्येक कॉइल में 4 बाइंडिंग वायर लगते हैं। स्ट्रैप्स गोलाकार रूप से चलते हैं: आई से होकर, बाहर की ओर और वापस, जिससे संकुचित ऊंचाई को एक साथ कई दिशाओं से नियंत्रित किया जा सकता है। हमारी पावर यूनिट 210 बार के लिए डिज़ाइन की गई है और संकुचित बल को 60-400 किलोन्यूटन तक समायोजित किया जा सकता है।
आकार और विशिष्टताएँ
| प्राचल | हमारी विशिष्टता |
|---|---|
| प्रति कॉइल पट्टियाँ | 4 |
| कुंडल का बाहरी व्यास | 1000-1800 मिमी |
| कुंडल वजन | अधिकतम 500-2000 किलोग्राम |
| कंपैक्टर चक्र समय | 30-40 एस |
| बाइंडिंग तार का व्यास | 6.3-8 मिमी |
| संघनन बल | समायोज्य 60-400 kN |
सभी टूलिंग, स्ट्रोक और स्ट्रैपिंग हेड को प्रत्येक प्रोजेक्ट के अनुसार कॉन्फ़िगर किया जाता है, और प्रेस स्ट्रोक को प्रत्येक कॉइल के अनुसार सेट किया जाता है, इसलिए तालिका एक निश्चित ड्यूटी पॉइंट के बजाय उन विशिष्टताओं की सीमाएँ दर्शाती है जिनके अनुसार हम निर्माण करते हैं।
उदाहरण स्वरूप आकार निर्धारण के उदाहरण
1200 मिमी बाहरी व्यास, 700 मिमी बोर और 800 मिमी चौड़ाई वाली कुंडली के लिए, एक एकल रेडियल स्ट्रैप लूप को लगभग 2100 मिमी स्ट्रैप की आवश्यकता होती है (उदाहरण)। 900 मिमी की ढीली कुंडली को 600 मिमी की संकुचित ऊँचाई तक संकुचित करने पर 1.5 गुना संपीड़न अनुपात प्राप्त होता है (उदाहरण)। 2000 किलोग्राम की कुंडली लगभग 19620 N का भार वहन करती है (उदाहरण)।
लूप का परिणाम एक पास के लिए स्ट्रैप की लंबाई है; इसे अपनी कॉइल पर स्ट्रैप की संख्या से गुणा करके प्रति कॉइल कुल लंबाई प्राप्त करें। स्ट्रैप की लंबाई की गणना, संघनन अनुपात का अनुमान और आवश्यक दबाव बल प्राप्त करने के लिए अपनी कॉइल के आयाम जमा करें।
आरएफक्यू चेकलिस्ट
- कॉइल का बाहरी व्यास, बोर और चौड़ाई
- कॉइल का वजन और प्रति शिफ्ट कॉइल की संख्या
- स्ट्रैप की सामग्री और स्ट्रैप की संख्या
- क्रेन और सी-हुक डेटा सहित लेआउट ड्राइंग
- यह एक लक्षित बाजार है, इसलिए यहां सही मानक लागू होते हैं।
नियंत्रण और सुरक्षा
लागू होने वाले मानक गंतव्य बाजार पर निर्भर करते हैं: CE बाजारों के लिए, ISO 12100 जोखिम मूल्यांकन विधि निर्धारित करता है और EN 415-10 इस प्रकार की पैकेजिंग मशीनों की सुरक्षा को कवर करता है। कॉइल क्षेत्र में हाथ डालने से पहले मशीन को रोकें और अलग करें तथा लॉक-आउट लागू करें। प्रेस के चलते समय कभी भी फ्रेम में हाथ न डालें।
इंजीनियरिंग से संबंधित अक्सर पूछे जाने वाले प्रश्न
प्रश्न: मशीन प्रत्येक कॉइल पर कितने स्ट्रैप लगाती है? उत्तर: हमारे कंपैक्टर को प्रति कॉइल 4 स्ट्रैप के लिए डिज़ाइन किया गया है, और स्ट्रैप आई के माध्यम से रेडियल रूप से चलते हैं।
प्रश्न: हमारी मशीन किस आकार के कॉइल को स्वीकार कर सकती है? उत्तर: हमारी मशीन 1000-1800 मिमी बाहरी व्यास और 500-2000 किलोग्राम वजन वाले कॉइल के लिए डिज़ाइन की गई है।
प्रश्न: एक संघनन चक्र में कितना समय लगता है? उत्तर: हमारे संघनन यंत्र को 30-40 सेकंड के चक्र समय के लिए डिज़ाइन किया गया है, और स्ट्रोक प्रत्येक कॉइल के अनुसार निर्धारित किया जाता है।
प्रश्न: इस मशीन की सुरक्षा के लिए कौन से मानक लागू होते हैं? उत्तर: CE बाज़ारों में ISO 12100 के अनुसार जोखिम मूल्यांकन आवश्यक है, और EN 415-10 इस प्रकार की पैकेजिंग मशीनों की सुरक्षा को कवर करता है।
प्रश्न: स्ट्रैपिंग हेड किस सामग्री से बना है? उत्तर: हमारे स्ट्रैपिंग हेड 6.3-8 मिमी व्यास के तार और प्रति कॉइल 4 स्ट्रैप बांधने के लिए डिज़ाइन किए गए हैं।
संबंधित पढ़ने
- वायर रॉड कॉइल कॉम्पैक्टिंग प्रेस: स्ट्रैपिंग से पहले का चक्र
- स्वचालित स्टील वायर कॉइल कॉम्पैक्टिंग और स्ट्रैपिंग मशीन
- स्वचालित स्टील वायर कॉइल रीवाइंडिंग और कॉम्पैक्टिंग लाइन
- स्टील वायर रॉड कॉइल अपेंडर: 90 डिग्री हाइड्रोलिक टिल्टर
सूत्रों का कहना है
अंतिम समीक्षा तिथि: 2026-10-06
अगला कदम
- अपना लेआउट ड्राइंग info@fhopepack.com पर भेजें।
- 48 घंटों के भीतर प्रस्ताव प्राप्त करें।
- हमारे इंजीनियरों के साथ साइट सर्वे बुक करें।