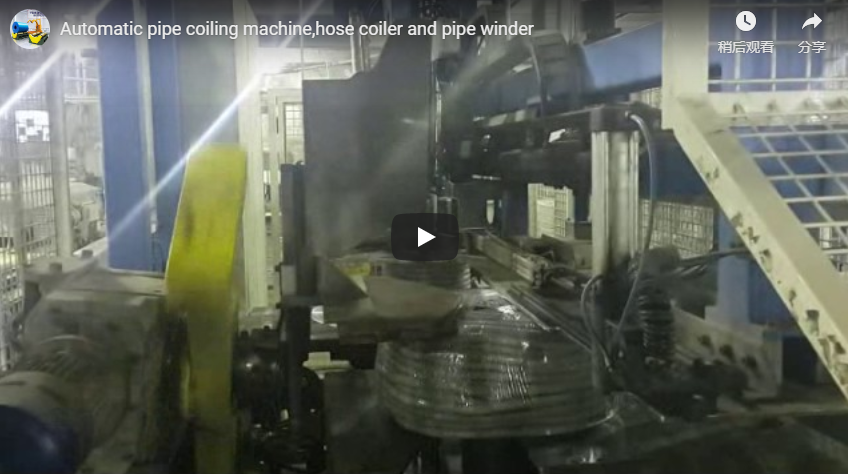
संक्षेप में कहें तो, हाथ से केबल के कुंडल लपेटने पर असमान घुमाव और ढीले कुंडल बनते हैं जिन्हें बांधना और ढेर लगाना मुश्किल होता है। इस वीडियो में दिखाई गई हमारी मशीन एक प्रेस हेड के नीचे रोटरी टेबल पर पीले रंग की केबल लपेटती है, फिर उसे कसकर बांधने के लिए क्लैंप आर्म्स से कुंडल को कसकर बंद कर देती है। प्रति कुंडल घुमावों की संख्या केबल की लंबाई को औसत घुमाव लंबाई से भाग देने पर प्राप्त होती है ।
विषय - सूची
- वीडियो में क्या दिखाया गया है
- कुंडली को कैसे लपेटा और पकड़ा जाता है
- प्रति कुंडली घुमाव
- नियंत्रण और सुरक्षा
- केबल कॉइलिंग और बाइंडिंग मशीन के लिए चयन चेकलिस्ट
- इंजीनियरिंग से संबंधित अक्सर पूछे जाने वाले प्रश्न
- अगला कदम
- संबंधित पढ़ने
- सूत्रों का कहना है
वीडियो में क्या दिखाया गया है
पीले रंग की केबल को अंदर डाला जाता है और उसे घूमने वाली मेज के केंद्र तक ले जाया जाता है। मेज घूमती है और प्रेस हेड नीचे आता है, जिससे केबल केंद्र के चारों ओर समान घुमावों में बिछ जाती है।
प्रेस हेड कॉइल को पकड़े रखता है और क्लैंप आर्म्स कॉइल के बाहरी हिस्से को कसकर पकड़ लेते हैं ताकि वह ढीली न हो। इस दौरान टेबल कुछ देर के लिए रुक जाती है। फिर टेबल दोबारा घूमती है और उस पर और केबल बिछाती है, फिर धीरे-धीरे रुक जाती है और प्रेस हेड और आर्म्स अगली कॉइल के लिए वापस आ जाते हैं। वीडियो में FHOPE का वॉटरमार्क दिखाई दे रहा है।
कुंडली को कैसे लपेटा और पकड़ा जाता है
समय वीडियो के टाइमस्टैम्प से पढ़ा जाता है।
| स्टेप | क्या होता हे | वीडियो समय |
|---|---|---|
| फ़ीड | केबल को टेबल के केंद्र तक ले जाया जाता है। | लगभग 0-6 सेकंड |
| हवा | प्रेस हेड के नीचे मेज घूमती है | लगभग 6-18 सेकंड |
| पकड़ | टेबल रुक जाती है और सिर कुंडली को पकड़े रहता है | लगभग 18-24 सेकंड |
| दबाना | कॉइल के बाहरी हिस्से पर क्लैंप आर्म्स बंद हो जाते हैं। | लगभग 30-42 सेकंड |
| हवा पर | केबल जोड़ने के लिए टेबल को फिर से घुमाया जाता है। | लगभग 42-60 सेकंड |
| अंत | मेज रुक जाती है और सिर और हाथ वापस अपनी जगह आ जाते हैं। | लगभग 60-84 सेकंड |
समय के बीच के छोटे अंतराल स्थितियों के बीच की गति को दर्शाते हैं। वीडियो में वाइंडिंग और होल्डिंग को दिखाया गया है; कॉइल को क्लैंप करने के बाद बाइंडिंग की प्रक्रिया शुरू होती है, और वाइंडिंग चरणों के बीच इसे पकड़े रहने से उस चरण के लिए टर्न टाइट रहते हैं।
प्रति कुंडली घुमाव
उदाहरणात्मक उदाहरण:
| मद | वैल्यू |
|---|---|
| प्रत्येक कॉइल के लिए केबल की लंबाई (उदाहरण के लिए) | 100 मीटर |
| औसत कुंडल व्यास (उदाहरण के लिए) | 0.4 मीटर |
| औसत मोड़ की लंबाई, π × 0.4 | 1.26 मीटर के बारे में |
| प्रति कुंडली घुमावों की संख्या, 100 ÷ 1.26 | 79 के बारे में |
एक मोटा केबल कॉइल को तेजी से भरता है, इसलिए समान लंबाई के लिए कॉइल का व्यास जल्दी बढ़ता है।
नियंत्रण और सुरक्षा
टेबल घूमती है, प्रेस हेड नीचे आता है और क्लैंप आर्म्स ज़ोर से बंद हो जाते हैं। मशीन चलते समय अपने हाथों को टेबल और आर्म्स से दूर रखें, और कॉइल को निकालने या जाम को साफ करने के लिए मशीन को रोककर अलग कर दें।
लागू होने वाले मानक गंतव्य बाजार पर निर्भर करते हैं। सीई बाजारों के लिए, आईएसओ 12100 जोखिम मूल्यांकन पद्धति निर्धारित करता है और EN 415-10 पैकेजिंग मशीनों के लिए सामान्य आवश्यकताएं निर्धारित करता है।
केबल कॉइलिंग और बाइंडिंग मशीन के लिए चयन चेकलिस्ट
- केबल का व्यास और प्रकार।
- प्रत्येक कुंडल की लंबाई और कुंडल का व्यास।
- बांधने की विधि और प्रति कुंडल में गांठों की संख्या।
- ड्रम से या लाइन से चारा डालें।
- प्रति शिफ्ट कॉइल की संख्या।
- कॉइल को कैसे हटाया जाता है।
इंजीनियरिंग से संबंधित अक्सर पूछे जाने वाले प्रश्न
प्रश्न: यह मशीन क्या करती है? उत्तर: यह एक घूर्णनशील मेज पर केबल को कुंडलित करती है और उसे बांधने के लिए कसकर पकड़े रखती है।
प्रश्न: एक कुंडली में कितने फेरे होते हैं? उत्तर: कुंडली की लंबाई को औसत फेरे की लंबाई से भाग देने पर (100 ÷ 1.26 मीटर) हमारे उदाहरण में लगभग 79 फेरे प्राप्त होते हैं।
प्रश्न: प्रेस हेड क्यों? उत्तर: यह घुमावों को दबाकर रखता है ताकि कुंडली लपेटते समय एकसमान बनी रहे।
प्रश्न: क्लैंप आर्म्स क्या काम करते हैं? उत्तर: वे कॉइल को बाहर से कसकर पकड़ लेते हैं ताकि चरणों के बीच में वह ढीला न हो जाए।
प्रश्न: क्या यह मेरे केबल के आकार के अनुसार काम करेगा? उत्तर: कृपया केबल का व्यास और कॉइल की लंबाई भेजें, हम टेबल और हेड को एडजस्ट कर देंगे।
अगला कदम
हम आपकी केबल कॉइलिंग और बाइंडिंग मशीन को तीन चरणों में प्लान करते हैं:
- अपना लेआउट ड्राइंग जमा करें केबल के आकार और प्रकार के साथ info@fhopepack.com.
- 48 घंटों के भीतर प्रस्ताव प्राप्त करेंकुंडली की लंबाई और व्यास सहित।
- साइट सर्वे बुक करें बाइंडिंग विधि और प्रति शिफ्ट कॉइल की जांच करना।
संबंधित पढ़ने
- केबल पैकिंग मशीन
- वीडियो: केबल कॉइल पैकिंग मशीन और वायर पैकिंग मशीन
- वीडियो: स्वचालित केबल कॉइलिंग, स्ट्रैपिंग और श्रिंक पैकेजिंग मशीन
सूत्रों का कहना है
- मशीन सामग्री: एफएचओपीई इंजीनियरिंग टीम, 2026-10-04
- उदाहरण: हमारा हल किया हुआ उदाहरण, दृष्टांत मान
- मशीन क्रियाशील अवस्था में: हमारा वीडियो यूट्यूब पर
- मानकों का दायरा: आईएसओ 12100: 2010, एन एक्सएनयूएमएक्स-एक्सएनयूएमएक्स: एक्सएनयूएमएक्स
अंतिम समीक्षा तिथि: 2026-10-04