पोजिशनर फ़्लिपिंग मशीनों के लिए वेल्डिंग मानकों का अनुकूलन
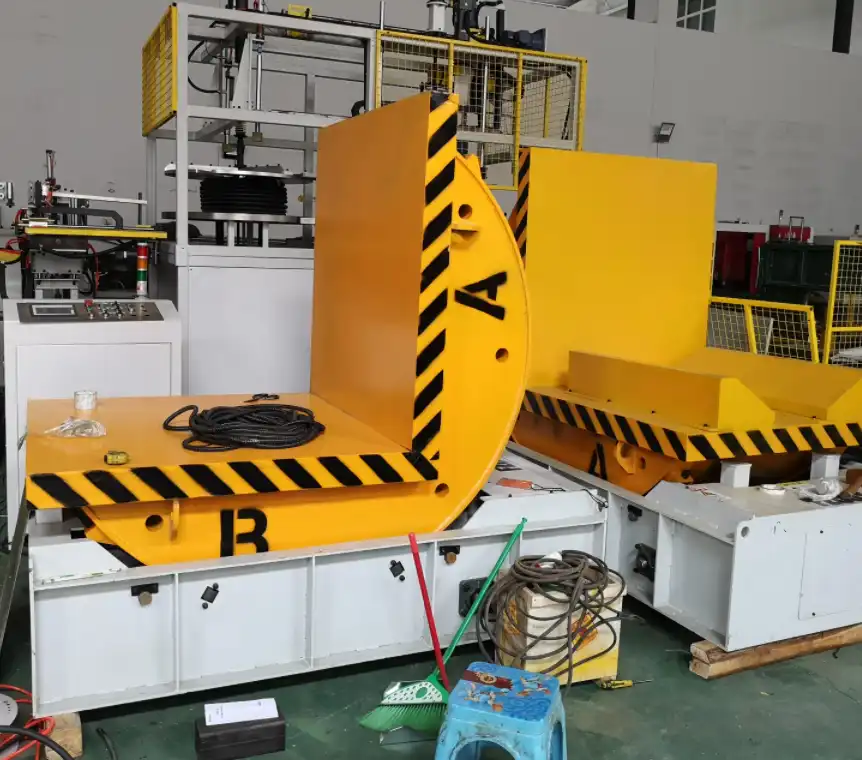
1. परिचय: स्वचालित निर्माण में वेल्डिंग मानकों की भूमिका
पोजिशनर फ्लिपिंग मशीनें आधुनिक निर्माण में महत्वपूर्ण भूमिका निभाती हैं, जिससे वेल्डर जटिल वर्कपीस को इष्टतम जोड़ तक पहुंच और एकसमान वेल्ड गुणवत्ता के लिए नियंत्रित कर सकते हैं। हालांकि, इन मशीनों की प्रभावशीलता सटीक वेल्डिंग मानकों के अनुप्रयोग पर निर्भर करती है। उचित मापदंडों को स्थापित करना और उनका पालन करना वेल्डिंग की सामान्य खामियों जैसे बर्न-थ्रू, अपूर्ण प्रवेश और सरंध्रता को रोकने के लिए महत्वपूर्ण है, विशेष रूप से पतली चादरों जैसी तापीय विकृति के प्रति संवेदनशील सामग्रियों के साथ काम करते समय। यह मार्गदर्शिका पोजिशनर फ्लिपिंग मशीनों के लिए आवश्यक वेल्डिंग मानकों की पड़ताल करती है , जिसमें मजबूत और उच्च-गुणवत्ता वाले वेल्ड प्राप्त करने के लिए मापदंड नियंत्रण, स्थिरता और दोष निवारण पर ध्यान केंद्रित किया गया है।

2. पोजिशनर फ़्लिपिंग मशीनों के लिए सटीक वेल्डिंग मानक क्यों मायने रखते हैं
पोजिशनर फ़्लिपिंग मशीन का उपयोग स्वचालित या अर्ध-स्वचालित वेल्डिंग प्रक्रियाओं के लिए अनुमति देता है, जिससे दक्षता और एर्गोनॉमिक्स में वृद्धि होती है। हालाँकि, स्वचालन के लिए निरंतरता की आवश्यकता होती है। वेल्डिंग मापदंडों में मामूली विचलन के महत्वपूर्ण परिणाम हो सकते हैं:
- अपर्याप्त प्रवेश: कम ताप इनपुट (अक्सर कम धारा या वोल्टेज के कारण) के परिणामस्वरूप कमजोर वेल्ड्स हो सकते हैं जो आधार सामग्री को ठीक से फ्यूज करने में विफल हो जाते हैं।
- बर्न-थ्रू: अत्यधिक गर्मी के कारण सामग्री पिघल सकती है, जिससे छेद हो सकते हैं, जो विशेष रूप से पतले भागों में समस्या पैदा कर सकते हैं।
- संरचनात्मक अखंडता: दोनों दोष वेल्ड की मजबूती और तैयार उत्पाद की संरचनात्मक अखंडता को प्रभावित करते हैं, जिसके परिणामस्वरूप संभावित रूप से विफलता, महंगा पुनर्कार्य या अस्वीकृति हो सकती है।
पतली सामग्री को वेल्डिंग करते समय चुनौती और भी बढ़ जाती है। उदाहरण के लिए, लगभग 3 मिमी मोटी सामग्री की स्वचालित वेल्डिंग में, वेल्ड प्रवेश गहराई (n1) के लिए स्वीकार्य विंडो बेहद संकीर्ण है। यदि n1 लगभग 1.5 मिमी से कम है, तो अपूर्ण प्रवेश की संभावना है। इसके विपरीत, 2.0 मिमी से अधिक होने पर अक्सर बर्न-थ्रू होता है। यह सख्त सहनशीलता (1 मिमी से कम) पोजिशनर फ़्लिपिंग मशीनों का उपयोग करते समय वेल्डिंग मापदंडों पर सख्त नियंत्रण की आवश्यकता होती है।
3. प्रमुख वेल्डिंग मापदंडों और उनके प्रभाव को समझना
इष्टतम वेल्ड गुणवत्ता प्राप्त करने के लिए कई परस्पर जुड़े वेल्डिंग मापदंडों का सावधानीपूर्वक प्रबंधन आवश्यक है। जबकि विशिष्ट मान सामग्री के प्रकार, मोटाई, संयुक्त डिजाइन, वेल्डिंग प्रक्रिया (जैसे, GMAW, FCAW, SAW) और परिरक्षण गैस पर बहुत अधिक निर्भर करते हैं, प्रत्येक की भूमिका को समझना मौलिक है:
- वेल्डिंग करंट (एम्परेज): मुख्य रूप से इलेक्ट्रोड (तार) के पिघलने की दर को नियंत्रित करता है और प्रवेश की गहराई को प्रभावित करता है। उच्च धारा का मतलब आम तौर पर गहरा प्रवेश और तेज़ तार फ़ीड गति है।
- वोल्टेज (आर्क वोल्टेज): आर्क की लंबाई और वेल्ड बीड की चौड़ाई/प्रोफ़ाइल को प्रभावित करता है। उच्च वोल्टेज आम तौर पर एक सपाट, चौड़ी बीड का उत्पादन करता है और अगर करंट और यात्रा की गति के साथ संतुलित नहीं किया जाता है तो स्पैटर या अंडरकट की संवेदनशीलता बढ़ सकती है।
- यात्रा की गति: वह गति जिस पर वेल्डिंग मशाल जोड़ के साथ चलती है। यह प्रति इकाई लंबाई में ऊष्मा इनपुट को प्रभावित करती है; धीमी गति से ऊष्मा इनपुट और प्रवेश में वृद्धि होती है, जबकि तेज़ गति से उनमें कमी आती है।
- वायर फीड स्पीड (WFS): निरंतर वोल्टेज प्रक्रियाओं (जैसे GMAW) में करंट से सीधे संबंधित। जमा किए गए फिलर धातु की मात्रा को नियंत्रित करता है। उचित बीड निर्माण के लिए करंट और यात्रा गति के साथ संतुलित होना चाहिए।
- सुरक्षा करने वाली गैस: पिघले हुए वेल्ड पूल को वायुमंडलीय प्रदूषण से बचाता है। गैस का प्रकार (जैसे, CO2, आर्गन मिश्रण) आर्क स्थिरता, प्रवेश प्रोफ़ाइल और वेल्ड उपस्थिति को प्रभावित करता है।
4. पतली सामग्रियों के लिए पैरामीटर संबंधी विचार (उदाहरण: 3 मिमी मोटाई)
पतली सामग्रियों को वेल्डिंग करने के लिए अत्यधिक गर्मी इनपुट के बिना पर्याप्त संलयन प्राप्त करने के लिए एक नाजुक संतुलन की आवश्यकता होती है। जबकि सार्वभौमिक सेटिंग्स असंभव हैं, पैरामीटर चयन के पीछे के सिद्धांत महत्वपूर्ण हैं। एक उदाहरण के रूप में φ1.6 मिमी तार का उपयोग करना (वास्तविक प्रक्रिया और तार व्यास के आधार पर पैरामीटर काफी भिन्न होंगे):
4.1. मुख्य सीम वेल्डिंग पैरामीटर
लगभग 3 मिमी की सामग्री पर प्राथमिक वेल्ड सीम के लिए, ताप इनपुट को न्यूनतम करने तथा विरूपण या जलने के जोखिम को कम करने के लिए अक्सर कम धारा रेंज को प्राथमिकता दी जाती है।
- उदाहरण वर्तमान रेंज (I1): 160ए - 200ए
- निचला छोर (जैसे, 160A): यह ताप को न्यूनतम करता है, बहुत पतले भागों या ताप-संवेदनशील सामग्रियों के लिए उपयुक्त है, लेकिन पर्याप्त प्रवेश सुनिश्चित करने के लिए सावधानीपूर्वक नियंत्रण की आवश्यकता होती है।
- उच्चतर स्तर (जैसे, 200A): यह अधिक मजबूत प्रवेश प्रदान करता है, जो संभवतः "पतली" श्रेणी या विशिष्ट संयुक्त प्रकारों के भीतर थोड़े मोटे भागों के लिए आवश्यक है, लेकिन इससे जलने का जोखिम बढ़ जाता है।
4.2. रूट पास या सीलिंग पास पैरामीटर
संयुक्त जड़ पर पूर्ण संलयन सुनिश्चित करने के लिए रूट पास को अक्सर पर्याप्त ऊर्जा की आवश्यकता होती है।
- उदाहरण वर्तमान रेंज (I2): 220ए - 280ए
- यह उच्च श्रेणी पूर्ण प्रवेश का लक्ष्य रखती है। हालाँकि, यहाँ अत्यधिक धारा पतली सामग्रियों पर बर्न-थ्रू का प्राथमिक कारण है। सावधानीपूर्वक समायोजन और संभावित रूप से पल्स वेल्डिंग जैसी तकनीकों का उपयोग करके गर्मी इनपुट को प्रबंधित करने में मदद मिल सकती है।
महत्वपूर्ण नोट: ये वर्तमान रेंज उदाहरण मात्र हैं और विशिष्ट वेल्डिंग प्रक्रिया (GMAW, FCAW, आदि), शील्डिंग गैस, तार के प्रकार/व्यास और सामग्री पर अत्यधिक निर्भर करती हैं। किसी भी अनुप्रयोग के लिए परीक्षण के माध्यम से एक विशिष्ट वेल्डिंग प्रक्रिया विनिर्देश (WPS) विकसित करना आवश्यक है।

5. पैरामीटर स्थिरता की महत्वपूर्ण भूमिका
लगातार परिणाम के लिए, विशेष रूप से पोजिशनर फ्लिपिंग मशीनों का उपयोग करने वाली स्वचालित व्यवस्थाओं में और पतली सामग्रियों की वेल्डिंग करते समय, स्थिरता सर्वोपरि है।
- उच्च स्थिरता आवश्यकता: वेल्डिंग के दौरान धारा या वोल्टेज में मामूली उतार-चढ़ाव भी असंगत प्रवेश, मनका प्रोफ़ाइल भिन्नता और बढ़ी हुई छिद्रता का कारण बन सकता है।
- नियंत्रण सहनशीलता: न्यूनतम भिन्नता का लक्ष्य रखें। आदर्श रूप से:
- वर्तमान उतार-चढ़ाव: सेटपॉइंट के ±10A के भीतर.
- वोल्टेज में उतार-चढ़ाव: सेटपॉइंट के ±2V के भीतर.
- लगातार गर्मी इनपुट: स्थिर पैरामीटर वेल्ड लंबाई के साथ समान ताप इनपुट सुनिश्चित करते हैं। यह पूर्वानुमानित प्रवेश के लिए महत्वपूर्ण है और गैसों के फंसने के जोखिम को कम करता है, जो छिद्रण का कारण बनता है। आधुनिक पोजिशनर सिस्टम पर उन्नत पावर स्रोत और नियंत्रक इस स्थिरता को प्राप्त करने में मदद करते हैं।
6. पोजिशनर्स के साथ सामान्य वेल्डिंग दोषों को रोकना
सावधानीपूर्वक पैरामीटर नियंत्रण और स्थिर संचालन दोषों से बचने के लिए महत्वपूर्ण हैं:
- बर्न-थ्रू:
- कारण: अत्यधिक ऊष्मा इनपुट (उच्च धारा/वोल्टेज, धीमी यात्रा गति)।
- रोकथाम: करंट/वोल्टेज कम करें, यात्रा की गति बढ़ाएँ, उचित तकनीक का उपयोग करें (जैसे, बुनाई, पल्स मोड), उचित फिट-अप सुनिश्चित करें। पतले वर्गों के लिए उपयुक्त पैरामीटर श्रेणियों के निचले सिरे का उपयोग करें।
- अपूर्ण प्रवेश (संलयन की कमी):
- कारण: अपर्याप्त ताप इनपुट (कम धारा/वोल्टेज, तेज़ यात्रा गति), गलत टॉर्च कोण, अपर्याप्त संयुक्त तैयारी।
- रोकथाम: उचित रूप से करंट/वोल्टेज बढ़ाएँ, यात्रा की गति कम करें, सही टॉर्च एंगल और पोजिशनर द्वारा सुगम किए गए कार्य कोण को सुनिश्चित करें, जोड़ को ठीक से साफ करें और तैयार करें। सुनिश्चित करें कि रूट पास पैरामीटर पर्याप्त ऊर्जा प्रदान करते हैं।
- सरंध्रता:
- कारण: वेल्ड धातु में फंसी गैस (वायुमंडलीय संदूषण, आधार धातु/भराव तार पर अशुद्धियाँ, अपर्याप्त परिरक्षण गैस कवरेज, अत्यधिक वोल्टेज/आर्क लंबाई, असंगत ताप इनपुट)।
- रोकथाम: पर्याप्त परिरक्षण गैस प्रवाह दर और कवरेज सुनिश्चित करें, गैस लाइनों में लीक की जांच करें, स्वच्छ/सूखी सामग्री और उपभोग्य सामग्रियों का उपयोग करें, स्थिर और सही पैरामीटर बनाए रखें (अत्यधिक वोल्टेज से बचें), निरंतर गर्मी इनपुट सुनिश्चित करें।
- अंडरकट:
- कारण: वेल्ड टो के बगल में बेस मेटल में नाली पिघल गई, जिससे क्रॉस-सेक्शनल मोटाई कम हो गई। अक्सर अत्यधिक करंट/वोल्टेज या गलत टॉर्च एंगल के कारण ऐसा होता है।
- रोकथाम: वोल्टेज और करंट सेटिंग्स को अनुकूलित करें, टॉर्च कोण को समायोजित करें, उचित यात्रा गति का उपयोग करें।
- ओवरलैप:
- कारण: वेल्ड धातु का वेल्ड टो या रूट से बाहर निकलना, बिना आधार धातु से जुड़े रहना। अक्सर अपर्याप्त ताप इनपुट या जमाव दर के सापेक्ष धीमी यात्रा गति के कारण ऐसा होता है।
- रोकथाम: यात्रा की गति बढ़ाएं, बेहतर संलयन के लिए मापदंडों को समायोजित करें (संभावित रूप से उच्च धारा/वोल्टेज, सावधानीपूर्वक संतुलित), सही टॉर्च स्थिति सुनिश्चित करें।

हाइड्रोलिक टिल्टर और मोड़ के लिए अपेंडर4 7. वेल्डिंग मानकों को लागू करने के लिए सर्वोत्तम अभ्यास
पोजिशनर फ़्लिपिंग मशीनों का प्रभावी ढंग से लाभ उठाने और निरंतर वेल्ड गुणवत्ता सुनिश्चित करने के लिए:
- वेल्डिंग प्रक्रिया विनिर्देश (WPS) विकसित करें: प्रत्येक विशिष्ट अनुप्रयोग (सामग्री, मोटाई, जोड़ प्रकार) के लिए इष्टतम पैरामीटर (वर्तमान, वोल्टेज, यात्रा गति, गैस प्रवाह, आदि) निर्धारित करने के लिए गहन परीक्षण करें। इन्हें औपचारिक WPS में दस्तावेज़ित करें।
- योग्य प्रक्रियाओं और कार्मिकों का उपयोग करें: सुनिश्चित करें कि वेल्डिंग प्रक्रियाएं प्रासंगिक कोडों (जैसे, संरचनात्मक स्टील के लिए AWS D1.1) के अनुसार योग्य हैं और ऑपरेटर या वेल्डिंग प्रोग्रामर उचित रूप से प्रशिक्षित और योग्य हैं।
- नियमित उपकरण अंशांकन और रखरखाव: सुनिश्चित करें कि वेल्डिंग पावर स्रोत, वायर फीडर और पोजिशनर फ़्लिपिंग मशीन को नियमित रूप से कैलिब्रेट और मेंटेन किया जाता है। यह गारंटी देता है कि सेट पैरामीटर वास्तविक आउटपुट को सटीक रूप से दर्शाते हैं, जिससे स्थिरता और स्थिरता सुनिश्चित होती है।
- स्वचालन और निगरानी का लाभ उठाएं: आधुनिक पोजिशनर प्रणालियों की विशेषताओं का उपयोग करें, जिसमें वास्तविक समय की निगरानी और फीडबैक लूप शामिल हो सकते हैं जो मामूली बदलावों की भरपाई के लिए स्वचालित रूप से मापदंडों को समायोजित कर सकते हैं, जिससे निरंतर ताप इनपुट सुनिश्चित होता है।
- संयुक्त तैयारी और फिट-अप को प्राथमिकता दें: सुसंगत और सटीक जोड़ तैयारी और फिट-अप महत्वपूर्ण हैं। खराब फिट-अप के लिए अत्यधिक वेल्ड धातु की आवश्यकता होती है या सही मापदंडों के साथ भी लगातार प्रवेश प्राप्त करना मुश्किल हो जाता है।
- आधिकारिक संसाधनों से परामर्श लें: वेल्डिंग मापदंडों, दोष विश्लेषण और प्रक्रिया योग्यता पर विस्तृत मार्गदर्शन के लिए, मानक निकायों और तकनीकी संगठनों जैसे कि अमेरिकन वेल्डिंग सोसाइटी (AWS).
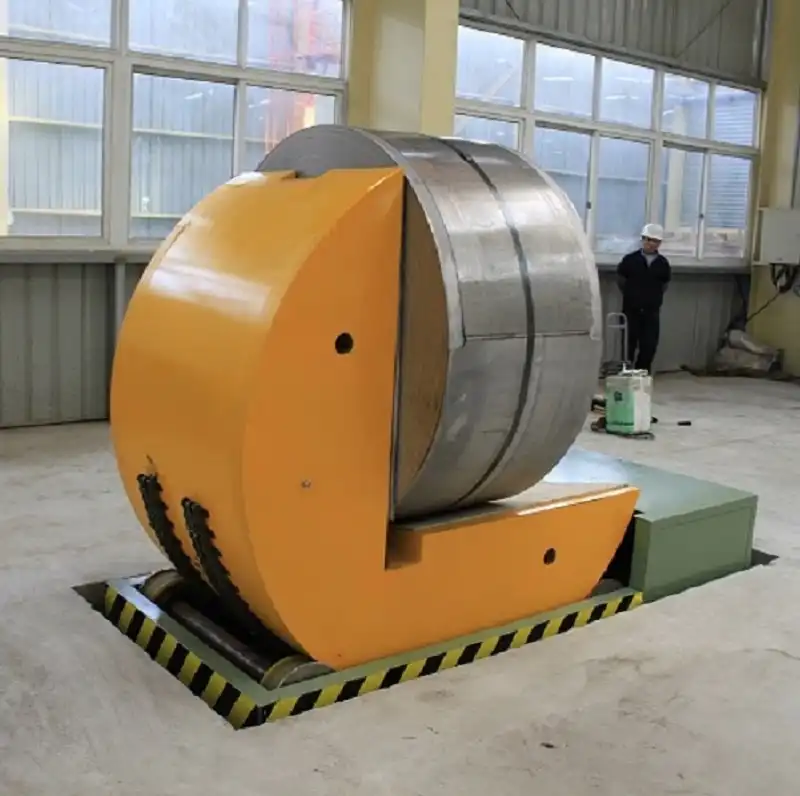
कॉयल टिल्टर अपेंडर44 8. निष्कर्ष: विश्वसनीय निर्माण के लिए सटीक पैरामीटर
पोजिशनर फ़्लिपिंग मशीनों का उपयोग करते समय प्रभावी वेल्डिंग मानकों पर कोई समझौता नहीं किया जा सकता है, विशेष रूप से पतली सामग्रियों की वेल्डिंग जैसे मांग वाले अनुप्रयोगों के लिए। वेल्डिंग करंट, वोल्टेज, यात्रा गति पर सटीक नियंत्रण और पैरामीटर स्थिरता सुनिश्चित करना बर्न-थ्रू, अपूर्ण प्रवेश और छिद्रण जैसे दोषों को रोकने के लिए मौलिक हैं। गहन परीक्षण, उपकरण अंशांकन को बनाए रखने और आधुनिक पोजिशनिंग और वेल्डिंग तकनीक की क्षमताओं का लाभ उठाने के आधार पर मजबूत वेल्डिंग प्रक्रिया विनिर्देशों की स्थापना करके, निर्माता लगातार उच्च गुणवत्ता वाले, संरचनात्मक रूप से मजबूत वेल्ड प्राप्त कर सकते हैं जो कठोर उद्योग आवश्यकताओं को पूरा करते हैं। इन मानकों का पालन सीधे उत्पादकता में सुधार, कम पुनर्रचना और बढ़ी हुई उत्पाद विश्वसनीयता में तब्दील होता है।
अपना सर्वोत्तम समाधान प्राप्त करें!