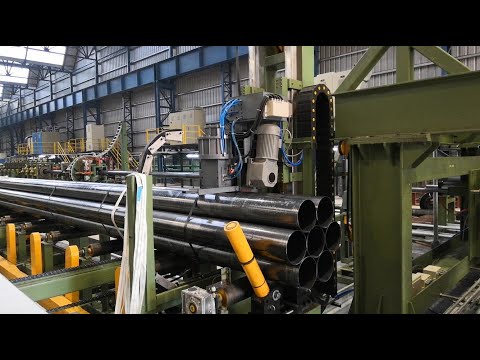
आधुनिक उत्पादन के लिए स्वचालित स्टील पाइप स्ट्रैपिंग मशीन पैकिंग लाइन को एक महत्वपूर्ण परिसंपत्ति क्या बनाता है?
मैंने कई कारखानों को समय की बर्बादी और असंगत मैनुअल स्ट्रैपिंग से जूझते देखा है। इससे शिपमेंट छूट जाते हैं और मज़दूरी की लागत बढ़ जाती है, खासकर जब एक साथ बड़े ऑर्डर जमा हो जाते हैं।
स्वचालित स्टील पाइप स्ट्रैपिंग लाइन तनाव को मानकीकृत करके, उत्पाद प्रवाह को निर्देशित करके और त्रुटियों को कम करके इन समस्याओं को रोकती है। यह विधि पाइपों को मज़बूती से सुरक्षित करती है, ऑपरेटर पर पड़ने वाले तनाव को कम करती है और पैकेजिंग प्रक्रिया को गति देती है। यह ग्राहकों को लगातार और क्षतिरहित शिपमेंट प्राप्त करने में भी मदद करती है।
मुझे लगता है कि इस तकनीक को समझने से उत्पादन प्रबंधकों को आम चुनौतियों का समाधान करने में मदद मिल सकती है। मैं समझाऊंगा कि कैसे स्वचालित स्ट्रैपिंग सुरक्षा में सुधार करती है, विभिन्न पाइप आकारों को संभालती है, और अधिकतम थ्रूपुट के लिए मौजूदा वर्कफ़्लो में फिट होती है। कृपया यह जानने के लिए आगे पढ़ें कि यह लाइन एक आवश्यक अपग्रेड क्यों है।
स्वचालित स्ट्रैपिंग कार्यस्थल की सुरक्षा और दक्षता को कैसे बढ़ाती है?
मैंने अक्सर देखा है कि हाथ से पट्टियाँ बाँधने से कर्मचारियों पर तनाव पड़ता है। उन्हें भारी स्टील पाइपों को मोड़ना और उठाना पड़ता है, जिससे चोट लगने का जोखिम बढ़ जाता है।
स्वचालित लाइन उस पैटर्न को उलट देती है। मशीनें सबसे भारी काम संभालती हैं। वे स्टील पाइप के प्रत्येक बंडल को सुरक्षित करने के लिए लगातार तनाव का उपयोग करते हैं। इससे गलतियाँ नहीं होतीं और ऑपरेटर की थकान कम होती है।
मैं देखता हूँ कि कैसे सुनियोजित स्वचालन उत्पादन में मंदी को भी कम करता है। कम मैनुअल काम का मतलब है कम देरी, इसलिए ऑर्डर समय पर मिलते हैं। इससे सुरक्षा और दिन-प्रतिदिन की दक्षता दोनों में सुधार होता है।
जोखिम कम करने और उत्पादन में देरी कम करने पर एक करीबी नज़र
मुझे याद है कि मैं एक ऐसे प्लांट से गुज़रा था जहाँ कर्मचारी बड़े स्टील पाइप बंडलों को बाँधने के लिए हाथ से पकड़े जाने वाले औज़ारों का इस्तेमाल करते थे। बार-बार ज़ोर लगाने से पीठ और कंधों में खिंचाव होता था। कंपनी को गलत तरीके से लगाए गए स्ट्रैप की वजह से अक्सर उत्पादन में रुकावटें भी देखने को मिलीं। जब उन्होंने स्वचालित स्ट्रैपिंग का इस्तेमाल करना शुरू किया, तो ये समस्याएँ लगभग गायब हो गईं। कर्मचारियों को अब झुकना या टेंशन लीवर से जूझना नहीं पड़ता था। मशीन ने टेंशन सेट किया। इस बदलाव से मनोबल बढ़ा और चोटें कम हुईं।
मैनुअल लिफ्टिंग हटाना
भारी पाइपों को उठाने या रोल करने के लिए कामगार उन्हें स्ट्रैपिंग के लिए संरेखित करते थे। स्वचालित लाइनें कन्वेयर का उपयोग करती हैं जो पाइपों को सही स्थिति में ले जाती हैं। कुछ सेटअप में बंडल को घुमाने के लिए एक टर्निंग मैकेनिज्म शामिल होता है। यह डिज़ाइन मांसपेशियों की थकान को बढ़ाने वाले उठाने के काम को बहुत हद तक दूर करता है। एक ही ऑपरेटर एक साथ कई चरणों की देखरेख कर सकता है, इसलिए लाइन को कभी भी मैन्युअल मूव पर इंतजार नहीं करना पड़ता। यह दृष्टिकोण अंतिम गुणवत्ता जांच जैसे कार्यों के लिए श्रम घंटों को मुक्त करता है।
तनाव को स्थिर करना ताकि गलतियाँ न हों
मैंने देखा है कि कैसे मैन्युअल स्ट्रैपिंग से अनिश्चित तनाव स्तर होता है। कुछ स्ट्रैप बहुत ज़्यादा टाइट होते हैं और पाइप की सतह को नुकसान पहुँचाने का जोखिम होता है। कुछ बहुत ढीले होते हैं और ट्रांज़िट में शिफ्ट होने देते हैं। स्वचालित स्ट्रैपिंग लाइनें सेंसर के साथ तनाव को मापती हैं। वे सुनिश्चित करते हैं कि प्रत्येक स्ट्रैप एक पूर्व निर्धारित बल पर टिका रहे। स्टील पाइप के लिए यह स्थिरता महत्वपूर्ण है, जिसे शिपिंग के दौरान कठोर रहना चाहिए। यह अत्यधिक कसने से दरार या डेंटिंग से भी बचाता है। कुल मिलाकर, इसका मतलब है कम पुनर्रचना और स्थिर शिपमेंट।
दोहराए जाने वाले कार्यों को सरल बनाना
कई सुविधाओं में, कर्मचारी पूरी शिफ्ट एक ही दोहराव वाली गति पर बिताते हैं। इससे थकान होती है, साथ ही दोहरावदार तनाव चोटों का जोखिम भी होता है। स्ट्रैपिंग को स्वचालित करके, कर्मचारी पर्यवेक्षक की भूमिका में आ जाते हैं। वे संकेतक देखते हैं, मशीन के प्रदर्शन की जांच करते हैं, और छोटी-मोटी रुकावटों को ठीक करते हैं। यह नया गतिशील उनकी सहभागिता बढ़ाता है। लोग लगातार मैनुअल श्रम के बजाय विविध कार्य पसंद करते हैं। इसका परिणाम कम टर्नओवर वाली अधिक प्रेरित टीम है।
समग्र उत्पादन को बढ़ावा देना
जब कर्मचारी पट्टियों से जूझने में समय बर्बाद नहीं करते, तो वे लाइन को तेज़ी से आगे बढ़ा सकते हैं। स्वचालित तनाव नियंत्रण सेकंड में प्रत्येक बंडल को क्लैंप कर देता है। ऑपरेटर तभी हस्तक्षेप करता है जब सेंसर किसी गड़बड़ी का पता लगाता है। इसका मतलब है कि चक्र समय सुसंगत है और उत्पादन में कम रुकावटें आती हैं। स्थिर गति शेड्यूलिंग को भी सरल बनाती है। प्रबंधकों को बार-बार होने वाली मंदी के लिए उत्पादन कैलेंडर में बदलाव नहीं करना पड़ता। ऑर्डर को अधिक सटीक रूप से पेश किया जा सकता है, इसलिए शिपिंग शेड्यूल में शायद ही कभी कोई कमी आती है।
| सुरक्षा या दक्षता कारक | स्वचालन कैसे मदद करता है | परिणामी लाभ |
|---|---|---|
| कम उठाना | कन्वेयर और स्वचालित लोडर पाइपों को ले जाते हैं | श्रमिकों के तनाव और चोटों को कम करता है |
| लगातार तनाव | सेंसर प्रत्येक पट्टे की कसावट को नियंत्रित करते हैं | क्षति से बचाता है, बंडलों को स्थिर रखता है |
| दोहराए जाने वाले कार्यों में कमी | मशीन टेंशनिंग और बंडलिंग का काम संभालती है | थकान कम करता है, ऑपरेटर का ध्यान बढ़ाता है |
| तेज़ चक्र समय | स्वचालित कदम मैन्युअल मंदी को खत्म करते हैं | बेहतर दैनिक आउटपुट और शेड्यूलिंग |
| चोट लगने का जोखिम कम | प्रति शिफ्ट कम मैनुअल लिफ्ट या पुलिंग | स्थिर कार्यबल, कम डाउनटाइम |
रिटर्न और क्षति दावों में कमी

सुरक्षा मानकों को पूरा करना
कई क्षेत्रों में वजन उठाने की सीमा या बार-बार होने वाली चोटों को रोकने के लिए कानून हैं। स्वचालित स्ट्रैपिंग लाइनें उन आवश्यकताओं को पूरा करने में मदद करती हैं। वे बहुत से हाथों से किए जाने वाले श्रम को हटा देती हैं जो कर्मचारियों को जोखिम में डालते थे। निरीक्षक यह देखना चाहते हैं कि क्या सुविधा सुरक्षित प्रक्रियाओं में निवेश करती है। स्वचालित लाइन स्थापित करने से जुर्माना कम हो सकता है या नए एर्गोनोमिक दिशानिर्देशों का अनुपालन सुनिश्चित हो सकता है। यह एक संदेश भी देता है कि व्यवसाय कर्मचारी की भलाई के बारे में परवाह करता है।
ये सभी सुधार चोटों को कम करने, स्थिर उत्पादन बनाए रखने और लगातार पैकेजिंग परिणाम देने के लिए एक साथ आते हैं। स्वचालित स्ट्रैपिंग में बदलाव मजबूत मनोबल, उच्च दक्षता और कम गलतियों के माध्यम से लाभ देता है। मेरा मानना है कि यह आधुनिक विनिर्माण में आधारशिला है, खासकर स्टील पाइप के लिए जिन्हें सटीक तनाव की आवश्यकता होती है।
कौन से मुख्य घटक विभिन्न पाइप आकारों के संचालन को सुव्यवस्थित करते हैं?
मैं देखता हूँ कि स्टील पाइप सभी आकार और व्यास में आते हैं। यह भिन्नता मैन्युअल स्ट्रैपिंग को जटिल बना सकती है। श्रमिकों को प्रत्येक बंडल को मापना होगा, तनाव का अनुमान लगाना होगा, और फिट करने के लिए पट्टियाँ काटनी होंगी।
एक उन्नत स्ट्रैपिंग मशीन इसे सरल बनाती है। इसमें मॉड्यूलर कन्वेयर, सेंसर-चालित संरेखण और समायोज्य टेंशन हेड हैं। यह बिना किसी बड़े डाउनटाइम या रीकॉन्फ़िगरेशन के कई पाइप साइज़ के अनुकूल हो जाता है।
मुझे लगता है कि ऐसी प्रणालियाँ स्थिरता भी बनाए रखती हैं। वे छोटे या बड़े बंडलों को मज़बूती से पकड़ते हैं। इससे प्रत्येक पाइप पर एक समान दबाव सुनिश्चित होता है, जिससे झुकने या खरोंच लगने की संभावना कम हो जाती है।
एक बहुमुखी स्ट्रैपिंग समाधान के महत्वपूर्ण निर्माण खंडों को समझना
मैंने कई कारखानों को एक मानक स्ट्रैपिंग मशीन खरीदते हुए देखा है, लेकिन बाद में पता चला कि यह उनकी पूरी उत्पाद श्रृंखला को संभाल नहीं पाती है। यह बेमेल बार-बार मैन्युअल हस्तक्षेप का कारण बनता है। ऑपरेटरों को बड़े या विषम आकार के पाइपों के लिए जूरी-रिग समाधान करना चाहिए। एक उचित रूप से डिज़ाइन की गई लाइन विभिन्न व्यासों को संभालने के लिए विशेष सुविधाओं का उपयोग करती है। मेरे दृष्टिकोण से, कुछ मुख्य घटक प्रक्रिया को अनुकूलनीय और सुचारू बनाते हैं।
विभिन्न भारों के लिए लचीले कन्वेयर
कन्वेयर डिज़ाइन मायने रखता है। कुछ लाइनों में निश्चित चौड़ाई वाले रोलर्स होते हैं जो चौड़े या संकीर्ण बंडलों के साथ संघर्ष करते हैं। समायोज्य गाइड या चलने योग्य साइड रेल वाली प्रणाली विभिन्न पाइप व्यास को स्थिति में क्लैंप कर सकती है। ऑपरेटर प्रारूप बदलने के लिए बस एक नियंत्रण पैनल का उपयोग करते हैं। यह कन्वेयर भागों को शारीरिक रूप से स्थानांतरित करने की तुलना में तेज़ है। यह संरेखण को भी सुसंगत रखता है। मुझे एक साइट याद है जिसने कठोर कन्वेयर को समायोज्य गाइड के साथ बदल दिया था। उस सुधार ने सेटअप समय को आधा कर दिया।
सेंसर-संचालित संरेखण
सेंसर बंडल के सटीक आकार का पता लगाते हैं क्योंकि यह स्ट्रैपिंग स्टेशन पर आता है। वे व्यास या क्रॉस-सेक्शनल क्षेत्र को मापते हैं। मशीन तब स्ट्रैपिंग हेड को सही ऊंचाई या कोण पर खुद को रखने का संकेत देती है। यह डिज़ाइन ऑफसेट स्ट्रैप या आंशिक कवरेज को रोकता है। यह वास्तविक समय में पाइप के आकार को बदलने के लिए जल्दी से अनुकूल भी हो जाता है। स्वचालित संरेखण न्यूनतम अंतराल सुनिश्चित करता है। यह विकर्ण स्ट्रैपिंग से बचाता है जो शिपिंग में बंडल को डगमगाने का कारण बन सकता है।
बहु-बिंदु तनाव नियंत्रण
बड़े स्टील पाइपों को छोटे पाइपों की तुलना में अधिक मज़बूत तनाव की आवश्यकता होती है। यदि मशीन में केवल एक तनाव सेटिंग है, तो यह व्यापक भिन्नताओं को संभाल नहीं सकती। कुछ लाइनों में सर्वो मोटर शामिल हैं जो सेंसर इनपुट के आधार पर तनाव को समायोजित करते हैं। वे बड़े, भारी बंडलों के लिए अधिक बल लगाते हैं या छोटे, नाजुक बंडलों के लिए कम बल लगाते हैं। यह बहु-बिंदु नियंत्रण रणनीति सुनिश्चित करती है कि प्रत्येक पट्टा भार के लिए अनुकूलित है। इसके अलावा, एक ही बंडल के भीतर अलग-अलग तनाव क्षेत्र अलग-अलग व्यास के भागों को संभाल सकते हैं। मुझे लगता है कि यह उन कार्यों में विशेष रूप से सहायक है जहां एक ही बैच के भीतर पाइप की मोटाई थोड़ी भिन्न होती है।
स्वचालित पट्टा खिला और काटना
मैनुअल स्ट्रैपिंग में अक्सर स्ट्रैप के स्पूल शामिल होते हैं जिन्हें श्रमिकों को हाथ से पकड़े जाने वाले औजारों से काटना पड़ता है। इससे माप संबंधी त्रुटियाँ होती हैं। स्वचालित फीडिंग तंत्र आवश्यक स्ट्रैप की लंबाई को सटीक रूप से मापते हैं। वे इसे काटते हैं, लूप बनाते हैं, और एक ही गति में इसे कसते हैं। मशीन स्ट्रैप रोल के स्तरों की भी निगरानी करती है, ऑपरेटर को चेतावनी देती है कि कब इसे फिर से लोड करना है। यह दृष्टिकोण गलतियों और पुनर्कार्य के एक बड़े स्रोत को हटा देता है। यह पाइपों के चारों ओर तंग, समान लूप भी सुनिश्चित करता है।
मजबूत फ्रेम और क्लैम्पिंग तंत्र
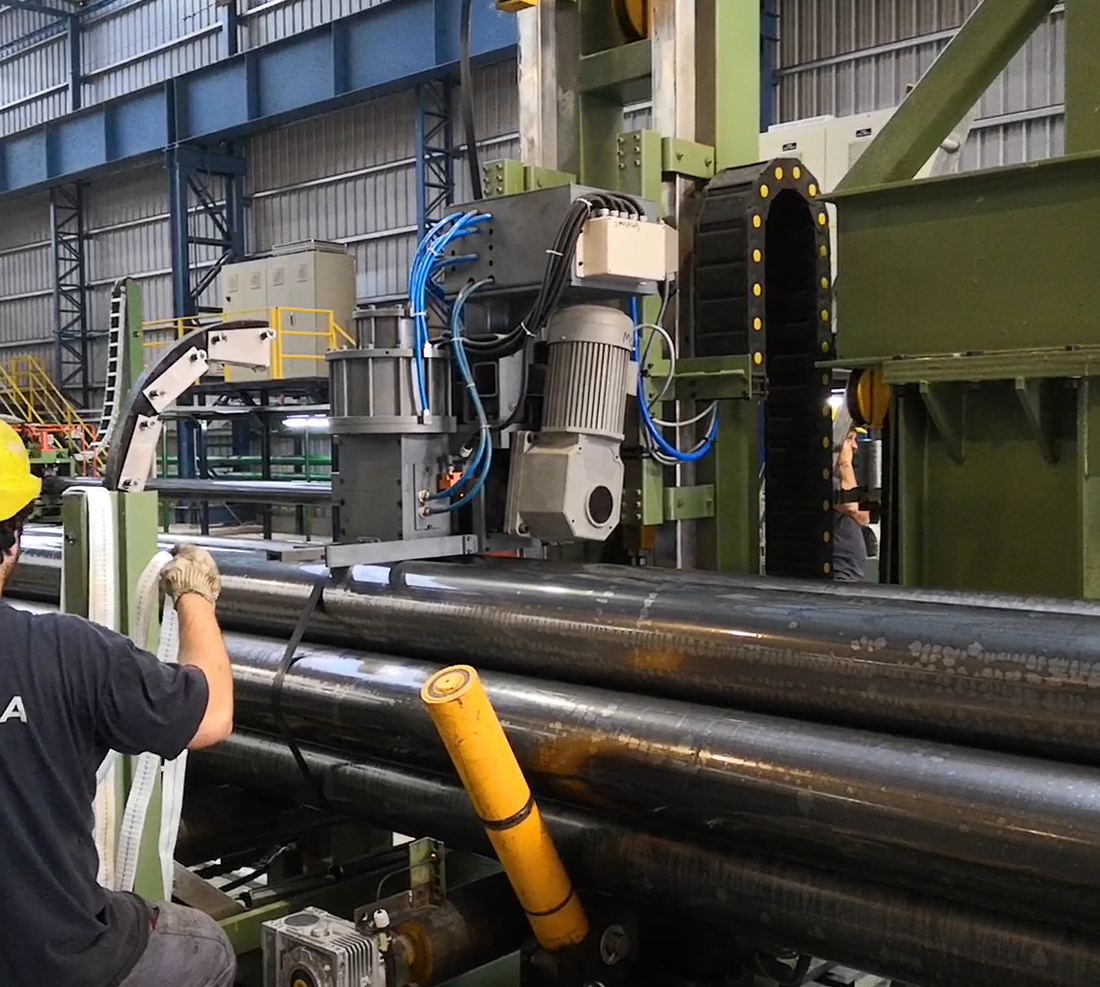
| घटक | उद्देश्य | फायदा |
|---|---|---|
| समायोज्य कन्वेयर | अलग-अलग बंडल चौड़ाई या आकार के अनुकूल बनें | त्वरित परिवर्तन, न्यूनतम पुनर्कार्य |
| सेंसर-संचालित संरेखण | पाइप का आकार और स्ट्रैपिंग हेड की स्थिति का पता लगाएं | सटीक पट्टा प्लेसमेंट, कम त्रुटियां |
| बहु-बिंदु तनाव | पाइप व्यास या मोटाई के आधार पर बल समायोजित करें | पाइपों की सुरक्षा करता है, ढीले बंडलों को रोकता है |
| स्वचालित पट्टा फीडर | स्वचालित रूप से पट्टा बांटता है, काटता है और लूप करता है | सुसंगत लंबाई, कम मैनुअल इनपुट |
| मजबूत क्लैम्पिंग सिस्टम | तनाव के दौरान भारी भार को स्थिर रखता है | स्थिर बंडल, कोई फिसलन या डगमगाहट नहीं |
वैकल्पिक घूर्णनशील या झुकाव वाले प्लेटफ़ॉर्म
कुछ लाइनें अत्यधिक भारी या लंबी पाइपों को संभालती हैं। ऑपरेटरों को कई कोणों पर स्ट्रैपिंग के लिए लोड को घुमाने या झुकाने की आवश्यकता हो सकती है। कन्वेयर के नीचे एक घूमने वाला प्लेटफ़ॉर्म पाइपों को सही दिशा में घुमा सकता है। झुकाव वाले उपकरण फोर्कलिफ्ट तक आसान पहुंच के लिए बंडल को कोण पर रखने में मदद करते हैं। ये उन्नत विकल्प जटिलता जोड़ते हैं, लेकिन अगर आपकी उत्पाद लाइन में अतिरिक्त-लंबे या विशेष स्टील पाइप शामिल हैं जिन्हें कई तरफ से स्ट्रैप किया जाना चाहिए तो वे मदद करते हैं।
अनुकूलनीय सॉफ्टवेयर नियंत्रण
एक आधुनिक स्ट्रैपिंग लाइन में अक्सर टचस्क्रीन इंटरफ़ेस या कंप्यूटर पैनल शामिल होता है। ऑपरेटर अलग-अलग पाइप साइज़ या बंडल कॉन्फ़िगरेशन के लिए प्रीसेट सहेज सकते हैं। वे एक प्रीसेट टैप करते हैं, और मशीन कन्वेयर की चौड़ाई, तनाव के स्तर और स्ट्रैप पैटर्न को अपने आप समायोजित कर लेती है। यह विधि समय लेने वाली यांत्रिक बदलावों से बचती है। यह यह भी सुनिश्चित करता है कि प्रत्येक शिफ्ट में एक ही सेटिंग लागू हो, इसलिए स्थिरता उच्च बनी रहे। लॉगिंग सुविधाएँ दैनिक आउटपुट, जाम आवृत्ति या तनाव त्रुटियों को ट्रैक कर सकती हैं। तकनीशियन रखरखाव की योजना बनाने या उपयोग को परिष्कृत करने के लिए उस डेटा की समीक्षा करते हैं।
रखरखाव और पार्ट्स की उपलब्धता
एक मशीन जो कई पाइप साइज़ को संभाल सकती है, उसमें आमतौर पर जटिल मूविंग पार्ट्स होते हैं। इसका मतलब है कि आपको बेल्ट, बियरिंग या सेंसर मॉड्यूल जैसे पहनने योग्य आइटम की विश्वसनीय आपूर्ति की आवश्यकता है। यदि लाइन को अनुकूलनीय बनाए रखना है, तो सुनिश्चित करें कि प्रतिस्थापन घटक आसानी से मिल सकें। जाँच करें कि क्या आपूर्तिकर्ता स्टॉक रखता है या आपको डिलीवरी के लिए प्रतीक्षा करने की आवश्यकता है। एक मजबूत डिज़ाइन का मतलब सरल रखरखाव भी है। उदाहरण के लिए, टिका हुआ कवर आपको जाम हुए स्ट्रैप या गलत संरेखित रोलर्स तक जल्दी पहुँचने देता है। सिस्टम को अच्छी तरह से बनाए रखने से यह सुनिश्चित होता है कि यह आपके उत्पादन की मांग के अनुसार लचीलापन बनाए रखता है।
इन घटकों में निवेश करना तब लाभदायक होता है जब आप बिना किसी लंबी रुकावट के पाइप के विभिन्न आयामों को संभालते हैं। आपका स्टाफ मिनटों में छोटे से बड़े बंडल में बदल सकता है। सेंसर संरेखण को निर्देशित करते हैं, जिससे अनुमान लगाने की ज़रूरत नहीं होती। स्वचालित तनाव नियंत्रण अधिक कसने या कम कसने को रोकता है। अंतिम परिणाम ठीक से बंधे हुए स्टील पाइप बंडलों का एक स्थिर प्रवाह है जो शिपिंग मानकों को पूरा करते हैं। अनुकूलन की यह क्षमता समय बचाती है, श्रम ओवरहेड को कम करती है, और उन त्रुटियों को रोकती है जो उत्पाद को वापस करने का कारण बनती हैं। मेरे विचार से, यह वास्तव में आधुनिक पैकेजिंग लाइन की पहचान है।
आप स्ट्रैपिंग लाइन को मौजूदा परिचालन के साथ एकीकृत करके थ्रूपुट को अधिकतम कैसे कर सकते हैं?
मैंने देखा है कि कंपनियाँ उन्नत स्ट्रैपिंग लाइनें स्थापित करती हैं, लेकिन उन्हें अपस्ट्रीम या डाउनस्ट्रीम प्रक्रियाओं के साथ जोड़ने में उन्हें संघर्ष करना पड़ता है। इससे आंशिक रुकावटें और बेकार मशीनें रह जाती हैं।
एक सुनियोजित एकीकरण पाइप कटिंग से लेकर अंतिम शिपमेंट तक पूरे मार्ग को सुव्यवस्थित करता है। यह फीडर सिस्टम, कन्वेयर, गुणवत्ता जांच और फोर्कलिफ्ट एक्सेस को सिंक्रनाइज़ करता है। यह तालमेल प्रतीक्षा समय को कम करता है और थ्रूपुट को नाटकीय रूप से बढ़ाता है।
मेरा मानना है कि सफलता आपके पूरे वर्कफ़्लो का विश्लेषण करने से मिलती है। आपको यह सुनिश्चित करना होगा कि प्रत्येक चरण सही गति से डेटा या सामग्री भेजे। उचित लेआउट, सॉफ़्टवेयर लिंक और उपयोगकर्ता प्रशिक्षण एकीकरण को पूरा करते हैं।
शुरू से अंत तक एक निर्बाध प्रवाह बनाना
मैं अक्सर देखता हूँ कि कैसे एक स्वचालित लाइन अकेले अधिकतम आउटपुट की गारंटी नहीं देती है। यदि पाइप कटिंग स्टेशन एक गति से चलता है और स्ट्रैपिंग लाइन दूसरी गति से चलती है, तो बेमेल हो जाती है। ऑपरेटर पाइप को फर्श पर रख सकते हैं या स्ट्रैपिंग स्टेशन को बेकार छोड़ सकते हैं। प्रत्येक चरण को एकीकृत करके, पूरी प्रक्रिया स्थिर रूप से आगे बढ़ती है। यह तालमेल किसी भी एक तकनीक से कहीं अधिक दक्षता को बढ़ाता है।
अपने वर्तमान लेआउट का मानचित्रण
अपने मौजूदा उत्पादन चरणों को चार्ट करके शुरू करें: पाइप बनाना या काटना, निरीक्षण, भंडारण, या पैकेजिंग में सीधे फ़ीड करना। प्रत्येक स्टेशन के औसत चक्र समय और क्षमता को नोट करें। यदि आपकी कटिंग मशीन प्रति घंटे 200 पाइप का उत्पादन करती है, लेकिन आपकी स्ट्रैपिंग लाइन 300 को संभाल सकती है, तो अंतर स्ट्रैपिंग स्टेशन पर निष्क्रिय समय का कारण बन सकता है। या यदि स्ट्रैपिंग लाइन फोर्कलिफ्ट क्षमता से अधिक है, तो आप तैयार बंडलों को ढेर होते हुए देखेंगे। थ्रूपुट डेटा वाला लेआउट मैप दिखाता है कि गति को कहाँ समायोजित करना है या बफर ज़ोन जोड़ना है।
कन्वेयर और ट्रांसफर स्टेशनों को जोड़ना
गुणवत्ता नियंत्रण के साथ समन्वय
कुछ सुविधाएं स्ट्रैपिंग से पहले त्वरित आयाम जांच या सतह निरीक्षण करती हैं। यदि गुणवत्ता जांच स्टेशन धीमा है, तो यह स्ट्रैपिंग लाइन को भूखा रखता है। यदि यह बहुत तेज़ है, तो बड़े बैच बन सकते हैं। बुनियादी जांच को स्वचालित करना या त्वरित स्कैनिंग सेंसर लगाना प्रवाह को संतुलित कर सकता है। यदि आपको अतिरिक्त गहन निरीक्षण की आवश्यकता है, तो आप समानांतर निरीक्षण लाइनें जोड़ सकते हैं। यह रणनीति पूरे सिस्टम को रुकने से रोकती है यदि एक ही निरीक्षक को कोई समस्या मिलती है।
पर्यवेक्षी नियंत्रण और डेटा अधिग्रहण (स्काडा)
कई आधुनिक कारखाने मशीनों के समन्वय के लिए SCADA सिस्टम का उपयोग करते हैं। स्ट्रैपिंग लाइनें इन सिस्टम में डेटा फीड कर सकती हैं, जैसे कि यह प्रत्येक घंटे कितने बंडल प्रोसेस करती है, या सेंसर से त्रुटि कोड। SCADA सॉफ़्टवेयर अपस्ट्रीम स्टेशनों से जुड़ सकता है, गति को समायोजित कर सकता है या संभावित बाधाओं के बारे में ऑपरेटरों को सचेत कर सकता है। यदि कटिंग स्टेशन उत्पादन में वृद्धि देखता है, तो SCADA स्ट्रैपिंग लाइन को बढ़े हुए लोड के लिए तैयार होने का संकेत दे सकता है। यह वास्तविक समय अनुकूलन प्रत्येक स्टेशन को वास्तविक मांग के साथ संरेखित रखता है।
एकीकृत पैलेटाइज़िंग या वेयरहाउस प्रबंधन
एक बार जब लाइन पाइपों को बांध देती है, तो वे सीधे पैलेट पर या स्टेजिंग क्षेत्र में जा सकते हैं। स्वचालित पैलेटाइजिंग रोबोट या फोर्कलिफ्ट गाइडेंस सिस्टम मैन्युअल हस्तक्षेप के बिना स्ट्रैपिंग लाइन से फ़ीड कर सकते हैं। कुछ सेटअप प्रत्येक बंडल को बारकोड के साथ लेबल करते हैं, जिसे वेयरहाउस सिस्टम स्कैन करता है। यह पैकेजिंग डेटा को इन्वेंट्री काउंट से जोड़ता है। यदि सिस्टम प्रत्येक बंडल को लॉग करता है, तो प्रबंधकों को ठीक से पता चल जाता है कि ऑर्डर कब शिप करने के लिए तैयार है। वह डेटा शिपमेंट शेड्यूल करने में भी मदद करता है। यदि कोई तत्काल ऑर्डर आता है, तो लाइन कुछ पाइपों को प्राथमिकता दे सकती है।
| एकीकरण पहलू | यह थ्रूपुट को कैसे बेहतर बनाता है | व्यावहारिक उदाहरण |
|---|---|---|
| लेआउट मैपिंग | मशीन की गति और स्टेशन क्रम को संरेखित करता है | निष्क्रिय स्ट्रैपिंग स्टेशन या बैकअप से बचा जाता है |
| कन्वेयर गति का मिलान | प्रत्येक चरण के बीच संक्रमण को सुचारू बनाता है | कम डाउनटाइम, स्थिर सामग्री प्रवाह |
| स्वचालित गुणवत्ता जांच | यह सुनिश्चित करता है कि मैन्युअल निरीक्षण से कोई मंदी न आए | कतार में लगने का समय कम हुआ, लाइन की गति तेज़ हुई |
| एससीएडीए समन्वय | वास्तविक समय डेटा और प्रतिक्रियाओं को सिंक्रनाइज़ करता है | मशीन की गति अपस्ट्रीम परिवर्तनों के अनुकूल हो जाती है |
| लिंक्ड पैलेटाइज़िंग/भंडारण | स्ट्रैपिंग से शिपिंग तक प्रत्यक्ष हैंडऑफ | फोर्कलिफ्ट की यात्राएं कम होती हैं, समय-निर्धारण सरल होता है |
कार्यकर्ता प्रशिक्षण एवं समन्वय
एकीकरण के लिए यह भी आवश्यक है कि ऑपरेटर पूरे सिस्टम को समझें। उन्हें पता होना चाहिए कि प्रत्येक स्टेशन अगले स्टेशन को कैसे प्रभावित करता है। यदि स्ट्रैपिंग लाइन में तनाव संबंधी त्रुटि दिखाई देती है, तो कटिंग स्टेशन के कर्मचारियों को यह जांचने की आवश्यकता हो सकती है कि पाइप की लंबाई अलग-अलग है या नहीं। संचार महत्वपूर्ण है। कुछ फैक्ट्रियाँ प्रतिदिन त्वरित बैठकें करती हैं जहाँ प्रत्येक स्टेशन प्रदर्शन मीट्रिक साझा करता है। इससे टीमवर्क को बढ़ावा मिलता है, क्योंकि प्रत्येक समूह देखता है कि वह बड़े प्रवाह में कैसे फिट बैठता है।
सब कुछ रोके बिना रखरखाव की योजना बनाना
एक चुनौती मशीन के रखरखाव को शेड्यूल करना है ताकि पूरी लाइन ध्वस्त न हो जाए। यदि किसी मुख्य कन्वेयर या स्ट्रैपिंग हेड को ही सर्विस की आवश्यकता है, तो आप ढेर लगाने या शिपिंग में देरी का जोखिम उठाते हैं। स्मार्ट एकीकरण में बाईपास मार्ग या बफर क्षेत्र शामिल हैं। इस तरह, पाइप एक छोटी सी मरम्मत के दौरान जमा हो सकते हैं या फिर से रूट किए जा सकते हैं। आप ऑफ-पीक शिफ्ट के दौरान रखरखाव की योजना भी बना सकते हैं, ताकि कम से कम उत्पादन का नुकसान हो। एक अच्छा एकीकृत सिस्टम हर स्टेशन को रोके बिना आंशिक शटडाउन की अनुमति देता है।
भविष्य के विकास के लिए मापनीयता
जब ऑर्डर बढ़ते हैं तो एक अच्छी तरह से एकीकृत लाइन का विस्तार हो सकता है। यदि आप एक अतिरिक्त कटिंग मशीन या दूसरा फोर्कलिफ्ट जोड़ते हैं, तो सिस्टम बढ़े हुए प्रवाह को संभाल लेता है। इसका मतलब हो सकता है कि अधिक गति को संभालने के लिए अतिरिक्त कन्वेयर शाखाएँ स्थापित करना या स्ट्रैपिंग हेड को अपग्रेड करना। भविष्य के विस्तार की योजना बनाकर, आप अपने पूरे सिस्टम को हटाने या बदलने से बचते हैं। यह वृद्धिशील दृष्टिकोण आमतौर पर अधिक लागत प्रभावी होता है। यह उन कर्मचारियों के लिए सीखने की अवस्था को भी कम करता है जो पहले से ही एकीकृत वातावरण से परिचित हैं।
निगरानी और सतत सुधार
एक बार लाइन चालू हो जाने के बाद, मुख्य मीट्रिक को ट्रैक करें। देखें कि प्रति घंटे कितने बंडल बनाए जाते हैं, कितनी बार त्रुटियाँ होती हैं, या कन्वेयर कितनी बार रुकता है। समय के साथ, आप ऐसे पैटर्न देख सकते हैं जो बड़ी होने से पहले छोटी समस्याओं का संकेत देते हैं। उदाहरण के लिए, यदि स्ट्रैपिंग हेड जाम दर हर हफ़्ते थोड़ी बढ़ जाती है, तो सेंसर गलत तरीके से संरेखित हो सकता है। यदि फोर्कलिफ्ट ड्राइवरों को स्टेजिंग क्षेत्र में भीड़भाड़ का सामना करना पड़ता है, तो आप उस क्षेत्र को फिर से डिज़ाइन कर सकते हैं। निरंतर निगरानी लाइन को इष्टतम थ्रूपुट तक पहुँचने में मदद करती है।
मेरे अनुभव में, एक स्वचालित स्ट्रैपिंग लाइन जो अन्य चरणों से अलग रहती है, अपनी पूरी क्षमता तक नहीं पहुँच पाती। प्रत्येक स्टेशन की गति, डेटा और लेआउट को जोड़ने से पूरे प्लांट को लाभ होता है। थ्रूपुट बढ़ता है, त्रुटियाँ कम होती हैं, और कर्मचारी डिस्कनेक्टेड मशीनों की श्रृंखला के बजाय एक सुसंगत प्रणाली देखते हैं। यह एकता ही है जो आपके स्ट्रैपिंग लाइन निवेश पर सबसे अधिक रिटर्न अनलॉक करती है।
निष्कर्ष
मैंने कई सुविधाओं को पुरानी, मैनुअल स्टील पाइप स्ट्रैपिंग प्रक्रियाओं से जूझते देखा है, जिसके कारण अक्सर मंदी, कर्मचारी थक जाते हैं और शिपिंग में त्रुटियाँ होती हैं। एक स्वचालित स्ट्रैपिंग मशीन पैकिंग लाइन उस परिदृश्य को बदल देती है। यह तनाव को स्थिर करती है, विभिन्न पाइप आकारों के अनुकूल हो जाती है, और व्यापक वर्कफ़्लो में बड़े करीने से फिट हो जाती है। यह दैनिक थ्रूपुट को बढ़ाते हुए, श्रमिकों को भारी उठाने से भी बचाती है। FHOPEPACK में मेरे विचार में, वास्तविक शक्ति विचारशील एकीकरण में निहित है। जब आप अपना लेआउट मैप करते हैं, स्टेशन की गति को समन्वित करते हैं, और कर्मचारियों को प्रशिक्षित करते हैं, तो आप ठीक से बंधे हुए बंडलों का निर्बाध प्रवाह प्राप्त करते हैं। इस तरह आप गुणवत्ता का त्याग किए बिना तंग डिलीवरी शेड्यूल को पूरा करते हैं। मुझे उम्मीद है कि यह मार्गदर्शिका स्पष्ट करती है कि एक स्वचालित स्ट्रैपिंग लाइन एक महत्वपूर्ण संपत्ति के रूप में क्यों है। यह सुरक्षा और दक्षता को एक एकल, लचीले समाधान में मिला देता है जो आपकी उत्पादन आवश्यकताओं के साथ बढ़ता है।