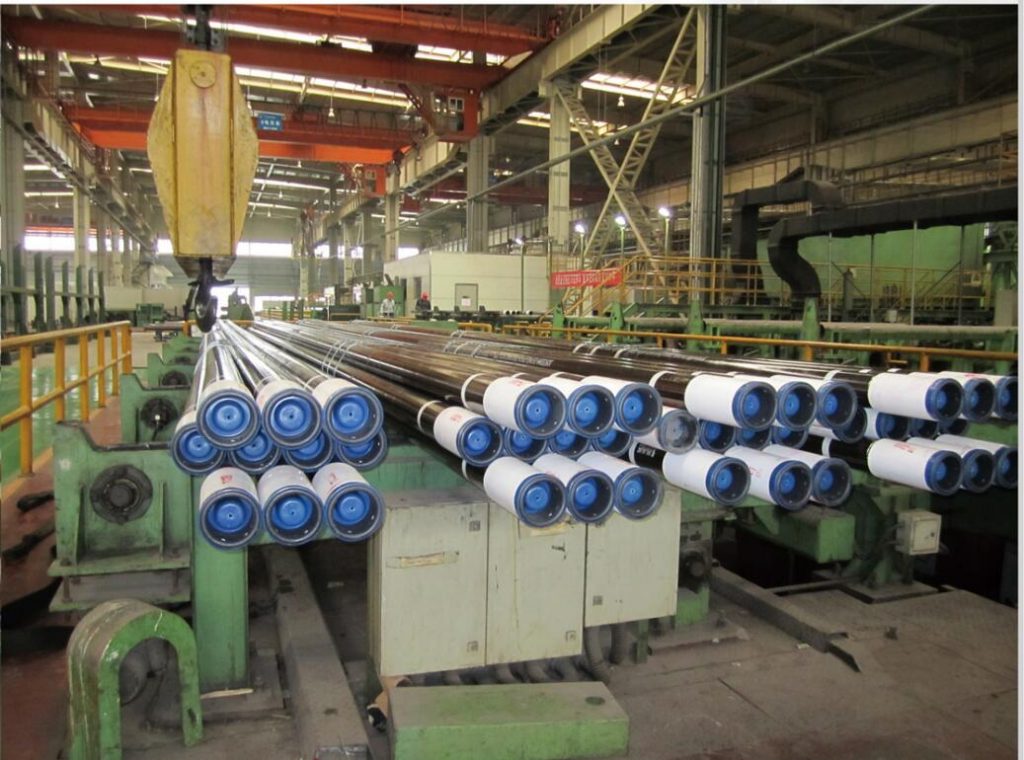
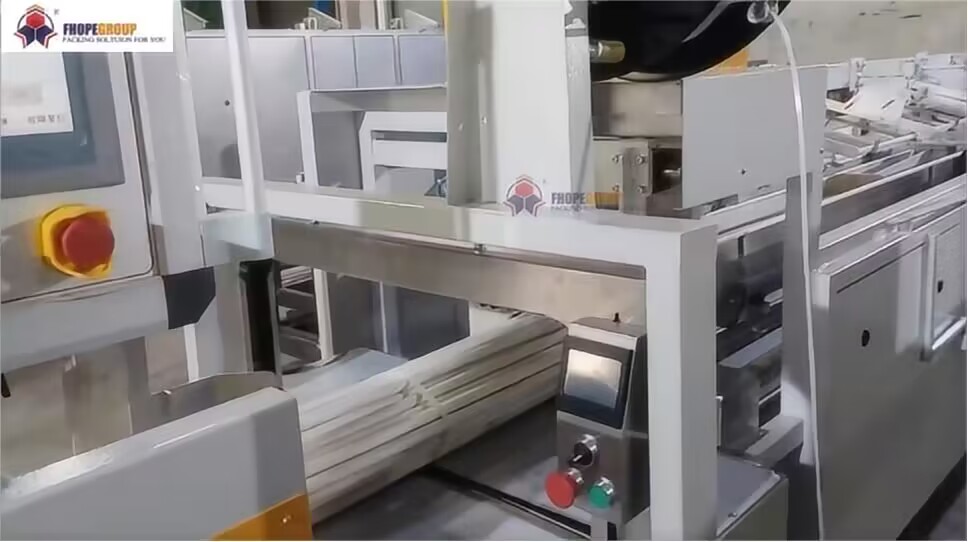
Résumé : Cette vidéo présente une ligne de conditionnement de faisceaux de tubes d'acier manipulant de longs tubes en acier dans un environnement industriel. On y voit les tubes empilés sur des supports bleus, acheminés sur des convoyeurs à rouleaux, regroupés en faisceaux et centrés dans un poste de serrage en V. Des opérateurs interviennent aux points clés. La vidéo ne montre pas un cycle de conditionnement complet, les cadences de production ni les dispositifs de sécurité ; ces points doivent donc être vérifiés auprès du fabricant avant tout achat.
Si vous envisagez d'acheter une ligne de conditionnement de faisceaux de tubes en acier, le meilleur moyen de la comprendre est d'observer son fonctionnement sur des tubes réels. C'est précisément ce que vous propose cette page. La vidéo ci-dessus a été filmée au sein d'une usine en activité et illustre les étapes de manutention et de positionnement des faisceaux de tubes : depuis les longs tubes disposés en vrac sur un support jusqu'au faisceau parfaitement centré et maintenu par un dispositif de serrage. Cet article analyse en détail ce que la vidéo montre, les points qu'elle ne aborde pas volontairement et les vérifications qu'un acheteur doit effectuer avant de s'engager pour une ligne similaire.
Ce que montre la vidéo
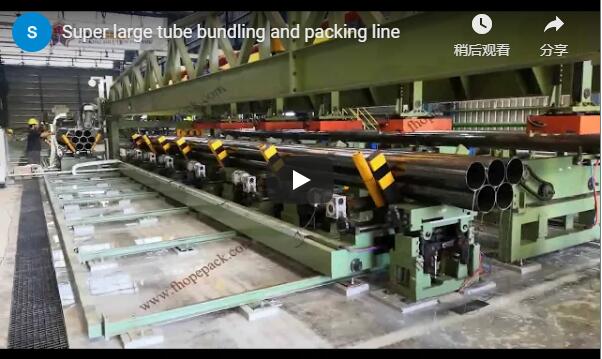
La vidéo dure un peu plus de deux minutes et demie. Elle s'ouvre sur un plan large de la chaîne de production : de longs tubes d'acier gris argenté sont empilés en couches régulières à gauche, tandis qu'une imposante machine en acier peint en bleu occupe la droite du cadre. Un épais tube noir, d'un diamètre visiblement supérieur à celui des tubes empilés, est manipulé et déplacé le long de la structure supérieure de la machine aux alentours de la 20e-30e seconde.
Entre 35 et 50 secondes environ, la caméra effectue un panoramique vers la droite, dévoilant une plus grande partie de la section centrale de la machine : des rails de guidage parallèles, des ensembles de vérins, des protections et des butées de sécurité jaunes, une section de convoyeur à rouleaux et un bras de guidage orné de bandes d'avertissement jaunes et noires. Plusieurs tubes argentés pénètrent dans la section du convoyeur à rouleaux, restant horizontaux et parallèles tout au long de leur parcours.
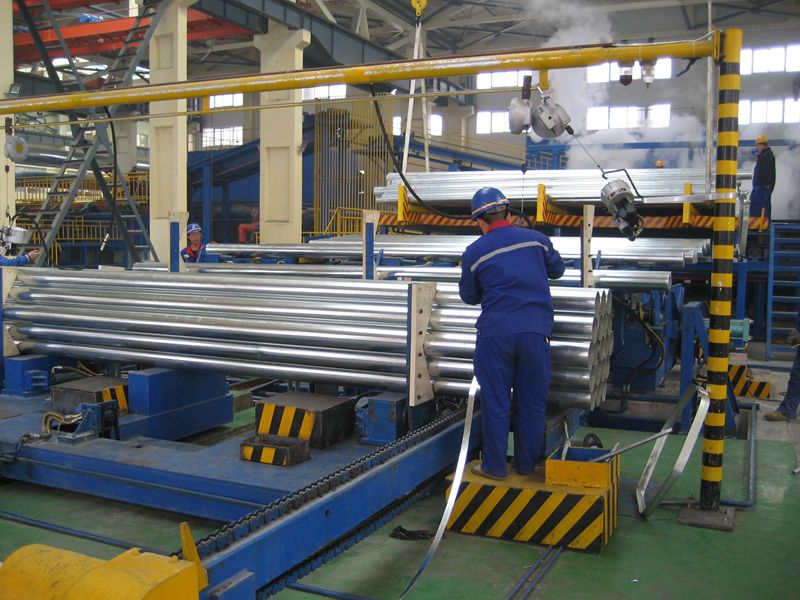
Au milieu de la vidéo (environ 75 à 115 secondes), la caméra se focalise sur la zone de convoyage. Un groupe de tubes avance lentement sur un convoyeur à rouleaux cuivrés. Une plaque de guidage jaune suit le bord extérieur du faisceau, maintenant les tubes centrés. Des ouvriers casqués observent la scène.
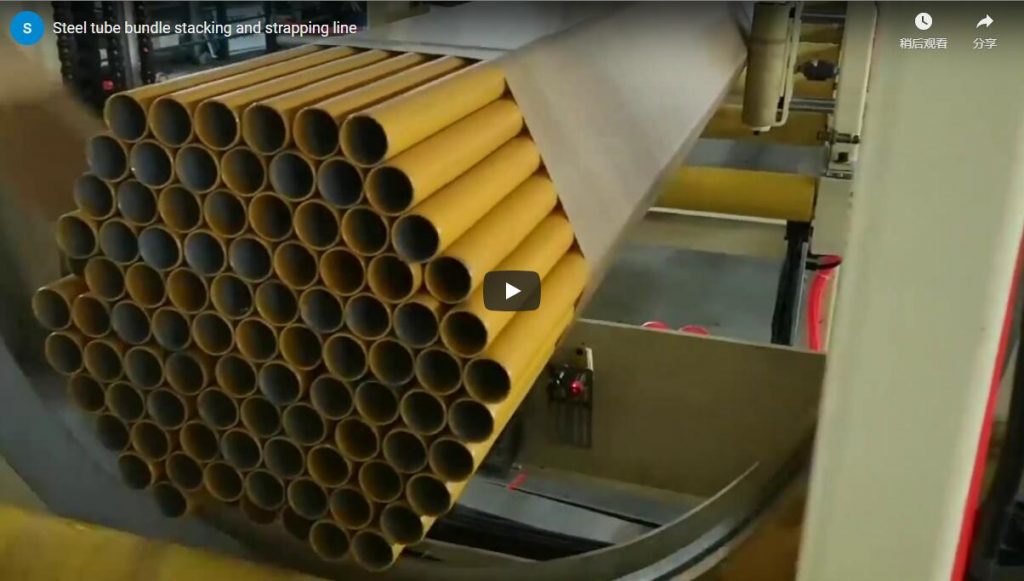
À partir de la 120e seconde environ, la séquence passe à sa partie la plus instructive : le poste de serrage et de centrage en forme de V. Le faisceau tubulaire pénètre dans le dispositif, et les deux plaques inclinées se referment de chaque côté, comprimant les tubes pour obtenir une disposition concentrique et compacte. À la fin de la vidéo, les extrémités ouvertes du faisceau sont face à la caméra, révélant une section transversale circulaire/hexagonale dense et régulière — la forme classique d'un faisceau tubulaire prêt à être cerclé ou enroulé.
Un détail notable : vers la fin de la vidéo, un opérateur utilise un outil portatif sur l’extrémité du faisceau et un arc de soudage lumineux est visible. Cela suggère que, sur cette installation précise, des opérations d’assemblage ou de pointage sont effectuées sur l’extrémité du faisceau, celui-ci étant maintenu dans le dispositif de fixation. Cette procédure est spécifique à l’installation présentée et ne doit pas être généralisée ; il convient de vérifier le processus prévu auprès du fabricant.
Notes d'observation directe
Les observations suivantes restent fidèles à ce qui est réellement visible dans les images échantillonnées, avec seulement de légères corrections grammaticales pour une meilleure lisibilité.
- Le châssis principal de la machine est en acier peint en bleu ; les plaques de guidage, les protections et les bras de fin de course sont jaunes, avec quelques surfaces d'avertissement rayées jaunes et noires.
- Côté gauche : des rails et des supports parallèles multicouches supportent et mettent en place de longs tubes, disposés horizontalement dans le sens de la ligne.
- Partie centrale : mécanismes de serrage/poussée à vérins, convoyeur à rouleaux avec rouleaux couleur cuivre et rails de guidage.
- Zone droite/extrémité : un bras de guidage mobile ou un dispositif de pression avec marquage à rayures jaunes et noires ; les images ultérieures montrent un dispositif de serrage en forme de V avec deux plaques inclinées mobiles.
- Un boîtier de commande blanc sur pied, muni d'un élément lumineux rouge, se trouve près de la machine ; une armoire de commande séparée, avec des boutons et des voyants, apparaît dans les plans suivants. Aucun texte, étiquette, plaque signalétique ou filigrane n'est visible dans la vidéo.
- Les tubes sont en acier, cylindriques, avec une texture de surface brossée/roulée. Les plus gros tubes noirs mesurent environ 100 à 150 mm de diamètre dans les premières images ; les plus petits tubes argentés mesurent environ 20 à 50 mm. Dans les scènes de faisceaux plus tardives, le diamètre extérieur des tubes semble être d'environ 70 à 100 mm, avec une section transversale de faisceau d'environ 600 à 800 mm de large et de 800 à 1 000 mm de haut.
- Aucun tube n'est retourné, pivoté ou soulevé verticalement dans la vidéo ; tous les mouvements sont horizontaux, de gauche à droite.
- Les travailleurs portent des casques de sécurité (blancs et rouges) et, pendant la phase de soudage, des visières de protection, des gants et des vêtements de travail.
- Aucun dispositif physique (clôture, barrière immatérielle, tapis de sécurité, bouton d'arrêt d'urgence clairement identifiable) n'est visible sur les châssis. Aucune étiquette d'avertissement lisible n'est présente sur les surfaces des machines.
- Le paquet final cerclé, emballé ou déchargé est pas On voit le faisceau quitter la chaîne de production ; la vidéo se termine alors qu'il est serré et en cours de traitement.
Aperçu de la structure de la machine
| Composant observé | Où il apparaît | Fonction apparente |
|---|---|---|
| Cadre principal en acier bleu | Tout au long de | Transporte toutes les stations ; peint pour une meilleure visibilité des installations |
| Rails de scène multicouches | Côté gauche | Maintient les longs tubes en couches organisées avant l'alimentation |
| Convoyeur à rouleaux (rouleaux couleur cuivre) | Section médiane | Déplace les faisceaux de tubes horizontalement à un rythme constant |
| plaques/bras de guidage jaunes | Le long du convoyeur | Maintenez le paquet centré pendant son transport. |
| Mécanismes de serrage/poussée à vérin | Section médiane | Saisir et faire avancer les tubes ; fermer le dispositif en V |
| Dispositif de serrage/centrage en forme de V | Gare terminus | Resserre le faisceau pour lui donner une forme serrée et concentrique. |
| Boîtier/armoire de commande blanc | Sol à côté de la machine | Commandes intégrées ; boutons et voyants lumineux visibles |
| Transmission par chaîne (visible sous le cadre) | Base | transmission de puissance aux éléments de convoyage |
Déroulement du processus
D'après les images, le déroulement des opérations ressemble à ceci :
- Mise en scène. Les longs tubes sont disposés en couches régulières sur les rails de gauche, soit à l'aide d'une grue, soit avec l'aide d'un manutentionnaire. La vidéo montre les tubes déjà empilés et alignés.
- Alimentation. Les tubes — individuellement pour les plus grands diamètres, ou en faisceau pré-groupé — pénètrent dans la machine le long de l'axe horizontal.
- Convoyage et pré-centrage. Le plateau à rouleaux fait avancer le faisceau tandis que les plaques de guidage jaunes le maintiennent aligné et centré.
- Centrage par pince en V. À l'extrémité du faisceau, deux plaques inclinées se referment de chaque côté, le comprimant en une section transversale régulière et compacte. C'est cette étape qui transforme les tubes en vrac en une unité compacte.
- Travaux de finition (spécifiques à l'installation). Sur cette vidéo, un opérateur effectue un soudage à l'arc sur la face d'extrémité du faisceau serré. La présence de cette étape sur votre ligne dépend de votre produit ; considérez-la comme une configuration possible, et non comme une caractéristique fixe.
- Décharge. Non visible à l'écran. La vidéo s'arrête avant qu'un paquet, attaché ou emballé, ne quitte la chaîne de production.
Ce que la vidéo ne montre pas
Les acheteurs doivent bien comprendre les limites de cette vidéo. Les éléments suivants ne sont pas observables et doivent être confirmés auprès du fabricant :
- Capacité de production (paquets par heure) et durée du cycle complet, de l'alimentation à la déchargement
- Plages de diamètre minimal et maximal du tube, d'épaisseur de paroi et de longueur
- Que le cerclage, l'emballage, l'étiquetage ou les stations de pesage soient inclus en aval
- Caractéristiques du moteur (puissance, tension, pression hydraulique et détails du système de commande : automate programmable/interface homme-machine)
- La présence et l'emplacement des arrêts d'urgence, des barrières immatérielles ou des dispositifs de verrouillage
- Certifications de sécurité (CE, ISO ou équivalents locaux) et poids ou encombrement au sol de la machine
- qualités des matériaux des tubes, compatibilité des traitements de surface et temps de changement de diamètre des tubes
- Que la ligne prenne en charge le changement de diamètre multiple ou qu'elle soit conçue pour un seul diamètre de tube
Ces lacunes ne signifient pas que la machine est dépourvue de ces fonctionnalités ; elles ne sont simplement pas visibles dans la vidéo. Veuillez vérifier tous les points de la liste ci-dessus auprès du fabricant.
Pourquoi l'étape de serrage est importante
Le dispositif de centrage en V est l'élément central de toute ligne de conditionnement de faisceaux tubulaires. Les tubes non fixés sont difficiles à cercler, à enrouler ou à soulever ; ils se déplacent, roulent et s'abîment mutuellement. Lorsque les plaques inclinées se referment, les tubes sont pressés les uns contre les autres selon une configuration géométrique stable (généralement hexagonale ou circulaire). Ceci présente trois avantages pratiques :
- Même le soutien. Chaque tube est soutenu par ses voisins, ce qui réduit les contraintes de flexion sur les tubes longs.
- Réduction de dégats. Une pression de serrage uniforme évite les charges ponctuelles qui déforment les tubes à paroi mince.
- Prêt à emballer. Un paquet centré et bien serré peut passer directement au cerclage, à l'emballage sous film plastique ou à la manutention par bande sans avoir besoin d'être remis d'équerre manuellement.
Sur la vidéo, on voit que la fermeture est facilitée par des ouvriers qui ajustent les plaques latérales et vérifient l'alignement. Selon la configuration choisie, cette étape peut être plus ou moins automatisée ; une question essentielle à poser à votre fournisseur.
Où cet équipement s'adapte
Une ligne de conditionnement de faisceaux de tubes en acier de ce type est généralement utilisée dans :
- usines de tubes et de transformation de tuyaux — le tri des produits de l'usine en paquets expédiables
- Ateliers de tréfilage et de finition de tubes — manipulation des paquets entre les étapes de traitement sans endommager leur surface
- Fabrication de chaudières et d'échangeurs de chaleur — Préparation des groupes de tubes pour l'assemblage ou l'expédition
- Centres d'entreposage et de logistique — transformer des stocks longs et dispersés en unités empilables et dénombrables
Si votre opération consiste actuellement à empiler et cercler les ballots manuellement, les étapes de convoyage et de serrage mécaniques présentées ici sont celles qui réduisent généralement la manutention manuelle. La vidéo elle-même ne permet qu'une observation qualitative : le convoyage et le serrage mécaniques réduisent les efforts physiques de levage par rapport à l'empilage manuel. Aucun chiffre de débit ne peut être déduit de ces images.
Observations relatives à la sécurité tirées des images
La vidéo montre une zone de travail ouverte : aucune barrière, barrière immatérielle ni dispositif d’arrêt d’urgence n’apparaît à l’image. Les opérateurs maintiennent une distance de sécurité pendant le convoyage, mais s’approchent de la pince lors des phases de réglage manuel et de soudage. Cela ne prouve pas que la ligne est dépourvue d’équipements de sécurité – certains dispositifs peuvent être hors champ – mais cela signifie que l’acheteur doit explicitement vérifier :
- Emplacements des arrêts d'urgence et conception du circuit d'arrêt
- Que ce soit par protection ou par détection de présence, les zones de serrage et de roulement sont protégées.
- Exigences réglementaires locales en matière de sécurité des machines sur votre marché
- Équipement de protection individuelle (EPI) et formation obligatoires pour l'opérateur concernant la pince et tout poste de soudage.
Ce sont des questions standard pour toute ligne de traitement automatisée et il convient d'y répondre par écrit avant l'achat.
QFP
La vidéo présente-t-elle un cycle d'emballage entièrement automatisé ? Non. Elle montre la préparation, le convoyage, le serrage/centrage et quelques ajustements manuels, ainsi qu'une étape de soudage spécifique à l'installation. Le cerclage ou l'emballage final et le déchargement ne sont pas montrés. Veuillez vérifier auprès du fabricant si un cycle entièrement automatisé est disponible pour votre configuration.
Quelles sont les dimensions de tubes compatibles avec cette ligne ? La vidéo présente des tubes d'un diamètre extérieur d'environ 20 à 150 mm selon les scènes, mais cela ne correspond pas à la plage de fonctionnement nominale de la machine. Veuillez vérifier auprès du fabricant les diamètres, épaisseurs et longueurs de tubes pris en charge.
Y a-t-il un écran de commande ou une interface homme-machine (IHM) ? Un boîtier de commande blanc et une armoire avec des boutons et des voyants lumineux sont visibles, mais aucun écran tactile ni affichage lisible n'apparaît. Veuillez vérifier les spécifications du système de commande avant de passer commande.
Le dispositif peut-il s'adapter à différentes sections de faisceaux ? La pince en V est présentée ici avec un faisceau d'une seule section. La capacité de la pince et des guides à s'adapter à des faisceaux de sections différentes reste à déterminer par le fabricant.
La soudure fait-elle partie de la chaîne d'emballage ? Elle n'apparaît que sur les cadres finaux et semble spécifique au processus de cette installation. Ne présumez pas qu'elle est incluse ; vérifiez le périmètre du processus de la chaîne pour laquelle vous établissez un devis.
Liste de vérification de l'acheteur
Avant de demander un devis, utilisez cette liste pour structurer votre conversation avec le fournisseur :
- Plage de diamètre nominal du tube, d'épaisseur de paroi et de longueur
- Dimensions du faisceau que la pince peut accueillir et méthode de changement
- Stations incluses : préparation, convoyage, serrage, cerclage, emballage, déchargement
- Système de contrôle : automate programmable, interface homme-machine, diagnostic des pannes, options de surveillance à distance
- Dispositif de sécurité : arrêts d’urgence, protections, barrières immatérielles, dispositifs de verrouillage, conformité locale
- Durée du cycle et rendement attendu selon les spécifications de votre tube
- Empreinte au sol, services publics requis et assistance à la mise en service
- Disponibilité des pièces détachées et conditions de service après-vente
Source et méthode
Cet article se fonde exclusivement sur la vidéo intégrée. L'analyse a été réalisée par échantillonnage d'images et examen à l'aide d'un modèle de vision. La vidéo ne contient qu'une musique de fond, sans narration ni dialogue ; aucun contenu oral n'a donc été transcrit. Les observations directes sont fidèles à ce qui est visible ; les évaluations dérivées et les conseils aux acheteurs sont clairement distingués. Lorsqu'une fonctionnalité ou une spécification n'est pas visible sur la vidéo, elle est signalée comme devant être vérifiée auprès du fabricant, et non considérée comme présumée.
Lecture connexe
- Ligne d'emballage automatique de tubes en acier
- Ligne d'emballage de tuyaux en acier rectangulaires
- Aperçu de la ligne d'emballage automatique
- Ligne automatique d'emballage de bobines
- Machine d'emballage de bobines d'acier
Suivant
Si une ligne de conditionnement de faisceaux de tubes en acier semble adaptée à votre usine, l'étape suivante consiste à définir vos spécifications : indiquez à FHOPE la plage de diamètres de tubes, les dimensions de faisceaux souhaitées et le niveau d'automatisation désiré, et demandez une proposition correspondant aux stations dont vous avez réellement besoin. Consultez la page contact pour démarrer la discussion, demander des plans ou organiser une démonstration.