Résumé
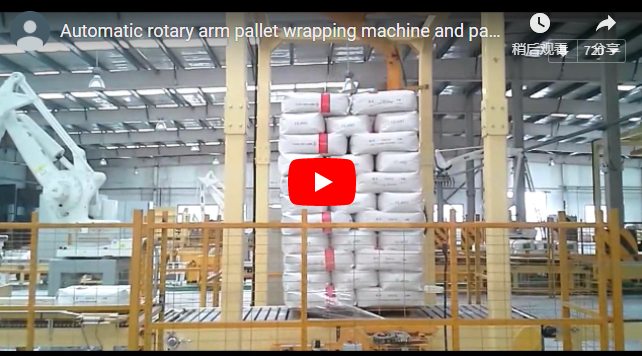
Une banderoleuse à bras rotatif avec distributeur de film étirable intégré (TS) sécurise les charges palettisées hautes, légères ou instables. Contrairement aux plateaux tournants classiques qui font tourner la charge, la palette reste immobile sur le convoyeur tandis qu'un bras mécanique aérien l'enveloppe de film étirable. Un distributeur aérien découpe et pose simultanément un film étirable en polyéthylène (PE) sur le dessus de la palette. Les cycles de banderolage suivants plaquent fermement le film contre les côtés de la palette, créant ainsi une barrière intégrale contre l'humidité, la poussière et les projections d'eau pendant le transport. La FHOPE RAS200 avec distributeur TS traite des charges jusqu'à 1 200 × 1 200 × 2 000 mm à des vitesses variables de 3 à 12 tr/min, atteignant une cadence de 40 à 50 palettes par heure.
Table des Matières
- Pourquoi un bras rotatif pour les palettes de cartons hautes ?
- données du bras rotatif et de la feuille supérieure
- dimensionner la feuille supérieure
- D'abord la voile, puis les vents de haut
- Qu'est-ce qui détermine le taux horaire ?
- Qu'est-ce qu'une couverture à cinq côtés protège contre
- Drap de dessus ou capuche entièrement extensible ?
- Liste de contrôle de sélection
- Sécurité
- FAQ technique
- Suivant
- Lecture connexe
- Références
Pourquoi un bras rotatif pour les palettes de cartons hautes ?
Les palettes de carton ondulé de grand volume (près de 2 000 mm) présentent des risques importants de stabilité centrifuge. Sur un plateau tournant, chaque cycle d'accélération et de décélération applique des forces de cisaillement latérales aux colonnes de carton, ce qui risque d'entraîner un décalage des couches, un plissement ou un effondrement total de la palette.
Un système d'emballage à bras rotatif élimine totalement le mouvement de la charge :
- Disruption centrifuge nulleLa palette reste immobile sur le convoyeur à rouleaux motorisé ou à chaîne pendant tout le cycle d'emballage et de bâchage.
- Intégration de la distribution directe par le hautComme la palette ne tourne pas, le distributeur automatisé de feuilles supérieures en PE est monté directement dans le cadre supérieur du portique, éliminant ainsi les stations de repositionnement secondaires.
- Flux en ligne continuL'alimentation, le positionnement, l'emballage sur cinq côtés, le serrage/la découpe du film et l'évacuation se font en ligne le long d'un seul axe de convoyage.
données du bras rotatif et de la feuille supérieure
La plateforme RAS200, associée au distributeur de feuilles supérieures TS aérien, est configurée comme une cellule autonome ou intégrée dans des lignes d'emballage automatisées.
| Paramètre technique | Spécifications (RAS200 + distributeur TS) |
|---|---|
| Niveau d'automatisation | Entièrement automatisé, piloté par automate programmable avec interface homme-machine couleur |
| Dimensions de charge maximale | L 1,200 × l 1,200 × H 2,000 mm |
| Dimensions minimales de charge | L 800 × l 800 × H 600 mm |
| vitesse de rotation du bras | 3–12 tr/min (accélération/décélération contrôlée par variateur de fréquence) |
| Capacité de débit | 40 à 50 palettes/heure (en fonction de la hauteur de la charge et du type d'emballage) |
| chariot à film étirable | Pré-étirement motorisé 200 %–300 % (rapport de transmission fixe ou variable) |
| Spécifications du film | Film étirable standard en PEBDL, largeur 500 mm, mandrin 76 mm |
| Matériau de la feuille supérieure | Rouleau de feuille PE plat ou plié en deux, étiré et découpé automatiquement |
| Détection de hauteur | capteur photoélectrique à réflexion diffuse optique |
| Besoin pneumatique | 0.4–0.6 MPa (4–6 kgf/cm²), air sec filtré de l'usine |
| Source d'alimentation | 220 V / 380 V, 50/60 Hz, triphasé ; puissance totale : 3.0–4.5 kW |
| Poids de la machine | Environ 1 500 kg (hors convoyeurs auxiliaires) |
Architecture d'intégration en ligne
Dans les configurations automatisées de fin de ligne, la cellule RAS200 fonctionne avec des convoyeurs à rouleaux motorisés en amont et en aval (entraînés par des motoréducteurs SEW de 1.5 kW ou équivalents). L'automate programmable gère les profils de paramètres variables : nombre d'enroulements inférieurs (0 à 99), nombre d'enroulements supérieurs (0 à 99), profils de tension du film, vitesses de l'élévateur du chariot et longueurs de tirage de la feuille supérieure pour différents profils de références.
dimensionner la feuille supérieure
La feuille supérieure en PE doit recouvrir uniformément la couronne de la charge, en formant un surplomb (jupe) sur les quatre parois verticales afin que les films d'emballage circonférentiels la capturent et la scellent solidement.
La formule de dimensionnement des feuilles est :
- Longueur de la tôle supérieure = Longueur de la charge + (2 × Hauteur de la jupe)
- Largeur de la tôle supérieure = Largeur de la charge + (2 × Hauteur de la jupe)
| Face supérieure de chargement (L × l) | Jupe Target | Longueur de feuille calculée | Largeur du rouleau de feuille cible |
|---|---|---|---|
| 1,200 x 1,000 mm | 200 mm | 1,200 + 400 = 1,600 mm | 1,000 + 400 = 1,400 mm |
| 1,200 x 1,200 mm | 200 mm | 1,200 + 400 = 1,600 mm | 1,200 + 400 = 1,600 mm |
Considérations techniques relatives à la taille des jupes
- Marge de chevauchementUne retombée de jupe de 150 à 250 mm est idéale. Avec un film étirable standard de 500 mm de large, cela garantit qu'au moins deux bandes horizontales consécutives recouvrent la jupe à 100 %, fixant ainsi la feuille de PE sans thermoscellage secondaire.
- Dimensionnement des rouleauxLa largeur du rouleau de feuille PE doit correspondre à la valeur calculée.
Load width + (2 × Skirt drop)Les pinces de traction motorisées de la machine coupent la longueur de course de manière dynamique en fonction de la recette active, évitant ainsi le gaspillage de matériaux lors de l'exécution de charges de longueurs mixtes.
D'abord la voile, puis les vents de haut
Pour assurer l'écoulement de l'eau, la séquence d'emballage et de pose du film doit suivre le principe des bardeaux de toiture , où les couches supérieures recouvrent les jupes inférieures :
- Alimentation et autocentrageLa palette est acheminée vers la zone d'emballage. Des capteurs optiques vérifient son positionnement et déterminent la hauteur totale de la charge.
- Renfort de baseLe bras rotatif accélère, appliquant des enroulements de base programmés autour du plateau de la palette et du niveau inférieur du carton pour unir la charge à la base de la palette.
- Spirale ascendante et mise en page des feuillesLe chariot monte en spirale jusqu'au niveau supérieur. Le bras s'arrête ou tourne à faible vitesse d'indexation pendant que le distributeur aérien prélève la feuille de polyéthylène à la longueur exacte, la découpe à l'aide d'un couteau pneumatique sans tige et la drape de manière centrée sur la couronne.
- Écluse en spirale descendanteLe bras rotatif reprend sa rotation complète, appliquant des spires de renfort sur la jupe drapée. Lors de la descente du chariot, le film étirable continu recouvre la jupe vers le bas, créant ainsi un joint étanche à l'eau.
- Pincer, couper et essuyerÀ la base, une pince pneumatique saisit le film, un fil chaud ou une lame mécanique le découpe, et une brosse d'essuyage pneumatique scelle l'extrémité à la palette. La charge finie sort de la cellule.
Wrap Cycle Chronology:
In-Feed ──> Base Wraps ──> Spiral Ascent ──> Drape Top Sheet ──> Overlap Top Lock Winds ──> Spiral Descent ──> Cut/Wipe ──> Exit
Si les vents dominants sont réglés avant que l'écoute ne touche le sol, celle-ci se retrouve libre sur la voûte, où les courants d'air liés au transport la font s'envoler. Le verrouillage est indispensable pour une intégrité parfaite de l'écoute sur cinq côtés.
Qu'est-ce qui détermine le taux horaire ?
Un débit nominal de 40 à 50 palettes/heure correspond à un cycle brut de 72 à 90 secondes par palette. Ce cycle total est divisé en sous-routines distinctes :
- Indexation des palettes (entrée/sortie): 12–15 secondes
- Distribution et positionnement de la feuille supérieure: 8–10 secondes
- Rotation des bras (vents de base, ascension en spirale, vents superposés, descente en spirale): 45 à 60 secondes (en fonction de la hauteur de la charge et du régime moteur)
- Serrage, découpe et essuyage pneumatiques du film: 5–7 secondes
Total Cycle (72–90 s) = In/Out Conveying (15 s) + Top Sheeting (10 s) + Arm Orbit Wrapping (55 s) + Cut & Wipe (5 s)Variables qui diminuent le débit :
- Augmenter la hauteur de la charge à 2 000 mm (allonge le temps de transit de l'ascenseur).
- Cartons instables nécessitant une rotation du bras réduite (par exemple, en passant de 12 tr/min à 6-8 tr/min).
- Renforcement progressif des vents de 2 à 4 couches à la base ou en haut.
Qu'est-ce qu'une couverture à cinq côtés protège contre
Le filmage étirable circonférentiel laisse le mandrin de la palette complètement ouvert sur le dessus. Il en résulte :
- La poussière en suspension dans l'air des entrepôts se dépose directement sur les marchandises exposées.
- Accumulation d'eau lors du stockage en extérieur, exposition à la pluie lors des transferts intermodaux sur les quais ou gouttes de condensation sur le toit à l'intérieur des conteneurs d'expédition.
Grâce à la feuille supérieure en PE emprisonnée sous la bande de film verticale, l'humidité ruisselle le long des parois extérieures sans pénétrer dans la pile de cartons.
Remarque : Pour une étanchéité complète sur six côtés (hermétique/étanche à la vapeur), un applicateur de feuille de fond automatisé ou une feuille de glissement de palette pré-posée doit être placée sur le plateau en bois de la palette avant le chargement des cartons.
Drap de dessus ou capuche entièrement extensible ?
| Métrique fonctionnelle | Bras rotatif + distributeur de feuilles supérieures | Système de capuche extensible |
|---|---|---|
| Étanchéité à cinq côtés | Oui (chevauchement pour l'évacuation de la pluie ; étanche aux éclaboussures et à la poussière) | Oui (hotte hermétique à barrière continue) |
| Méthode de stabilisation des palettes | Tension horizontale du film réglable et enroulements de renforcement | Force de rétention élastique élevée du capot à soufflet unique |
| Gestion des variations de taille des UGS | Grande flexibilité ; ajuste la longueur de coupe via une recette HMI | Modérée ; limitée par l'élasticité du gousset roulé |
| Investissement en capital (CAPEX) | Moyen-faible (automatisation accessible) | Élevé (investissement de 2.5× à 4× par rapport à la ligne de bras rotatif) |
| Coût des consommables | Inférieur (film étirable LLDPE standard + rouleau PE standard) | Supérieur (film de capot coextrudé spécialisé à haute élasticité) |
| Complexité de la maintenance | Faible ; pièces électromécaniques et pneumatiques standard | Haut niveau ; mécanismes d'expansion des doigts hydrauliques/servo-complexes |
Liste de contrôle de sélection
Pour configurer et chiffrer une cellule d'emballage à bras rotatif avec distributeur de feuille supérieure, vérifiez les paramètres suivants de l'installation :
- Dimensions de la charge: Longueur × Largeur × Hauteur minimale et maximale (épaisseur du plateau de la palette comprise).
- Masse de charge et stabilité dynamique: Poids brut par palette, mode d'empilage (colonne ou imbriqué) et rigidité du carton.
- Débit de production cible: Palettes continues par heure (pic instantané vs moyenne journalière).
- Conditions logistiques et de stockageEntrepôt sec intérieur, transfert couvert ou camion plateau ouvert / exposition en extérieur.
- Données d'intégration du convoyeur: Hauteur du rouleau supérieur du convoyeur (TOR), direction d'entrée de la palette (côté court ou côté long en tête).
- Disponibilité des services publics: Tension d'alimentation, fréquence et débit d'air comprimé (CFM) / pression de ligne au point d'installation.
Sécurité
La RAS200 avec distributeur TS est conçue pour être conforme aux normes EN 415-6 (Sécurité des machines d'emballage : machines d'emballage de palettes), EN ISO 12100:2010 (Évaluation et réduction des risques) et EN 60204-1 (Équipements électriques des machines industrielles).
- Protection du périmètre de zoneLe rayon du bras orbital est entièrement entouré de grilles de protection en treillis métallique imbriquées de 2.0 m. L'ouverture de toute porte d'accès pour maintenance déclenche un arrêt d'urgence de catégorie 0.
- Barrières lumineuses optiques de neutralisation: Les portails d'entrée et de sortie des palettes sont protégés par des grilles optiques de type 4 avec une logique de mise en sourdine du motif des palettes pour distinguer les palettes des intrusions humaines.
- Circuits de sécuritéDes relais de sécurité à deux canaux commandent les contacteurs d'entraînement. En cas d'arrêt d'urgence ou de rupture de rideau, une réinitialisation manuelle sur le panneau de commande principal est nécessaire pour rétablir l'alimentation du système.
- Sécurité mécaniqueL'ascenseur vertical à cabine intègre des cliquets de sécurité anti-chute ou des mécanismes à double chaîne contrebalancée pour arrêter la chute de la cabine en cas de défaillance de l'entraînement principal.
FAQ technique
Q : La palette tourne-t-elle à un moment quelconque du cycle ? R : Non. La palette reste immobile sur le convoyeur tout au long de la séquence. Le chariot de film étirable orbite autour de la charge grâce à un bras rotatif équilibré.
Q : Le distributeur aérien peut-il gérer automatiquement les variations de hauteur de charge ? R : Oui. Un capteur optique situé sur le chariot porte-film détecte le bord supérieur de la charge et envoie un signal à l’automate programmable pour déclencher la séquence de placement de la feuille à la hauteur appropriée.
Q : Peut-on modifier les dimensions de la feuille supérieure sans changer physiquement le rouleau de film ? R : La largeur de la feuille est fixée par la largeur du rouleau de film PE chargé, mais sa longueur est entièrement réglable via l’interface homme-machine, ce qui permet une optimisation pour les palettes longues et courtes.
Q : Cette configuration protège-t-elle contre l’accumulation d’eau due à la stagnation au fond ? R : Non. La feuille supérieure assure une protection sur les cinq côtés et sur les côtés. Si l’humidité remontant du plancher en bois mouillé est un problème, une doublure de fond en PE doit être appliquée sous la charge avant de charger les cartons sur la palette.
Q : Quels services publics doivent être acheminés vers la cellule de la machine ? A : Une alimentation électrique triphasée standard de 220 V / 380 V (3.0–4.5 kW) et une conduite d'air comprimé sec et filtré fournissant 0.4–0.6 MPa (4–6 kgf/cm²).
Suivant
- Soumettre les spécifications de la palette: Veuillez envoyer les dimensions minimales et maximales des palettes, les hauteurs d'empilage, les poids des palettes et le débit de la ligne (palettes/heure) à info@fhopepack.com.
- Examen d'ingénierieNotre équipe d'ingénierie mécanique calculera la chute de la feuille supérieure, confirmera le rapport de pré-étirement motorisé et établira le profil de vitesse de rotation du bras.
- Proposition formelleRecevez sous 24 heures un plan d'implantation dimensionnel complet, une description de la séquence fonctionnelle et un devis système.
Lecture connexe
- Emballeuse rotative à bras étirable RAS200 (produit)
- Machine d'emballage automatique de palettes à bras rotatif avec revêtement en feuille supérieure
- Machine d'emballage de palettes série B avec distributeur de film supérieur
- FHOPE R100, banderoleuse de palettes à bras rotatif avec coupe-film
- Emballeuse automatique à bras rotatif avec applicateur d'angle pour la feuille supérieure
- Distributeur de feuilles PE pour le revêtement automatique de palettes
Références
- Spécifications techniques FHOPE : Plateforme d'emballage sous film étirable à bras rotatif RAS200 avec distributeur aérien TS
- EN 415-6 : Sécurité des machines d’emballage – Machines d’emballage de palettes
- EN ISO 12100:2010 : Sécurité des machines – Principes généraux de conception – Évaluation et réduction des risques
- EN 60204-1 : Sécurité des machines – Équipements électriques des machines – Partie 1 : Exigences générales
Dernière mise à jour : 19/10/2026