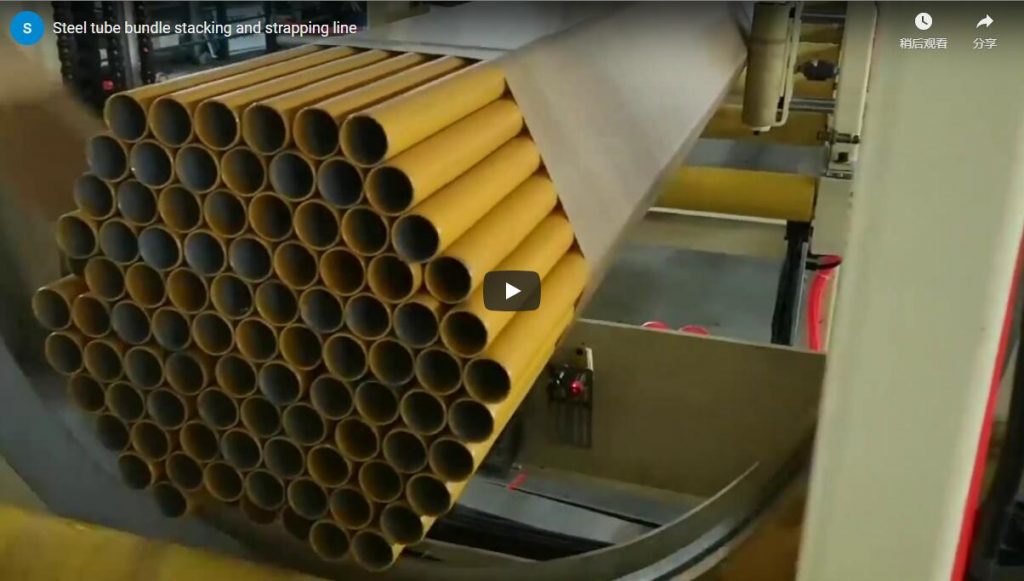
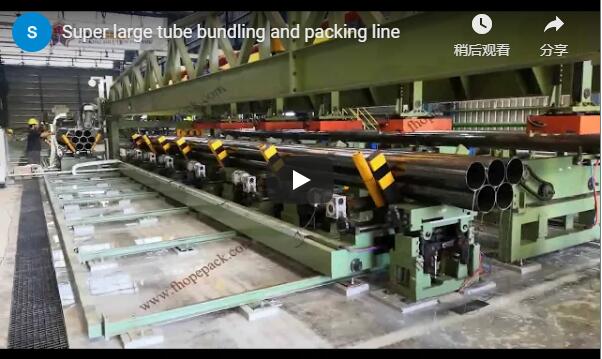
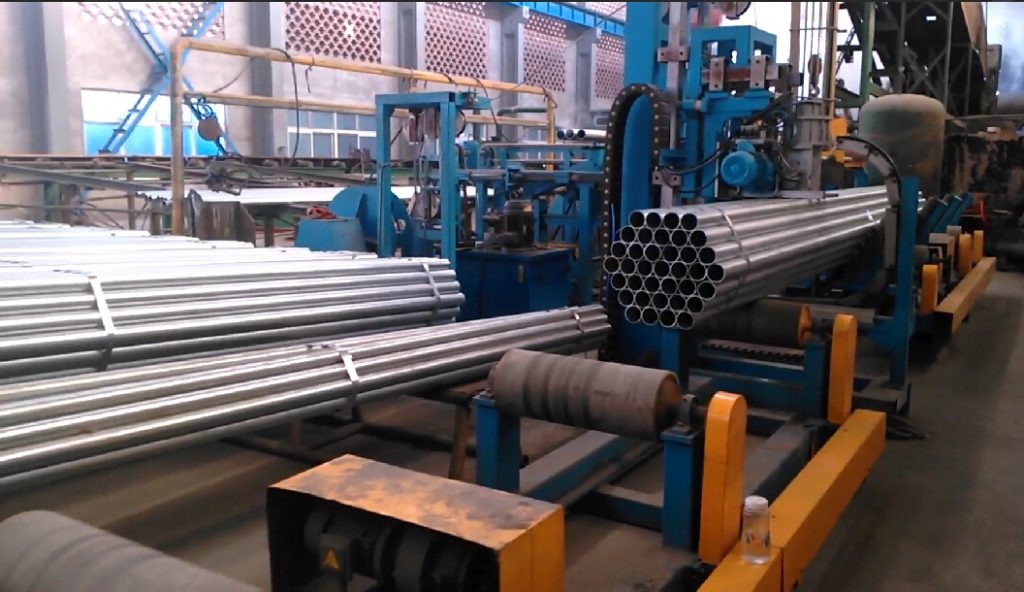
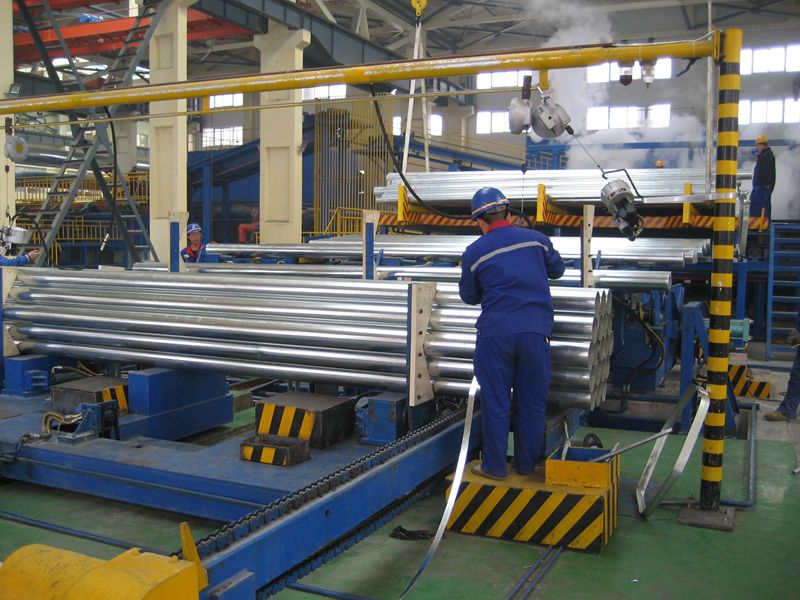
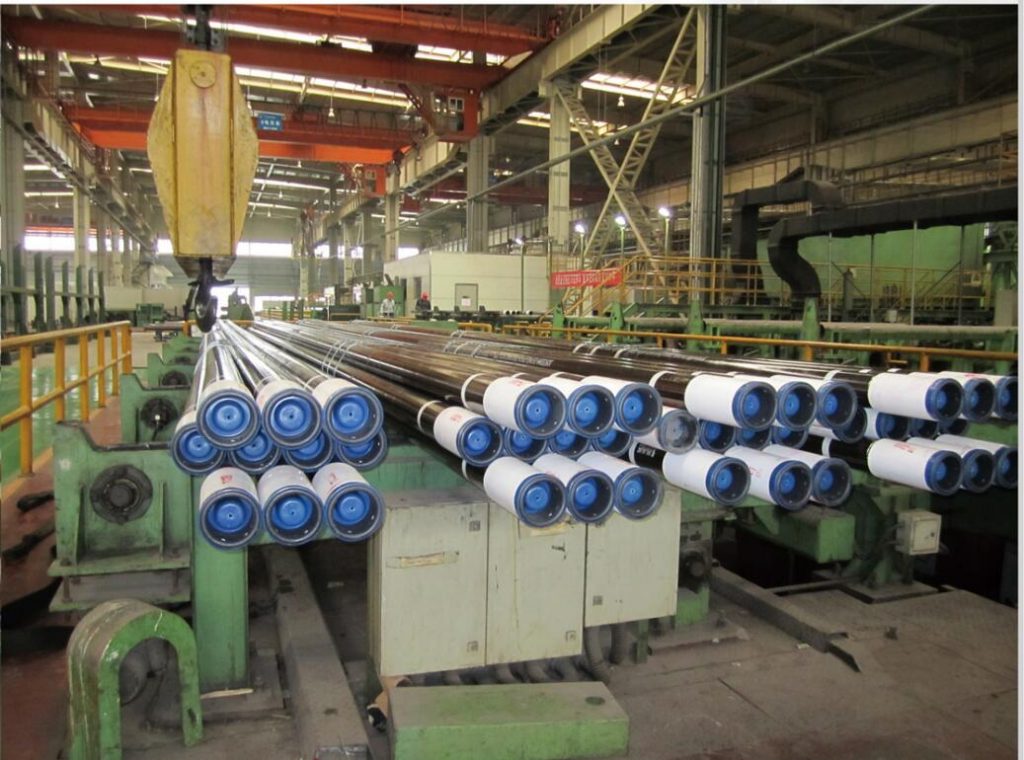
La manutention et l'emballage efficaces et sûrs de produits longs, comme les tubes d'acier rectangulaires, constituent un goulot d'étranglement critique dans de nombreux ateliers de fabrication et centres de service de l'acier. Le groupage manuel est une opération chronophage et exigeante en main-d'œuvre, qui peut entraîner une qualité d'emballage inégale et des risques potentiels pour la sécurité. Cette ligne automatisée de groupage et de cerclage de tubes d'acier rectangulaires présente une solution moderne conçue pour rationaliser ce processus, en améliorant le rendement et la régularité grâce à un cerclage en feuillard d'acier robuste.
1. Présentation du système : automatisation de la manipulation des tubes rectangulaires
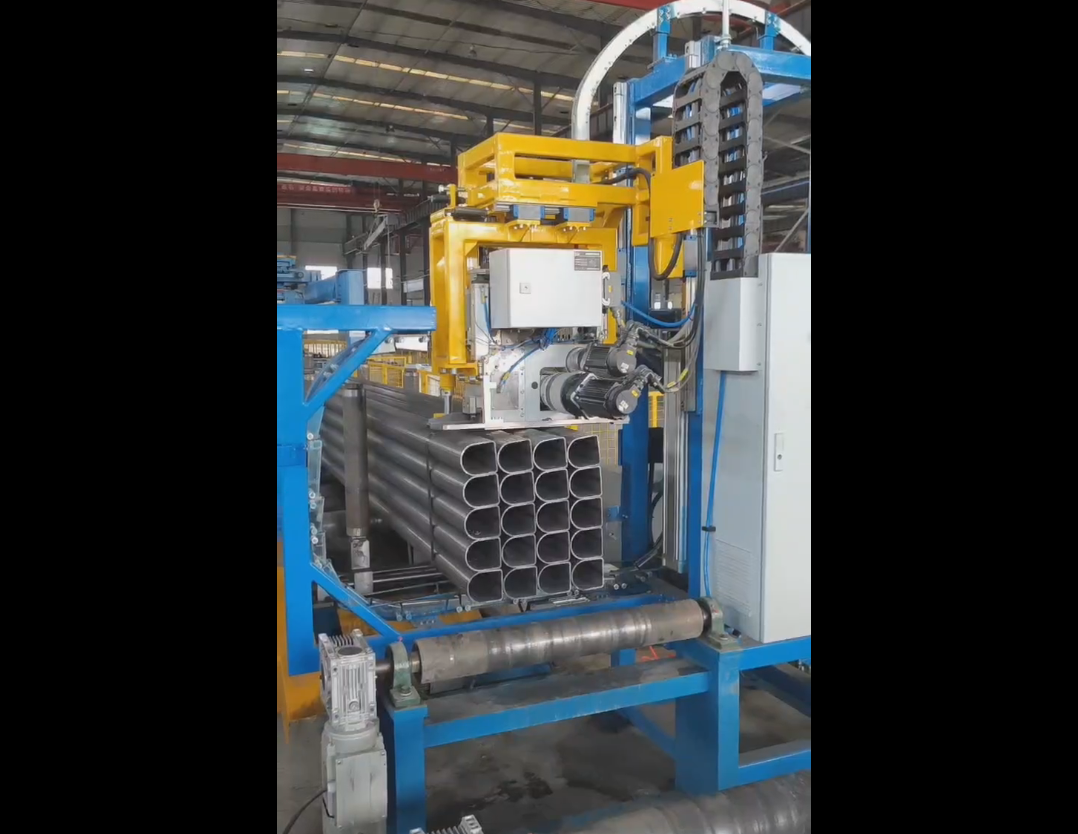
Ce système entièrement automatique est conçu pour recevoir des tubes d'acier rectangulaires en vrac, les disposer en faisceaux prédéfinis et les cercler solidement à l'aide de feuillards d'acier résistants. L'ensemble du processus, de l'alimentation des tubes à la sortie des faisceaux cerclés, fonctionne avec une intervention humaine minimale, ce qui améliore considérablement l'efficacité opérationnelle et réduit les besoins de manutention manuelle, courants dans les environnements de fabrication métallique traditionnels.
2. Composants clés et répartition des fonctionnalités
Pour comprendre la machine, il faut examiner ses composants principaux et la manière dont ils interagissent :
- Système d'alimentation : Il s'agit généralement de convoyeurs ou de tables de chargement conçus pour recevoir les tubes provenant des processus en amont (comme les lignes de découpe ou de formage) et les transférer vers le système de groupage. Un alignement correct commence ici.
- Alignement et disposition des tubes : Des mécanismes (poussoirs, guides, tables vibrantes, etc.) alignent précisément les tubes côte à côte et couche par couche pour obtenir la forme et le nombre de faisceaux souhaités. Cela garantit des faisceaux serrés et stables.
- Station de formation de regroupement : Les tubes disposés sont rassemblés et maintenus solidement dans la configuration finale du faisceau, prêts à être cerclés. Cela peut nécessiter des pinces ou des supports latéraux.
- Têtes de cerclage automatiques en acier : Au cœur du processus de sécurisation. Ces têtes alimentent, tendent, scellent (généralement par encoche ou joint sans joint) et coupent automatiquement le feuillard d'acier autour du paquet à des emplacements prédéfinis. Plusieurs têtes sont souvent utilisées pour les paquets plus longs ou pour une stabilité accrue.
- Système de convoyeur de sortie : Transporte les paquets terminés et sanglés loin de la machine, en s'intégrant souvent aux systèmes de stockage en entrepôt, aux stations de pesage ou aux zones de chargement.
- Système de contrôle (PLC) : Un automate programmable orchestre l'ensemble de la séquence, gérant les capteurs, les actionneurs, les paramètres de cerclage et les verrouillages de sécurité. Les IHM (interfaces homme-machine) permettent aux opérateurs de sélectionner des recettes, de surveiller l'état et de résoudre les problèmes.
3. Spécifications techniques et aperçu des données
Bien que les capacités spécifiques des machines varient, les paramètres typiques de ces lignes mettent en évidence leur potentiel de performance :
| Paramètre | Gamme / Spécification typique | Avantage / Implication |
|---|---|---|
| Gamme de tailles de tubes | 20x20mm à 150x150mm (ou plus grand, personnalisé) | Polyvalence pour gérer les tubes structurels et mécaniques courants. |
| Longueur du tube | 3 m à 12 m (ou spécifié) | Convient aux longueurs de moulin standard et aux pièces coupées sur mesure. |
| Taille du paquet (L x H) | 300x300mm à 1000x1000mm (configurable) | Flexibilité dans la taille du colis en fonction des besoins du client ou de l'expédition. |
| Matériau de cerclage | Bande d'acier (par exemple, 16 mm, 19 mm, 32 mm de largeur) | Haute résistance à la traction pour un regroupement sécurisé de produits lourds. |
| Nombre de sangles | 2 à 6 (programmable en fonction de la longueur du faisceau) | Assure l’intégrité du faisceau sur toute sa longueur. |
| Temps de cycle de cerclage | 30 à 60 secondes par paquet (environ) | Indique le débit potentiel et la vitesse opérationnelle. |
| Type de tête de cerclage | Électrique ou pneumatique/hydraulique | Influence la vitesse, le contrôle de la tension et les besoins d'entretien. |
| Système de contrôle | PLC (par exemple, Siemens, Allen-Bradley) avec IHM | Fournit une automatisation fiable, une gestion des recettes et des diagnostics. |
| Exigences d'alimentation | 480 V/3 Ph/60 Hz (ou norme locale) | Compatibilité électrique industrielle standard. |
| Empreinte approximative | Varie considérablement en fonction de la configuration | Nécessite une planification de l'espace au sol dédiée. |
Remarque : Ces chiffres sont représentatifs. Les spécifications réelles dépendent du modèle et du fabricant.
4. Considérations de conception pour des performances optimales
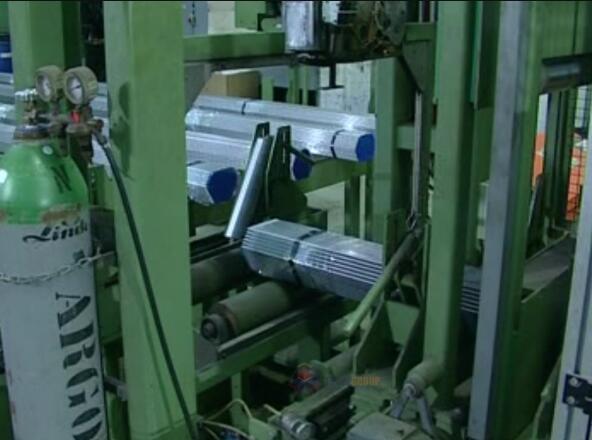
- Conception robuste : Construit avec des cadres en acier épais et des composants durables pour résister à l'environnement industriel exigeant et au poids des tubes en acier.
- Flexibilité et adaptabilité : Les capacités de changement rapide pour gérer différentes dimensions de tubes et configurations de faisceaux sont essentielles pour les ateliers de fabrication ou les environnements à forte mixité.
- Fiabilité de la tête de cerclage : Les têtes de cerclage sont des pièces d'usure critiques. Il est donc primordial de privilégier une conception privilégiant la durabilité, la facilité d'entretien et une tension et une étanchéité constantes.
- Des dispositifs de sécurité: Une protection complète, des rideaux lumineux, des arrêts d'urgence et des verrouillages sont indispensables pour protéger les opérateurs.
- Manutention fluide des matériaux : La conception du convoyeur et les points de transfert doivent éviter d'endommager les tubes (rayures, bosses) et assurer un flux ininterrompu.
- Intégration: Capacité à s'intégrer de manière transparente aux lignes de découpe/formage en amont et aux systèmes de gestion d'entrepôt (WMS) en aval via des protocoles de communication.
5. Avantages opérationnels et retour sur investissement dans la fabrication
La mise en œuvre d’une ligne automatisée de groupage de tubes offre des avantages significatifs :
- Débit accru : Beaucoup plus rapide que le regroupement manuel, augmentant la capacité de production globale.
- Réduction des coûts de main-d'œuvre : Libère le personnel auparavant affecté au regroupement manuel pour des tâches à plus forte valeur ajoutée.
- Qualité du bundle améliorée : Une tension et un placement constants des sangles permettent d'obtenir des paquets uniformes, stables et d'aspect professionnel, réduisant ainsi les dommages pendant le transport.
- Amélioration de la sécurité au travail : Minimise les risques associés au levage manuel, à la manipulation d’arêtes vives et aux mouvements répétitifs.
- Flux de matériaux optimisé : Crée un flux plus fluide et plus prévisible de la production à l'expédition ou au stockage.
- Nombre précis de colis : L'automatisation réduit les erreurs dans le comptage des pièces du lot.
Le retour sur investissement (ROI) est généralement réalisé grâce à des économies de main-d’œuvre, une augmentation de la production, une réduction des dommages causés aux produits et une amélioration des dossiers de sécurité.
6. Expérience utilisateur et aperçu des applications pratiques
D'un point de vue opérationnel, les utilisateurs soulignent souvent :
- Facilité d'utilisation (après configuration) : Les commandes PLC modernes avec IHM intuitives simplifient la sélection des recettes et la surveillance du système.
- Importance de l'entretien : Une maintenance préventive régulière, notamment sur les têtes de cerclage et les convoyeurs, est essentielle pour une disponibilité constante. Le changement des bobines de cerclage en acier doit également être efficace.
- Impact sur la logistique : Les paquets bien formés et solidement attachés sont plus faciles et plus sûrs à manipuler avec des chariots élévateurs, à empiler dans les entrepôts et à charger sur des camions.
- Considérations relatives à la finition des matériaux : Pour les surfaces sensibles (par exemple, les tubes revêtus ou polis), des mesures de protection telles que le cerclage non métallique ou des revêtements de convoyeurs spécialisés peuvent s'avérer nécessaires. Cette ligne spécifique utilise des feuillards d'acier, idéaux pour les tubes en acier brut ou de construction, où une résistance élevée est primordiale.
7. Conclusion : Investir dans l'efficacité et la sécurité
Les lignes automatisées de cerclage et de cerclage de tubes d'acier rectangulaires , notamment celles utilisant un feuillard d'acier robuste, représentent une avancée technologique majeure pour les transformateurs et fabricants d'acier. Comme le montre la vidéo, ces systèmes optimisent un processus souvent pénible et inefficace en un flux de travail automatisé et rationalisé. Investir dans cette technologie permet aux entreprises d'améliorer considérablement leur productivité, la qualité de leurs emballages et la sécurité de leurs employés, renforçant ainsi leur compétitivité sur le marché. L'évaluation des spécifications techniques, des caractéristiques de conception et des avantages opérationnels est essentielle pour choisir un système adapté aux besoins spécifiques de production.
Pour plus d'informations sur les normes de l'acier et les pratiques de l'industrie, des ressources comme l' American Iron and Steel Institute (AISI) ou ASTM International peuvent fournir un contexte précieux.