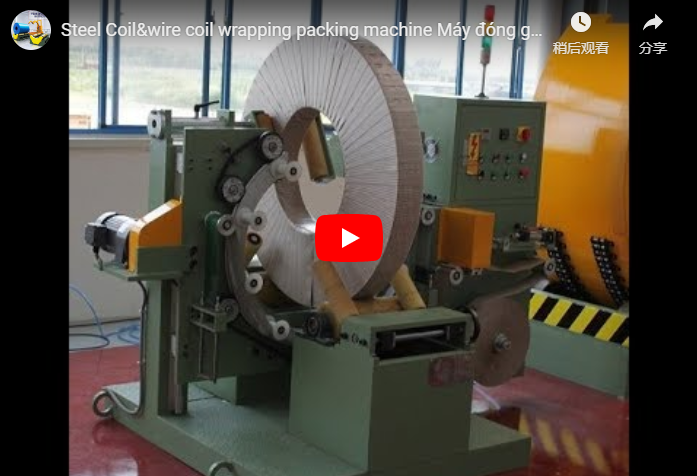
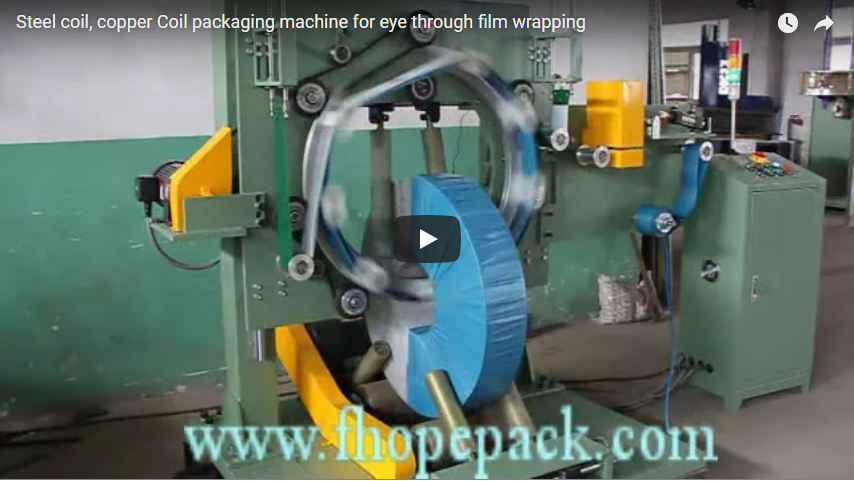
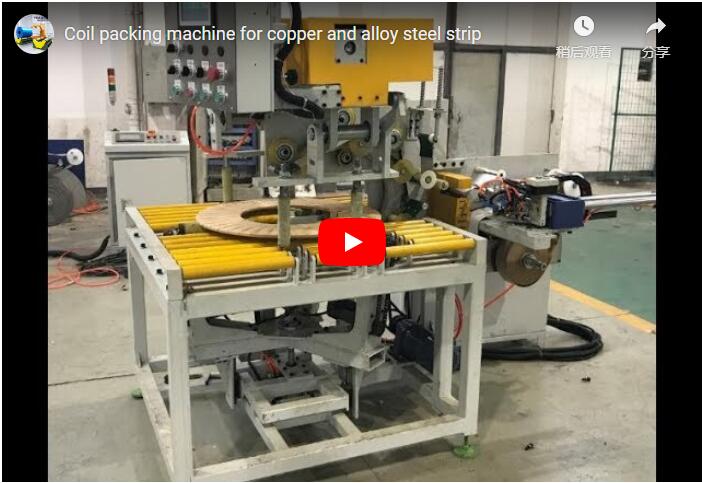
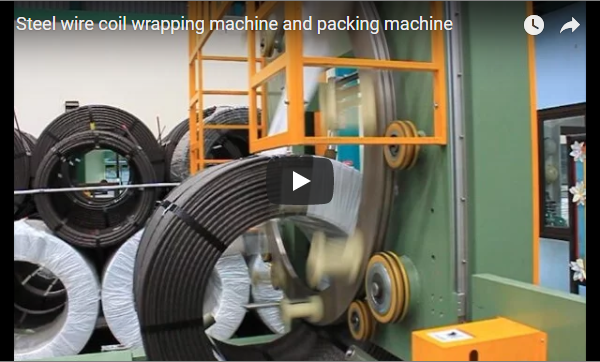
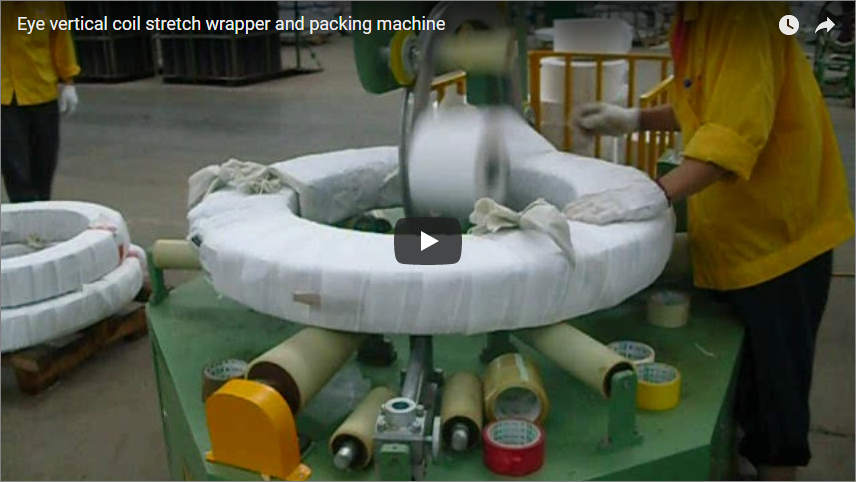
Une machine d'emballage de bobines à œillet traversant unifiée enveloppe les bobines de fil, d'acier refendu et de tubes en plastique en positionnant la bobine verticalement sur des rouleaux de support motorisés, tandis qu'un anneau navette orbital fait passer le film d'emballage à travers l'œillet central de la bobine. Cette méthode d'emballage radiale à œillet traversant assure une encapsulation étanche à 360° contre la corrosion atmosphérique, les chocs sur les bords et le déplacement des couches pendant le transport. Les paramètres de fonctionnement — notamment la vitesse de rotation de l'anneau, les rapports d'entraînement des rouleaux, les niveaux de tension et le nombre total de tours — sont adaptés aux dimensions spécifiques de la bobine et aux caractéristiques du matériau.
Marché
Le système d'emballage orbital à œillet ouvert automatise le conditionnement protecteur des pièces cylindriques à œillet ouvert dans les procédés de fabrication métallurgiques et polymères. En synchronisant la rotation de la pièce sur deux rouleaux d'entraînement revêtus de polyuréthane avec la rotation continue d'un anneau orbital à travers l'ouverture interne, la machine applique une couche hélicoïdale uniforme de film étirable, de ruban plastique tissé ou de papier VCI.
Cette configuration mécanique élimine les risques liés à la main-d'œuvre lors du filetage manuel à travers l'œil, tout en assurant un confinement structurel continu sur l'ensemble du noyau annulaire.
Fonctionnement de la machine à bobiner
Le procédé d'emballage orbital à vision directe sécurise les emballages extérieurs lâches et protège les circonférences internes et externes grâce à une cinématique coordonnée à deux axes :
- Placement vertical du serpentinLa bobine est transférée verticalement (axe horizontal) sur deux rouleaux de support au niveau du sol. Ces rouleaux sont munis de manchons d'usure en polyuréthane (PU) haute résistance afin d'éviter les rayures sur les surfaces extérieures délicates tout en assurant une adhérence optimale sans glissement.
- Alignement et pénétration de l'anneauL'anneau de navette orbitale de type C ou fermé, monté sur un cadre structurel ajustable, aligne sa trajectoire opérationnelle à travers le noyau central (œil) de la bobine.
- Enroulement synchronisé à deux axesL'anneau rotatif transporte la navette de matériau à travers le diamètre intérieur de la bobine, tandis que les rouleaux d'entraînement de la base font tourner cette dernière autour de son axe horizontal. Le rapport de vitesse coordonné entre la rotation de l'anneau (tr/min) et la vitesse de rotation des rouleaux (m/min) détermine le pas hélicoïdal précis et le recouvrement des surfaces.
- Application de film tenduLe matériau d'emballage passe par un frein à friction mécanique ou un mât de tension pneumatique de pré-étirement, générant une force de confinement radiale constante sans écraser les noyaux creux ni se déchirer sur les bords métalliques tranchants.
- Cycle de coupe et de déchargeUne fois le nombre de tours prédéfini atteint, le mouvement s'arrête automatiquement pour la découpe du film et le serrage du bord de fuite, permettant à la bobine entièrement encapsulée de sortir par palan, grue ou convoyeur à rouleaux automatisé.
       [ Orbital Ring Rotation (公转) ]
                 ╭───────╮
           ▼     │   ▲   │     ▼
    ┌────────────┼───┼───┼────────────┐
    │ Film Spool │   │   │ Material   │
    └────────────┼───┼───┼────────────┘
                 │   │   │
           Coil  │ ┌─┴─┐ │  Coil
           Wall  │ │Eye│ │  Wall
                 │ └─┬─┘ │
    ┌────────────┴───┼───┴────────────┐
    │      [ Polyurethane Roller ]    │
    │        (Coil Rotation 自转)      │
    └─────────────────────────────────┘
Bobines de fil, d'acier et de tuyau : matrice de protection
Une seule station d'enroulement orbital permet de traiter différentes bobines industrielles en ajustant la tension d'emballage, le support et les pourcentages de chevauchement afin de remédier aux modes de défaillance spécifiques aux matériaux :
| Catégorie de bobines | Vulnérabilités matérielles | Fonction protectrice principale | Médias d'emballage recommandés |
|---|---|---|---|
| Bobine de fil (Tige, ressort, câble) | Emballages extérieurs lâches, risques de retour élastique, oxydation de surface | Maintien radial pour empêcher le dévissage des spires ; barrière environnementale complète | Papier crépon, film étirable haute tension ou ruban PP tissé |
| Bobine de bande en acier (Bobines refendues, laminées à froid) | Dommages par cisaillement aux angles extérieurs/intérieurs, condensation d'humidité, rouille | Haute résistance à la déchirure des bords ; inhibition dynamique de la corrosion en phase vapeur (VCI) | Film anticorrosion VCI, papier barrière composite, film tissé épais |
| Bobine de tuyau en plastique (PEHD, PEX, ondulé) | Photodégradation UV, pénétration de particules, effondrement de l'ovalisation | Protection contre les UV ; reliure à surface souple sans écrasement des parois annulaires | Film étirable en LLDPE stabilisé aux UV, film barrière blanc coextrudé |
Une seule machine peut traiter les trois produits, à condition que le jeu interne de la bague orbitale, l'espacement des rouleaux et la capacité du moteur couvrent les limites minimales et maximales des produits. Le choix de l'équipement doit être adapté à votre cycle de production afin de garantir un dégagement suffisant pour le distributeur de matériau tout au long du cycle.
Pose de bandes adhésives pour couverture complète
L'obtention d'une encapsulation continue et étanche aux intempéries repose sur la maîtrise du pas du matériau sur la plus grande surface : le diamètre extérieur de la bobine. La vitesse linéaire de surface étant maximale au niveau du diamètre extérieur, le recouvrement du film est minimal en périphérie et maximal le long du diamètre intérieur du noyau.
Le nombre minimal d'enroulements est déterminé par la largeur de la bande de matériau, le taux de chevauchement sélectionné et le périmètre extérieur de la bobine :
Outside Circumference = π × OD
Advance Pitch per Turn = Film Width × (1 - Overlap Percentage)
Total Wraps Required = Outside Circumference / Advance Pitch
Exemple de référence en ingénierie
Pour une bobine lourde mesurant 600 mm de diamètre intérieur × 1 000 mm de diamètre extérieur , utilisant un support d’emballage de 100 mm de large avec un chevauchement spécifié de 50 % sur la face extérieure :
| Métrique de paramètre | Base de calcul | Valeur résultante |
|---|---|---|
| Circonférence extérieure | π × 1,000 mm | 3,142 mm |
| Pas d'avance par tour (OD) | 100 mm × (1 – 0.50) | 50 mm |
| Bandes adhésives pour une couverture OD complète | 3,142 mm / mm 50 | enveloppements 63 (arrondi) |
| Circonférence intérieure | π × 600 mm | 1,885 mm |
| Pitch d'avance résultant (ID) | 1 885 mm / 63 tours | 30 mm |
| Chevauchement résultant (ID) | [1 – (30 mm / 100 mm)] × 100 % | chevauchement de 70 % |
Dans cette configuration, le réglage des variateurs de fréquence à double entraînement PLC pour exécuter 63 cycles d'anneau par tour de bobine unique garantit un chevauchement minimal de 50 % sur le diamètre extérieur, produisant automatiquement une barrière de protection renforcée de 70 % à travers l'œil intérieur.
Intégration des systèmes de contrôle et de sécurité
Les machines d'emballage orbital industrielles comportent une masse rotative importante fonctionnant à des vitesses périphériques supérieures à 2.5 m/s. Des dispositifs de sécurité intégrés empêchent tout contact avec l'opérateur pendant les séquences de fonctionnement.
- Protection périmétrique en treillis métalliqueUn boîtier de sécurité jaune haute visibilité empêche l'accès à l'ensemble de l'anneau rotatif, aux roues de guidage et au chariot distributeur.
- Accès verrouillé: Les portes d'accès de service sont équipées d'interrupteurs de verrouillage de sécurité (niveau de performance d / catégorie 3 selon la norme ISO 13849-1), assurant un arrêt complet de l'exploitation dès l'entrée.
- Inhibition de l'alimentation à vitesse nulle: La logique du système limite la charge de la grue ou du palan jusqu'à ce que le retour d'information sur l'absence de mouvement confirme que l'anneau est verrouillé dans sa position initiale.
- Harmonisation réglementaireL'architecture structurelle et les dispositifs de sécurité s'alignent sur ISO 12100 pour l'évaluation de base des risques et EN 415-10 Pour la sécurité des équipements d'emballage industriel. La documentation de conformité et le marquage CE sont validés selon des configurations contractuelles spécifiques.
Liste de contrôle de sélection technique
Pour déterminer la géométrie du châssis, la configuration des rouleaux et les capacités d'entraînement de votre installation, veuillez confirmer les paramètres d'application suivants :
- Enveloppe dimensionnelle de la bobine: Diamètre intérieur minimal et maximal, diamètre extérieur, largeur axiale et poids brut unitaire pour chaque type de bobine.
- Dégagement transversal: Vérification que
(OD - ID) / 2de plus, le dégagement du distributeur s'insère dans l'ouverture de l'anneau :Ring Clearance Diameter ≥ √((Coil Width)² + (Coil Wall Thickness)²) + Dispenser Offset - Objectif de débitCapacité cible exprimée en bobines par heure.
- Substrats d'emballage: Type de matériau (film étirable LLDPE, papier VCI renforcé, ruban tissé PE/PP), largeur du rouleau et diamètre du mandrin.
- Interface de manutention des matériaux: Méthode de placement des bobines (grue à crochet en C suspendue, grue à flèche avec pince interne ou convoyeur de sol intégré).
- Empreinte de la ligne: Dimensions du sol, dégagement des crochets du pont roulant et zones de stockage adjacentes.
FAQ technique
Une même machine peut-elle enrouler indifféremment du fil de fer, des bandes d'acier et des bobines de tuyaux en plastique ?
Oui. La machine gère les séries de production mixtes à condition que le diamètre intérieur le plus petit permette un passage suffisant pour le chariot du distributeur orbital et que le poids de la bobine la plus lourde ne dépasse pas la capacité de charge mécanique des rouleaux d'entraînement.
Pourquoi le bandage par l'œillet est-il supérieur au bandage par manchon externe ?
L'emballage orbital transparent crée un ensemble unifié et résistant aux contraintes circonférentielles. Il ancre physiquement les extrémités libres extérieures et intérieures à la structure centrale, empêchant ainsi le déplacement axial et le télescopage des couches lors du transport intermodal.
Comment le système de contrôle assure-t-il un chevauchement uniforme ?
Les variateurs de fréquence (VFD) régulent à la fois le moteur de l'anneau orbital et le moteur d'entraînement du rouleau de base. En contrôlant le rapport de vitesse d'entraînement via un automate programmable industriel, le pas d'avance de la surface reste constant quelles que soient les fluctuations de la vitesse de la ligne.
Comment empêcher les bobines légères ou flexibles de se déplacer pendant l'enroulement ?
Pour les bobines en acier léger ou les bobines de tuyaux en plastique flexibles sujettes à sauter sous la tension du film, des rouleaux stabilisateurs supérieurs et latéraux (actionnés pneumatiquement avec une force de maintien réglable) fixent fermement la bobine contre les rouleaux d'entraînement.
Prochaines étapes
Nous concevons des stations d'emballage de bobines adaptées aux dimensions exactes de votre usine grâce à une mise en œuvre standard en trois étapes :
- Examen des paramètres: Veuillez soumettre votre matrice de dimensions de bobines (diamètre intérieur/diamètre extérieur/largeur/poids) et la capacité de production souhaitée à info@fhopepack.comNotre équipe d'ingénieurs nous soumet une proposition de système initiale et un schéma de dégagement.
- Approbation cinématique et de mise en pageExaminer les temps de cycle d'emballage calculés, les taux de rendement du film et la configuration d'intégration des équipements.
- Vérification du site et de la sécurité: Confirmer les capacités de charge au sol, les configurations électriques et les méthodes d'alimentation en usine avant la mise en production.
Solutions connexes
- Ligne d'emballage automatique de bobines — Automatisation intégrée de l'enroulement, du transport et de l'empilage des bobines industrielles.
- Système d'enroulement à œillet pour bobines d'acier et de cuivre — Machines d'emballage orbitales à grande vitesse pour métaux.
- Machines de cerclage de bobines d'acier robustes — Systèmes de cerclage automatisés radiaux et circonférentiels pour bobines refendues.