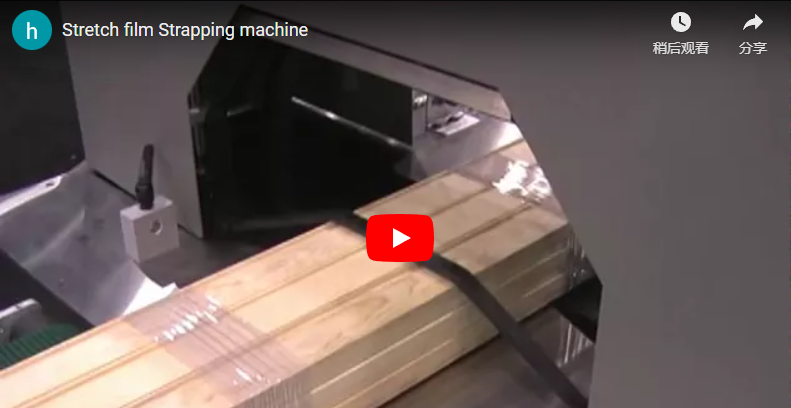
Résumé : Cette étude de cas examine la modernisation d’une ligne d’emballage pour une usine d’extrusion de tubes à haut volume, qui a remplacé l’emballage hors ligne par une banderoleuse orbitale horizontale. Elle décrit un fabricant produisant des produits linéaires jusqu’à six mètres de long, qui cherchait à maîtriser la hausse des coûts de main-d’œuvre et les variations de qualité. Le texte explique que le principal goulot d’étranglement était dû à des vitesses d’extrusion inadaptées et à des flux de travail d’emballage manuels, entraînant des arrêts de ligne et du gaspillage de film.
<iframe loading="lazy" width="1410" height="793" src=" https://www.youtube.com/embed/ZQEoUwb8isg ” title="Emballeuse de palettes sous film étirable et machine d'emballage automatique" frameborder="0" allow="accelerometer; autoplay; clipboard-write; encrypted-media; gyroscope; picture-in-picture" web-share" allowfullscreen>
🛠️ Contexte client
Ce fabricant de tubes et de profilés à haut volume fonctionne en trois équipes par jour et produit des produits linéaires jusqu'à six mètres de long pour les marchés de la construction et de la logistique. Confrontée à la hausse des coûts de main-d'œuvre et aux variations de qualité, la direction a priorisé la modernisation des emballages afin de maintenir la constance de la production tout en stabilisant le contrôle des expéditions.
Ce fabricant fournit des services aux projets d'infrastructure régionaux et aux distributeurs commerciaux. Ses lignes de production comprennent l'extrusion de PVC et le laminage de tubes en acier. L'usine expédie des chargements mixtes d'objets longs nécessitant un emballage sécurisé pour le transport. Avant ce projet, le service d'emballage utilisait des stations semi-autonomes situées en aval de la chaîne de production principale. L'équipe dirigeante s'est attachée à maintenir la constance du débit tout en maîtrisant la hausse des coûts de main-d'œuvre et les variations de contrôle qualité des expéditions.
🏗️ Défi
Le principal goulot d'étranglement provenait de vitesses d'extrusion inadaptées et de processus d'emballage manuels, entraînant des arrêts de ligne fréquents, un gaspillage excessif de film et un confinement de charge irrégulier. Les opérateurs peinaient à synchroniser le traitement par lots avec la production continue, ce qui engendrait des retards et une disponibilité imprévisible pour l'expédition.
L'installation existante exigeait que les opérateurs transfèrent manuellement les produits du convoyeur de production vers une emballeuse autonome. Ce traitement par lots engendrait des files d'attente lors des pics d'activité. Les opérateurs rencontraient des difficultés pour régler la tension du film en fonction du diamètre des produits, ce qui entraînait un emballage insuffisant pour les produits légers et une consommation excessive de film pour les tubes plus lourds. Le manque de synchronisation empêchait la vitesse d'emballage de correspondre de manière fiable au débit de l'extrudeuse. Par conséquent, l'usine était exposée à des risques d'arrêt de production lorsque la production en amont dépassait les capacités de manutention manuelle.
📈 Conception de solutions
Cette modernisation intègre une banderoleuse orbitale horizontale directement sur le convoyeur à courroie trapézoïdale, permettant la découpe automatique du film et un contrôle précis de la vitesse par automate programmable pour un fonctionnement en ligne continu jusqu'à 25 mètres par minute. Cette configuration élimine les étapes de transfert manuel tout en garantissant des motifs d'emballage uniformes, quel que soit le diamètre des tuyaux.
Une banderoleuse orbitale horizontale a été choisie car le traitement d'objets linéaires, comme des tuyaux, nécessite une rotation de l'anneau autour du produit plutôt qu'un retournement de palette. Cette configuration permet à la banderoleuse de rester immobile pendant le passage du produit, ou à l'anneau de se déplacer en orbite au fur et à mesure de l'avancement de la ligne. L'innovation majeure réside dans l'interface du convoyeur à courroie trapézoïdale, qui assure une adhérence optimale des formes rondes et irrégulières sans glissement.
Pour les installations manipulant des extrudés chauds, le choix du matériau de la courroie est crucial. Les courroies en caoutchouc standard peuvent se dégrader sous l'effet de la chaleur, entraînant une contamination. Il est recommandé d'utiliser des courroies en silicone résistant à la chaleur ou en polyuréthane haute température pour les produits sortant à plus de 40 °C. Ceci garantit une fiabilité à long terme et prévient les défauts de film ou de produit.
Spécifications des convoyeurs à courroie trapézoïdale
| Paramètre | Plage de réglage typique | Fonction en langage clair |
|---|---|---|
| Vitesse de la ceinture | 5–25 m/min (correspond à la sortie de la ligne) | Déplace les produits de manière stable sans glisser, même sous de lourdes charges. |
| Espacement de la courroie | 50 mm–200 mm (réglable) | S'adapte à différentes largeurs de tuyaux et empêche leur roulement pendant le transport. |
| Géométrie en angle en V | 60°-90° | Les supports épousent parfaitement les profils arrondis pour un centrage stable. |
Notes sur le système de contrôle : L’automate programmable (PLC) fait office de cerveau central de la machine. Il mémorise les recettes prédéfinies et coordonne automatiquement les mouvements des moteurs. La synchronisation par servomoteurs garantit une rotation précise de l’anneau d’emballage par rapport à la vitesse du convoyeur, évitant ainsi le plissement ou l’étirement du film pendant le transport. Le contrôle de la tension utilise des freins mécaniques réglables pour maintenir une tension d’emballage constante sans écraser les profils délicats ; les réglages exacts varient selon le modèle et le poids du produit.
L'anneau orbital utilise un chariot vertical pour film, entraîné par des servomoteurs. Ceci permet un contrôle précis des enroulements en spirale, en ajustant le nombre de tours par mètre en fonction du poids du produit. Les mécanismes automatiques de découpe et de scellage du film éliminent toute manipulation manuelle en fin de cycle. Recommandation : pour le stockage en extérieur ou le transport maritime, privilégiez le scellage à chaud afin de garantir l'étanchéité à l'humidité à l'extrémité du film ; un serrage mécanique peut suffire pour la distribution en intérieur, dans un environnement sec.
Pour les exigences spécialisées en matière de manutention de tuyaux, des spécifications détaillées sur l'intégration continue peuvent être consultées dans nos solutions de lignes de garnissage de tuyaux en ligne [ https://www.fhopepack.com/Plastic-Pipe-Packing-Line/online-pipe.html ].
🛡️ Mise en œuvre
Le déploiement réussi a nécessité un alignement mécanique précis de l'interface du convoyeur, une synchronisation de l'anneau par servomoteur et un étalonnage systématique de la tension du film, du chevauchement et de la longueur de coupe. Ces réglages garantissent un fonctionnement fiable pour des produits de différentes largeurs tout en minimisant l'intervention de l'opérateur lors des changements d'équipe.
La phase d'intégration s'est concentrée sur trois ajustements techniques clés : l'accouplement mécanique, la synchronisation électronique et la validation du processus. Le convoyeur à courroie trapézoïdale a été boulonné directement au point de déchargement de la ligne de production existante. Les tolérances d'alignement se situent généralement entre 1 et 3 mm, mais les exigences exactes varient selon le modèle et le poids du produit afin d'éviter tout écart lors du transport à grande vitesse.
Les modes de synchronisation ont été configurés en fonction des cycles de production. Les lignes d'extrusion continue bénéficient du suivi de la vitesse de ligne, où l'anneau d'emballage tourne selon un rapport synchronisé avec la vitesse du convoyeur. Les lignes intermittentes utilisent la synchronisation marche/arrêt pour le traitement par lots. Le système PLC stocke les recettes pour différents types de produits, permettant aux opérateurs de modifier les paramètres via l'IHM sans recalibrage manuel.
Synchronisation et paramètres du film
| Paramètre | Réglage/Plage typique | Fonction en langage clair |
|---|---|---|
| Rotation de l'anneau | 0 à 50 tr/min (réglable) | Contrôle la vitesse à laquelle le film s'enroule autour du produit. |
| Tension du film | 30N–150N (plage typique de l'industrie) | Maintient le film étirable suffisamment serré pour sécuriser les charges sans écraser les tuyaux ; varie selon le modèle et le poids du produit. |
| Contrôle de chevauchement | 30 % à 70 % (variable selon l'application) | Détermine le degré de chevauchement du film pour une résistance accrue ou des économies de coûts. |
| Longueur de coupe | Tolérance de ±50 mm à 150 mm (typique) | Découpe systématiquement l'excédent de film après chaque cycle afin d'éviter le gaspillage. |
La validation sur le terrain a confirmé que le système de courroie trapézoïdale maintenait la stabilité du produit, même lors des phases d'accélération. Les opérateurs ont constaté une réduction de la fatigue grâce à l'automatisation des opérations de chargement, d'emballage et de déchargement. Pour les applications de barres d'acier nécessitant une synchronisation renforcée, des protocoles d'intégration similaires s'appliquent ; consultez les détails de notre ligne d'emballage automatique de barres d'acier [ https://www.fhopepack.com/Automatic-Steel-Tube-Packing-Line/Automatic%20steel-rod-packing-line.html ] pour plus d'informations sur la gestion de charges plus importantes.
🔗 Voir aussi : [Équipements associés]( https://www.fhopepack.com/Automatic-Steel-Tube-Packing-Line/Automatic steel-rod-packing-line.html )
⚙️ Données des résultats
Les opérations post-installation démontrent une réduction significative des tâches de manutention manuelle, une application constante de la force de confinement quelle que soit la hauteur de charge et un traitement en ligne stable à 25 mètres par minute sans rupture de film ni dommage au produit. Ces résultats permettent de résoudre directement les problèmes de débit antérieurs.
La modernisation a transformé le processus d'emballage, auparavant un goulot d'étranglement nécessitant une main-d'œuvre importante, en un prolongement optimisé de la production. Les résultats suivants ont été enregistrés au cours du premier trimestre d'exploitation :
-
Amélioration de l'efficacité de la main-d'œuvre : Les tâches manuelles de chargement et de déchargement ont été éliminées, réduisant ainsi les besoins en personnel d'emballage de deux opérateurs par poste.
-
Constante de débit : La vitesse de la ligne a augmenté efficacement, l’emballage n’étant plus un facteur limitant le rythme d’extrusion. Le système a maintenu un débit de 25 m/min sans bourrage ni perte de tension du film.
-
Amélioration de la qualité : La variation de la force de confinement a considérablement diminué. L’uniformisation des emballages a permis d’éliminer les plaintes des clients concernant le relâchement des chargements pendant le transport.
-
Utilisation du film : L’optimisation automatique de la découpe et le chevauchement contrôlé ont permis de réduire le gaspillage de film d’environ 10 à 15 % par rapport aux réglages manuels, bien que les économies réelles varient en fonction de la configuration de pré-étirement et des inefficacités initiales.
Ces résultats démontrent que l'intégration en ligne permet d'obtenir des gains mesurables tant en termes de rapidité opérationnelle que d'assurance qualité des produits.
🛠️ Analyse du retour sur investissement
Les retours financiers proviennent principalement de la réduction de la main-d'œuvre et de l'optimisation de la consommation de pellicule, avec des périodes d'amortissement généralement comprises entre douze et dix-huit mois pour les installations remplaçant deux opérateurs par poste. Ces projections reposent sur des structures salariales de base standard et tiennent compte de la réduction des coûts de retouche.
Le modèle financier de cette modernisation repose sur des réductions de coûts quantifiables par rapport aux dépenses d'investissement liées à l'enveloppe orbitale horizontale. Le principal facteur est l'optimisation des coûts de main-d'œuvre : la suppression des tâches manuelles répétitives permet de redéployer le personnel vers des fonctions à plus forte valeur ajoutée ou de réduire les effectifs nécessaires en fonction du roulement du personnel.
-
Économies de main-d'œuvre : Sur la base des taux de main-d'œuvre industriels de base typiques d'environ 28 à 32 dollars par heure chargée sur une opération à trois équipes, la suppression de deux postes d'emballage génère des économies annuelles mesurables.
-
Réduction du coût du film : Un contrôle précis de la tension et une découpe automatique minimisent le sur-enroulement. Les économies de film se situent généralement entre 10 % et 20 %, selon les inefficacités initiales et les paramètres de pré-étirage.
-
Réduction des retouches : Des emballages uniformes réduisent les rejets d'expéditions et les réclamations des clients, protégeant ainsi les marges bénéficiaires.
Hypothèse d'approvisionnement : Le calcul du retour sur investissement doit inclure les coûts d'installation et les modifications nécessaires apportées au convoyeur. Vérifiez les estimations du fournisseur concernant les économies réalisées sur le film pré-étiré, car les performances réelles dépendent de la qualité du film et de la géométrie du produit. Dans les environnements à haute disponibilité, le délai de retour sur investissement se réduit généralement à 12-18 mois grâce à la protection continue du volume de production.
Liste de vérification pour la décision d'achat
-
Géométrie du produit : Confirmer les dimensions linéaires ; s'assurer que la longueur correspond au dégagement de l'anneau d'emballage (généralement jusqu'à 6 m en standard).
-
Gestion de la chaleur : Si les produits dépassent 40 °C, spécifiez des matériaux de courroie trapézoïdale résistants à la chaleur pour éviter toute dégradation.
-
Besoins de synchronisation : Déterminer si la production est continue ou intermittente afin de sélectionner le mode de synchronisation PLC approprié.
-
Méthode de scellage : Choisir le scellage à chaud pour les applications sensibles à l’humidité ; un serrage mécanique peut suffire pour le stockage à sec.
-
Espace d'intégration : Vérifiez que l'espace au sol permet un alignement direct du convoyeur sans nécessiter de tampon excessif.
🛡️ Note de conformité : Cet équipement est conçu pour répondre aux exigences ISO et CE. Veuillez vérifier les certifications spécifiques auprès du fabricant avant tout achat.
QFP
Qu'est-ce qui distingue un convoyeur à courroie trapézoïdale d'un convoyeur à rouleaux dans cette application ? Les courroies trapézoïdales offrent une adhérence supérieure aux objets ronds comme les tuyaux et les tubes en les maintenant en forme de V. Les rouleaux peuvent entraîner la rotation ou le déplacement latéral d'objets cylindriques, nécessitant ainsi des systèmes de guidage supplémentaires. Les courroies trapézoïdales assurent une traction optimale jusqu'à 25 m/min sans glisser.
Ce système peut-il gérer automatiquement les produits de longueurs variables ? Oui. La synchronisation par automate programmable ajuste le nombre d’enroulements en fonction des capteurs de longueur. Les objets plus courts reçoivent moins d’enroulements par cycle, tandis que les objets plus longs déclenchent des motifs d’enroulement plus étendus. La découpe du film est effectuée avec précision à la fin de chaque cycle, quelle que soit la longueur.
Comment l'enrouleuse orbitale prévient-elle les dommages aux tuyaux en plastique souple ? Le système utilise une tension de film réglable et des taux de chevauchement contrôlés. Les opérateurs peuvent abaisser la tension pour les tuyaux fragiles en PVC ou en PE. Le support à courroie trapézoïdale répartit uniformément le poids de la charge, évitant ainsi toute pression ponctuelle susceptible de déformer les profilés souples pendant la rotation.