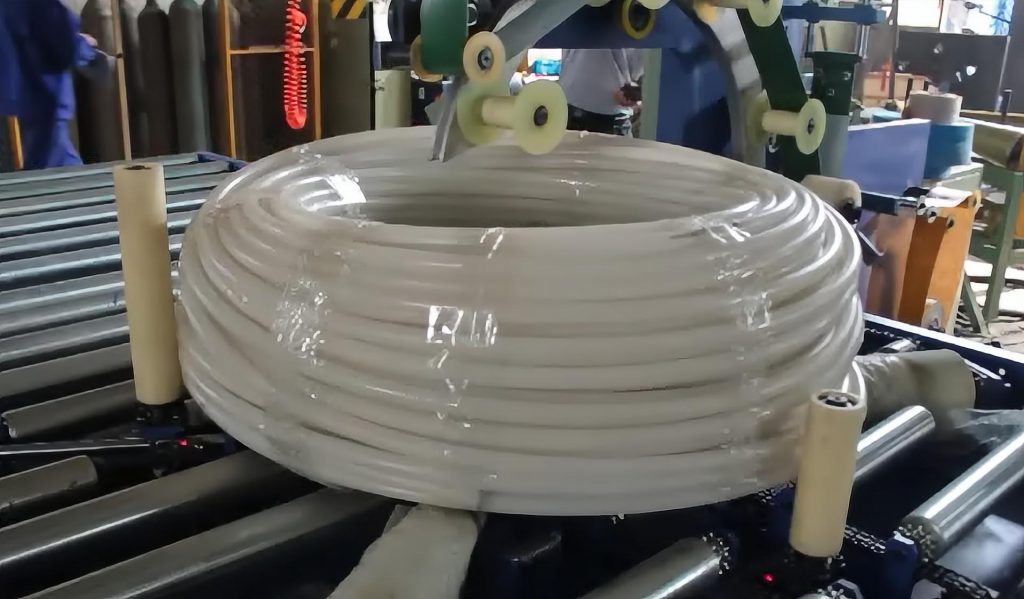
Résumé : L'ajout d'un cerclage automatique à une ligne d'emballage de bobines ancienne peut s'avérer plus rapide et moins coûteux que le remplacement de la ligne. Dans le cadre de cette modernisation, nous avons installé un cerclage automatique sur une ligne de bobines d'acier ancienne, en conservant les convoyeurs à rouleaux jaunes et en collaborant étroitement avec l'équipe de production. La pérennité de cette modernisation dépend de l'adéquation entre le temps de cerclage et le takt de la ligne . Ces deux paramètres sont vérifiés pour chaque projet.
Table des Matières
- Ce que montre la vidéo
- Quelles sont les modifications apportées par la mise à jour ?
- Temps de scellage vs cadence de ligne
- Ce que nous observons sur l'ancienne ligne
- Commandes et sécurité
- Liste de contrôle pour la sélection d'une mise à niveau du cerclage de ligne de bobine
- FAQ technique
- Suivant
- Lecture connexe
- Références
Ce que montre la vidéo
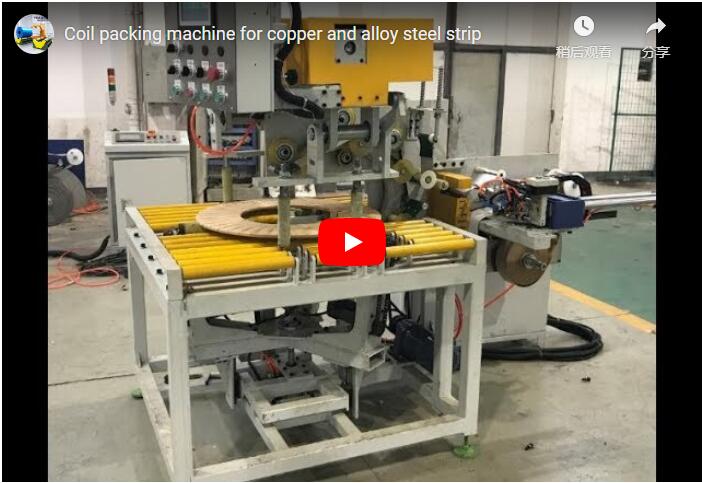
Les bobines d'acier sont disposées verticalement sur les longs convoyeurs à rouleaux jaunes de la ligne d'emballage existante. Au-dessus de la ligne, un bras monté sur un portique et recouvert d'un couvercle rouge abaisse sa tête jusqu'à la bobine, effectue son cycle et s'élève, laissant la bobine sur le convoyeur.
Des employés de l'usine, vêtus de leurs tenues de travail, se tiennent au poste de commande et à côté des nouvelles machines jaunes. L'un d'eux commente la chaîne de production. Derrière, dans le hall, se trouvent des équipements plus anciens et des grues.
Quelles sont les modifications apportées par la mise à jour ?
| Avant | Après la mise à niveau |
|---|---|
| Sangles posées à la main sur le convoyeur | Cycle de cerclage automatique sur le convoyeur |
| Opérateurs à l'intérieur de la zone de la bobine | Les opérateurs au bureau à l'extérieur du cycle |
| Tension de la sangle réglée manuellement | Tension réglée par la machine à chaque cycle |
| Convoyeurs existants | Conservé et réutilisé |
Le maintien des convoyeurs limite les travaux en usine à l'installation des nouveaux équipements, au câblage et à la mise en service. Pour une unité autonome, consultez notre machine automatique de cerclage de bobines d'acier.
Temps de scellage vs cadence de ligne
Exemple illustratif pour une ligne de production devant conditionner 30 bobines par heure :
| Produit | Valeur |
|---|---|
| Fréquence de la ligne, 3 600 ÷ 30 | 120 s par bobine |
| Nombre de sangles par bobine (à titre indicatif) | 4 |
| Temps de confinement | 4 × (temps par sangle + indice entre les sangles) |
| État | Temps de sertissage inférieur à 120 s par bobine |
Si le temps disponible est insuffisant, nous ajoutons une deuxième tête de cerclage ou déplaçons une partie du travail en amont.
Ce que nous observons sur l'ancienne ligne
| Produit | Pourquoi cela compte |
|---|---|
| Hauteur et largeur du convoyeur | Les nouvelles unités doivent s'adapter aux rouleaux existants. |
| Gamme de tailles de bobines | Régle le débattement de la tête et la longueur de la sangle |
| Puissance et air | Doit convenir aux nouvelles unités |
| Signaux de contrôle | Le nouveau cycle doit communiquer avec la ligne existante |
| Espace au-dessus et à côté de la ligne | Pour le portique et l'accès |
Si vous construisez une nouvelle ligne plutôt que de moderniser une ligne existante, consultez notre ligne d'emballage de bobines fendues pour les centres de service.
Nous planifions la mise à niveau de manière à minimiser le temps d'arrêt de l'usine et nous convenons de la période d'arrêt avant le début des travaux.
Commandes et sécurité
Le bras du portique et les unités de cerclage se déplacent automatiquement au-dessus du convoyeur. Maintenez l'accès à la zone de bobine pendant le fonctionnement du cycle et n'intervenez sur la ligne que lorsqu'elle est arrêtée et isolée.
Les normes applicables dépendent du marché de destination. Pour les marchés CE, la norme ISO 12100 définit la méthode d'évaluation des risques et la norme EN 415-10 définit les exigences générales relatives aux machines d'emballage.
Liste de contrôle pour la sélection d'une mise à niveau du cerclage de ligne de bobine
- Plage de diamètre extérieur, diamètre intérieur, largeur et poids de la bobine.
- Nombre de bobines par heure que la ligne doit remplir.
- Sangles par bobine, radiales et circonférentielles.
- Hauteur, largeur et commandes du convoyeur existant.
- Fenêtre d'arrêt pour l'installation.
- Puissance, air et espace autour de la ligne.
FAQ technique
Q : Est-il possible d'ajouter un cerclage automatique à une ligne existante ? R : Oui. Lors de cette modernisation, nous avons conservé les convoyeurs à rouleaux existants et ajouté les unités de cerclage.
Q : Est-ce que ça suivra la cadence de la chaîne ? R : Vérifiez le temps de cerclage par rapport au takt. Dans notre exemple, 4 sangles, avec leurs déplacements d'index, doivent tenir dans un takt de 120 s.
Q : Que faut-il étudier en premier ? R : La taille du convoyeur, la plage de bobines, l'alimentation électrique et pneumatique, les signaux de commande et l'espace autour de la ligne.
Q : Les opérateurs travaillent-ils encore dans la zone de la bobine ? R : Non. Ils gèrent le cycle depuis un bureau situé à l'extérieur.
Q : Que se passe-t-il si le temps de cerclage est trop long ? R : Nous ajoutons une deuxième tête ou déplaçons une partie du travail en amont.
Suivant
Nous planifions la mise à niveau de votre ligne en trois étapes :
- Soumettez votre plan d'aménagement avec la disposition des lignes, les dimensions des bobines et la puissance de sortie info@fhopepack.com.
- Recevez une proposition sous 48 heures, avec la portée de la mise à niveau et le contrôle du takt.
- Réservez une visite du site vérifier les convoyeurs et les commandes existants.
Lecture connexe
- Machines de cerclage de bobines d'acier
- Ligne automatique d'emballage de bobines
- Vidéo : machine à cercler radialement les bobines d'acier
Références
- Contenu du projet : Équipe d’ingénierie FHOPE, 04/10/2026
- Exemple de takt : notre exemple concret, valeurs illustratives
- Machine en action : notre vidéo sur YouTube
- Portée des normes : ISO 12100: 2010, EN 415-10: 2014
Dernière mise à jour : 04/10/2026