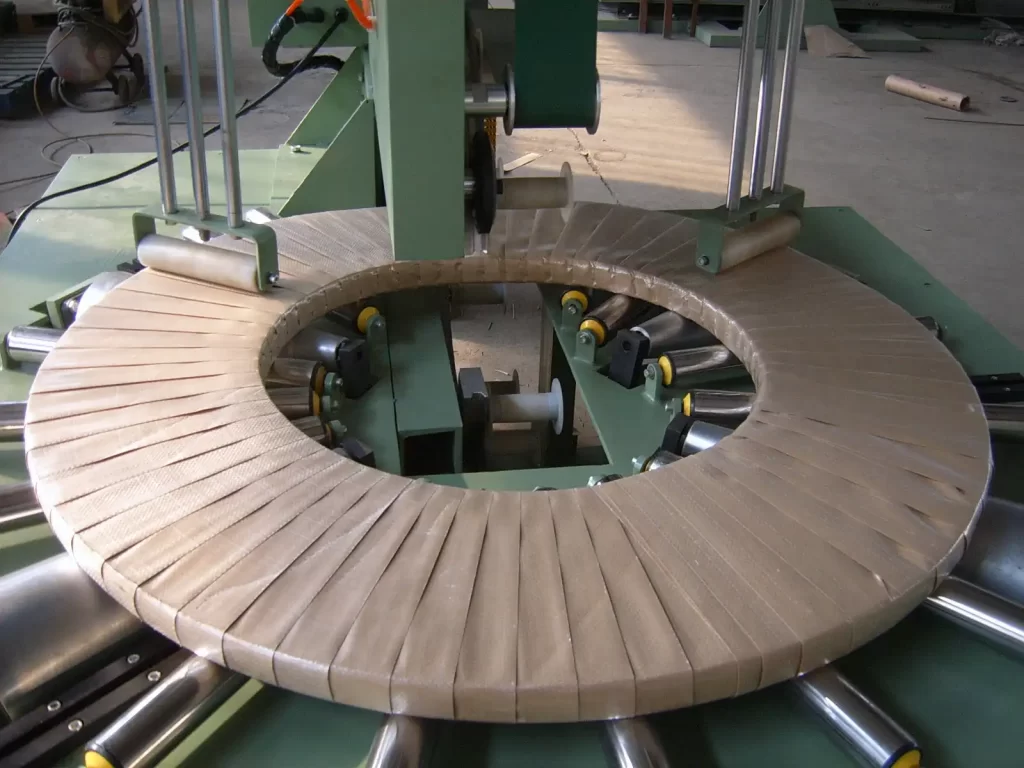
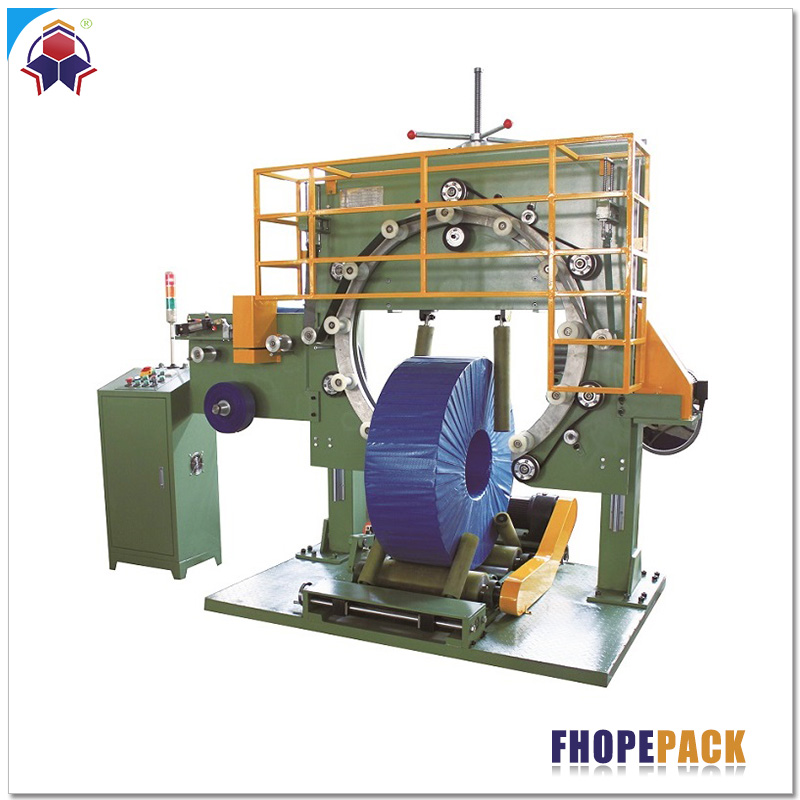
Résumé Ce clip présente plusieurs de nos lignes de conditionnement de bobines. On y voit une bobine de cuivre fixée sur un plateau tournant, des bobineuses à œillet sur des convoyeurs à rouleaux, un basculeur, des bobines plates enroulées sous un anneau de portique et des portiques empilant les bobines finies. Chaque poste remplace une tâche manuelle en atelier ; le choix des postes pour chaque usine est donc déterminé par la taille des bobines et le débit de production.
Table des Matières
- Ce que montre l'extrait
- Ce que chaque station remplace
- Travail par quart
- Comment nous choisissons les stations
- Liste de contrôle de sélection
- Sécurité
- FAQ technique
- Suivant
- Lecture connexe
- Références
Ce que montre l'extrait
| Etape | Ce que tu vois |
|---|---|
| Costaud | Une bobine de cuivre fixée sur un plateau tournant |
| Enveloppe transparente | Les enrouleuses orbitales bleues enroulent les bobines sur les convoyeurs à rouleaux. |
| Inclinaison | Un basculeur fait tourner une bobine sur la ligne |
| Enroulement à plat | De grandes bobines plates enroulées sous un anneau de portique |
| Empilement | Les portiques soulèvent et empilent les bobines finies. |
Ce que chaque station remplace
| Station | travail manuel qu'il remplace |
|---|---|
| Costaud | cerclage manuel avec un outil |
| Enveloppe transparente | film d'emballage manuel à travers l'œil |
| Inclinaison | Tourner des bobines avec une grue |
| Enroulement à plat | Emballage manuel de grandes bobines sur la palette |
| Empilement | empilage par grue ou chariot élévateur |
Travail par quart
Exemple résolu (à titre illustratif).
| Produit | Valeur |
|---|---|
| Équipe d'emballage manuel par quart de travail (à titre indicatif) | d'un million de personnes |
| Équipage avec la ligne automatique (à titre indicatif) | d'un million de personnes |
| Les gens se sont reconvertis dans d'autres emplois, 6 − 2 | 4 par quart de travail |
| Nombre de quarts de travail par jour (à titre indicatif) | 2 |
| Nombre de personnes déplacées par jour, 4 × 2 | 8 |
| Durée du poste (à titre indicatif) | 8 h |
| Heures de travail effectuées par jour, 8 × 8 | 64 h |
Comment nous choisissons les stations
| Choix | Dépend de |
|---|---|
| Costaud | Radial, circonférentiel ou les deux |
| Emballage | Anneau à spirale traversant ou plat |
| Inclinaison | Position de la bobine par rapport à la refendeuse ou au moulin |
| Empilement | Portique ou robot, motif d'empilement |
Liste de contrôle de sélection
- Dimensions, poids et matériaux des bobines.
- Bobines par heure.
- Travaux manuels et équipage actuels.
- Sangles et emballage nécessaires.
- Inclinaison nécessaire.
- Motif d'empilement.
Sécurité
- Tenez-vous à l'écart de chaque station pendant son fonctionnement.
- Restez à l'extérieur des zones clôturées entourant les portiques et les robots.
- Verrouillez avant de dégager tout blocage.
- Pour les marchés CE, la machine est conçue selon les normes ISO 12100 et EN 415-10.
FAQ technique
Q : Quelles sont les étapes d'une ligne d'emballage de bobines ? R : Cerclage, enrubannage, basculement et empilage, selon l'usine.
Q : Que remplace chaque poste ? R : Le cerclage manuel, l'emballage manuel, le basculement de la grue et le gerbage par grue ou chariot élévateur.
Q : Combien de personnes cela permet-il de libérer ? R : 4 personnes par poste dans l'exemple donné, soit 8 par jour sur 2 postes.
Q : Empilage par portique ou par robot ? R : Nous choisissons en fonction du poids de la bobine, de sa taille, de la cadence de cycle et du schéma d’empilage.
Q : Est-il possible d'ajouter des stations ultérieurement ? R : Oui. Nous prévoyons de l'espace pour l'ajout de stations ultérieurement.
Q : Quelles normes s'appliquent ? R : Pour les marchés CE, ISO 12100 et EN 415-10.
Suivant
Nous réalisons une ligne de conditionnement de bobines en trois étapes :
- Soumettez votre plan d'aménagement avec les dimensions des bobines, les poids, la puissance et l'équipe actuelle, à info@fhopepack.com.
- Recevez une proposition sous 48 heures avec les données et la configuration de la machine.
- Réservez une visite du site Nous confirmons donc la configuration de l'étage.
Lecture connexe
- Ligne de conditionnement de bobines d'acier : cinq indicateurs de retour sur investissement
- Ligne de cerclage, d'étiquetage et d'empilage de bobines d'acier
- Ligne de basculement, d'enroulement et d'empilage de bobines refendues
- Lignes d'emballage automatique de bobines
Références
- Contenu de la machine : Équipe d'ingénierie FHOPE, 10/10/2026
- Agrafe: la vidéo sur YouTube
- Travail par poste : notre exemple concret, valeurs illustratives
- Domaine d'application des normes : ISO 12100:2010 ; EN 415-10: 2014
- Délai de soumission : CTA de la maison approuvée (proposition sous 48 heures)
Dernière mise à jour : 10/10/2026