Résumé : Notre machine d'enroulement et de cerclage de tubes ondulés enroule le tube double paroi directement de l'extrudeuse sur un dévidoir à six bras, puis cercle la bobine finie pour maintenir sa forme. Notre machine standard enroule à une vitesse de 1 à 60 m/min sur deux stations d'enroulement, ce qui permet de cercler et de décharger une bobine pendant que la suivante est enroulée. La taille de la bobine est déterminée par le dévidoir : la plage standard est de 500 à 800 mm de diamètre extérieur, et les tubes ondulés de plus grand diamètre nécessitent un dévidoir plus grand, conçu sur mesure.
Table des Matières
- Fonctionnement de l'enrouleur
- Pourquoi un tuyau ondulé a besoin d'une bobine cerclée
- Calcul de la longueur de la bobine
- Deux stations et vitesse d'extrusion
- Données machine standard
- tuyau ondulé de plus grand diamètre
- Liste de contrôle de sélection
- FAQ technique
- Suivant
- Lecture connexe
- Références
Fonctionnement de l'enrouleur
La machine mesure la longueur du tuyau, le coupe, l'enroule en bobine, fixe la bobine, la cercle et l'évacue. Chacune de ces étapes est programmée dans l'automate programmable ; la longueur de la bobine et le nombre de cerclages sont donc des paramètres prédéfinis et non laissés à la discrétion de l'opérateur.
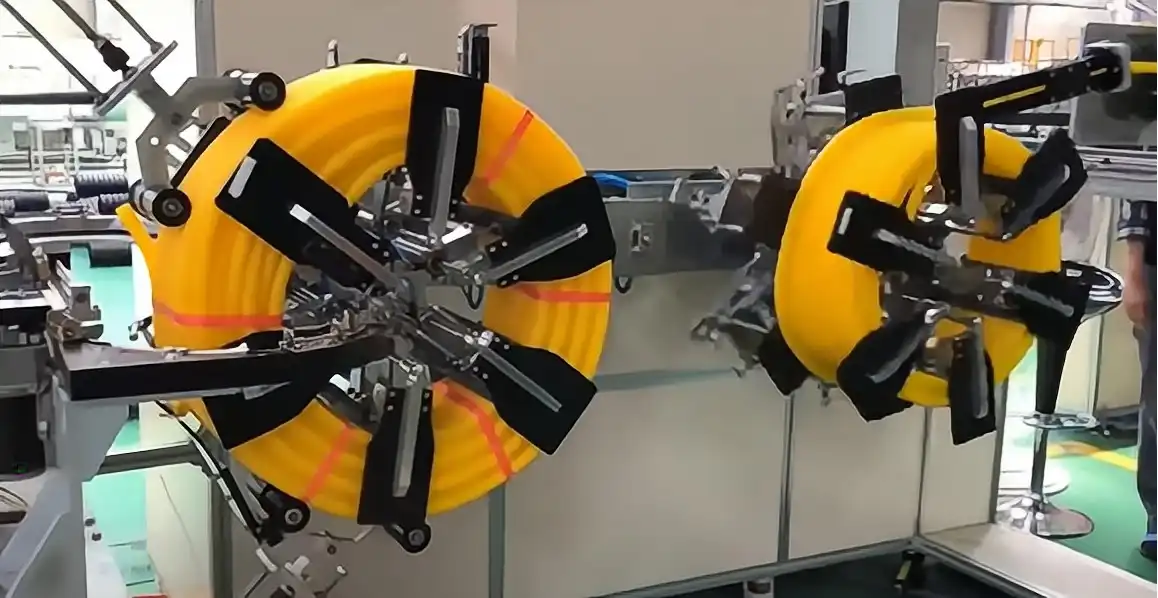
La bobine comporte six bras radiaux. Ceux-ci maintiennent l'intérieur de la bobine pendant l'enroulement et se ferment ou s'ouvrent pour régler le diamètre intérieur de la bobine.
Dans notre vidéo, les bras maintiennent le tube vert à double paroi en couches serrées pendant la rotation de la bobine, de sorte que les ondulations s'emboîtent parfaitement. Le bras de cerclage fixe ensuite les feuillards sur la bobine, qui reste ainsi en place, avant de la déposer sur le convoyeur à rouleaux. Une barrière grillagée empêche toute personne de s'approcher de la bobine et du bras de cerclage pendant leur manipulation.
Pourquoi un tuyau ondulé a besoin d'une bobine cerclée
Le tube ondulé se comporte comme un ressort. Une fois coupé, la bobine se déroule et les couches extérieures glissent hors des couches intérieures. Les sangles maintiennent les couches ensemble sur toute la longueur de la bobine, ce qui permet à celle-ci de conserver son diamètre sur la palette, dans le camion et sur le chantier.
Les sangles déterminent également la maniabilité de la bobine. Une bobine ronde et serrée s'empile sur une palette et se déroule sans problème. Une bobine lâche prend plus de place et est difficile à soulever.
Calcul de la longueur de la bobine
La longueur de la bobine dépend des dimensions de la bobine et du diamètre du tuyau :
Longueur de la bobine ≈ nombre de spires par couche × nombre de couches × π × diamètre moyen de la bobine
Nombre de tours par couche = largeur de la bobine ÷ diamètre extérieur du tuyau. Nombre de couches = (diamètre extérieur de la bobine − diamètre intérieur de la bobine) ÷ 2 ÷ diamètre extérieur du tuyau.
Exemple illustratif pour un tuyau de 50 mm :
| Produit | Valeur |
|---|---|
| Identification de la bobine (exemple) | 400 mm |
| Diamètre extérieur de la bobine (exemple) | 800 mm |
| Largeur de la bobine (exemple) | 300 mm |
| Tours par couche, 300 ÷ 50 | 6 |
| Couches, (800 − 400) ÷ 2 ÷ 50 | 4 |
| Diamètre moyen de la bobine | 600 mm |
| Longueur de la bobine : 24 × π × 0.6 m | à propos de 45 m |
Le diamètre intérieur de la bobine doit également rester supérieur au rayon de courbure minimal du tuyau, sinon les ondulations se plient sur les spires intérieures. Nous déterminons d'abord le diamètre intérieur de la bobine en fonction de la limite de courbure de votre tuyau, puis nous ajustons la largeur et le diamètre extérieur en conséquence.
Inversez le processus de sélection pour déterminer la bobine. Si votre client souhaite des bobines de 50 m d'un tuyau donné, le calcul vous indiquera le diamètre extérieur, le diamètre intérieur et la largeur de la bobine.
Deux stations et vitesse d'extrusion
L'extrudeuse fonctionnant en continu, l'enrouleuse doit être alimentée en tube en permanence. Grâce à ses deux stations d'enroulement, le tube bascule sur la bobine vide lorsque la première bobine atteint sa longueur maximale ; la bobine pleine est alors cerclée et déchargée pendant que la seconde s'enroule.
À la vitesse maximale de 60 m/min, la bobine de 45 m s'enroule en environ 45 s. L'autre poste dispose alors d'environ 45 s pour cercler et décharger sa bobine. Une extrudeuse plus lente laisse plus de temps pour le cerclage. Une bobine courte à haute vitesse en laisse moins, et si le cerclage ne peut être terminé avant que l'autre bobine ne soit pleine, la ligne doit ralentir. C'est pourquoi la longueur de la bobine et la vitesse de la ligne sont indissociables.
Données machine standard
| Produit | Machine d'enroulement et de cerclage de tuyau |
|---|---|
| Coil ID | 350 – 550 mm |
| Coil OD | 500 – 800 mm |
| Bobine largeur | 150 – 300 mm |
| poids Coil | 5-35 kg |
| Vitesse d'enroulement | 1-60 m/min |
| Stations d'enroulement | 2 |
| Consommation d'énergie | 4.5kW |
| épaisseur de la bande de cerclage | 0.6 – 0.75 mm |
| Contrôle | PLC : longueur, coupe, enroulement, cerclage, déchargement |
tuyau ondulé de plus grand diamètre
La bobine présentée dans notre vidéo est plus grande qu'une fenêtre standard, ce qui est normal pour les tubes ondulés à double paroi. La longueur de la bobine, la longueur du bras et la portée du feuillard sont définies pour chaque projet, en fonction du diamètre extérieur du tube et de la longueur de bobine souhaitée par le client. Utilisez la formule de calcul de la longueur de bobine avec vos propres dimensions, et nous fabriquerons la bobine sur mesure.
Les normes applicables dépendent du marché de destination. Pour les marchés CE, la norme ISO 12100 définit la méthode d'évaluation des risques et la norme EN 415-10 définit les exigences générales relatives aux machines d'emballage.
Liste de contrôle pour la sélection d'un enrouleur de tuyau ondulé
- Diamètre extérieur du tuyau et type de paroi : simple ou double paroi.
- Longueur de bobine commandée par vos clients.
- Limites de diamètre intérieur, de diamètre extérieur et de largeur de la bobine.
- Vitesse de la ligne d'extrusion en m/min.
- Nombre et position des sangles par bobine.
- Poids de la bobine et aspect de celle-ci à sa sortie de la machine.
- Emballage sous film plastique après cerclage, si nécessaire.
FAQ technique
Q : À quelle vitesse fonctionne l'enrouleur ? R : Notre machine standard enroule à une vitesse de 1 à 60 m/min et suit la vitesse de l'extrudeuse.
Q : Pourquoi deux stations d'enroulement ? R : Pour que l'extrudeuse ne soit jamais en attente. Une station enroule pendant que l'autre enserre et décharge.
Q : Comment calculer la longueur de la bobine ? R : Nombre de spires par couche × nombre de couches × π × diamètre moyen de la bobine. Une bobine de 400/800 mm, de 300 mm de large, en tube de 50 mm de diamètre, contient environ 45 m.
Q : Quelles sont les dimensions de bobines que la machine standard peut fabriquer ? A : Diamètre intérieur de la bobine 350–550 mm, diamètre extérieur 500–800 mm et largeur 150–300 mm, jusqu'à 35 kg.
Q : Peut-il enrouler des tubes à double paroi de plus grand diamètre ? R : Oui. Pour les tubes de plus grand diamètre, nous adaptons la bobine, les bras et la longueur du cerclage à la taille de votre enroulement.
Suivant
Nous planifions votre ligne d'enroulement de tuyaux ondulés en trois étapes :
- Soumettez votre plan d'aménagement avec les dimensions des tuyaux, les longueurs des bobines et la vitesse de l'extrudeuse à info@fhopepack.com.
- Recevez une proposition sous 48 heures, avec la taille de la bobine et le plan de cerclage.
- Réservez une visite du site pour vérifier la sortie de l'extrudeuse et la zone de manutention de la bobine.
Lecture connexe
- Machine d'enroulement et de cerclage de tuyau
- machine d'emballage de tuyaux ondulés
- Vidéo : machine d’enroulement de tuyaux et emballage de bobines de tuyaux en PEHD
Références
- Données machine standard et fonctions PLC : page sur la machine à enrouler et à cercler les tuyaux
- Machine en action : Notre vidéo sur l'enroulement de tuyaux ondulés est disponible sur YouTube.
- Exemples de longueur et de calage de bobine : nos exemples pratiques, valeurs illustratives
- Portée des normes : ISO 12100: 2010, EN 415-10: 2014
Dernière mise à jour : 04/10/2026





