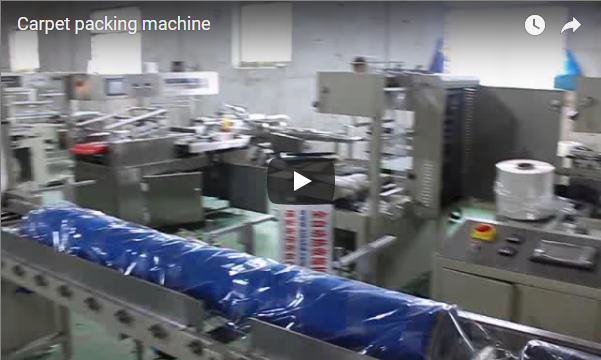
Résumé : Notre machine de rétraction de rouleaux de moquette scelle chaque rouleau sous film POF et le rétracte dans un tunnel. La ligne compacte présentée dans cette vidéo est conçue pour des rouleaux de 400 mm de diamètre et équipée d’un convoyeur sur mesure. Le modèle standard accepte des rouleaux de 310 mm de diamètre et de 650 à 1 300 mm de longueur, avec une puissance de 10.5 kW . La largeur du film est calculée en fonction de la circonférence du rouleau, comme indiqué ci-dessous.
Table des Matières
- Cycle d'emballage
- Spécifications techniques
- Dimensionnement du film
- Étanchéité et tunnel
- Intégration de ligne
- Services publics et aménagement
- Sécurité
- Liste de contrôle de sélection
- FAQ technique
- Suivant
- Lecture connexe
- Références
Comment se déroule le cycle de conditionnement sous film rétractable des rouleaux de moquette ?
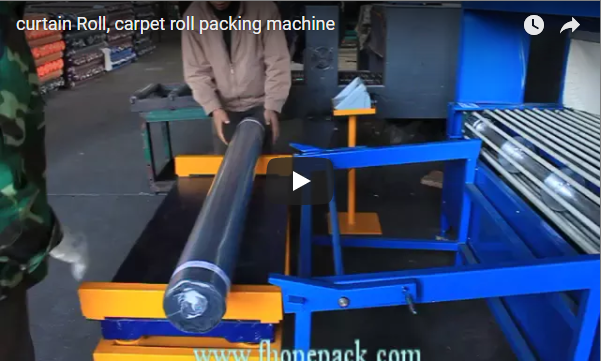
Nous avons conçu la ligne présentée dans cette vidéo pour des rouleaux de moquette d'environ 400 mm de diamètre, alimentés par un convoyeur sur mesure. Les temps indiqués ci-dessous correspondent au passage d'un rouleau à travers quatre stations :
- 0–4 s, alimentation et film. Le rouleau pénètre dans la section de scellage et le film est déroulé dessus. Une cellule photoélectrique détecte le rouleau et détermine sa position, de sorte que chaque rouleau démarre au même point.
- 4 à 8 s, scellage. L'opérateur lance le cycle sur l'écran tactile. La scelleuse referme le film autour du rouleau sur tous les côtés, assurant ainsi une fermeture complète de l'emballage.
- 8–16 s, rétrécissement. Le rouleau scellé pénètre dans le tunnel de rétraction. Des chaînes munies de tiges rotatives recouvertes de silicone le transportent, ce qui fait tourner le rouleau et rétracte le film uniformément sur toute sa circonférence.
- 16–20 s, décharge. Le rouleau fini sort du tunnel, bien emballé, et l'opérateur le récupère.
La rotation des tiges est essentielle pour les produits ronds. Un rouleau immobile sur un tapis roulant plat serait principalement exposé à la chaleur par le haut et les côtés. La rotation permet un retrait uniforme, sans film qui se détache en bas.
Spécifications de la machine à rétrécir les rouleaux de moquette
| Paramètre | machine à rétrécir les tapis standard |
|---|---|
| Mode de scellage | Entièrement fermé, trois côtés scellés |
| Diamètre du rouleau | 310 mm (la ligne dans la vidéo est conçue pour 400 mm) |
| Longueur du rouleau | 650 – 1300 mm |
| Type de film | POF |
| Format de film maximal (tel qu'indiqué) | 580 x 280 mm |
| Tuning Moteur | 10.5 kW, 380 V, 50/60 Hz, triphasé |
| Arrivée d'air | ≤ 0.5 MPa (5 bar) |
| Hauteur de travail | 780 – 820 mm |
La capacité d'emballage dépend de la longueur du produit, et la vitesse du convoyeur tunnel est variable. Les dimensions du four tunnel sont déterminées par la longueur du produit, et son ouverture doit permettre le passage du plus grand diamètre du rouleau. Notre machine d'emballage de tapis utilise un film PE, une hauteur de scellage jusqu'à 450 mm et une largeur de scellage réglable.
Dimensionnement du film : commencer par la circonférence du rouleau
Un rouleau rond nécessite un film qui l'entoure entièrement, plus une marge de scellage. Nous dimensionnons le film en trois étapes :
- Circonférence = π × diamètre. Un rouleau de 310 mm a une circonférence de 974 mm. Un rouleau de 400 mm a une circonférence de 1257 mm.
- Largeur du film plié. Avec un film plié en son centre, chaque côté couvre la moitié de la circonférence : 487 mm pour un rouleau de 310 mm et 628 mm pour un rouleau de 400 mm, avant la marge de scellage.
- Vérifiez par rapport à la machine. Comparez la largeur pliée, marge de scellage comprise, avec le film utilisé par la scelleuse. Un rouleau de 400 mm nécessite environ 141 mm de plus de chaque côté qu'un rouleau de 310 mm ; c'est pourquoi nous concevons le système de film en fonction du diamètre du rouleau, comme illustré dans la vidéo.
La longueur du rouleau a l'effet inverse. Un rouleau plus long nécessite un scellage plus long et un passage dans le tunnel plus long, ce qui réduit le nombre de rouleaux par heure.
Paramètres de scellement et de rétrécissement du tunnel
Notre soudeuse est chauffée en permanence et équipée d'une lame de scellage facilement interchangeable. L'automate programmable contrôle et détecte la température de scellage, garantissant ainsi une température constante d'un rouleau à l'autre. La largeur de scellage est réglable pour s'adapter à différents produits.
Deux paramètres déterminent le contenu final du colis :
- Température du joint. Il faut faire fondre les couches de film en une seule couture sans les percer. Nous paramétrons le type et l'épaisseur du film sur l'écran tactile.
- Température et vitesse du tunnel. Le film doit atteindre la température de rétraction sur toute la longueur du rouleau. Un convoyeur plus lent prolonge le temps de chauffe, tandis qu'un convoyeur plus rapide permet de traiter plus de rouleaux par heure.
Le système de scellage à température constante convient au PE et autres films rétractables industriels. Le POF offre un emballage transparent et brillant, tandis que le PE est le film le plus résistant pour les rouleaux épais.
Intégration de ligne pour les rouleaux de moquette et de tapis
La machine peut fonctionner seule ou intégrée à une ligne de production. L'alimentation dispose de deux modes : automatique et manuel. La vitesse d'avance est réglable afin de s'adapter à la ligne en amont et au tunnel de rétraction en aval.
Nous livrons la machine de rétraction seule ou en ligne complète. Options disponibles :
- Un empileur pour rouleaux finis, ou un empileur pour palettes.
- Stations de scellage à rouleau tournant.
- Postes de montage avant emballage.
- Un tunnel de rétraction dimensionné à la longueur du produit.
Services publics et aménagement
Planifiez l'aménagement au sol et prévoyez les fournitures avant l'arrivée de la machine :
- Puissance: 380 V, 50/60 Hz, triphasé, avec une consommation de 10.5 kW sur la machine standard.
- Air: air comprimé propre jusqu'à 0.5 MPa (5 bar).
- La taille: une hauteur de travail de 780 à 820 mm, pour correspondre au convoyeur situé devant.
- Durée : La taille du four tunnel dépend de la longueur du produit, la disposition s'adapte donc à votre rouleau le plus long.
Sécurité sur une ligne de rétraction de rouleau de moquette
La soudeuse thermique et le tunnel de chauffe représentent les principaux dangers. La section de scellage visible dans la vidéo est équipée d'un couvercle transparent à charnières, et le panneau de commande comporte un arrêt d'urgence rouge. Veillez à dégager la sortie du tunnel lors du retrait des rouleaux.
Les normes applicables dépendent du marché de destination. Pour les marchés CE, la norme ISO 12100 définit la méthode d'évaluation des risques et la norme EN 415-10 définit les exigences générales relatives aux machines d'emballage.
Liste de contrôle pour la sélection d'une machine à rétrécir les rouleaux de moquette
- Gamme de diamètres de rouleaux, y compris le plus grand rouleau que vous emballez.
- Longueur des rouleaux et poids par rouleau.
- Type de film : POF pour un emballage transparent, ou PE pour les rouleaux épais.
- Rouleaux par heure et vitesse de la ligne en avant.
- Utilisation autonome ou en ligne avec un empileur ou un palettiseur.
- Fournir sur site tension, fréquence et air comprimé.
FAQ technique
Q : Quelles sont les dimensions des rouleaux que peut accepter la machine standard de rétraction de moquette ? R : Des rouleaux de 310 mm de diamètre et de 650 à 1 300 mm de longueur. Pour les rouleaux plus larges, comme ceux de 400 mm présentés dans cette vidéo, nous adaptons la ligne de production à ce diamètre.
Q : Comment calculer la largeur de film nécessaire pour mon rouleau ? R : Multipliez le diamètre par π pour obtenir la circonférence, puis divisez-la par deux pour un film plié en deux et ajoutez une marge de scellage. Un rouleau de 310 mm nécessite au moins 487 mm de chaque côté.
Q : Pourquoi le tunnel utilise-t-il des tiges rotatives et non une bande transporteuse plate ? R : Les tiges revêtues de silicone font tourner le rouleau lors de son passage dans le tunnel. La chaleur se répartit ainsi uniformément sur toute la circonférence, ce qui permet un rétrécissement homogène du film, sans zones de décollement.
Q : La machine peut-elle utiliser aussi bien du film PE que du POF ? R : Oui, si la température de scellage est réglée pour le PE. Le système de scellage à température constante convient au PE et aux autres films rétractables industriels. Notre machine d’emballage de tapis utilise du film PE avec alimentation et découpe automatiques.
Q : Combien de rouleaux par heure peut-elle conditionner ? R : Rouleaux par heure = 3 600 ÷ secondes par rouleau à la station la plus lente. La longueur de scellage et le temps de passage dans le tunnel augmentent avec la longueur du rouleau ; par conséquent, les rouleaux longs réduisent le rendement. Ce dernier est calculé à partir de la longueur de vos rouleaux et de la vitesse de votre convoyeur.
Suivant
Nous dimensionnons la ligne de rétraction des rouleaux de moquette en fonction de vos rouleaux en trois étapes :
- Soumettez votre plan d'aménagement avec le diamètre du rouleau, sa longueur, son poids, le nombre de rouleaux par heure et le type de film à info@fhopepack.com.
- Recevez une proposition de machine sous 48 heures, avec la taille du film, la longueur du tunnel et la configuration de la ligne.
- Réservez une visite du site pour adapter la ligne à votre sol et au convoyeur en amont.
Lecture connexe
- Machine à rétrécir les tapis
- Machine d'emballage de tapis
- Vidéo : machine de scellage et de rétraction de rouleaux de moquette
- Vidéo : machine de conditionnement sous film rétractable pour rouleaux de moquette
Références
- Dimensions du rouleau, du film, de la puissance, de l'air, de la hauteur de travail, du convoyeur tunnel : page sur la machine à rétrécir les tapis
- Système de scellage, film PE, hauteur de scellage, modes d'alimentation : page sur la machine à emballer les tapis
- Vue en ligne et construction sur rouleau de 400 mm : Notre vidéo sur le rétrécissement des rouleaux de moquette est disponible sur YouTube.
- Portée des normes : ISO 12100: 2010, EN 415-10: 2014
Dernière mise à jour : 03/10/2026