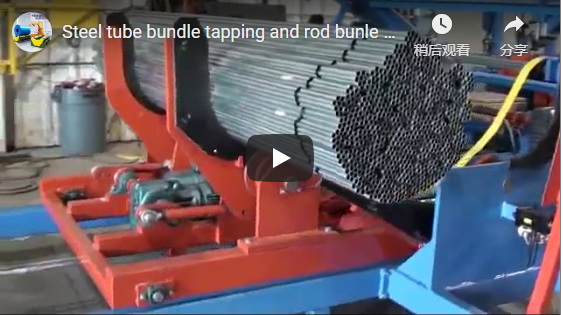
Pourquoi les fabricants de tubes en acier ont-ils besoin d'une ligne automatisée d'empilage et de cerclage ?
Les lignes automatisées d'empilage et de cerclage se synchronisent directement avec la production des tubes afin d'éliminer les goulots d'étranglement liés à la manutention manuelle, de réduire le gaspillage de feuillards pour charges lourdes de 12 à 18 % (valeur moyenne du secteur ) et de garantir l'intégrité des paquets, denses et stables, pendant le transport. Ce changement opérationnel permet de réduire les coûts de main-d'œuvre tout en protégeant les profilés en acier lourds et de grande valeur contre les dommages de surface et les déplacements lors de la logistique.
Le passage de la manutention manuelle à l'emballage automatisé pour charges lourdes a un impact direct sur l'efficacité opérationnelle et la maîtrise des coûts. Les lignes modernes de tubes en acier mettent en œuvre un processus d'emballage automatique hautement synchronisé : une empileuse électromagnétique ou mécanique dispose d'abord les tubes en faisceaux hexagonaux ou carrés compacts, puis une cercleuse robuste applique des feuillards en acier ou en PET haute tension. En supprimant les interventions manuelles dangereuses, les fabricants éliminent les risques de blessures pour l'opérateur et d'effondrement des faisceaux, ce qui réduit directement les accidents de transport et les rebuts de production.
Bien que le débit varie selon la géométrie des tubes, ces systèmes automatisés maintiennent un flux constant, adapté à la production maximale des laminoirs ou des lignes de soudage à grande vitesse. Ceci évite l'accumulation de tubes sur les tables de refroidissement et garantit la préparation des tubes en acier pour la structure, les fluides et l'industrie dans des conditions contrôlées et prévisibles. Il en résulte une réduction drastique des besoins en main-d'œuvre directe et un cycle d'emballage prévisible, facilement adaptable aux exigences de la production industrielle intensive.
🏗️ Quelles sont les spécifications des tubes en acier compatibles avec ces systèmes ?
Ces systèmes sont conçus pour les tubes en acier robustes destinés aux structures, aux fluides et à la mécanique (y compris les profilés en acier au carbone, en acier allié et galvanisés). La ligne automatisée peut traiter des profilés industriels de grande taille, avec des diamètres extérieurs allant jusqu'à 365 mm et des longueurs de tube pouvant atteindre 9 mètres.
La masse des matériaux et les normes dimensionnelles déterminent la configuration structurelle des équipements. Contrairement aux plastiques légers, les tubes en acier à paroi épaisse exercent des forces statiques et dynamiques considérables sur les équipements en aval. La fabrication s'effectue par soudage par résistance électrique (ERW) ou par laminage sans soudure, produisant en continu des tubes à haute résistance nécessitant une manutention automatisée immédiate.
Les dispositifs de tension robustes et les bras de levage magnétiques/mécaniques du système sont spécialement calibrés pour supporter le poids considérable de profilés en acier jusqu'à 365 mm de diamètre extérieur. Leur construction robuste garantit la résistance des tables de sortie, des portes d'alignement et des têtes de cerclage aux chocs métal sur métal répétés, assurant ainsi la fiabilité à long terme des équipements et la sécurité structurelle dans les environnements difficiles des aciéries.
🛡️ Focus : Comment le système de cerclage contrôlé par automate programmable sécurise les lourds faisceaux d'acier
Un automate programmable (PLC) fait office de système nerveux central pour la ligne, utilisant des têtes de cerclage haute tension servo-motorisées et des pinces hydrauliques latérales/supérieures robustes pour maintenir la tension du feuillard à ±5 % de la valeur de consigne , une norme industrielle . Cette précision empêche le desserrage des paquets lors du levage par grue, réduisant ainsi les risques sur le lieu de travail et les coûts de manutention en entrepôt.
1. Mécanismes avancés de cerclage structurel
Une géométrie de faisceau constante est indispensable pour une manutention sûre par pont roulant et un transport sur plateau. L'automate programmable contrôle en continu la force de serrage et la tension des sangles grâce à des capteurs de force haute résistance. En maintenant une tension uniforme sur toute la longueur de 9 mètres, le système élimine le desserrage des sangles intérieures, un problème fréquent lors du cerclage manuel pouvant entraîner un glissement dangereux pendant le transport.
2. Boucle de rétroaction intelligente en temps réel
L'automate programmable mesure en temps réel la résistance du collier d'acier, ajuste le tendeur hydraulique ou servo selon les exigences précises de la recette et réalise un joint à entaille haute résistance ou un joint sans joint. Cette boucle de rétroaction automatisée élimine les approximations de l'opérateur et compense l'accumulation importante de tartre ou les variations de surface des tubes.
3. Géométrie des faisceaux de précision
Les tolérances géométriques des paquets sont rigoureusement contrôlées (généralement à ±2 mm près ), garantissant un empilage parfait dans les rayonnages verticaux d'entrepôt et un élinguement sans problème. La tête de cerclage automatisée répartit uniformément les forces structurelles autour de la structure hexagonale, évitant ainsi la déformation longitudinale (effet banane) qui se produit lors du cerclage manuel irrégulier de longs paquets de 9 mètres.
⚙️ Mesures de protection et d'intégrité des surfaces pendant le cerclage
La protection des tubes en acier de haute qualité contre les rayures, les entailles et les déformations de surface pendant le cycle de cerclage à haute tension nécessite une combinaison de surfaces de contact en nylon/polyuréthane épais et de portes d'alignement automatisées.
- Points de contact doux au toucher : Pour atténuer le frottement métal sur métal pendant les phases d'indexage et de cerclage, tous les rouleaux du convoyeur, les rainures en V et les bras de levage sont recouverts de polyuréthane épais ou de nylon technique.
- Pression de serrage contrôlée : Avant l'application du feuillard par la tête de cerclage, des presses latérales hydrauliques robustes et des pinces supérieures façonnent les tubes en une structure rigide. L'automate programmable régule cette force en fonction de l'épaisseur de la paroi du tube en acier, empêchant ainsi le sertissage ou l'ovalisation des profilés en acier à paroi mince sous la pression.
- Programmation de l'angle de braquage : Le système permet à l'opérateur de programmer des intervalles de cerclage variables sur toute la longueur des 9 mètres. Les tubes plus épais et plus lourds reçoivent des sangles supplémentaires près des extrémités afin de compenser l'important effet de levier mécanique exercé lors du transport par pont roulant.
📈 Liste de contrôle de sélection et glossaire technique
| Paramètre | Spécifications | Méthode de vérification | Impact sur les entreprises |
|---|---|---|---|
| Diamètre maximal du tube | Jusqu'à 365 mm | Mesure physique au pied à coulisse/Scan laser | Capacité : Prend en charge les profils de tuyauterie industriels lourds |
| Longueur maximale du tube | Jusqu'à mètres 9 | Journal de télémètre laser | Capacité : Peut accueillir des canalisations structurelles/de fluides |
| Précision de la tension de la sangle | ±5 % du point de consigne (régulé par automate programmable) | certificat d'étalonnage de la cellule de charge | Sécurité et coût : Empêche l'affaissement des paquets et le gaspillage des sangles |
| Tolérance géométrique du faisceau | ±2 mm (largeur et hauteur) | données de balayage du profilomètre laser | Efficacité : Permet l'empilage et le rayonnage automatisés |
| Programmation de l'écartement des sangles | intervalles incrémentaux | Démonstration du logiciel du fournisseur | Efficacité : Les configurations personnalisées optimisent la sécurité des charges |
| Matériau de contact de surface | Nylon enduit de polyuréthane | Fiche technique du matériau | Coût : Élimine les rayures superficielles et les rebuts |
| Exigence de main d'œuvre | 1 opérateur de quart (formation minimale) | Documentation SOP / Essai sur le terrain | Coût : Réduit considérablement la dépendance à la main-d'œuvre directe |
Glossaire technique et définitions intégrées
- API (automate programmable) : Un ordinateur numérique industriel utilisé pour automatiser les processus mécaniques en surveillant en continu les entrées et en ajustant les sorties en temps réel.
- Empilement hexagonal : Une configuration de regroupement structurel où les tubes sont imbriqués en rangées imbriquées, maximisant la densité et empêchant les tubes intérieurs de se déplacer.
- Argumentaire de sangle : Distance linéaire programmée entre les sangles appliquées le long du faisceau.
- Ovalisation : La déformation indésirable d'une section transversale de tuyau circulaire en une forme elliptique due à des forces de serrage ou de cerclage externes excessives.
- Sécurité ergonomique : La conception du système est axée sur la minimisation des risques pour l'opérateur ; en réduisant l'équipe à un seul opérateur de surveillance, le risque de blessures par écrasement liées à la manutention de charges lourdes en acier est pratiquement éliminé.
🏭 Note relative à l'empreinte opérationnelle : Cette ligne automatisée d'empilage et de cerclage à haute capacité est conçue et fabriquée dans le nord de la Chine. Optimisée pour les conditions difficiles de l'industrie lourde, la ligne complète ne nécessite qu'un seul opérateur qualifié par poste pour superviser le panneau de commande IHM, ce qui en fait un atout extrêmement fiable et rentable pour les producteurs internationaux de tubes en acier.
🛡️ Note de conformité : Cet équipement est conçu pour répondre aux exigences ISO et CE. Veuillez vérifier les certifications spécifiques auprès du fabricant avant tout achat.